



酸素アセチレン溶接(ガス溶接)の基礎:仕組み、炎の種類、メリットを徹底解説
酸素アセチレン溶接(ガス溶接)とは
酸素アセチレン溶接は一般的にガス溶接と呼ばれ、酸素とアセチレンの燃焼に依存するプロセスです。手持ちトーチまたはブローパイプ内で正しい割合で混合すると、約3,200℃の比較的高温な炎が生成されます。
酸素アセチレン溶接では、溶接トーチを用いて金属を溶接します。2つの部品を共通の溶融プールを生成する温度まで加熱すると、溶接金属が得られます。溶融プールには一般的にフィラー材と呼ばれる追加金属が供給されます。フィラー材の選定は溶接する金属に依存します。
酸素アセチレン炎の化学作用は、酸素とアセチレンの体積比を変えることで調整できます。
もう一つの溶接タイプは酸素アセチレン溶接です。酸素燃料溶接とも呼ばれ、酸素と燃料ガス(通常アセチレン)の燃焼に依存するプロセスです。「ガス溶接」と呼ばれることもあります。
ガス溶接は薄板金属の溶接にほぼ専用で使用されます。また、凍結したボルト・ナットの解除、重厚材の曲げ加工用加熱、半田付け作業などの加熱用途にも酸素燃料溶接を使用できます。
関連記事: ガス溶接とは?
酸素アセチレン溶接は柔軟で寛容な溶接プロセスであり、アマチュアやパートタイム溶接者にとって最適な選択肢です。酸素アセチレン溶接装置は携帯性に優れ、使いやすいです。
酸素アセチレン溶接の仕組み
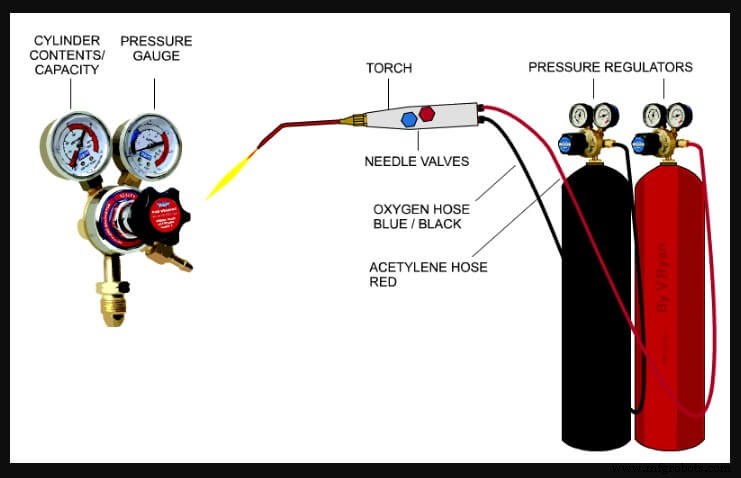
酸素アセチレン溶接は、燃料ガス(最一般的にはアセチレン)と純酸素を混合燃焼させて生成される高温炎を使用します。溶接トーチ先端から出る酸素燃料ガス炎で、母材とフィラーロッドを溶融させます。
燃料ガスと酸素ガスは耐圧鋼製シリンダーに貯蔵されます。シリンダーのレギュレーターでガス圧力を減圧します。
ガスはフレキシブルホースを通って流れ、溶接者がトーチで流量を制御します。フィラーロッドが母材と共に溶融します。ただし、フィラーロッドなしで2つの金属を溶融接合することも可能です。
酸素アセチレン溶接の炎の種類
3つの異なる炎設定が使用されます:中性炎、酸化炎、 carburizing炎(炭化炎)。
溶接は一般的に中性炎設定で行われ、酸素とアセチレンが等量です。酸化炎は酸素流量のみを増やして得られ、炭化炎は酸素に対するアセチレン流量を増やして得られます。
鋼は1,500℃以上で溶融するため、酸素とアセチレンの混合が使用されます。これは鋼を溶接するのに十分な熱を持つ唯一のガス組み合わせだからです。しかし、プロパン、水素、石炭ガスなど他のガスは、融点の低い非鉄金属の接合、ろう付け、銀ろう付けに使用できます。
前述の通り、酸素アセチレン溶接を進める前に炎を特定の状態に調整する必要があります。異なる炎タイプは異なる金属の溶接に使用されます。
1. 炭化炎(Carburizing Flame)
炭化炎はアセチレンガスが過剰に含まれます。低熱炎が必要な用途に適しています。ニッケル、モネル金属、高炭素鋼、多数の非鉄金属の溶接に使用されます。この炎は普通鋼の溶接には使用されません。
関連記事: 浸炭処理とは?
2. 中性炎(Neutral Flame)
中性炎は酸素とアセチレンが等割合で含まれます。加熱金属への化学的影響が最小であるため、ほとんどの溶接作業でこの炎が使用されます。
3. 酸化炎(Oxidizing Flame)
名前の通り、酸化炎は高酸素含有(酸素:アセチレン比 1.5:1)です。銅と銅合金(青銅、真鍮など)の溶接に使用されます。鋼には使用できません(酸化させてしまうため)。
酸素アセチレン溶接で使用される装置
酸素アセチレン装置は携帯性に優れ、使いやすいです。酸素とアセチレンガスが耐圧鋼製シリンダーに貯蔵されています。シリンダーにはレギュレーターが装備され、フレキシブルホースがブローパイプに繋がれます。
ホースとシリンダーレギュレーターの間に、フラムトラップ(逆火防止装置)などの特別設計された安全装置が設置されます。フラムトラップは、バックファイア(逆火)で生成された炎がシリンダーに到達するのを防ぎます。バックファイアの主原因はホースのパージ不足とブローパイプノズルの過熱です。
溶接時、作業者は保護服と着色保護ゴーグルを着用しなければなりません。炎は電気アークほど強烈ではなく、紫外線放射もほとんど出ないため、着色万能メガネで十分な保護が得られます。
作動特性
酸素アセチレン炎の被溶接材表面への影響は、ガス流量を変えることで柔らかい、硬い、激しい反応に調整可能です。もちろん、溶接に使用できる炎タイプには実用的な限界があります。
強すぎる炎は溶融溶接プールを吹き飛ばし、弱すぎる炎は施工点付近で安定しません。
ブローパイプは様々なサイズの「スワンネック銅ノズル」に対応するよう設計されており、適切な炎強度を使用できます。材料厚、ブローパイプノズルサイズ、溶接速度の関係は表に示されています。融解溶接では、必要に応じてロッド状のフィラー材を追加できます。
酸素燃料溶接の主な技法は左向き、右向き、全姿勢右向きです。前者はほぼ専用で、約5mmまでの板厚における突合せ、フィレット、ラップ継手の溶接に理想的です。右向き技法は5mm以上の板厚で、平姿勢と横姿勢の溶接に使用されます。
全姿勢右向き法は右向き技法の変形で、鋼板、特に位置溶接(垂直・天井)が必要なパイプラインに理想的です。右向きと全姿勢右向き技法では、溶接者が溶融プールと溶接堆積物を追加制御しながら均一な溶け込みビードを得られます。さらに、溶接者は溶融プールを明確に視認でき、完全な動作自由度で作業できます。これらの技法は非常に高度な技能を要し、伝統的な左向き技法ほど頻繁には使用されません。
なぜ溶接にアセチレンを使用するのか?
溶接は様々な製造業で重要な製造プロセスです。溶接手順には様々なタイプがあります。重要な一つはガス溶接で、このタイプでは酸素とアセチレンの燃焼によって必要な熱を生成します。時折、水素、ブタン、プロパンもアセチレンの代替として使用されます。
酸素とアセチレンの組み合わせによる金属切断は1906年頃から使用されています。長年にわたり、アセチレンは最も安全かつ最強の溶接ガスの一つとして認識されてきました。しかし、プロパンの方が優れた溶接ガスだという誤解が広がっています。この記事ではこれらガスの違いを共有し、アセチレンガスが提供する利点について詳しく説明します。
ガス溶接——プロパンとアセチレンの4つの違い
プロパンとアセチレンの主な違いは以下の通りです:
- 炎温度: プロパンは酸素中で燃焼時約2,800℃の炎温度を生成。アセチレンは酸素と共に約3,100℃の炎温度を生成。この高炎温度によりアセチレンは鋼のガス溶接に適した選択肢となります。
- 溶接性: 酸素中で燃焼時、アセチレンは還元ゾーンを生成し、金属表面を容易に清浄化します。しかしプロパンには還元ゾーンがありません。この特性により溶接には不向きです。今日、酸素アセチレン溶接は高強度鋼に採用されています。
- 安全性: アセチレンの酸素との使用効率は非常に高い。これによりガス、特に酸素が長持ちし、シリンダー交換頻度が減ります。
- 経済的メリット: アセチレンはプロパンより化学量論的酸素要求量が少ない。プロパンの体積比は4.3:1、アセチレンは1.2:1です。つまりプロパン使用時の方が酸素消費量が多くなります。
上記の違いは全て、なぜアセチレンがプロパンより好まれるかを示しています。酸素アセチレンガス溶接の利点についてさらに知りたいですか?次のセクションで詳しく説明します。
アセチレンが溶接に理想的な3つの理由
以下のポイントで、1906年以来アセチレンが溶接に好まれる理由を理解できます:
- 安全な燃料: 安全性はほとんどのプロセス産業で最優先事項。アセチレンは空気より軽いため、低所に蓄積する可能性が極めて低い。この特性により、あらゆる加工施設や地下用途で安全に使用できます。
- 優れた溶接品質: アセチレンは酸素と組み合わせた際に最も高温の燃料ガスになります。適切な用途では、様々な鋼材の溶接にアセチレンが理想的です。
- コスト削減: 酸素アセチレンは柔軟性が高く、溶接以外の様々な機械加工操作(ろう付け、切断など)に適しています。
アセチレンガス充填プラントやその他の用途では、溶接用アセチレンシリンダーが様々なサイズで入手可能です。この柔軟性により、他の燃料ガスと比較して調達と輸送が容易です。
Rexarcは溶接用アセチレンシリンダー充填装置の主要メーカーの一つです。Rexarcチームが仕様とアセチレンをガス溶接に使用する追加利点の理解をお手伝いします。
酸素燃料溶接の用途
酸素燃料溶接は、純酸素と燃料/ガスを使用して、炭素鋼、合金鋼、鋳鉄、アルミニウム、マグネシウムなどの金属を溶接するプロセスです。酸素燃料溶接では、トーチを用いて2つの金属を溶融プールが生成される温度まで加熱します。
酸素アセチレントーチの正しい使い方
酸素アセチレントーチの点火、調整、停止は簡単です——特に正しい手順に従えば。これらの分かりやすい手順に加え、トーチメーカーの操作手順を常に遵守してください。
酸素アセチレントーチの正しい点火、調整、停止手順:
まず——トーチ点火を試みる前に以下をチェック:
- レギュレーター圧力調整ネジが戻されていることを確認!
- トーチバルブが閉じていることを確認!
- レギュレーター正面から離れて立つ
- 酸素とアセチレンシリンダーバルブを別々にゆっくり開く
- レギュレーターP/Aネジをチップ圧力設定に調整
- トーチバルブを別々に開閉し、レギュレーターの圧力設定を微調整
- 切断レバーを押し、必要なら圧力調整
トーチの点火と調整(ポジティブ/等圧ミキサーの場合):
- 酸素と燃料ガスラインを別々にパージ
- 燃料ガスバルブを1/2回転開く
- ストライカーで着火
- チップ端から炎が離れ、煙がなくなるまで燃料ガス流量を増やす
- 炎がチップに戻るまで減らす
- 酸素バルブを開き、中性炎に調整
- 酸素レバーを押し、必要な調整を行う
トーチの停止(ポジティブ/等圧ミキサーの場合):
- 酸素トーチバルブを閉じる
- 燃料ガストーチバルブを閉じる
しばらくトーチ/レギュレーター/ガスを使用しない場合、以下の手順に従ってください:
- 酸素と燃料ガスシリンダーバルブを閉じる
- 酸素と燃料ガスラインを別々にパージ
- 全レギュレーターゲージが0を示すことを確認
- レギュレーター圧力調整ネジを戻す!
- 業務環境で使用している場合、破損等を上司に報告
酸素燃料装置を使用する際は、基本的な安全ルールを常に守ってください。
よくある質問(FAQ)
酸素アセチレン溶接とは何ですか?
酸素アセチレン溶接、一般的にガス溶接として知られる、酸素とアセチレンの燃焼に依存するプロセスです。手持ちトーチまたはブローパイプ内で正しい割合で混合すると、約3,200℃の比較的高温な炎が生成されます。
酸素燃料溶接とは?
酸素燃料溶接では、溶接トーチを用いて金属を溶接します。2つの部品を共通の溶融プールを生成する温度まで加熱すると、溶接金属が得られます。溶融プールには一般的にフィラー材と呼ばれる追加金属が供給されます。フィラー材選定は溶接する金属に依存します。
酸素燃料溶接は何に使用されますか?
酸素燃料溶接は、純酸素と燃料/ガスを使用して、炭素鋼、合金鋼、鋳鉄、アルミニウム、マグネシウムなどの金属を溶接するプロセスです。トーチで2つの金属を溶融プール生成温度まで加熱します。
酸素アセチレン溶接プロセスとは?
酸素アセチレン溶接、一般的にガス溶接と呼ばれる、酸素とアセチレンの燃焼に依存するプロセスです。手持ちトーチまたはブローパイプ内で正しい割合で混合すると、約3,200℃の比較的高温な炎が生成されます。
酸素アセチレンで溶接可能な金属は?
酸素アセチレン溶接を正しく行えば、全ての商業用金属を溶接可能です。酸素アセチレンで溶接される金属には、低合金鋼、低炭素鋼、錬鉄、鋳鉄が含まれます。
酸素アセチレン溶接の目的は?
酸素アセチレンガス溶接は、一般的に金属と合金の溶接と切断作業に使用されます。溶接は一般的に、アセチレン、水素、プロパン、ブタンなどの燃料ガスの燃焼による発熱を利用して、酸素混合で複数の金属を接合するために使用されます。
酸素アセチレンで溶接可能な金属は?
酸素アセチレン炎で溶接可能な金属には、鉄、鋼、鋳鉄、銅、真鍮、アルミニウム、青銅、および多くの合金が含まれます。酸素アセチレン炎は金属切断、浸炭焼入れ、焼鈍しにも使用されます。
酸素溶接のやり方は?
なぜ電極はフラックスで被覆されているのですか?
電極はフラックスと呼ばれる金属混合物で被覆されており、分解時にガスを発生させて溶接汚染を防ぎ、脱酸化剤を導入して溶接を浄化し、溶接保護スラグを形成し、アーク安定性を向上させ、合金元素を供給して溶接品質を改善します。
酸素アセチレンセットアップのコストは?
いつでもどこでも酸素燃料システムを運用するには燃料シリンダーと酸素シリンダーが必要です。一般的な中規模酸素燃料システムの初期セットアップコストは230〜500ドルです。
トーチ溶接の強度は?
トーチ溶接装置は非常に効果的で、3,200℃ / 5,620°Fまでの炎温度を生成できます。トーチ溶接機は非常に汎用性が高く、最小ガジェットから最大構造物まで幅広いプロジェクトに使用できます。
酸素アセチレンでステンレス鋼を切断できますか?
しかし、酸化物の融点が母材より低い金属のみがこのプロセスで切断可能です。アルミニウムやステンレス鋼のような金属は、酸化物形成により酸化が完全に進行しないため、酸素燃料では切断できません。
酸素アセチレンの圧力は?
燃料ガス圧力は0.07 bar(1 psi / 平方インチあたりポンド)以下。酸素圧力はトーチチップサイズに応じて0.7〜2.8 bar(10〜40 psi)の範囲です。
溶接ブースのカーテンがなぜ重要なのですか?
溶接カーテンとスクリーンは溶接作業スペースに追加の保護層を提供し、溶接エリア近くで作業する作業者が有害な紫外線やフラッシュバーンのリスクに晒されないよう確保します。
フラックスはどうやって溶接棒に付着するのですか?
フラックス成分が溶接アークで燃焼すると、シールドガスを放出して溶融溶接プールを大気不純物から保護します。溶接プールが冷却されると、フラックスはスラグを形成して溶接金属を酸化から守り、溶接ビードの気孔を防止します。
ステンレス鋼に最適な溶接棒は?
309または312のSMAW電極は、特にメンテナンスや修理用途でステンレス鋼の棒溶接に適しています。高い割れ抵抗性と良好な強度を提供し、通常、特定材質グレードが不明でも既に使用中のステンレス鋼を接合できます。
プラズマカッターと酸素アセチレン、どちらが良いですか?
薄板での高速切断:プラズマは酸素燃料より薄板を高速で切断でき、金属変形が最小限またはゼロ。プラズマは重ね板切断でも優れた性能を発揮します。
プラズマ切断は酸素燃料切断よりどれくらい速いですか?
全体的に、プラズマは酸素燃料より精密でクリーンな切断を生成し、より良い角度、薄い切断幅、小さい熱影響部、少ないまたはゼロのドロスを実現します。25mmまでの厚さではプラズマは酸素燃料の少なくとも2倍高速、薄板では最大12倍高速です。
酸素アセチレンタンクのサイズは何を選ぶべきですか?
「大きいほど良い」状況なので、Kサイズ酸素タンクと#4アセチレンタンクのような背の高いタンクを検討してください。余裕があれば各2本ずつ購入し、交換しながら作業を継続できるようにすることをお勧めします。ディーラーで再充填するまでプロジェクトを中断する必要がなくなります。
酸素アセチレンは時代遅れですか?
近年、酸素アセチレン溶接は時代遅れになりつつあります。最新のアーク溶接機はより一貫性があり高速に溶接できます。しかし、酸素アセチレン切断は今日でも毎日何百万人もの溶接者によって使用されている一般的なプロセスです。
酸素アセチレントーチでアルミニウムを切断できますか?
酸素アセチレンはアルミニウム切断には適しません。酸素アセチレン(以下アセチレン)でアルミニウムを溶融させるほど熱くできますが、決して綺麗な切断にはなりません。
酸素アセチレン溶接に必要なものは?
必須装置コンポーネント:
- トーチボディ(またはハンドル)
- 2本の独立ガスチューブ(ハンドルを通じてホースに接続)
- 独立制御バルブ
- ミキサーチャンバー
- フレームチューブ
- 溶接チップ
酸素とアセチレン、どちらを先に開きますか?
アセチレンバルブを1/8回転開き、着火から始められます。煙が最小限になるまで炎を落ち着かせます。炎の先端が羽毛状になるのが見えます。今度は酸素バルブをゆっくり開き、プリヒート炎が現れるのを観察します。
酸素アセチレン溶接の利点は?
酸素アセチレン溶接の利点:
- 習得が容易
- 装置が他の溶接装置(MIG/TIG溶接)より安価
- 装置が他の溶接装置(MIG/TIG溶接)より携帯性に優れる
- 酸素/アセチレン装置は大型材料の「フレームカット(火炎切断)」にも使用可能
酸素アセチレンで溶接可能な金属は?
酸素アセチレン炎で溶接可能な金属には、鉄、鋼、鋳鉄、銅、真鍮、アルミニウム、青銅、および多くの合金が含まれます。酸素アセチレン炎は金属切断、浸炭焼入れ、焼鈍しにも使用されます。
製造プロセス