



ろう付けの基礎:金属を精密かつ強固に接合する方法
ろう付けとは?
ろう付けは、接合する金属より融点の低いろう材(フィラーメタル)を溶かして接合部に流し込み、2つ以上の金属部品を接合するプロセスです。ろう付けは、母材を溶融させない点で溶接とは異なります。
ろう付けは、より高温で、半田付けよりもはるかに密接に部品を合わせる点で半田付けとも異なります。
ろう付けプロセスでは、毛管現象によりろう材が密接した部品の隙間に流れ込みます。ろう材はその融点(液相線温度)よりわずかに高い温度まで加熱され、通常フラックスである適切な雰囲気で保護されます。
その後、ろう材は母材の表面に広がり(ウェッティング)、冷却されてワークピースを接合します。ろう付けの大きな利点は、同種または異種金属を相当な強度で接合できる点です。
重要ポイント
ろう付けは、2つの独立した金属片を接合して1つの強固な荷重支持接合部を形成するプロセスです。
- ろう付けは半田付けに似ているが、より高温で行う。
- プロジェクトで使用する金属に適したろう材を選択する。
- ろう材は、バーナーの炎に直接触れさせるのではなく、接合される金属片の熱で溶かす。
- 高強度の炎を出すバーナーを使用する。
ろう材の材質
- 銅、真鍮、青銅: リン銅ろう材・溶接棒
- 鋼、ステンレス鋼、ニッケル合金、銅合金、鋳鉄、超硬合金: ニッケル銀ろう材・溶接棒
- 鋳鉄、亜鉛メッキ、ニッケル、鋼、可鍛鋳鉄: 青銅ろう材・溶接棒
- アルミニウム: バルノマチックAL3 アルミニウムろう材・溶接棒
金属のろう付け手順
ろう付けは、伝統的に金属(セラミックも可)に適用される接合プロセスで、溶融したろう材(ろう合金)が接合部に流れ込みます。
ステップバイステップ:
- ワイヤーブラシやエメリクロスで金属表面を荒らし、石鹸水や脱脂剤で洗浄する。
- 金属を所定の位置に配置。ほとんどの場合、隙間のある接合よりオーバーラップ接合の方が強く、ろう付けしやすい。必要ならクランプで固定。
- 2つの金属が接する接合部を、接合部が発光するまで加熱する。
- 金属表面を加熱し続けながら、ろう材を接合部に当てる。広い面積の場合、接合部の一部分を適温まで加熱してから隣の領域に移る。
- ろう付け後、ワイヤーブラシでろう付け面を洗浄し、酸化物や残留物を除去する。
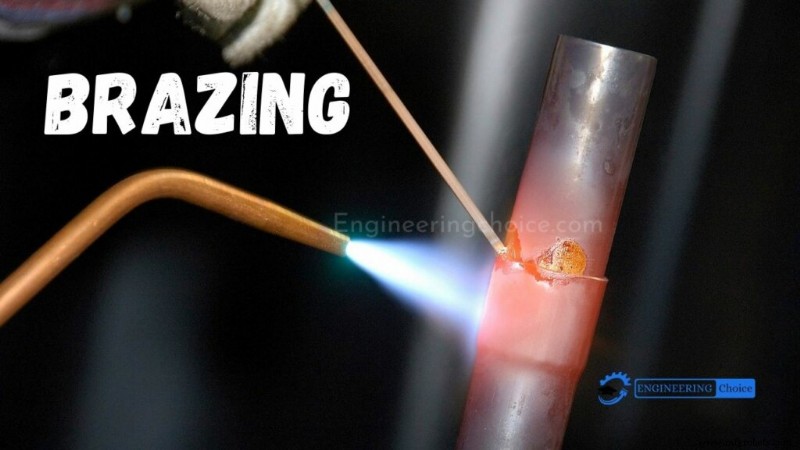
ろう材の融点は450℃以上ですが、常に接合する母材の融点より低く、母材を溶かして接合する溶接とは区別されます。
ろう材は融点よりわずかに高い温度で加熱され、適切な雰囲気(多くの場合フラックス)で保護されます。溶融したろう材が冷却固化してワークピースを接合し、同種または異種金属間で強固な接合を提供します。
ろう付けが可能な雰囲気には、空気、燃焼燃料ガス、アンモニア、窒素、水素、希ガス、無機蒸気、真空があり、バーナー、炉、誘導コイルなど多様な熱源が使用できます。
健全なろう付け接合を得るには、ろう材と母材が冶金学的に適合し、接合設計が毛管現象で溶融ろう材を隙間に引き込める形状である必要があります。必要な接合隙間は、ろう付け雰囲気、母材組成、ろう合金組成など多くの要因に依存します。
異種金属接合に最適なろう付けは、その柔軟性と高い接合信頼性から幅広い産業で商業的に採用されています。重要・非重要用途の両方で信頼性が高く、最も広く使用されている接合方法の一つです。
ろう付けの様々な方法
ろう付けは多様な熱源を利用し、加熱方法によって分類されることが多いです。ろう付け温度に達する方法として、局所加熱(接合部のみ)と全体加熱(拡散加熱)があります。
広く使用されている方法を以下に示します:
局所加熱技術
1. バーナーろう付け
燃料ガス炎でろう材を溶かすために必要な熱を供給します。燃料ガスはアセチレン、水素、プロパンなどで、酸素または空気と混合して炎を形成。自動化が容易で、設備投資が少なくて済みます。フラックスを使用するため、ろう付け後の洗浄が必要なことが多いです。
2. 誘導ろう付け
高周波誘導加熱は清浄で迅速、温度と加熱位置を精密に制御可能。隣接コイルに誘導される急速に交互する電流によってワークに熱が発生します。
3. 抵抗ろう付け
ワークを含む回路に電流を流した際の抵抗で熱を発生させるプロセス(誘導ろう付けと類似)。電気伝導度の高い金属の比較的単純な接合に最も適しています。
拡散加熱技術
1. 炉ろう付け
炉ろう付けには2つの主要な利点があります:保護雰囲気ろう付け(高純度ガスや真空でフラックス不要)と、加熱・冷却サイクルの全段階を精密に制御可能。加熱はヒーターまたはガス燃焼で行います。
2. ディップろう付け
アセンブリ全体を溶融ろう合金または溶融フラックスの浴に浸漬。いずれの場合も浴温度は母材の凝固点より低く、ろう材の融点より高く設定されます。
ろう付け vs 溶接
ろう付けはAWS(米国溶接協会)により液相-固相結合プロセスに分類されます。液相とはろう材が溶融し、固相とは母材が溶融しないことを意味します。
溶接とは異なり、ろう付けではワークを溶かしません。ろう付けとアーク溶接の主な違いは熱源です。ろう付けはバーナー、炉、誘導、ディップ、抵抗などを熱源とし、840°F(450℃)以上の温度で行われますが、アーク溶接は電気を熱源とし、約10,000°Fの温度に達します。
ろう付け vs 半田付け
ろう付けと半田付けの唯一の違いは、プロセスが行われる温度です。半田付けは840°F(450℃)未満、ろう付けは840°F(450℃)以上で行われます。
ろう付けと半田付けの利点
他の接合方法と比較したろう付けと半田付けの利点には以下があります:
- 低温で可能
- 永久的または一時的な接合が可能
- 異種材料を接合可能
- 接合速度が速い
- 部品破損のリスクが低い
- 緩やかな加熱・冷却
- 厚みの異なる部品を接合可能
- 再調整が容易
ろう付けと半田付けには多くの優れた利点がありますが、接合プロセス選定時に見落とされがちです。限られた種類のフラックスとろう材で多様な材料を接合できるため、材料在庫を削減でき、小規模ビジネス、ホームショップ、農場などで大幅なコスト削減につながります。
製造プロセス
- 資産稼働率とは:測定方法と収益最大化のための戦略
- 生産効率最大化の実践ガイド:製造パフォーマンスを飛躍させる
- 鋳造ゲートシステム設計の完全ガイド:種類、設計原則、ベストプラクティス
- 6G徹底解説:超高速接続を実現する次世代通信技術の全貌
- ポンプキャビテーションを防ぐ:原因、症状、回避方法
- プラズマ切断の仕組みとメリット・選び方完全ガイド
- はんだ付け(ソルダリング)完全ガイド:種類・技術・ステップバイステップ手順
- ろう付け(ブレージング):原理、方法、溶接・はんだ付けとの違い
- 銅ブレージング完全解説:強力で信頼性の高い接続のための技術とヒント
- リーン・デジタル:定義、メリット、シームレスな統合方法
- ガルバニゼーション(亜鉛メッキ)解説:亜鉛コーティングが金属部品の寿命を延ばす仕組み