



溶接炎の種類と使い分け:中性・ carburizing・酸化炎
溶接炎とは?
ガス溶接で燃料ガスと酸素を燃焼させ、高温炎で金属を溶融接合する。1903年発明の酸素アセチレン溶接が代表的。トーチでガス比を調整し、炎の性質を制御する。炎には内部コーン(最高温度、アセチレンと酸素が反応)と外部エンベロープ(周囲酸素混入で低温)のゾーンがある。
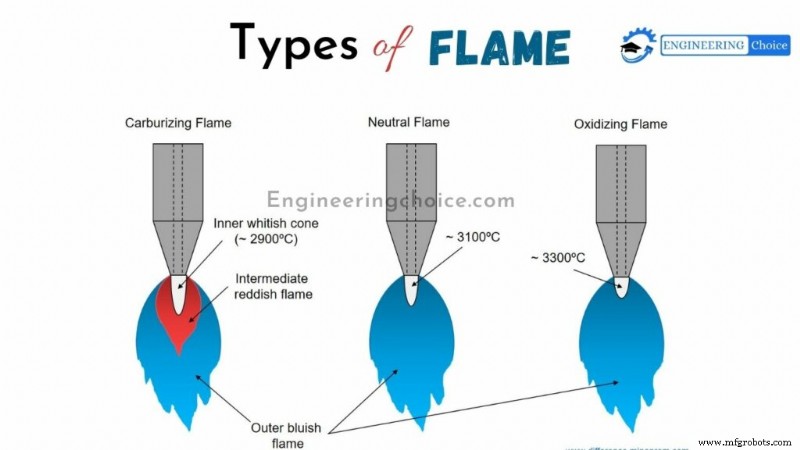
3種類の溶接炎
- 中性炎(ニュートラルフレーム):酸素と燃料が化学量論比。完全燃焼、母材に化学的影響なし。軟鋼、ステンレス、鋳鉄等に最適。内部コーン白色〜3100℃、外部青色〜1275℃。煙少ない。
- 炭化炎(カーバライジングフレーム):燃料過剰。金属と反応し炭化物生成。炭素吸収性金属には不向き。煙多く静かな炎。3ゾーン:内部白色、中間赤色、外部青色。内部コーン〜2900℃。中炭素鋼、ニッケル等に使用。
- 酸化炎(オキダイジングフレーム):酸素過剰。内部コーン縮小・明確な2ゾーン。中性炎より高温(内部〜3300℃)。酸素フリー銅合金(黄銅、青銅等)に使用。
燃料ガスの選択
アセチレンが標準。三重結合により結合切断時にエネルギー放出、最高温度達成。酸化性も低い。MAPPガス(液化石油ガス+プロパン+アセチレン)は安全性高く高圧対応可能だが温度低く、鋼材には不向き(Al向け)。水素もAl溶接向けだが低温・高圧。鋼材溶接ならアセチレン一択。MAPP/水素は切断・曲げ・ブレージングで活躍。
酸素アセチレン炎の典型ガス比
- 炭化炎:O₂/C₂H₂ = 0.8〜1.0
- 中性炎:1.0(基準)
- 酸化炎:1.0〜2.5
中性炎から出発し、アセチレン増で炭化炎(フェザーが内部コーンの2〜3倍)、酸素増で酸化炎(内部コーン1/4、ヒス音)へ調整。
中性炎の作り方(基準手順)
- レギュレータ調整:酸素・アセチレンボンベの作業圧力を設定。
- 点火:アセチレンバルブ1/4回転開いて着火。
- 酸素徐々に開放:内部コーン、フェザー、外部エンベロープの3ゾーン確認。
- フェザーが内部コーンに吸収されるまで酸素増→中性炎完成。
- 炭化炎:アセチレン増でフェザー延長。酸化炎:酸素増で内部コーン縮小。
製造プロセス