



溶接部の構成部位を図解で理解:フィレット/グルーブ溶接のパーツ名称
溶接を詳細に検討する際、溶接部の各部位名称を知ることは重要です。上記画像と定義を併せて、溶接部の様々なパーツを理解してください。
フィレット溶接
フィレット溶接は、2つの金属が垂直または角度(60°〜120°)で接合される継手を指します。一般にT継手(互いに垂直な2金属)やラップ継手(重ね合わせた2金属をエッジで溶接)と呼ばれます。
溶接形状は三角形で、溶接者の技法により凹面、平面、凸面のいずれかになります。フランジとパイプ接合、断面接合、ボルトでは強度不足・摩耗早い場合にフィレット溶接が採用されます。
グルーブ溶接
グルーブ溶接は、2つの金属を重ね合わせず一直線に並べ、継手に沿って溶接する「バット溶接」とも呼ばれます。対照的にラップ溶接は金属を重ね、プラグ溶接は一方を他方に挿入して溶接します。
バット継手では、接合されるワーク表面が同一平面上にあり、溶接金属が表面平面内に留まることが重要です。
溶接部の各部位解説
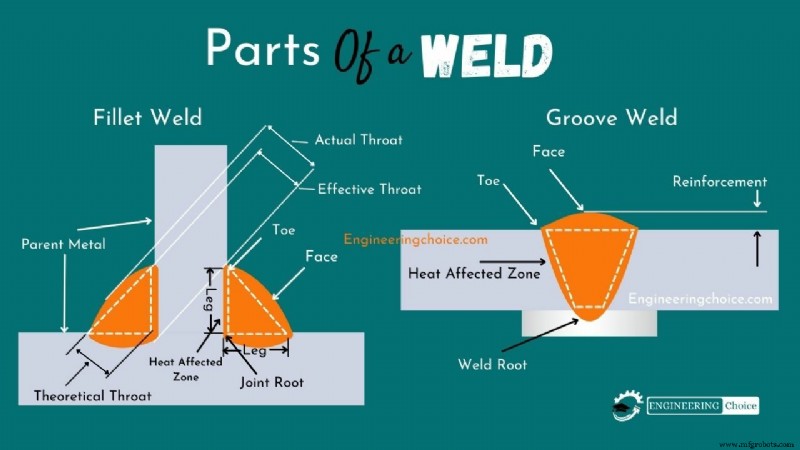
溶接トウ(Weld Toe): 溶接している金属同士を接合している溶接部分(溶接フェースと母材の境界)。
溶接フェース(Weld Face): ガス溶接またはアーク溶接プロセスで、溶接している金属片の側面に形成される溶接表面。
溶接ルート(Weld Root): 図からわかる通り、溶接の底部または下側が母材表面と交わる部分。
溶接レッグ(Weld Leg): フィレット溶接の「レッグ」長さは、フィレット溶接の「トウ」から継手ルートまでの距離。全フィレット溶接には2本のレッグがあります。
融合ゾーン(Fusion Zone): 完全に溶融した材料部分のみを指す。溶接熱で影響を受けたが完全溶融しなかった部分(熱影響部/HAZ)は融合ゾーンに含まれない。ここへ充填材が浸透・融合することを目指します。
溶接リインフォースメント(Weld Reinforcement): 図からわかる通り、溶接サイズに必要な金属量を超える余分な溶接金属。
フィレット溶接スロート(Fillet Weld Throat): 溶接スロートについて語る際、2点を考慮:1) 理論スロート 2) 実測スロート。
- 実測スロート:溶接ルートからフィレット溶接フェースまでの最短距離。
- 理論スロート: フィレット溶接断面において、継手ルート始点から、内接可能な最大直角三角形の斜辺に垂直な距離。ルート開先ゼロと仮定した寸法。
溶接サイズとは?
- 等脚フィレット溶接。 等脚フィレット溶接のサイズは、内接可能な最大二等辺直角三角形の脚長。理論スロート = 0.7 × 溶接サイズ。
- 不等脚フィレット溶接。 不等脚フィレット溶接のサイズは、フィレット溶接断面内に内接可能な最大直角三角形の短い脚長。
多層溶接:溶接部パーツにおける熱影響部(HAZ)
溶接部パーツには「多層溶接(マルチパス溶接)」が含まれます。つまり、1つの継手/溶接を形成するために複数の溶接ビードを重ねる状況があります…
バット溶接を複数「パス」(層)で形成する際の熱影響部。
最初の溶接層(初パス)の影響領域? これが「一次熱影響部(プライマリーヒートゾーン)」。二次熱影響部(セカンダリーヒートゾーン)は一次熱影響部を上書き(オーバーラップ)し、第2層/第2パスの影響を受けます。
二次熱影響部の熱により、一次熱影響部が母材と融合し、焼鈍(アニーリング)プロセスを通じてより強固になります。
二次・一次熱影響部による母材への焼鈍効果に加え、初パスで堆積した充填材(あなたの溶接)も、第2パス/第2層の熱によって実際に改善されます。
製造プロセス