



超硬部品CNC精密研削の必須基準
超砥粒マイクロパウダー砥石による研削は、CNC精密部品加工用研削盤で実施可能です。精密研削を行うには、対応するCNC精密部品加工用研削盤で実施すべきです。しかし、微粒砥粒の粒子が小さいため、研削盤にはミクロンレベルの横送りシステムが必要で、必要な研削深さを確保しなければなりません。
実際、超砥粒砥石による研削では研削盤にいくつかの要件が課されます。超砥粒砥石専用研削盤で研削するのが最適です。超砥粒砥石用研削盤への要件は主に以下の点を含みます。
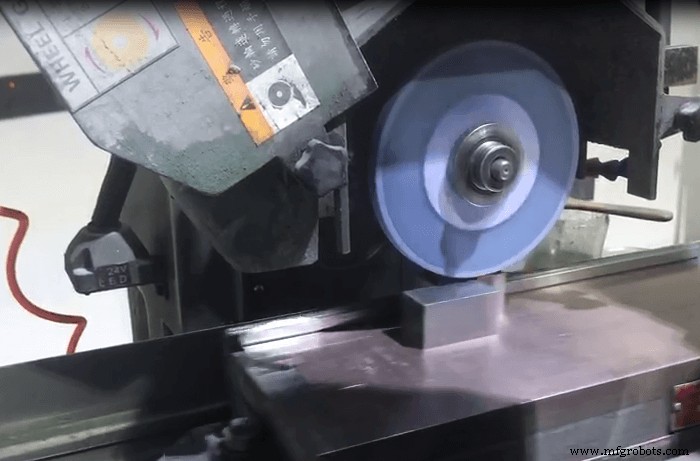
- 研削盤は高精度であること。砥石主軸の回転精度において、ラジアルランアウトは<0.001mm、アキシャルランアウトは<0.005mmであること。主軸ベアリングは動圧ベアリング、動静圧複合ベアリング、または静圧ベアリングを使用し、精密研削に必要な加工精度を確保すること。
- 研削盤は十分な剛性、高い安定性、低振動を有すること。工作機械の剛性は研削時のホジエリの質と耐振性に影響し、超砥粒砥石の耐久性と寿命、および研削加工品質に影響します。一般に、普通研削盤の剛性を約50%向上させることが要求されます。
- 高精度で均一安定な送りシステム、広い速度範囲、高速(生産性確保)と低速(寸法・形状精度・表面粗さ確保)を両立すること。一般に最小縦送り速度は0.1m/min以下、最小横送り速度(研削深さ)は0.001〜0.0005mm/ストロークであること。マイクロパウダー砥石研削では、研削盤の横送り速度が砥粒サイズに適合するよう考慮すること。
- 超砥粒砥石のドレッシングを考慮すること。超砥粒砥石のドレッシングには特殊装置、作動流体、ドレッシングパラメータなどが関わり、工作機械に改造の可能性を持たせること。
- 工作機械のすべての可動部(主軸回転部、送り運動ガイド部など)を確実にシールし、超硬砥粒の侵入による深刻な摩耗を防止すること。
- 完全な研削作動流体処理システムを備え、研削作動流体の清浄度と機能を確保し、加工面粗さに影響を与えないよう、また不純物による工作機械可動部の摩耗を防止すること。
- 超砥粒砥石研削時は低振動が要求される。工作機械は防振基礎上に設置し、対応する防振・制振対策を講じること。例えば、砥石を精密にドレッシング・バランス調整し、工作機械と床の接触部に防振パッドを追加するなど。
製造プロセス