



ダイカストの課題と解決策:精密部品のための品質管理
ダイカストは精密鋳造法です。ダイカストで製造される部品は非常に低い寸法公差と高い表面精度を持ちます。
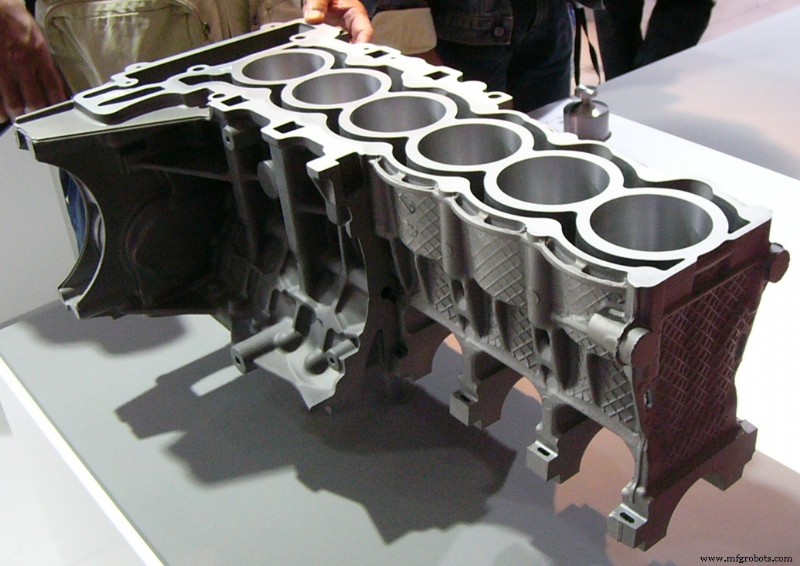
ほとんどの場合、ダイカスト部品は旋盤加工なしで組み立て可能です。ネジ部品も直接鋳造できます。カメラ部品、タイプライター部品、電子計算機デバイス、装飾品などの小型部品;自動車、機関車、飛行機などの車両の複雑な部品は、ほとんどがダイカストで製造されています。
この投稿では、以下の3つの側面からダイカスト品質を制御する主な方法を紹介します:
- 必要なダイカスト用金属
- 重要な影響因子:温度
- 製造プロセス中に発生する可能性のある欠陥とその修正方法
この投稿を読めば、これらすべての欠陥を回避し、効果的に高品質な製品を作れるようになります。
1. 必要なダイカスト用金属
ダイカストに使用される金属には、主に亜鉛、銅、アルミニウム、マグネシウム、鉛、スズ、鉛スズ合金が含まれます。より具体的なダイカスト金属には、ザマック、アルミニウム亜鉛合金、アルコアの規格:AA380、AA384、AA386、AA390、AZ91Dマグネシウムがあります。
1.1 各金属の特性
ダイカスト時の各金属の特性は以下の通りです:
- 亜鉛:最もダイカストしやすい金属でメッキも容易。小型部品製造時に経済的で、高い圧縮強度、高い可塑性、長い鋳造寿命を持ちます。
- アルミニウム:軽量、高い寸法安定性、高い耐食性、良好な機械的特性、高い熱伝導率、優れた電気伝導率。
- マグネシウム:機械加工しやすく、一般的なダイカスト金属の中で最軽量です。
- 銅:高硬度と強い耐食性が特徴。ダイカスト金属中で最良の機械的特性を持ちます。
- 鉛とスズ:これら2金属は高密度と高い寸法精度を持ち、特殊な耐食部品用。安全性の問題から、食品加工・保存施設には使用できません。鉛スズビスマス合金(場合によって少量の銅を含む)は、活字印刷の手仕上げ文字とホットスタンピングに使用できます。
1.2 各材料の最小断面積と最小ドラフト角
各材料の最小断面積と最小ドラフト角を下表に示します。最厚部は13mm未満であるべきです。
| 金属 | 最小断面積 | 最小ドラフト角 |
| アルミニウム合金 | 0.89 mm (0.035 in) | 1:100 (0.6°) |
| 黄銅と青銅 | 1.27 mm (0.050 in) | 1:80 (0.7°) |
| マグネシウム合金 | 1.27 mm (0.050 in) | 1:100 (0.6°) |
| 亜鉛合金 | 0.63 mm (0.025 in) | 1:200 (0.3°) |
2. 重要な影響因子:温度
温度はダイカストプロセスにおいて非常に重要な要素です。鋳造温度と金型温度の両方が最終製品に重要な影響を与えます。
2.1 鋳造温度
鋳造温度が上昇すると、合金中のガス溶解度が増加し、ダイカストプロセス中に析出しにくくなり、金属の機械的特性に影響を与えます。
アルミニウム合金とマグネシウム合金は温度上昇とともに酸化が増加します。酸化物介在物は合金の特性を悪化させる傾向があります。
また、金属の鉄含有量は温度上昇とともに増加し、流動性の低下と製品性能の悪化を招きます。
2.2 金型温度
金型温度は金型寿命に大きな影響を与えます。激しい温度変化は金型の早期クラックを引き起こす可能性があります。
金型温度が低すぎると、合金の収縮応力が増加し、鋳造品にクラックが生じやすくなります。
しかし、金型温度が高すぎると、鋳造品の滑らかな表面を得るには有利ですが、収縮陥没(シンクマーク)が発生しやすくなります。
3. 製造プロセス中に発生する可能性のある欠陥と修正方法
3.1 クラック
ダイカスト生産プロセスでは、金型が繰り返し熱を受け、成形面とその内部変形により微細クラックが発生します。
したがって一方面、ダイカスト開始時に金型を十分に予熱する必要があります。また、ダイカストプロセス中、金型を一定の作業温度範囲内に維持して早期クラック破損を回避する必要があります。
3.2 破断(フラグメンテーション)
射出力の作用下で、金型は最弱点でクラックします。特に、成形面のスクライビングマークや放電加工マークが研磨されていない場合、または成形部の明確なコーナーに微細クラックが最初に現れます。
結晶粒界に脆性相や粗大粒があると、容易に破断します。クラックは脆性破壊時に急速に伝播し、金型破損の危険因子となります。
このため、一方面、金型表面の傷、放電加工マークなどは、注湯系であっても研磨すべきです。また、金型材料には高強度、良好な可塑性、衝撃靭性、破壊靭性が要求されます。
以上がダイカストの品質問題についてすべてです。お役に立てば幸いです!ご質問があれば下記にコメントをお寄せください。
注記:
1. この投稿で使用されている画像の著作権は弊社にありません。もしあなたのものであればご連絡ください。できるだけ迅速に削除いたします。
2. 統計データ出典:Degarmo, E. Paul; Black, J T.; Kohser, Ronald A. Materials and Processes in Manufacturing (9th ed.). Wiley. 2003: 331.
製造プロセス
- ダイカスト vs 射出成形:あなたの製品に最適なプロセス選び
- 重力鋳造:シンプルで高品質、生産性に優れた鋳造法
- ダイカストマシンの仕組みとメリット:ホットチェンバ・コールドチェンバの違いを徹底解説
- 世界トップ5ダイカストマシンメーカー:ビューラー・東芝・ダイナキャスト・フレヒ・イドログループの戦略とシェア
- ダイカストの作動原理と用途:ホットチャンバー・コールドチャンバー方式を解説
- ホットチャンバー・コールドチャンバーダイカスト徹底比較:種類、用途、メリット
- ダイカスト完全マスター:プロセス、メリット、用途を徹底解説
- 遠心鋳造の種類と作動原理:真遠心・半遠心・遠心機鋳造を徹底比較
- ダイカスト解説:精度、効率、生産メリット
- 協働ロボットが製造現場の安全性と効率を革新する
- ダイカスト:メリット、課題、メーカーが知るべき重要ポイント