



アイアンワーカー工具の交換・再研磨タイミング:主要指標と専門家ガイダンス
2026年2月11日
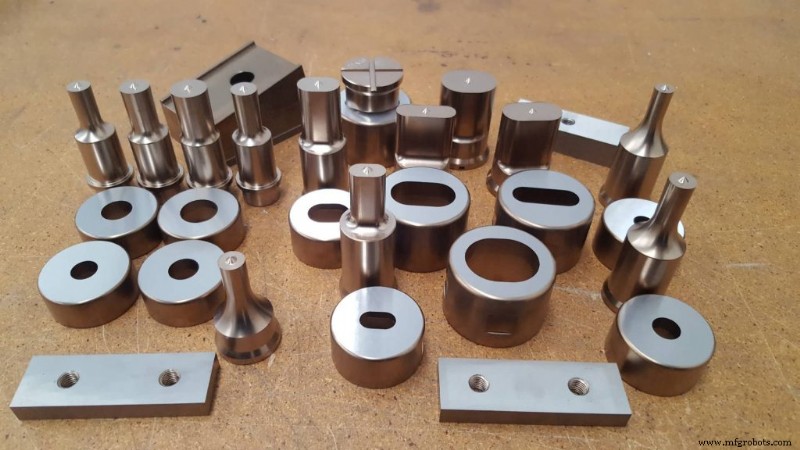
Gunna Engineeringのアイアンワーカー工具で切断品質問題を解消し、メルボルン製造セクター向けに耐久性のある高性能ソリューションを提供。
精密鋼製造は、連続運転中に寸法精度を保持する工具を要求します。オペレーターが不安定な切断を観察したとき、それはしばしば工具完全性の劣化を示唆します。定期的な検査でダウンタイムを未然に防ぎ、生産信頼性を維持できます。
アイアンワーカー工具アウトプットに影響する性能指標
製造の不整合は、工具が刃先鋭度や構造的アライメントを失ったときに表面化することが多々あります。オペレーターは生産中に、切断品質のバラツキ、材料ドラッグ増加、不規則なせん断性能を観察することがあります。摩耗した表面が標準アウトプットを維持するにより多くの力を必要とするため、機械応力が上昇します。
忙しい製造スケジュール中に摩耗が検出されない場合、寸法バラツキが加速します。ルーチンレビューで、バッチ全体や下流プロセスを損なう前に小さな偏差を特定できます。これらの変化を記録することで、長期的な工具疲労評価の明確な参照が得られます。
「金属パンチングプロセスにおける工具摩耗影響の数値的評価」を参照し、摩耗進行と切断品質への影響についてより深い洞察を得てください。
決して見逃してはならない材料と運用の手がかり
表面欠陥、機械的抵抗、異常な切断応答は、進行性摩耗の早期警告としてしばしば機能します。これらの兆候は最初は些細に見えても、構造硬度が低下するにつれて悪化する可能性があります。運用トレンドの監視で、繰り返し負荷条件下での機械安定性能を確保します。
以下の指標に注目:
- バリ形成: 切削面が鋭さを失うと隆起したギザギザのエッジが発生、工具表面全体でせん断効率が不十分であることを示唆。
- 機械応力増大: 各ストロークでの抵抗増大は、機械に過剰負荷で補償を強いる疲労した切削幾何を示す。
- ワーク歪み: 不規則または変形したコンポーネントは、パンチとダイセットの不均一摩耗によるアライメント不整合を明らかにする。
- 表面ドラッグマーク: 工具面が硬度を失い、材料をスムーズに滑れなくなると線状摩擦痕が形成される。
- 不安定なパンチ排出: 遅延または不均一な材料放出は、マッチングコンポーネント間のクリアランス減少とパンチ回復障害を示唆。
工具交換が必要な条件
摩耗パターンがサービス可能限界を超えるとき、アイアンワーカー工具の交換が最も効率的な選択肢となります。寸法または硬度閾値を外れた工具は、安全で再現性のある切断性能を維持できません。これらのコンポーネント交換で精度を回復し、重工業製造中の望ましくない機械振動を低減します。
以下の条件を評価:
- パンチ径過大: パンチ径増大が穴精度を乱し、寸法公差を損ない、手直し要求を増大。
- 深刻なチッピング: エッジ崩壊が工具安定性を弱め、不整合な負荷伝達を引き起こし、構造疲労を加速。
- 過度な再研磨損失: 繰り返し研磨による材料損失が工具剛性を低下させ、機能的耐用年数を短縮。
- 硬度劣化: 硬度低下が圧力下での変形抵抗を下げ、切断均一性に影響。
- 永続的なアライメント歪み: 歪んだ工具が制御された切断を妨げ、不規則なせん断接触を生み、フレームに損傷ストレスを伝達。
製造アウトプット向上のための精密工具専門知識
工具が正確に修復、正しくプロファイリング、または交換され、要求の厳しい製造作業に必要な切削幾何が達成されると、一貫した生産品質が向上します。
Gunna Engineeringは、重工業製造要求下で機能し、一貫した生産精度を維持するよう構築された精密エンジニアリング工具ソリューションを提供します。当社の専門加工能力と実証済みリファービッシュ専門知識が、耐久性のある長寿命アイアンワーカー工具を、必要とするワークショップに保証します。
専門家評価、再研磨ソリューション、要求の厳しい負荷条件に合わせた交換オプションについては、お問い合わせください。
関連ブログ記事: パンチ&ダイクリアランスガイド:軟鋼、ステンレス鋼、アルミニウムのための適切なギャップ選択
最適化: Netwizard SEO
製造プロセス