



誘導炉製鋼:効率的な電気溶解技術
誘導炉(IF)は、電気エネルギーを使用して操業する製鋼用炉の一種です。誘導炉製鋼は、2つの電気製鋼プロセスの一つです。もう一つの電気製鋼プロセスは電気アーク炉(EAF)を使用します。IFは古くから使用されてきましたが、IFによる軟鋼生産は比較的新しい現象です。
誘導炉の溶解原理
IFでの溶解原理は、高電圧電源が一次コイルから二次コイルである金属に低電圧・大電流を誘導することです。IFは、高周波交番磁場によって生成される渦電流の熱を利用します。高周波電流が生成する交番磁場は、投入材料に強力な渦電流を誘導し、非常に速い加熱をもたらします。
歴史
IFの開発は、マイケル・ファラデーによる電磁誘導原理の発見から始まりました。しかし、1870年代後半にデ・フェランティが欧州で誘導炉実験を開始するまで実用化されませんでした。金属溶解用最初のIFは、1900年頃にエドワード・アレン・コルビーによって特許取得されました。IFの最初の実用的使用は、1900年にスウェーデンのギッシンゲでケリンによって行われました。米国でのIFによる最初の製鋼は、1907年にフィラデルフィア近郊のコルビー炉で行われました。3相用最初のIFは、1906年にドイツでロヒリング・ローデンハウザーによって建設されました。
誘導炉の特性
IFには主に2種類があります:(1)チャネル型IF、(2)コアレス型IF。
チャネル型誘導炉
チャネル型IFは、溶融金属を収容する耐火物ライニング鋼殻で構成されます。鋼殻に取り付けられ、スロートで接続された誘導ユニットが溶解コンポーネントを形成します。誘導ユニットは、リング状の鉄心と、それに巻かれた一次誘導コイルで構成されます。この組み立ては単純なトランスを形成し、溶融金属ループが二次側コンポーネントとなります。ループ内で発生した熱により金属が炉のメインウェルへ循環します。溶融金属の循環は溶湯内で有用な攪拌作用を生み出します。チャネル型IFは通常、低融点合金の溶解や、鋳鉄など高融点合金の保持・過熱ユニットとして使用されます。コアレス型IFでオフピークに溶かした金属のホルダーとして使用でき、ピーク需要料金を回避することで総溶解コストを削減できます。チャネル型IFは一般的に製鋼には使用されません。
コアレス型誘導炉
コアレス型IFは比較的シンプルな構造です。基本的に耐火物容器と、鋼フレームで支持された周囲コイルで構成されます。交流(AC)がコイルを流れると電磁場が生成され、これが投入材料に渦電流を誘導します。この投入材料はジュールの法則に従って加熱され、さらに加熱されると溶解します。
コアレス型IFの主要コンポーネントは、るつぼ、トランス・インバータ・コンデンサバンクで構成される電源ユニット、投入装置、電源と炉コイルの冷却システム、プロセス制御システム、ヒューム除去装置です。コアレス型IFの概略図を図1に示します。
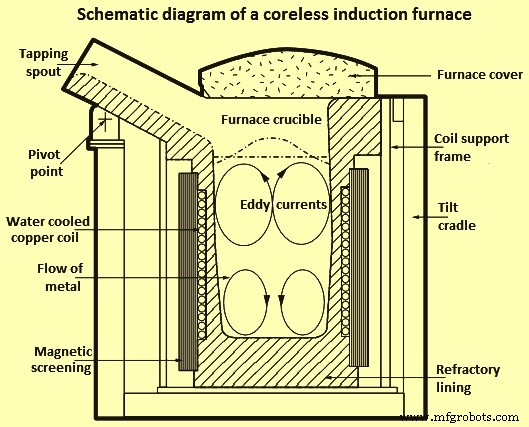
図1 コアレス型IFの概略図
コイル構造と冷却
コアレス型IFでは、炉の心臓部はコイルです。これは中空の重荷重用高電導銅管を螺旋状に巻いたものです。コイル形状は鋼殻内に収められ、磁気シールドで支持殻の加熱を防止します。過熱から保護するため、コイルは水冷却され、冷却塔で冷却後に循環されます。殻はトリニオンで支持され、炉を傾斜させて注湯を容易にします。るつぼは、コイルと中空内部フォーマーの間に粒状耐火物をランミングし、初回ヒートでフォーマーを溶解させて焼結ライニングを形成することで作られます。
炉には2つの独立した電気システムがあり、一つは冷却システム、炉傾斜、計装用、もう一つは誘導コイル電力用です。誘導コイル電力は、3相、高電圧、大電流の電力線から供給されます。電源ユニットは主電源の電圧と周波数を、電気溶解に必要なものに変換します。誘導溶解で使用される周波数は、50サイクル/秒(商用周波数)から10,000サイクル/秒(高周波)まで変動します。動作周波数が高いほど、与えられた容量の炉に印加できる最大電力量が大きくなり、誘導される乱流量が少なくなります。
攪拌作用
投入材料が溶融すると、磁場と誘導コイルを流れる電流の相互作用により、溶融金属内で攪拌作用が生成されます(図2)。この攪拌作用により溶融金属が中央で上昇し、金属表面に特徴的なメニスカスが形成されます。攪拌度は印加電力と周波数、コイルのサイズと形状、溶融金属の密度と粘度に影響されます。浴内の攪拌作用は、合金混合、切り屑溶解、炉全体の温度均質化に役立つため重要です。過度な攪拌はガスピックアップ、ライニング摩耗、合金酸化を増加させる可能性があります。
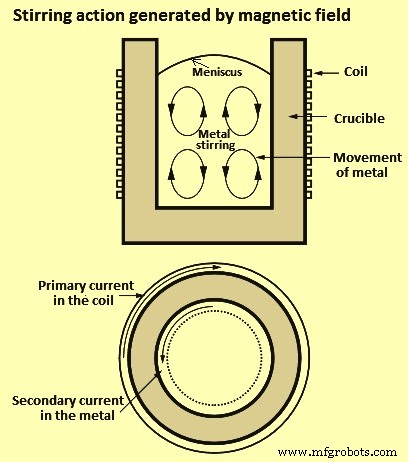
図2 磁場によって生成される攪拌作用
コアレス型IFは通常、あらゆるグレードの銑鉄と鋼、多くの非鉄合金の溶解に使用されます。温度と化学成分に対する高度な制御が可能で、誘導電流が溶湯の良好な循環を提供するため、再溶解と合金化に理想的です。この炉では投入材料が自ら発生した熱で溶解するため、他タイプの製鋼炉で発生する排出ガスは見られません。誘導溶解炉の典型的な設置図を図3に示します。
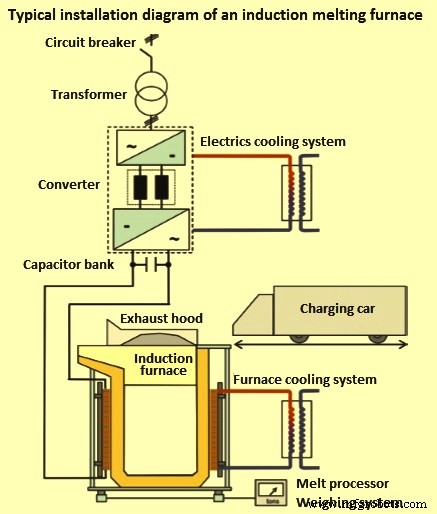
図3 誘導溶解炉の典型的な設置図
浴攪拌メカニズム
炉投入材料に誘導される渦電流と磁気誘導は電磁力を生成します。これらの力は基本的に炉軸に対する放射方向に働き、溶湯を炉壁から内側へ押し込みます。重力はこれらの力に対抗し、浴表面にドーム(メニスカス)が形成されます。さらに、逆方向の旋回を持つ2つの渦トロイドの形で浴流が生成されます。これは、コイル端での磁場漏洩により、コイル半ば付近で放射圧力が最大になることに起因します。電力分布と流れパターンを図4に示します。
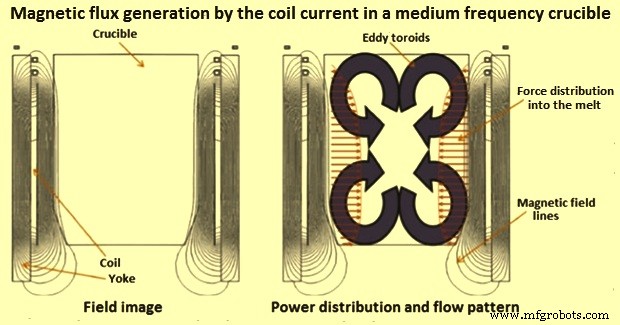
図4 中周波るつぼにおけるコイル電流による磁束生成
誘導浴攪拌はまず、溶融金属の温度と化学成分に関する良好な均質化をもたらします。また、投入材料を攪拌し、投入材料溶解の最適熱伝達条件を作り出します。
電力はトランス、周波数インバータ、コンデンサバンクを通じて誘導コイルに供給されます。コンデンサバンクは無効電力を補償します。さらに、誘導炉はタイムランプで投入されるため、あらゆるフリッカと突入電流によるグリッド負荷が回避されます。インバータから供給される電流は共振周波数(定格周波数の60〜110%以内)で振動し、シンプルな方法で定負荷制御を助けます。
エネルギー損失
鋼1トンを1500℃まで加熱するのに必要な電気エネルギーは約396kWhです。炉内では一般的に多数の損失が発生し、比エネルギー消費を500kWh/トン(kWh/t)以上に押し上げます。損失は主に熱的炉損失、炉コイル損失、コンデンサバンク損失、コンバータ損失、主側トランス損失です。エネルギー損失の約20〜33%は冷却水に吸収されます。
典型的なIFでは、設備におけるエネルギー損失は100〜130kWh/tです。炉効率は約62〜75%です。エネルギー効率の良いコイルの新開発、新耐火物材料、コンバータとトランス損失の削減、最新鋭炉設備により、エネルギー損失は60〜90kWh/tレベルまで削減されています。新型炉の効率は81〜87%の範囲です。コアレス型IFの典型的なエネルギー損失をサンキー図で図5に示します。
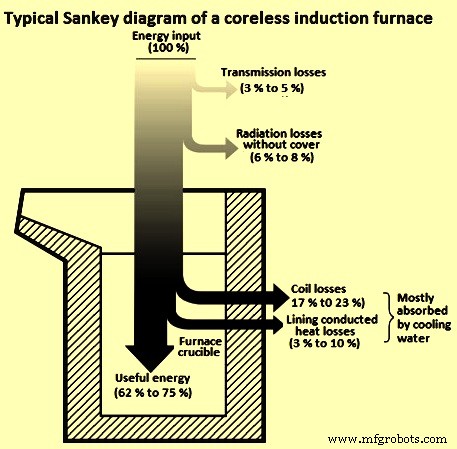
図5 コアレス型誘導炉の典型的なサンキー図
誘導炉の操業
コアレス型誘導炉の効率的操業は、優れた操業実務の実施に主に依存します。IFでの1ヒート製造の段階を図6に示します。
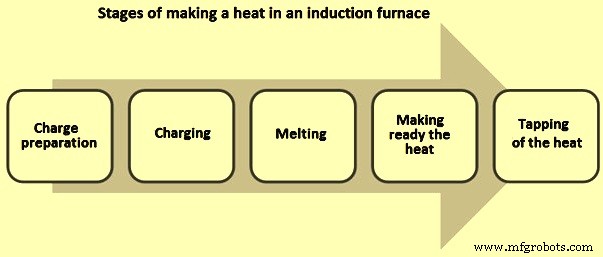
図6 IFでの1ヒート製造の段階
投入準備と投入
原材料は溶解開始前に炉投入フロア付近で計量・保管されます。投入材は砂、汚れ、油/グリースなどすべての異物から解放されている必要があります。錆びたスクラップは溶解に時間がかかるだけでなく、投入あたりの金属含有量が少なくなります。1500℃で1%スラグが生成されるごとに、10kWh/tのエネルギーロスが発生します。スクラップは清潔である必要があります。フェロアロイの正確な重量を準備しておく必要があります。フェロアロイは非常に高価であり、適切な取り扱いは歩留まり向上だけでなく、添加時のタイムロス削減にもつながります。
単一金属/スクラップ片の最大サイズは、炉るつぼ直径の1/3を超えてはなりません。ブリッジング問題を回避できます。また、各投入はるつぼ容積の約10%とする必要があります。特に重量物・かさばるスクラップの場合、鋭利なエッジがないことが必要です。これは炉耐火物ライニングを損傷する可能性があるためです。さらに、炉をコイルレベル以上、つまり炉容量まで投入してはなりません。炉ライニング摩耗に伴い、投入量はわずかに増加可能であることを理解しておく必要があります。
適切な投入シーケンスを遵守する必要があります。大型金属を最初に投入し、次に小型、隙間を切り屑とボーリングで埋めます。ベールド鋼スクラップとルーズボーリング(機械加工チップ)の使用は制御する必要があります。チャージドライヤーと予熱装置を使用して水分除去、投入材予熱、油脂除去を行います。湿ったスクラップの溶湯への導入は爆発を引き起こす可能性があるため避ける必要があります。
溶解とヒート準備
炉を常に全電力で運転することが不可欠です。これはバッチ時間短縮だけでなく、エネルギー効率改善にもつながります。炉蓋の使用により、放射熱損失を大幅に削減できます。炉壁へのスラグ堆積(図7)は回避する必要があります。典型的なスラグ堆積は、攪拌効果が少ないネック付近、コイルレベル以上で発生します。スラグ除去用フラックス量は重要です。典型的なフラックス消費は鋼1トンあたり1kg未満とすべきです。適切な工具をデスラッギングに使用します。フラットヘッド工具をロッドやバーの代わりにデスラッギングに使用します。これらはより効果的で、非常に短時間で完了します。
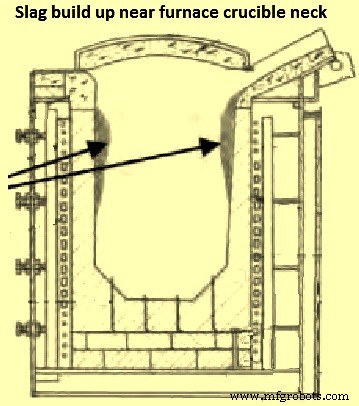
図7 炉るつぼネック付近のスラグ堆積
メルトプロセッサによるプロセス制御は中断を減らします。典型的にプロセス制御により2〜4分の中断削減が可能です。分光分析ラボは製鋼ショップ近くに配置し、ヒートとスラグサンプルの化学分析待ち時間を回避します。不要な溶鋼過熱は避けるべきです。50℃の過熱で炉比エネルギー消費が25kWh/t増加する可能性があります。
取鍋(タッピング)
プラントレイアウトは、取鍋内溶鋼の移動距離と温度低下を決定する上で重要な役割を果たします。取鍋サイズは熱損失を最小化し、炉を最短時間で空にするよう最適化する必要があります。溶解は溶鋼鋳造と同期させる必要があります。溶鋼を炉内で待機させてはなりません。取鍋予熱器を使用して温度低下を防ぎます。溶鋼で取鍋を予熱するのはエネルギー集約的で高コストです。取鍋に残る溶鋼量は可能な限り少なくします。取鍋カバーリング剤を使用して、取鍋上面からの放射損失による温度低下を最小化します。
誘導炉による軟鋼生産
世界的に大量の軟鋼がIFルートで製造されています。この製鋼では最終製品の化学成分を管理します。すべての投入材料の化学分析を行い、投入ミックスを決定します。投入材料の50%投入完了後、浴サンプルを化学組成分析します。この段階での浴サンプル化学分析に基づき、さらなる金属材料添加の計算を行います。この段階で浴サンプルが高炭素、高硫黄、高リンを示す場合、投入材のスポンジ鉄含有量を増やします。最終浴サンプルは80%溶解完了時に採取します。このサンプル分析に基づき、投入材へのさらなる調整を行います。サンプルの低炭素含有は、投入材の銑鉄/チャージアイアン量増加で補正します。金属中のケイ素とマンガンはスポンジ鉄の酸化鉄によって酸化されます。硫黄とリンもスポンジ鉄で希釈されます。スポンジ鉄使用により、IF製鋼の微量元素は管理下に置かれます。
パラメータ監視とデータ分析
エネルギー監視は省エネの第一歩です。炉専用の別個エネルギーメーター設置が望ましいです。エネルギー消費はヒートごとに監視し、生産データと相関分析して炉の日次比エネルギー消費を算出します。データのピークや谷は、取鍋温度と取鍋量と併せて調査・分析する必要があります。コイル冷却とパネル冷却の水温と流量を監視する必要があります。パネルは週次で点検し、月次で清掃します。効果的な原材料保管は炉の最適性能に重要です。例えば、スクラップを土の床に保管すると、粉塵と水分を取り込みます。
誘導炉ライニング
ライニングは誘導炉の重要部分です。炉性能はライニング性能と直接関係します。適切に施工・安定化されたライニングは、炉のスムーズな操業、最適アウトプット、冶金反応の良好な制御をもたらします。特定炉に最適なライニング実務は、炉の容量と設計、ヒート製造時の操業実務、炉アウトプットに依存します。ライニングの成功と一貫した性能のための重要側面は:(1)適切なグレードと品質のライニング材料使用、(2)慎重で体系的なライニング実務、(3)作業条件の一貫性、です。
通常、炉ライニング用耐火物選定は:(1)炉のタイプとサイズ、(2)溶解する鋼のタイプ、(3)溶融鋼温度、(4)溶解中に生成されるスラグのタイプと組成、に基づきます。ライニング用ランミングマスには3タイプあります:(1)酸性、(2)塩基性、(3)中性。スラグに高酸性成分が含まれる場合はシリカ(SiO2)ライニングを使用します。高塩基度指数スラグにはマグネサイト(MgO)ライニングが選択されます。中性耐火物がIFライニングの新たなトレンドとなっています。IFの中性ライニング用ランミング耐火物マスは、アルミナ(Al2O3)と焼結MgOを特定粒度でブレンドした混合物で構成されます。
IFライニングには正しいライニング材料を選定する必要があります。底部または側壁のライニング厚を増やしてはなりません。ライニング厚増加は炉容量減少と電力消費増大を意味します。炉を非常にゆっくり冷却させてはなりません。強制空冷は浅いクラック形成を助け、より速いコールドスタートサイクルを可能にします。コールドスタートサイクル時間は理想的に通常サイクル時間の120%以内とすべきです。コイルセメントは滑らかで直線的、厚さ3〜5mmとすべきです。炉ライニング作業時、各層が50mmを超えないよう確保する必要があります。薄い層の方が締固め効果が高まります。
EAF製鋼プロセスとの比較
EAFと比較して、誘導炉には以下の特性があります:(1)高く比較的狭い溶解容器(大きなh/d比)、(2)低るつぼ壁厚、(3)低スラグ温度、(4)強力な浴攪拌。IFとEAFの製鋼プロセス中のいくつかの操業パラメータ比較を表1に示します。
| 表1 IFとEAFの操業パラメータ比較 | ||||
| No. | パラメータ | 単位 | IF | EAF |
| 1 | 電気エネルギー | kWh/t | 540-550 | 490-510 |
| 2 | 耐火物 | kg/t | 3.4-3.6 | 4.1-4.2 |
| 3 | 電極 | kg/t | なし | 2.4-2.6 |
| 4 | 酸素 | N m³/t | なし | 15-25 |
| 5 | フラックス | kg/t | なし | 25-28 |
| 6 | 粉塵発生 | kg/t | 1-2 | 5-10 |
| 7 | 騒音レベル | dB(A) | 82-86 | 90-100 |
| 8 | スラグ発生 | kg/t | 11-15 | 60-70 |
| 9 | 溶解損失 | % | 1-2 | 7-10 |
| 10 | 脱炭 | 耐火物摩耗で制限 | O2吹錬とスラグ反応で可能 | |
| 11 | 脱硫 | |||
| 12 | 脱リン | |||
| 13 | 電力供給 | 低負荷 | 高負荷 | |
| フリッカ障害 | フリッカ障害なし | |||
| 14 | 炉容量 | 低 | 高 | |
誘導炉はEAFに対して以下の技術的優位性を持ちます:(1)電力グリッドへの要求が低い、(2)比較的クリーンなプロセスで環境関連支出が少ない、(3)高い歩留まり、(4)フェロアロイ消費が低い、(5)電極コストがゼロ、(6)資本支出が少ない、(7)必要スペースが少ない、(8)浴攪拌特性により添加剤をいつでも投入可能、(9)低負荷でフリッカ障害なし、(10)シンプルな自動化適用可能。
IFのEAFに対する欠点は:(1)耐火物ライニング最小壁厚要件によりクラック発生リスクがあり、操業停止につながる、(2)誘導炉はスクラップ品質により厳しい要求を課す、(3)耐火物摩耗により脱炭・脱硫・脱リンが制限される、(4)投入材料の非金属成分を管理下に置き、スラグ量を制限内に抑えライニングへの悪影響を防止する必要がある、(5)EAFと比較して、非常に大容量のIFは現在利用できない、です。
製造プロセス