



コンスティール:特許取得の省エネEAFスクラップ予熱技術
コンスティールプロセスは特許取得済みのプロセスです。「インタスチールテクノロジー社、シャーロット、ノースカロライナ(1994年以来テックイント、テノバS.p.A.の一部)」によって開発された、電気アーク炉(EAF)におけるスクラップ予熱のための革新的な省エネ技術です。コンスティール技術の最初の産業適用は1989年、ガードウ・アミスティール・シャーロット(米国)で行われました。以来、この技術の産業採用は着実に進んでいます。現在、コンスティールEAFプロセスは実証済みで信頼性の高い製鋼技術です。エネルギーと原材料の効率的利用、容易な操作とメンテナンス、環境への配慮を確保します。
コンスティールプロセスを採用したEAFでは、プラントソリューションとして、排ガスが金属負荷と向き合う方向で流れ、注入空気によって燃焼される予熱トンネルを通じて、予熱されたスクラップをコンベアでEAFに連続供給します。スクラップの連続供給と予熱は、従来のEAFバッチ供給と比較していくつかの潜在的利点を提供します。
コンスティールプロセスは、最小限の環境影響で生産性を向上させ、エネルギー効率を改善します。この技術導入の主なハイライトは、以下の省エネ対策です。(i) 炉排ガスからの熱回収による炉投入前のスクラップ予熱、(ii) 単位電気エネルギー消費の削減、(iii) バーナー燃料消費なしで酸素(O₂)と炭素(C)使用量の削減、(iv) タップ・ツー・タップタイム短縮による生産速度向上、(v) 電力網への電気的擾乱の大幅な減少、(vi) 電極消費と電極断裂の低減、(vii) スクラップ歩留まりの向上、(viii) バグハウスへの排出ダスト量の減少、(ix) 物流、人員、メンテナンス、廃棄物管理のコスト削減。
コンスティールプロセスでは、発泡スラグ下での低電力要求と安定したフラットバス操業により、電力網が比較的弱く、非常に低い擾乱しか許容できない場合に理想的なEAF技術となります。コンスティールプロセスはまた、溶解室内(ドッグハウスが不要)と排ガスシステムの両方で、騒音、ダスト、汚染排出を最小限に抑えます。従来のEAFとは異なり、バースト排出を処理するために排ガスシステムをオーバーサイズ化する必要がありません。
従来型スクラップ予熱との比較
従来型スクラップ予熱は、主に電力コストの高い国で長年使用されてきました。従来型スクラップ予熱は、高温ガスを用いて、スクラップをバケット内で加熱してからEAFに投入するものです。高温ガス源は、EAF排ガスまたは燃料ガス燃焼ガスのいずれかです。従来型スクラップ予熱は、EAFの第4孔から排ガスを配管し、投入バケット上の特殊フードに導くことで実現できます。通常、ガスはEAFから約1200℃で出て、バケットに約815℃で入り、約200℃で出ます。予熱量はスクラップへの熱伝達に依存し、これはスクラップサイズと温度での滞留時間の関数です。通常、スクラップは350〜450℃の範囲で予熱されます。この程度の予熱では、通常、エネルギー消費を40〜60kWh/トン、電極消費を約0.35kg/トン、耐火物消費を約1.2kg/トン、タップ・ツー・タップタイムを約5〜6分削減します。従来型スクラップ予熱の欠点には、(i) 操作が不便(スクラップがバケットに付着、バケット寿命が短い)、(ii) EAF操業の各フェーズでの排ガス温度と流量の変動による予熱制御性の悪さ、(iii) タップ・ツー・タップタイムが70分未満では、従来型スクラップ予熱のロジスティクス上、設備投資を正当化できる最小限のエネルギー節約しか得られない、などがあります。
コンスティールプロセスの説明とプラント特性
コンスティールプロセスは、金属負荷(スクラップ、銑鉄など)をEAFに連続予熱・供給しながら、ガス排出を同時に制御するプロセスです。コンスティールプロセスでは、慣性コンベアによりスクラップを連続供給します。スクラップはスクラップヤードから投入用オープンセクション(通常クレーンで投入)に載せられ、閉鎖セクション(トンネル)を通って炉へ移動します。トンネル内では、排ガス抽出システムに向かって逆方向に流れるプロセス排ガスによってスクラップが加熱されます。予熱エネルギーは、トンネル内で注入空気によって後燃焼されたEAFからの高温ガスによって供給されます。予熱スクラップは連続的にEAFに供給され、溶鋼への浸漬によって溶解します。EAFは定常フラットバス条件で操業し、これはスクラップが電気アークの直接作用で溶解する従来のバッチプロセスに対する重要な利点です。EAF排ガスは、燃料消費なしで一酸化炭素(CO)やその他の汚染物質を完全燃焼させるのに適した条件で、排ガス浄化プラントに送られます。コンスティールプロセスの概念を図1に示します。
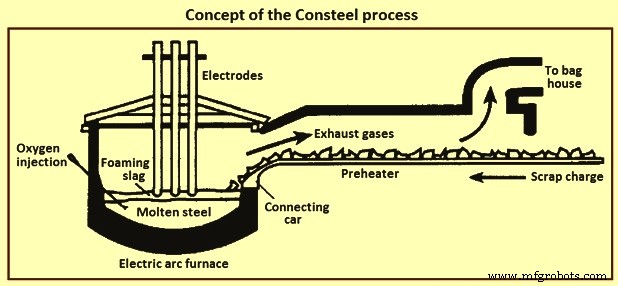
図1 コンスティールプロセスの概念
プロセス説明とプラント特性
コンスティールプロセスは、金属負荷をEAFに連続供給・予熱するプロセスです。このプロセスでは、スクラップがスクラップヤードから直接チャージコンベアに投入されます。スクラップは、予熱コンベア(トンネルと呼ばれる)で予熱されながら、自動的かつ連続的にEAFに搬送されます。
予熱エネルギーは、EAFから来る高温ガスによって供給され、トンネル屋根の目的に応じて配置されたインジェクターからトンネル内に注入される空気によって後燃焼されます。注入空気とともに、非制御空気もEAFとトンネルに入ります。トンネルでは、EAFとトンネルが接続されるゾーン、いわゆる接続カー領域で、非制御空気が主に流入します。非制御空気は、EAFからの排ガス後燃焼に寄与します。
トンネル出口ガスは、排ガス浄化システムに搬送されます。ファンとメカニカルカーテンのシステムがトンネル末端に設置され、外気の流入(ダイナミックシールと呼ばれる)を防止します。
コンスティールプロセスはEAFからのガス後燃焼に基づくため、EAFで実施される製鋼プロセスと密接に関連しています。したがって、プロセスを最適化するには、EAFとトンネルで構成されるシステム全体を考慮する必要があります。
各インジェクターの流量管理が可能です。空気注入は自動制御または手動設定が可能です。自動制御は、トンネル出口ガス中のO₂濃度測定に基づきます。このパラメータの目標値は、6つのインジェクターの空気流量を適切に管理することで、プラント制御システムによって達成・維持されます。図2にコンスティールプロセスの概略図を示します。
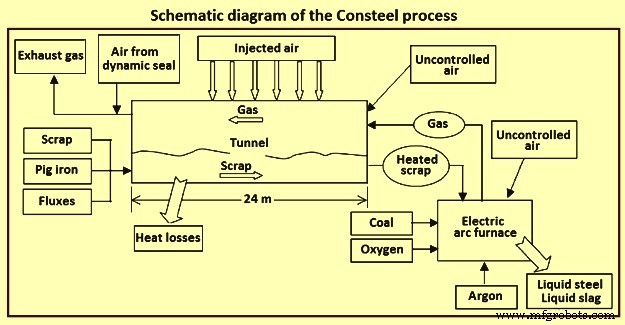
図2 コンスティールプロセスの概略図
コンスティールプロセスの特長
コンスティールプロセスは、スクラップヤードとEAFを接続する搬送システムにより、スクラップをEAFに連続投入します。従来のバケット投入は行われません。スクラップはスクラップヤードクレーンでコンベアに積載され、これらのコンベアは、緩やかな前進動作と急速な後退動作からなる振動運動でスクラップを移動させます。前進ストロークではスクラップがコンベアと共に移動し、より速い後退ストロークではスクラップがコンベア表面で滑るため、炉に向かって正味の前進移動が生じます。
炉に到達する少し手前で、スクラップは予熱セクションに入ります。これは、EAFから出る高温ガスがスクラップの動きと逆方向に流れるトンネルで構成されます。予熱セクションでは、排ガス中のCOが自動制御された空気注入によって燃焼し、より多くのエネルギーをスクラップに回収できます。連続供給操作中、EAF内の鋼浴は液状に保たれ、炉に入ったスクラップは浴への浸漬によって溶解します。電気アークはしたがって、バッチ投入の場合のように固体スクラップではなく、常に液体浴(フラットバス条件)で作用します。この状況ではアークが安定し、固体スクラップの存在による影響を受けません。
コンスティールプロセス搭載EAFは、従来型EAFに投入可能なあらゆる種類の鋼スクラップとすべての金属原料を使用できます。スクラップ最大寸法については、鋼スクラップ規格で規定される通常の制限(1.5m × 0.5m × 0.5m)が、コンスティールプロセスによる連続投入と互換性があります。
守るべき主なルールは、最大スクラップ片が、コンスティールプロセスコンベアの先端と電極の間の距離を超えないことです。これにより、これらの部分間の電気的ブリッジの可能性を防止します。これは小型炉では最大許容片長を制限する可能性がありますが、大型炉ではより寛容です。実際には、市場で入手可能な鋼スクラップは、通常、最小コンスティールEAFと互換性があります。
コンスティールプロセスではスクラップ投入が連続的であるため、スクラップ密度は、従来のトップチャージ炉ほど操業に影響しません。従来型では、軽量スクラップはより多くのバケット投入を必要とし効率と生産性を低下させ、過度に重いスクラップは初期溶解時の大量スクラップ崩落による溶解遅延や頻繁な電極断裂を引き起こします。
コンスティールプロセスは、炉への電力投入と負荷材料質量流量のバランスを取りながら実施されます(DRI供給炉に適用される制御ロジックと類似)。必要な質量流量は、プロセスの制御ロジックによって自動的に達成され、軽量スクラップではコンベア供給速度を速く、重量スクラップでは遅く調整します。質量流量は、炉計量システムおよび/または新しい設備でのチャージ追跡システムによって制御されます。
コンベアから排出されたスクラップは、大量の溶融金属プール(ホットヒール)への浸漬によって溶解し、束などの重いスクラップ片の溶解に最も有利な条件を提供します。唯一の要件は、重い片を負荷に沿って均一に分布させることです。
一般的に、コンスティールプロセス搭載EAFでは、同サイズの従来型EAFより重いスクラップ片の溶解が容易で、ホットヒールが適切にサイズ設定され、N₂(窒素)またはAr(アルゴン)による底部攪拌と組み合わせられれば、炉性能が向上します。通常、ホットヒールはタップ重量の42〜50%でサイズ設定されます。この溶融金属質量は各ヒートを通じて維持され、プロセスの安定化「熱フライホイール」として機能します。炉キャンペーンの最初のヒートでは、バケット投入の溶解によってホットヒールが形成されます。炉をドレインする必要があるときは、投入量を減らし、ホットヒールを使ってフルヒートをタップします。図3にコンスティールプロセスラインの概略図を示します。
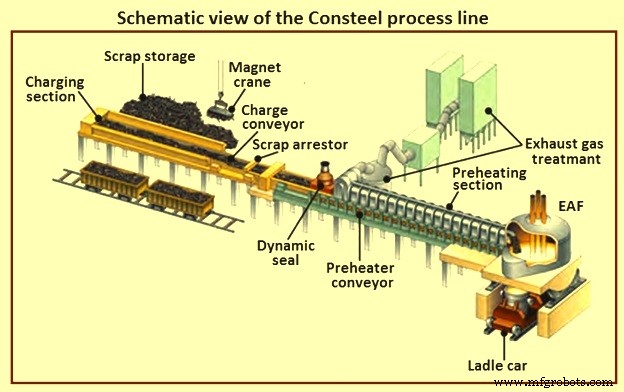
図3 コンスティールプロセスラインの概略図
コンスティールシステムを他のほとんどのEAF技術と区別する2つの主要な特長があります。これらは、予熱と、さらに重要な連続投入の組み合わせです。予熱は省エネのために重要ですが、連続投入にはさらに大きなメリットがあることが示されています。(i) 低生産コスト、(ii) 高生産性、(iii) 柔軟性、(iv) 環境影響の低減、(v) より高い安全性。
スクラップの連続投入は、パワーオン期間全体にわたって負荷を分散させます。バケット投入は使用せず、コンベアがスクラップヤードから直接EAFにスクラップを供給します。EAF屋根は常に閉じているため、ガス吸引は二次回路のキャノピーではなく、一次回路を通じて常時行われます。炉内では、スクラップが浸漬によって溶解し、電気アークは発泡スラグに覆われたフラットバスで作用します。EAF制御システムは、鋼浴を目標温度に維持するようコンベア速度を自動調整し、適切な発泡スラグを維持するようO₂とC注入を制御します。
負荷予熱はエネルギー消費削減に効果的です。得られるエネルギー節約は、予熱温度と溶解効率の関数です。平均予熱温度400〜600℃の範囲と仮定すると、タップ液鋼トンあたり80〜120kWhのエネルギー節約が得られます。これらの値は、既存コンスティール設備の経験によって確認されています。
コンスティールシステム搭載EAFの典型的なヒートサイクルを図4に示します。これらの特性により、コンスティールは操業コスト削減と環境影響低減の面で大きな利点をもたらします。コンスティールの操作特性は、作業環境に低騒音、少ないダスト、バケット投入の不在(それに伴う騒音、搬送、炉屋根開放時の熱と排ガス損失)をもたらします。
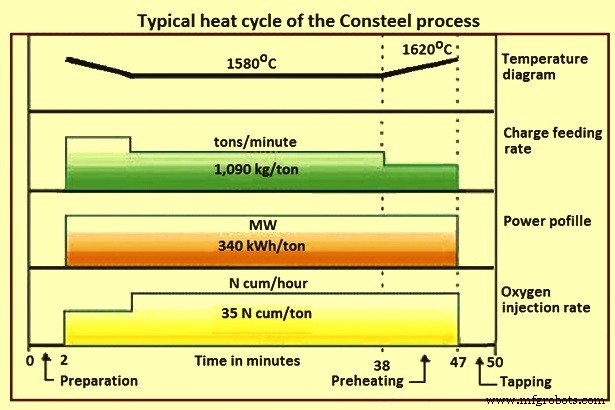
図4 コンスティールプロセスの典型的ヒートサイクル
冶金的に、炉内の溶鋼はより良い平衡状態にあり、激しい反応を生じにくくなっています。炉水冷側壁、屋根、ランスは、アークやスクラップ衝撃による漏洩問題を受けず、炉内水入りリスクを最小限に抑えます。これらすべてが、典型的な鉄鋼業基準と比較して、より安全で快適な作業環境の創出に貢献します。
最新コンスティールプロセスの重要な特長は、プロセスで使用される化学エネルギーの量と効率を増やす新しいソリューションの導入です。これは実験室試験とCFD解析の広範な活用によって開発されました。新しいソリューションは、熱交換面積を増やすより幅広のコンベア、対流熱交換を改善する異なるトンネルプロファイル、化学エネルギー投入を増やすバーナー装備の新しいトンネルセクションを特徴とします。新しいソリューションを通じて、化学エネルギーの使用は、排ガス流量、温度、組成の連続測定により、セクションごとに制御され、関連操作パラメータが自動的に最適化されます。結果として、より効果的な負荷予熱と低い運転コストが実現されます。
従来型EAF製鋼との比較
従来型EAF製鋼との最大の違いは、より良い歩留まりですが、ロジスティクスとメンテナンスに関連するいくつかの側面もあります。
最も重要な操作は、スクラップヤードから炉へのスクラップフロー管理です。これは従来型EAFではバケット準備で、コンスティールプロセスでは連続投入システムで行われます。従来型EAFでの原料取り扱いは、通常、十分な数の天井走行クレーンによって、故障に対する十分な安全マージンを持って実施されます。クレーン数は、炉ヒートサイズ、スクラップ密度、バケットサイズを考慮し、与えられた時間内に準備するバケット数に依存します。コンスティールプロセスでは、通常、チャージングコンベアの横に原料を貯蔵する、異なるスクラップヤード構成を採用します。チャージングクレーンのサイズと数は、炉が要求する最大スクラップ供給率に依存します(図3)。コンスティールプロセスは、スクラップ移動を最小限に抑えることでロジスティクスを簡素化します。
メンテナンス実務は、スクラップヤード設備、炉ベイ設備、EAF炉、スラグとダスト処理に依存します。コンスティールプロセスには、コンベア投入用の天井走行クレーンのみがあり、これらは各吊り上げごとの計量操作も実行できます。EAFメンテナンスの場合、これは使用される溶解プロセスによって大きく影響されます。炉消耗部品に影響を与える熱的・化学的ストレスは、主に溶解プロセスパラメータに依存します(図5)。
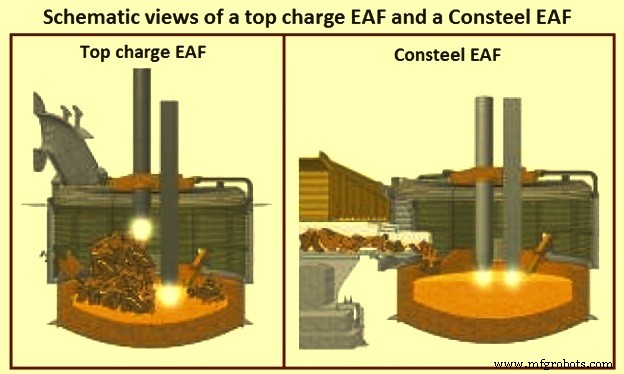
図5 トップチャージEAFとコンスティールEAFの概略図
電極消費はメンテナンスコストで最大ですが、コンスティールプロセスでは炉内後燃焼比が低いため酸化率が低く、約15%低減されます。電極摩耗は溶解ショップ生産性にも依存します。同一作業条件下では、コンスティールプロセスの方が生産性が高いため、電極消費は生産性の低い従来型EAFと同等と見なせます。また、フラットバス操業により電気アークの安定性が良好で、電極断裂の発生を実質的に排除します。
コンスティールプロセスでは、操業条件が従来型EAFより穏やかで、スラグ中の酸化鉄生成が少ないため、耐火物ライニング摩耗も低減します。コンスティールプロセスでは、スラグが適切に発泡していれば、電気アークが保護層の下に完全に覆われて埋没し、パワーオン期間のほぼ全体で炉耐火物へのアーク放射を低減します。また、炉屋根とシェルへのアーク放電も排除されるため、パネルメンテナンスが大幅に削減されます。
コンスティールスクラップコンベアのメンテナンスについては、非常にシンプルで、機械構造、電気モーター、油圧設備の定期点検、最重要部品の計画メンテナンスレベルにまで削減されています。予熱セクションの耐火物ライニングには特別なストレスがなく、通常は年次再レンガ積みで対応可能です。
接続カーチップは、溶解浴の熱応力とスクラップ搬送による機械的荷重の両方を受けるため、搬送システムで最もストレスの高いコンポーネントです。これは計画メンテナンスプログラムの一部とする必要があり、稼働ユニットの経験では平均寿命は4か月です。サスペンションロッドは容易に交換可能で、通常炉ターンアラウンド時に実施されます。故障解析では、適切に投入されたコンベアで年間平均100本のサスペンションロッド破損が示されています。
ダストとスラグ処理に関して、コンスティールプロセスは従来型EAFより低いスラグとダスト生成を達成します。これは、プロセスの主要特性である連続投入と金属負荷予熱に強く依存します。バケット投入の排除によりキャノピーフードでのダスト生成が減少し、コンベアの予熱セクションが沈殿室のように働き、ダストがスクラップに堆積して炉へのダストリサイクルを促進します。全体的なダスト排出量は、液鋼トンあたり5〜9kgで、従来型EAFより少ないです。
負荷材料での柔軟性
現在のEAF製鋼実務において、炉の金属負荷を原料コストシナリオと市場需要の変動に容易に適応させられることは、明らかに非常に重要です。EAFは本質的に負荷材料の面からは柔軟です。コンスティールプロセスで操業するEAFは、スクラップ、銑鉄、DRI、溶銑を、あらゆる組み合わせと比率で、金属負荷材料選択において最大の柔軟性を提供します。連続投入とは、バケットを使用せず、コンベアが金属負荷を直接EAFに連続供給することを意味します。
連続投入プロセスは、通常、大量のDRIやHBIを処理するEAFで使用されます。これらの材料のバッチ処理(バケットによるトップチャージ)は実用的でないことが証明されているためです。この概念は、コンスティールプロセスの導入によりスクラップ処理に拡張されました。一部の国でのスクラップと電力不足により、スクラップ投入と溶銑を組み合わせることになりました。経験では、コンスティールプロセスはEAF製鋼での溶銑活用の最良の選択肢でもあります。これは基本的に、コンスティールプロセスが溶解物の脱炭反応をパワーオン時間全体に分散させ、一次排ガスシステムに大きな変更を加えることなく、また従来のトップチャージEAFでは溶銑比率が全体の約30%を超えると生産性を制限する脱炭遅延を招くことなく、多くの場合対応できるためです。
コンスティールプロセス搭載EAFでの溶銑経験は、20%から約86%まで広がり、電力なしで転炉のように操業できるポイントに達しています(パワーオン/O₂吹錬時間約32分)、それでも必要に応じて100%スクラップ負荷で操業可能です。
鋼スクラップコストが下がり、CO₂(二酸化炭素)排出削減圧力が高まる場合、コンスティールプロセス搭載EAFが提供する柔軟性により、溶銑を減らしスクラップ使用を増やせます。コンスティール柔軟性の一例は、ブラジルのヴァルーレック・住友(ブラジル)の140トン コンスティールEAFで、2012年竣工、スクラップ、最大40%銑鉄、最大40%溶銑の負荷ミックスで設計されています。
韓国に設置されたコンスティールプロセス搭載EAFでは、スクラップ連続投入がDRIとHBIの連続供給と組み合わされています。したがって、コンスティールプロセスは、溶銑、銑鉄、DRI、HBIのあらゆる形態のバージン鉄負荷と、スクラップ連続投入をシームレスに組み合わせられます(図6)。
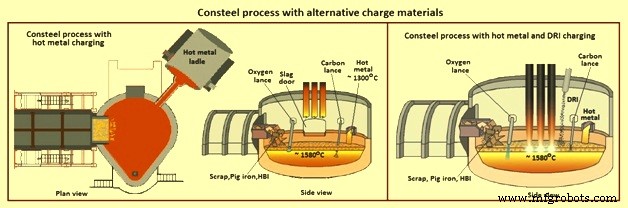
図6 代替負荷材料を用いたコンスティールプロセス
一般的なルールとして、DRIとHBIは従来通り、炉屋根から直接炉に供給されます。溶銑はドアまたは側壁ランナーから炉に注入され、銑鉄はスクラップと混合してチャージングコンベアに投入できます。銑鉄と同様に、数トン単位の鉄スクラップ片も、スクラップとともにコンスティールプロセスで投入できます。
コンスティールプロセスのメリット
コンスティールプロセスの実証済みメリットには、(i) 早期投資回収、(ii) 高い柔軟性、(iii) 環境への配慮、(iv) 操作要員の安全、(v) 電力網への最小擾乱、(vi) ロジスティクス、メンテナンス、人件費の削減、(vii) 化学エネルギー利用の改善、(viii) 電極消費の低減、(ix) バッチ投入炉比でのスクラップ歩留まり向上、(x) 操作パラメータの連続制御と最適化、(xi) 自動スクラップ数量・品質追跡による負荷管理改善、が含まれます。
さらに環境メリットがあります。従来のバケット投入EAFのダスト生成は液鋼トンあたり約20kgです。同等のコンスティールプロセス搭載EAFでは、約30〜40%低減されます。これは、加熱トンネル内でのスクラップへのダスト堆積による自然リサイクルと、このプロセス技術が許容する低い脱炭速度によるものです。ダスト生成低減は、より厳しい環境規制により処分コストが増大している中で、処分コスト低減を意味します。
プロセスはPCDD/FとNOx排出を削減します。スクラップには油、塗料、プラスチック、その他の物質が含まれ、製鋼プロセス中に汚染物質に変わる可能性があります。これらの一部は、ポリ塩化ジベンゾパラダイオキシン(PCDD)、ポリ塩化ジベンゾフラン(PCDF)、ポリ塩化ビフェニル(PCB)の前駆物質となり得ます。これらの物質クラスの排出は、新しい環境規制により厳しく制限されています。これらの汚染物質排出は、スクラップ負荷中の前駆物質量、炉で実施されるプロセス種類、最終的に排ガス抽出システム(排出はスタックで測定されるためキーロールを果たす)など、いくつかの同時並行的要因によって影響される複雑な現象です。
同じPCDD/F前駆物質含有量(例:塩化ビニルプラスチック)を持つスクラップ負荷であっても、コンスティールプロセスでは、同等のバッチ投入不連続プロセスと比較して、排ガス中のPCDD/F放出量が著しく低いことが実証されています。
NOx排出への関心も高まっており、電気アークがEAFプロセスでのこれらの排出の主要因であることが判明しています。従来のバケット投入EAFで液鋼トンあたり生産されるNOx排出量は約250g/トンですが、連続投入ではわずか120g/トンです。これは、電気アークが発泡スラグ下で作動するため、これらのアークと大気中のO₂とN₂の相互作用が減少するためです。
バケット投入によるスクラップ溶解EAFは、DRI連続投入溶解EAFより著しく騒音が大きいです。これはアークがフラットバスで発泡スラグ下で燃焼するためです。コンスティールプロセスはこの操業形態をスクラップ処理に拡張し、プラントの音響排出を大幅に削減します。コンスティールプロセス操業中、炉付近の音強度レベルは約85dBAと報告されていますが、バケット投入EAFでは一般に90dBA以上です。
稼働プラントで達成された操作パラメータの一部は、(i) 処分ダスト排出量30〜40%削減、(ii) 98%可用性、(iii) 高生産性:2.7トン液鋼/時間/MW、(iv) 低電力消費:300kWh/トン液鋼、(v) スクラップ歩留まり1〜2%向上、(vi) 生産性33%向上、(vii) 電極消費40%削減、(viii) ダスト排出約30%削減、(ix) リトロフィットで推定60kWh/トンの電力節約、(x) 粗鋼トンあたり年間運転コスト削減1.90米ドル(生産性向上、電極消費削減、歩留まり向上含む)。このほか、電力網への電気的擾乱減少、スクラップ使用量低減、バーナー燃料消費なしもあります。
製造プロセス