工業製造
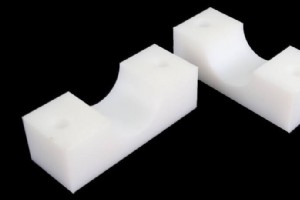
CNC加工において適切なプラスチック材料を選ぶことは、性能、精度、耐久性、コストのバランスを実現するために不可欠です。CNC加工で最もよく使用されるエンジニアリングプラスチックの2つが、HDPE(高密度ポリエチレン)とデルリン(アセタール、POM)です。 未熟な目にはスペックシート上では似て見えるかもしれませんが、切削工具の下や実際の用途では大きく振る舞いが異なります。これらの違いを理解することで、エンジニアはあらゆる製造プロジェクトに最適な材料を選択できます。 本ガイドでは、HDPEとデルリンの違いを、加工性、機械的特性、理想的な用途の観点から解説し、次のプロジェクトに最適な材料選定をサポー
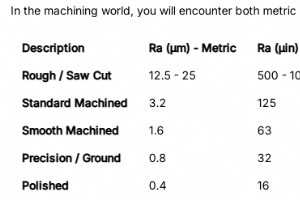
CNC加工において、部品表面品質は寸法精度と同等に重要です。エンジニアは「表面粗さ(Surface Roughness)」と「表面仕上げ(Surface Finish)」を混用しがちですが、両者は異なる概念です。それぞれ材料表面の異なる側面を記述し、違い理解は適切な設計・製造・検査・性能評価の必須条件です。本稿では定義、測定法、精密加工での重要性を解説します。 1. 表面粗さとは 表面粗さとは、機械加工面に現れる微小で密な不規則性を指します。工具切削動作、送り速度、機械振動、工具摩耗、加工中材料挙動由来。表面の微視的テクスチャーに特化した概念です。 主要特性: 微小スケール表面偏差を記述
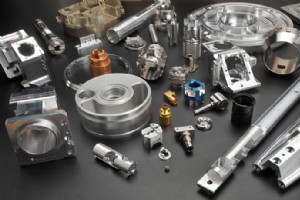
外見上、大手加工会社は「最も安全な選択」に見えます。立派な施設、豊富な設備リスト、標準化システム、知名度。しかし実務調達・エンジニアリング現場では、多くの購買担当者とエンジニアが、特定プロジェクトであえて中小規模加工工場を選び続けています。 これは感情や利便性でなく、カスタム部品、タイト納期、設計変更、実製造制約下でプロジェクトが実際どう展開するかという実践経験に基づく選択です。 エンジニアリング現場では図面が最初から完成しない エンジニアリング図面は初版で確定しません。公差調整、形状簡素化、材料入手性変更、機能フィードバックによる設計最適化など、変更は常態です。 エンジニアにとって小規模工
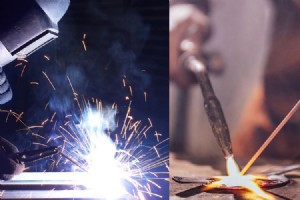
金属部品接合は製造・製作の基本プロセスです。数多ある接合法の中でも、溶接と半田付けは最も一般的な二大技術です。どちらも金属部品を接合しますが、プロセス温度、接合強度、材質適合性、適用範囲で本質的に異なります。これら違いを理解し、プロジェクト固有要件に最適な手法を選択するための完全ガイドです。 溶接の理解 溶接は、高熱・圧力・または両者をベース材に加え、二つ以上の母材を永久的に融合させる接合プロセスです。溶接中、母材自体が溶融・融合し、多くの場合充填材を添加。冷却後、接合部は実体連続構造となり、大きな機械的応力に耐えられます。 建設、自動車製造、航空宇宙、重機械、産業機器製作など、高い構造健全
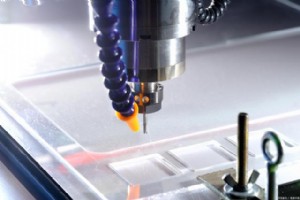
CNC加工において適切な材料硬度を選定することは、極めて重要な意思決定です。硬度は切削性、工具寿命、表面仕上げ、寸法精度、最終部品性能に直接影響します。硬すぎれば加工難易度・コスト上昇、軟らかすぎれば早期摩耗・機能不全リスク。エンジニア視点で硬度評価・選定を行う実践ガイドです。 CNC加工における硬度の役割理解 材料硬度は表面変形・摩耗への抵抗を表します。CNC加工では切削力、発熱、チップ形成、工具摩耗に影響。硬度上昇に伴い切削困難化し、専用工具、低速切削、精密プロセス制御が必要になります。 ただし硬度だけで切削性は決まりません。ミクロ組織、靭性、熱伝導率、組成も重要。適切硬度レンジ選定で、
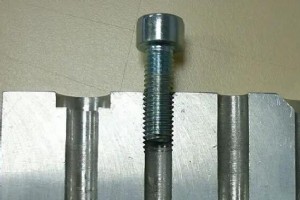
止まり穴(ブラインドホール)は機械部品で最も一般的かつ挑戦的なフィーチャーの一つです。貫通穴と異なり反対側まで抜けないため、設計・加工・検査により高度な配慮が必要です。不適切な仕様は工具折損、ネジ品質不良、加工時間超過、機能不全を招きます。本ガイドでは止まり穴の定義、効果的加工法、信頼性を確保する設計考慮点を実践的に解説します。 止まり穴とは 指定深さまでドリル・加工され、反対側を貫通しない穴です。構造強度、シール性、外観要求で貫通穴が不可の場合に採用されます。 ハウジング、ブラケット、金型、自動車部品、精密機械アッセンブリ等のCNC部品で頻出。内部ネジ、座ぐり、精密深さ要求を伴うことが多く
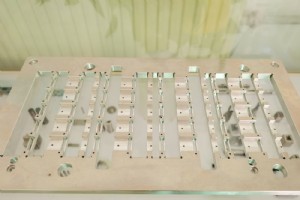
精密加工には、先進CNC設備と熟練オペレーターだけでは不十分です。全ての高精度機械部品の裏には、安定性・再現性・プロセス制御を保証する綿密に設計された治工具システムがあります。治具設計サービスは、エンジニアリング意図を信頼性高い量産対応プロセスへ翻訳する上で不可欠な役割を果たします。適切な治具設計なしでは、最高性能機械でも安定精度を出せません。 治具設計が加工精度の基盤になる理由 治具設計は、部品が加工プロセス全体でどう保持・支持・基準参照されるかを定義します。精密加工では、ワーク保持の微小な不安定さが寸法バラツキ、表面欠陥、チャタリングを誘発します。優れた治具設計は部品動きを最小化し、クラ
CNCフライス加工とレーザー切断は、共に精密製造を支える主要プロセスですが、作業原理・能力・最適用途が大きく異なります。部品形状、材質、機能要求に応じて最も効率的・コスト効果的なプロセスを選ぶための判断基準を整理します。 プロセスの基本原理 CNCフライス加工:回転切削工具で固体ワークから材料を除去する減法加工。ポケット、スロット、輪郭、複雑曲面など立体形状を創出可能。金属・プラスチック・複合材等幅広い材料に対応し、優れた寸法制御性を持ちます。 レーザー切断:集光レーザービームで材料を溶融・燃焼・気化させ、プログラム経路に沿って切断する非接触プロセス。主に2次元切断で、薄板材の精密な外形切り
ビルトアップエッジ(BUE:刃先溶着)は、アルミニウム合金切削で最も頻発するトラブルの一つです。アルミは一般に「切削しやすい材料」とされますが、条件次第で切削工具への溶着・堆積が起こり、切削不安定化、仕上げ面悪化、工具寿命短縮を招きます。BUE発生メカニズムを理解し、効果的に防止することは、アルミ加工での安定品質と生産性確保の必須条件です。 BUEとは? アルミ加工でなぜ起きるか BUEとは、加工中にワーク材料が工具刃先に堆積・付着し、時間とともに成長・不安定化、最終的に剥離して新鮮加工面を引き裂いたり刃先を損傷させたりする現象です。 アルミ合金は融点が比較的低く、延性が高く、一般的な工具材
CNC加工サービス調達時、多くの発注者は大手加工会社に安心感を抱きます。大型設備、豊富な機械リスト、知名度が「安全な選択」と思わせるからです。しかし実務レベル、特にカスタム部品、中小ロット生産、精密部品では、小規模加工会社が明確かつ決定的な優位性を持つケースが少なくありません。 この違いを理解し、規模の先入観ではなく実際のプロジェクトニーズに基づいて判断できるよう、実践的視点で解説します。 エンジニアリングと生産の柔軟性 小規模会社の最大強みは柔軟性です。意思決定ラインが短く、設計変更、公差調整、材料変更に即応できます。試作・初期生産段階で図面が進化しても、複数部門・正式承認フローを経ずに対
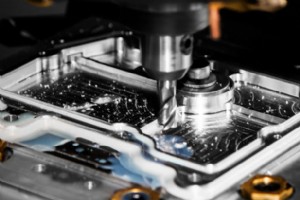
製造要求の高度化に伴い、航空宇宙・自動車・医療機器・エネルギー・産業機器分野で高性能金属部品の重要性が増しています。これら部品は極限の機械的負荷、厳しい組立制約、過酷な環境条件下での動作が求められます。従来切削だけでは応えきれず、精密CNC加工と精密研削を統合したアプローチが必須となっています。 この融合により、高性能用途が要求する寸法精度、表面健全性、機能信頼性を同時達成可能になります。 高性能金属部品に求められる精度の本質 高性能部品は材料特性だけでなく、「製造精度」によって定義されます。厳公差、クリティカルな嵌合面、特定表面粗度要求が、疲労強度・摩耗挙動・シール性・熱安定性といった性能
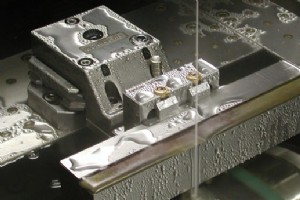
ワイヤー放電加工(Wire EDM)は、複雑形状・鋭利内部コーナー・高精度形状を、従来切削では困難なレベルで実現できる技術として広く認知されています。しかし成功の可否は、機械性能やプログラミング精度だけで決まりません。最も重要かつ過小評価されがちな要因が「材料適合性」です。 各材料がWire EDMプロセスにどう反応するかを理解することは、切削安定性、表面品質、寸法精度、生産効率全般を左右します。 Wire EDMの基本原理 Wire EDMは、連続供給されるワイヤー電極と導電性ワークの間で制御放電を行い、材料を溶融・気化除去する非接触加工です。機械的切削力を伴わないため、繊細形状・高硬度材
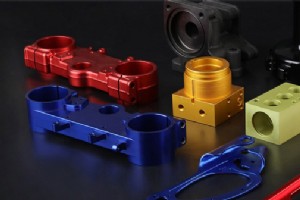
アルミニウムは優れた切削性・軽量性・比強度でCNC加工の主力材ですが、無処理表面では過酷な実使用環境に耐えきれないケースが少なくありません。そこで鍵となるのがアルマイト(陽極酸化)処理です。見た目の改善だけでなく、耐久性向上、機能面保護、実用性能の底上げを図る「機能的必須プロセス」として位置づけられます。 アルマイト処理の仕組み アルマイトは電気化学プロセスで、アルミ表面を制御された酸化アルミニウム層へ変換します。塗装やメッキのように「上から被せる」のではなく、母材表面が酸化層へ変質・成長するため、皮膜が母材と一体化します。 皮膜は元表面から内外双方向に成長するため、硬く緻密な構造となり、寸
現代の機械加工現場では、自動化治具がワーク保持の安定化、スループット向上、再現精度確保の要となっています。しかし生産要求が高度化・複雑化するにつれ、従来の無処理治具表面がボトルネックになるケースが増えています。そこで有効なのが、治具やワーク接触面へのテフロンコート(PTFEコーティング)施工です。この表面改質は治具保護にとどまらず、多様な加工現場で自動化性能を底上げします。 自動化治具とは? なぜ重要か 治具とは、加工・組立工程でワークを位置決め・支持・固定する専用治工具です。目的は「ワークのみが工具に対して相対移動し、治具自体は剛体として静止すること」を保証する点にあります。部品の動きを最
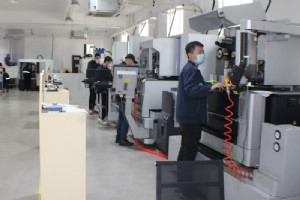
変化の激しい現代製造業において、加工パートナー選定の最重要基準の一つが「スケーラビリティ(拡張性)」です。価格や技術力だけでなく、「試作少量から量産まで、品質・納期・コミュニケーションを落とさず対応できるか」が、調達・製造現場で強く求められています。スケーラビリティとは単なる設備台数ではなく、顧客ニーズの変化に合わせて適応・投資・対応し続ける組織力そのものを指します。 試作から量産へのシームレスな移行支援 多くのプロジェクトは、試作・検証・市場テスト用の少量オーダーから始まります。この段階では柔軟性とエンジニアリングサポートが鍵ですが、設計承認後に需要が拡大すると、生産要件は急変します。 ス
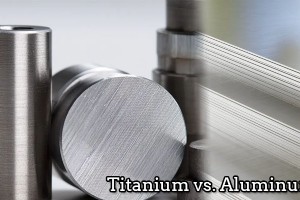
精密機械部品の設計・調達において、材料選定は性能・コスト・製造性を左右する最重要決定の一つです。候補として頻繁に比較されるチタンとアルミニウムは、どちらも優れた特性を持ちますが、用途によって明確に使い分ける必要があります。両材の違いを正しく理解し、プロジェクト要件に最適な選択を行うための実践的ガイドです。 チタンの特徴:高強度・軽量・耐食・耐熱のオールラウンダー チタンは「高強度かつ低比重」という稀有な組み合わせを持ち、過酷環境下での高性能用途に最適です。優れた機械的強度と卓越した耐食性を兼ね備え、高応力下でも軽量で信頼性高く機能します。 グレードにより特性が大きく異なります。純チタン(CP
現代の製造現場において、部品精度と同等に重要視されるのが「時間」と「コスト」の効率化です。部品設計が複雑化し、公差要求が厳しくなるにつれ、従来の切削加工だけでは対応しきれないケースが増えています。そこで注目されるのが、精密EDM(放電加工)です。複雑かつ高精度な部品を製造しながら、トータルの生産リードタイムとコストを大幅に削減できる、戦略的な製造手段として確立されています。 追加工程なしで複雑形状を実現 精密EDMの最大の強みは、従来の切削では困難または不可能な複雑形状を、工具のたわみや段取り変更なしに加工できる点です。鋭利な内部コーナー、深く狭いスロット、微細形状、複雑なキャビティなどが、
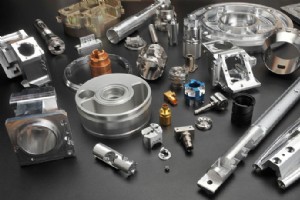
現代の製造とエンジニアリングにおいて、純粋な金属で作られる金属コンポーネントはごくわずかです。代わりに、ほとんどの工業部品は合金——機械的、化学的、物理的性能を向上させるために設計された材料——を使用して製造されます。合金とは何か、その種類と特性を理解することは、機械加工、製品設計、材料選定において情報に基づいた意思決定を行うために不可欠です。 合金とは、2つ以上の元素を組み合わせて形成される金属材料で、そのうち少なくとも1つは金属です。合金を作る目的は、ベースメタルの特性——強度、硬度、耐食性、被削性、熱的性能など——を改善することです。 合金は、元素を溶かして混ぜ合わせたり、粉末冶金やその
今日の競争的な製造環境において、速度と精度はもはやオプションではなく、必須です。コンセプトから市場へより速く移行できる企業は、航空宇宙、自動車、医療、産業機器のいずれの分野で活動していても、大きな優位性を得られます。ここでCNC試作が重要な役割を果たします。 CNC試作は、デジタル設計と精密加工を組み合わせて、機能的な試作部品を迅速かつ正確に製造します。工具、金型、長いセットアップ時間を必要とする従来の試作方法とは異なり、CNC加工ではCADデータから直接高品質な試作部品を作成できます。この機能により、開発タイムラインが大幅に短縮され、生産グレードの品質が維持されます。 CNC試作とは? C
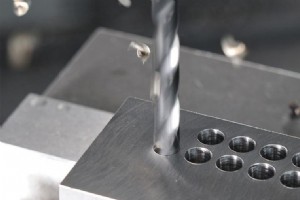
穴加工はCNC製造において最も一般的な操作の一つです。シンプルな取り付け穴から精密な流体チャネルまで、穴はほぼすべての機械加工部品に存在します。ドリル加工は一見単純に見えますが、すべての穴が同じように簡単というわけではありません。特定の穴タイプは、工具摩耗、切りくず排出、寸法精度、表面仕上げの観点から大きな課題を提示します。 どの穴が最も加工しにくいか、そしてなぜなのかを理解することで、エンジニアは部品設計を最適化し、製造リスクを低減し、生産コストを管理できます。 穴加工が困難になる理由 穴の加工難易度は、直径だけで決まることは稀です。代わりに、穴の深さ、公差要求、材料特性、内部形状、表面仕
製造プロセス