


工業製造
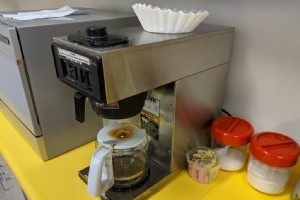
エンジニアはコーヒーに依存しています。私たちのスタジオにはダイナースタイルのマシンがあり、温かく苦いコーヒーをガロン単位で淹れ続けます—オズボーンコンピュータから現代のHatch-Babyシリーズまで、プロジェクトを支えてきた不可欠なエネルギー源です。しかしコーヒー愛好家として、より良い品質を求めます。私は電気ケトルとケメックスをデスクに置き、日々の抽出に使っています。コーヒーグラインダー設計は私の第一希望ではありませんでしたが、ここに至った理由があります。 私は毎回淹れるたびに豆を挽き、長年ポーレックス手挽きグラインダーに頼ってきました。Studioredでの需要増加に伴い、毎日複数ポッ
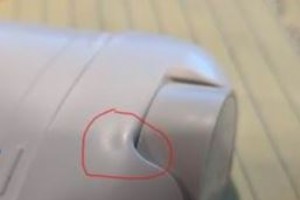
製品開発において、完璧な射出成形部品は美観と効率的な生産の両方に不可欠です。初期品の前面A面に目立つシンクマークがあると、光沢仕上げを損ない、ローンチを遅らせます。ロゴバッジで欠陥を隠すのではなく、より効果的な解決策は金型設計と部品形状にあります。 消費者向けディスペンシング製品の化粧面にあるシンクマーク。 シンクマークは、内部リブやボスが壁と接するような部品の厚肉セクションでの差動冷却から生じます。厚い領域のコアが最後に冷却され、材料を内側に引き寄せ、反対側にディンプルを作ります。この効果は、滑らかで光沢のある表面と濃いプラスチック色で最も目立ちます。 オーバーサイズフィーチャーで設計された
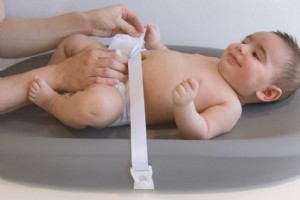
世界で最も要求の厳しい消費者である乳児向けの設計には、創造性、技術的厳格さ、安全性への執念深いフォーカスの融合が必要です。 大人とは異なり、赤ちゃんにはブランドロイヤルティも明確な機能好みもありませんが、非常に敏感で、製品設計のあらゆる欠陥をテストします。この現実が安全性を最優先事項にします。わずかな無監督の好奇心の瞬間でも、子供を隠れた危険にさらす可能性があるため、製品は最も要求の厳しい条件下でも事故を防ぐよう設計されなければなりません。 米国全土で、安全基準は一連の連邦規制によって管理されています:消費者製品安全委員会 (CPSC)、消費者製品安全改善法 (CPSIA)、ASTM Inte
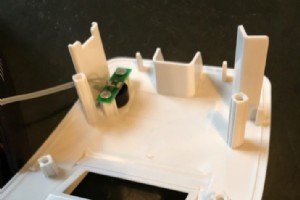
射出成形部品は中〜大量生産製品に最適な選択肢です。設計に成形プラスチックボスを組み込むことで、コンポーネントを整列させ、ファスナーとエンクロージャの堅牢なマウントポイントを提供する低コストソリューションが実現します。しかし、これらのボスの慎重な設計と配置は、外観欠陥を避け、信頼性の高い構造性能を確保するために不可欠です。 ボスにより、このポイントオブケア血液分析装置の部品数と組み立てが大幅に簡素化されたが、慎重な設計により内部フィーチャーがトップカバーの反対側にブレミッシュを引き起こさないよう防止された。 ボス作成には多くの設計ガイドラインがありますが、それらはしばしば矛盾します。推奨事項はメ
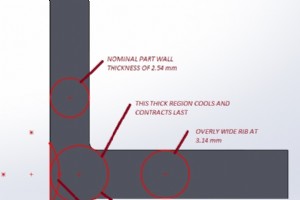
射出成形部品シリーズ第4弾では、一般的かつ見落とされがちな欠陥「反り (warpage)」に焦点を当てます。反りは、新しく成形された部品全体で差動冷却が起こることで生じ、通常は不均一な肉厚、内部フィーチャー、複雑なアスペクト比が原因です。3D金型流動解析で多くの問題を予測できますが、冷却時の材料フローや成形後の応力緩和といった実世界の要因が予測歪みを増幅させ、反りを性能と美観の両面でクリティカルな懸念事項にしています。 シンクマークを引き起こすのと同じ条件が、壁全体を面外に反らせる原因となる。 予測されるわずかな反りでも、部品の冷却サイクル中に顕著な曲がりへと発展することがあります。これは、タ
ドラフト(傾斜)は射出成形部品に不可欠です。側壁をわずかに傾けることで、部品が金属金型からくっついたり、新しく形成された表面を損傷したりせずに離型できます。 テーパーのついた側面(ドラフト済み)により、成形部品が金属金型から容易に取り出せる。 ドラフトは部品の外観、フィット、組み立てに影響します。設計者と機械エンジニアは、設計意図、部品アライメント、製造実現可能性を最初期段階から検討しなければなりません。 左側の青い5面体ハウジングは射出成形向けで、右側の金属工具から取り出すためには側面にドラフトが必要。実際の射出成形金型は… アライメント機構、エジェクタ、冷却・温度測定用プロビジョン、ベント
前回までの記事では、射出成形部品設計の技術的ニュアンスを探ってきました。その知識は、遅延、コスト超過、返品を招くのではなく、顧客を喜ばせる製品を発売するために不可欠です。しばしば見落とされる重要な要素は、製品開発チームと射出成形パートナー(金型メーカーを含む)との関係性です。今回は、設計から製造へのシームレスな移行をどう確保するかに焦点を当てます。 理想的なシナリオでは、インダストリアルデザイナーとエンジニアが、選んだ射出成形メーカーと最初から緊密に協力します。早期の相互依存的な意思決定が、最も効率的な道筋を描くのに役立ちます。 しかし実際には、この協力が後回しにされたり、優先順位が下げられた
誰もがナプキンに描かれたスケッチの逸話を聞いたことがあるでしょう。画期的なアイデアがナプキンにさっと描かれ、概念を迅速かつ効果的に伝える話です。最も古い例の一つは第二次世界大戦前、ノースアメリカン・アビエーションのエンジニアが、後にP-51ムスタング戦闘機となるナプキンスケッチを発見したことに遡ります。既存設計のバリエーションでしたが、そのスケッチは、戦争で決定的な役割を果たしたより速く、より長距離を飛べる航空機のビジョンを捉えていました。しかしナプキンはあくまで出発点であり、ムスタングを現実のものとするには、包括的な仕様、性能目標、コスト制約が必要でした。 今日、その初期の文書化された定義は
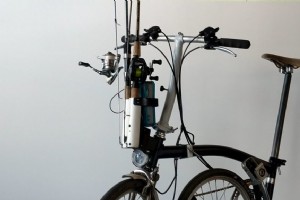
COVID-19パンデミック中、ベイエリアの交通量が劇的に減少したことで、予期せぬアウトドアレクリエーションの機会が生まれました。この変化により、ロサトスのバソナ貯水池を通る景色の良い近道で通勤できるようになり、夕方の釣り旅行と通勤を組み合わせるアイデアが浮かびました。 湖での時間を最大化するため、車のトランクに簡単に収まる軽量で高度に設計されたプラットフォームであるブロンプトン折りたたみ自転車を持参することにしました。課題は、自転車の折りたたみ機構やライダーの安全性を損なうことなく、釣り竿とタックルボックスをマウントすることでした。 市販のラックオプションは、取り付けと取り外しに工具を

腐食は、製造、医療機器、航空宇宙などにおいてステンレス鋼部品の完全性を損なう可能性があります。ステンレス鋼合金は本質的に防錆性を持ちますが、加工と取り扱いの過程で油分、異物、化学残留物が残り、この保護を損なうことがあります。パッシベーションは、合金の自然な耐食性を回復・強化する業界標準の非電解仕上げであり、長期的な信頼性と厳格な規格への準拠を確保します。 ステンレス鋼パッシベーションとは パッシベーションは、ステンレス鋼部品から遊離鉄とその他の汚染物質を除去し、クロムリッチで不活性な酸化層を残す表面処理プロセスです。錆は鉄が水分と酸素に曝露されたときのみ発生するため、クロムが支配的な表面は実
金属仕上げは、金属部品の性能と外観の両方を向上させるために不可欠です。ステンレス鋼において、電解研磨とパッシベーションは最も広く採用されている2つの手法です。 どちらも薬液浴を用いますが、根本的に異なります。電解研磨は電流を用いて微細な表面層を電解的に剥離し、鏡面のような滑らかな仕上げを生み出します。一方、パッシベーションは非電解プロセスで、表面を洗浄し、自然に形成される保護酸化層を強化します。 適切な技術の選択は部品仕様と求められる性能によります。本ガイドでは、電解研磨とパッシベーションの核心的な違いを概説し、ステンレス鋼用途に最適な仕上げを選ぶための実践的基準を提示します。 電解研磨とパ
ファイバーレーザーは1998年以来ゲームチェンジャーとなり、2011年に高出力ナノ秒ユニットがリリースされてから主流になりました。ガスレーザーが依然として市場をリードしていますが、ファイバーレーザーマーキングシステムは明確な優位性により急速にシェアを拡大しています。 ファイバーレーザーマーキングとは ファイバーレーザーマーキングは、高密度に集光した光ビームを用いて、幅広い材料に永続的で高コントラストな印象を作り出します。レーザー光源はファイバーケーブルからエネルギーを取り出し、f-θレンズを通じてワークエンベロープ全体で焦点を維持し、驚異的な精度でビームを照射します。材料によって吸収波長が異
シャフトは、他のシャフトの歯と噛み合う歯車であり、回転動力の継続的な伝達を可能にします。エンジニアは、様々な直径のギアとシャフトを組み合わせることで、特定の用途に合わせたトルクと速度を調整します。 航空宇宙、農業、自動車、消費財、輸送、石油・ガス、鉱業、産業製造の分野では、確実に力を伝達・分配できるシャフトが求められます。自動車の駆動系から航空機のリフト機構まで、シャフトは厳格な性能基準を満たさなければならない重要部品です。 以下に、FZE Manufacturingがいかに精密シャフトを提供するか、使用する先進技術、材料と能力の幅を概説します。 シャフト製造プロセスの仕組み 当社生産ライン
CNCマシニングは、コンピュータ制御の切削工具を用いて原材料を精密な最終製品へと変える減材製造技術です。完全自動化されたプログラミングにより、CNCシステムは高スループットで厳しい公差を達成し、金属、プラスチック、木材、さらには有機材料まで、複雑な部品を確実かつコスト効率よく製造できます。 CNCによる試作では、設計者がCAD上で変更を加えると即座に新しいビルドに反映されるため、高コストな再工具化を排除し、開発サイクルを加速できます。 結果として、より多くのメーカーが試作開発にCNCマシニングを採用しています。 CNCマシニングの種類 CNC技術には多様な機械とプロセスが含まれます。一般的な
スイス式マシニングでは、ワークピースがCNC制御の回転スライド上に精密に保持されます。このスライドは材料を切削工具のすぐ近くに配置し、複数の多軸工具による一連の機能を可能にします。 その結果、部品は切削工具と連動して移動し、複数のプロセスを同時に実行できます。このアプローチにより個別の工作機械の必要性が減り、大量注文に対して高精度、短納期、厳しい公差、コスト競争力を実現します。 大量生産スイス式マシニングのメリット 多くの業界がスイス式マシニングの利点を実感しています: 農業 建築 航空宇宙 自動車 電子機器 エンジン・オートバイ 銃器 産業機器(機械部品、バルブ、コネクタ) マリン・レク
レーザーマーキング 操作 種類 メリット 用途 材料 違い サービス レーザーマーキングは、精密・非接触・非除去プロセスであり、集光レーザーエネルギーを用いて物体の表面着色を変化させることで永久的または半永久的な印象を作り出します。材料を除去しないため、デリケートな部品や微小部品に特に適しており、業界の専門家によって完成部品へのシリアル番号、安全定格、ブランディングの付与に広く採用されています。 レーザーマーキングで使用されるレーザーの種類 レーザーマーキングでは、材料と生産量に応じて複数の低出力レーザー技術が採用されます: ガスレーザー – CO₂やヘリウムネオンなどのガス混合
溶接は、産業全般で金属部品を接合する汎用的な製造プロセスです。MIG溶接とTIG溶接の選択は、部品設計、材料、生産目標によって異なります。本記事では、各工法の基本原理、強み、最適な用途を解説します。 MIG溶接とTIG溶接の理解 MIG(Metal Inert Gas)溶接とTIG(Tungsten Inert Gas)溶接は、いずれもアーク溶接の一種です。電流によってアークを発生させ、母材(および必要に応じて溶加材)を溶融させます。溶融金属が凝固すると、強固な接合部が形成されます。 MIG(GMAW) – 消耗性ワイヤ電極を使用し、アーク発生と溶加材供給を同時に行います。厚物・大型部品や
レーザーマーキングは、アルミニウム部品から材料を除去・損傷することなく、高精度な半永久的または永久的なラベルを付与します。彫刻やエッチングとは異なり、部品の構造的完全性を保持するため、自動車、航空宇宙、電子機器、医療機器製造において不可欠なツールとなっています。 約50年の経験を持つFZE Manufacturingは、お客様の業界固有の要件に合わせた包括的なアルミニウムレーザーマーキングサービスを提供しています。 レーザーマーキングとは 集光レーザービームを用いるこの非除去プロセスは、アルミニウム表面に微細ながら高コントラストな色変化を誘発します。その結果、シリアル番号、ロットコード、製造
マシニングは、工作機械を用いてワークピースから材料を除去し、完成品へと形作る製造プロセスの総称です。手動からCNC、3軸から5軸、立形から横形まで多様な構成があり、それぞれが特定の生産要件に対して独自の利点とトレードオフを持ちます。本記事では、現代の工作機械現場における主力機である立形マシニングセンタ(VMC)に焦点を当てます。 VMCマシニングとは VMCマシニングとは、立形マシニングセンタで実施される加工操作を指します。名称の通り、主軸と切削工具が垂直方向に配置されており、アルミニウム、鋼、真鍮などの金属ブロックを精密部品へと加工できます。VMCは、切削、穴あけ、タッピング、座ぐり、面取
ステンレス鋼の耐食性を支えるクロム酸化物層は、摩耗、化学エッチング、インクの劣化によって損なわれる可能性があります。保護層を傷つけずに明確な識別表示を確保するため、FZE Manufacturing Solutionsは精密レーザーマーキング技術を採用し、表面を損傷することなく永続的で高コントラストなマーキングを実現しています。 レーザーマーキングとは レーザーマーキングは、集光した光ビームを用いて材料表面の色を変化させる技術です。彫刻やエッチングとは異なり、レーザーは表層直下の酸化状態を変化させるのみで、材料を削り取りません。その結果、永続的で高コントラストなマーキングが得られます。従来
製造プロセス


