



音響エミッション監視で大規模ダウンタイムを防止:食品メーカーが時間とコストを節約
音響エミッション(AE)調査により、潜在的な重大ベアリング故障が発見され、計画的な予防措置が講じられたことで、大手食品メーカーが多大なコストと非計画ダウンタイムを回避できた事例を紹介します。
AE装置と主要検査ツールはHolroyd Instruments社製です。この事例は、こうした技術が大規模な非計画事象を未然に防ぎ、関連設備への高額な波及損傷や、長期のダウンタイム・在庫切れによる顧客不満を防止できることを示しています。
経緯
2010年4月、ルーチンの7日間サンプリングスケジュール中、大型ステップダウン増速ギアボックスの2つのノードポイントで上昇した読み取り値が最初に検出されました。ディストレス信号がアラーム閾値を超え、詳細検査が実施されました。上昇傾向を示す3回目の高い読み取り値により、CMMS(コンピュータ化保全管理システム)で調査・対応のための計画作業指示が発令されました。生産需要が高いためギアボックスを停止することは不可能で、姉妹ラインのベアリング交換経験からリスクは高いと認識されていました。
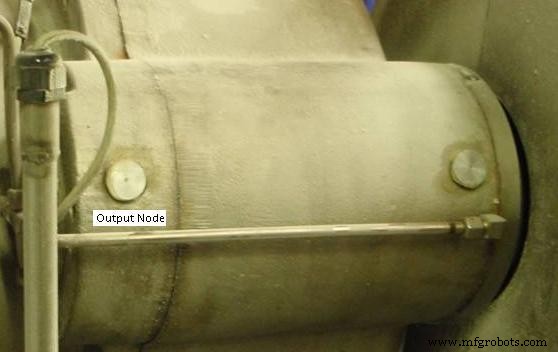
増速ギアボックスの入力側。左側が出力ベアリングのノードポイント。
詳細検査の結果、最もディストレスが高かったのは出力ベアリングであることが確認されました。出力側で明確な異音(クリック音)が確認されました。ノード位置の2つのベアリング(入力側と出力側でモーターを駆動)が分析の焦点となり、大型ヘリカルステップダウンギアの隣接ベアリングは正常でした。エンジニアリングマネージャーには、入力ベアリングの1つに異常があるが他は良好であり、対象を絞った状態監視を継続しながら生産を続行できると助言されました。オイルサンプリング頻度を月1回から隔週に、AE検査を4日サイクルに変更し、将来のベアリング交換に向けた比較データを蓄積しました。
計画的なベアリング交換
計画的なベアリング交換には、生産計画担当、保全マネージャー、製品スペシャリストの調整が必要でした。新しいベアリングが入手できるまで少なくとも6か月間はギアボックスを稼働させる必要がありました。AE読み取り値やオイルサンプルが差し迫った故障を示した場合の緊急交換に備えたコンティンジェンシープランが策定され、突然のベアリング故障が数日〜数週間で発生する可能性について警告されました。新しいベアリングセットを購入し、2011年初頭に取り外される使用済みベアリングを検査するため、ベアリングメーカーとの会議を設定しました。
この待機期間中、AE読み取り値は上昇したままでしたが、オイルサンプルではローラーベアリング故障に関連する主要元素の有意な上昇は見られませんでした。交換に向けた数週間で、ギアボックスの全ポイントからスペクトルを採取し、オイルポンプや周辺コンポーネントからの干渉周波数を排除して将来の評価に備えました。ベアリング交換前のAEエンベロープスペクトルグラフを以下に示します。
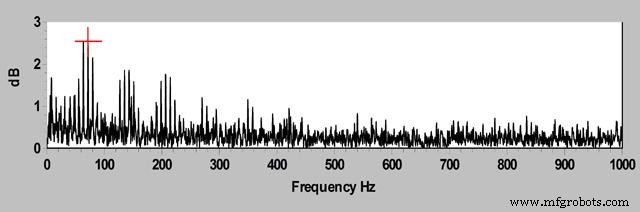
ご覧の通り、73Hzのスパイク(ベアリングレース周波数と一致)が見られ、ケージや転動体の故障ではなくレース面の欠陥を示していました。
交換作業と結果
ベアリング交換は実施され、プラントは12時間以内に稼働を再開。非計画ダウンタイムはゼロでした。使用済みベアリングセットはギアボックスと共に返却され、脱脂・検査されました。両ベアリングは当初同様に見え、良好な状態でしたが、分解すると疑わしい出力ベアリングの内輪に大きなスペール(剥離)が見つかり、広範なピッティングとデブリが確認されました。ベアリングメーカーの担当者は、ほぼ10年にわたる過酷な運用条件下でベアリングがよく耐えたことを確認し、数日〜数週間で破壊的故障に至る可能性があった寿命末期の故障であると診断しました。スペールは長さ約10mm、幅約2.5mmでした。
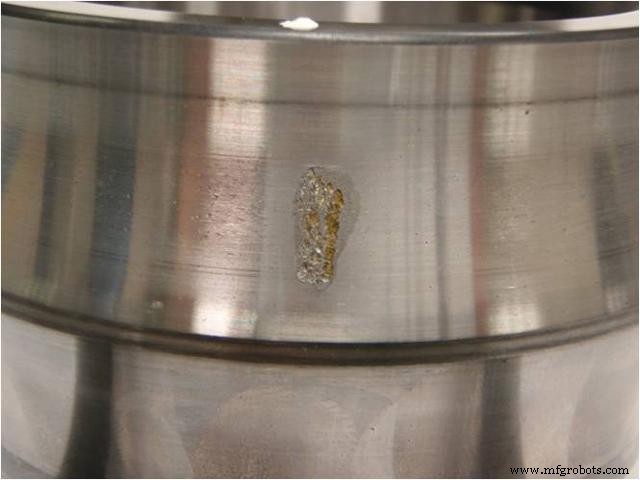
レースのスペール損傷。フェザードエッジと負荷領域の表面ピッティング。右側の次の材料層が破損していたでしょう。
補修作業後、追加スペクトルを記録して高周波ノイズの不在を確認。カーペットノイズレベルは従来の3分の1に低下、最大ピークは0.4dB未満、カーペットレベルは0.2dB未満となりました。
結論と教訓
これらのシステムとツールの日常的な活用が、異常を大規模事象に発展させる前に検出する上で不可欠でした。成功の鍵は、エンジニアリングとオペレーションの緊密な連携により、最小限の混乱で計画保全を実現できたことです。
主な教訓:
- この重要プラントには7日間検査間隔が適切であったこと
- 予防措置を早期に開始したこと
- AEがベアリング故障を正確に特定できたこと
- 異音(クリック音)と回転数データの相乗効果
- 初期段階の異常検出が、適切な補修作業への自信を与えたこと
ベアリング交換直後に実施した根本原因分析では、ベアリングが寿命末期に達していたため、今後の保全スケジュールに変更は不要と確認されました。AEベースの状態監視により、将来の異常もごく初期段階で検出できるという確信が得られました。
状態監視システムの詳細については、Kittiwake Holroydをご覧ください。
機器のメンテナンスと修理
- リアルタイム潤滑監視:ポータブルFT-IRが予防保全を推進
- 不屈の成功:エイブラハム・リンカーンとメンテナンスリーダーシップに学ぶ粘り強さ
- SAPPIエヒンゲン工場、状態監視で効率と信頼性を向上
- メンテナンスソフトウェアで生産性を最大化:コスト削減と時間節約の仕組み
- 工場メンテナンス成功のためのコンディションモニタリング:よくある落とし穴と回避策
- Raspberry PiとNagiosで室温を効率監視
- ホームエナジーセンター:Raspberry PiとMoteinoで太陽光発電、ソーラー熱、室温を監視
- Raspberry Piでサーバークローゼットの温度を正確に監視
- 危機とその先で不可欠な貨物監視:安全確保の要
- 時間とコストを削減する5つの実証済みクラウド戦略
- C++日付と時刻の完全ガイド:ctimeライブラリの活用