



チェーン摩耗監視の極意:産業用チェーンの信頼性プログラム構築
チェーン摩耗監視は、最初のリンクが鍛造されて以来、設備信頼性プログラムの一部となってきました。それは組織の信頼性プログラムにとって不可欠な部分であり、「鎖は最も弱いリンクほどしか強くない」という業界のスラングにもなっています。
チェーンはほぼすべての産業プロセスで使用されています。プラントのマテリアルハンドリング輸送システム、ホイストやクレーンの操作におけるキー部品、安全停止装置を制御する接続部品の一部として見られます。
その機能に関わらず、チェーンを構成するいずれかのコンポーネントの故障は、所有者にとってコストがかかる——もしくは災難となります。チェーン故障が望ましくないことは誰もが同意するところですが、現代産業におけるチェーン摩耗監視のアプローチと頻度は依然として多様です。
通常、チェーン信頼性検査は定期的なサンプリング検査手順や交換スケジュールを通じて適用されます。目視検査は摩耗識別のためにチェーン検査に一般的に適用されますが、検査員の経験、態度、処理知識に大きく依存し、時間がかかります。
しかし、今日では、この高コストなアプローチがチェーン監視の唯一の選択肢ではなくなりました。赤外線光電光学システムの適用により、より精密で、低コストで、故障機会を減らすトレンド情報を得られる検査が可能になっています。
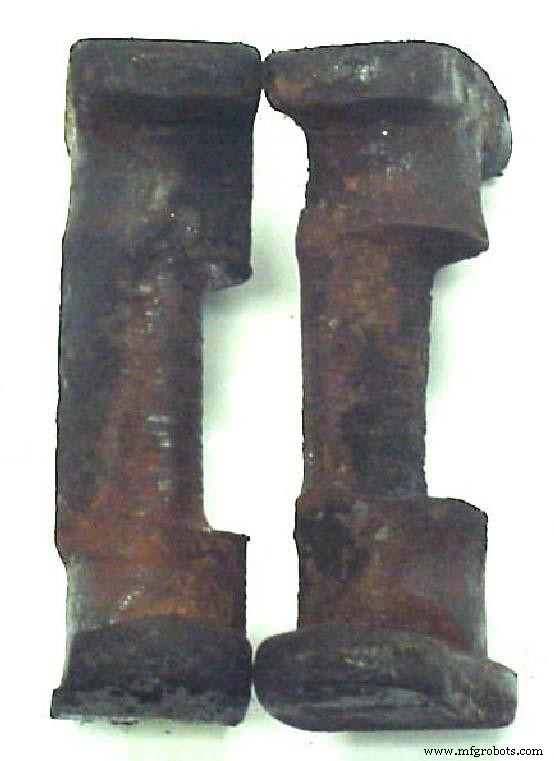
赤外線光電チェーン摩耗監視システムにより特定された摩耗したチェーンピンの例。
光電プロセスの説明
赤外線光電技術は、私たちの多くがその存在に気づかないまま、日常生活の多くの側面で利用されています。光電検出器の例には、最先端セキュリティシステムのセンサーコンポーネント、エレベーターや交通システムのドア閉鎖安全制御、高生産ボトリングシステムのボトル充填レベルモニターなどがあります。
この技術の応用は確かに広範で多様です。基本原理は、赤外線光源(送信機)がパルスIRビームを一連の赤外線センサー(受信機)に生成し、それらがビームを監視することにあります。送信機と受信機の組み合わせを光電検出器と呼びます。
送信機と受信機は監視対象エリアの反対側に設置され、受信機がパルス赤外線ビームの遮断を検出すると信号が生成されます。自動車のヘッドライトと光電池を使えば、科学実験で非常に粗雑な光電検出器を作れます。
このプロセスに赤外線を加える理由は、受信感度と透過性が向上するためです。赤外線は、無線信号、可視光線、X線と同様の電磁放射の一種です。赤外線エネルギーは可視光線と多くの特性を共有しますが、波長の違いにより人間の目には見えません。赤外線エネルギーの波長は0.75ミクロンから1ミリメートルです。
光電検出器のカバーは、可視光線を遮断しながらIRエネルギーの透過を最大化する特殊素材で作られています。これにより、明るい工場床や直射日光下でも赤外線光電検出器を使用できます。
歴史的視点
多くの企業がチェーン監視プログラムを文書化すれば、「生産中にコンベアが故障したらチェーンを交換する」「最後のチェーン交換は約5年前で、交換時期だ」といった記述が見つかることでしょう。いわゆるプロアクティブなプログラムでさえ、歴史的には、名目上10フィートのチェーン区画を任意に選び、物理的に伸びを測定して摩耗を判断する方法が用いられてきました。显然、このアプローチには相当なリスクがあります。
サンプリングプランは、サンプルがシステム全体の状態と一致する情報を提供することに依存します。1,000フィートのシステム内で10フィート区画のみを検査すると、最も摩耗が激しいエリアをサンプリングする確率は、ラスベガスのギャンブラーでさえ受け入れがたいレベルです。
もう一つの懸念は、測定器具が標準的なハードウェア品質の巻尺である場合、いかに正確な測定ができているかです。目視検査という歴史的代替案は確かにチェーン摩耗を特定できますが、定置チェーンが必要で極めて労働集約的なこのアプローチによる過大なダウンタイムを生産スケジュールが許容できるでしょうか。多くのチェーンは潤滑または塗装されており、それらのコーティングが摩耗や腐食からチェーンを守る一方で、目視検査時の典型的な摩耗指標を隠してしまいます。
最後に用いられるのが、チェーン年齢に基づく定期交換です。このチェーン信頼性確保システムは生産ダウンタイムの削減に役立つかもしれませんが、まだ信頼性のあるチェーンを「期限が来たから」という理由だけで交換するコストは決して回収できません。
赤外線光電チェーン摩耗監視
チェーン摩耗監視専用に設計された赤外線光電装置は、通常、各センターリンクの前縁間の距離を正確に測定するために参照技術を使用します。正確なリンク間測定により、これらのモニターは異常な摩耗の兆候を示す個々のリンクやピンを容易に特定できます。
下図のユニットは、3インチ、4インチ、6インチのすべての組み合わせのチェーンを監視できる携帯型電池駆動デバイスです。シングルピッチチェーン向けに設計された代替ユニットも利用可能です。これらのモニターは、チェーンの動作中監視が可能で、生産を中断せずに検査を実行できます。
常設型ユニットを使用すれば、チェーンの継続的な監視を瞬時に実現し、プログラムされた限度を超えるチェーンリンクを特定できます。ステータス監視ユニットと常設ユニットの両方が、プリセットサイズ長を超えるリンクをアラームライトの点灯で特定し、問題エリアを示します。ほとんどのユニットは、データ処理、監視、データレビュー、問題エリア特定の代替手段など、オペレーターにオプションを提供します。
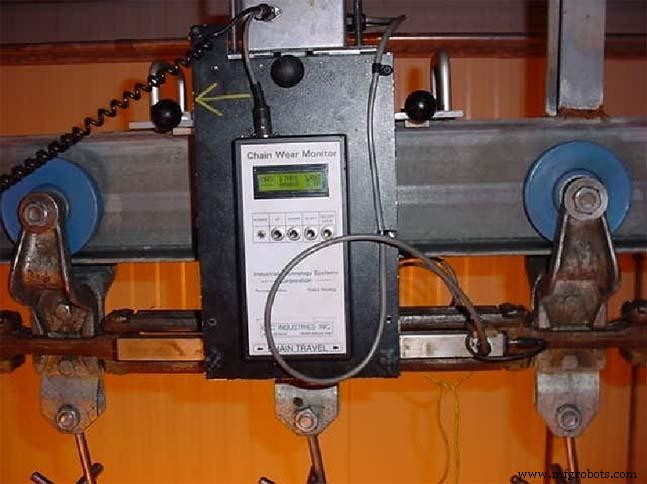
コンベアに搭載された携帯型赤外線光電チェーン摩耗監視システム。
自動異常識別・マーキングシステムは、摩耗閾値を超える各リンクを特定し、トレンド分析ソフトウェア監視と組み合わせれば、定期または継続的なスキャンにより、チェーンが真に必要なときにのみ計画的な交換が可能になります。トレンドソフトウェアは、正確な比較を可能にするために定義された開始/停止ポイントを必要とします。これは通常、システムに設置された一意に識別されたリンクによって達成されます。
開始/停止リンク識別のオプションとして、チェーン自体にマグネットアセンブリを永久的に取り付け、マグネットがユニットセンサーを通過するたびにデータ記録セッションの開始と停止を自動的にユニットに信号送信する方法があります。このオプションにより、容易に理解できるデータ表示が可能になります。
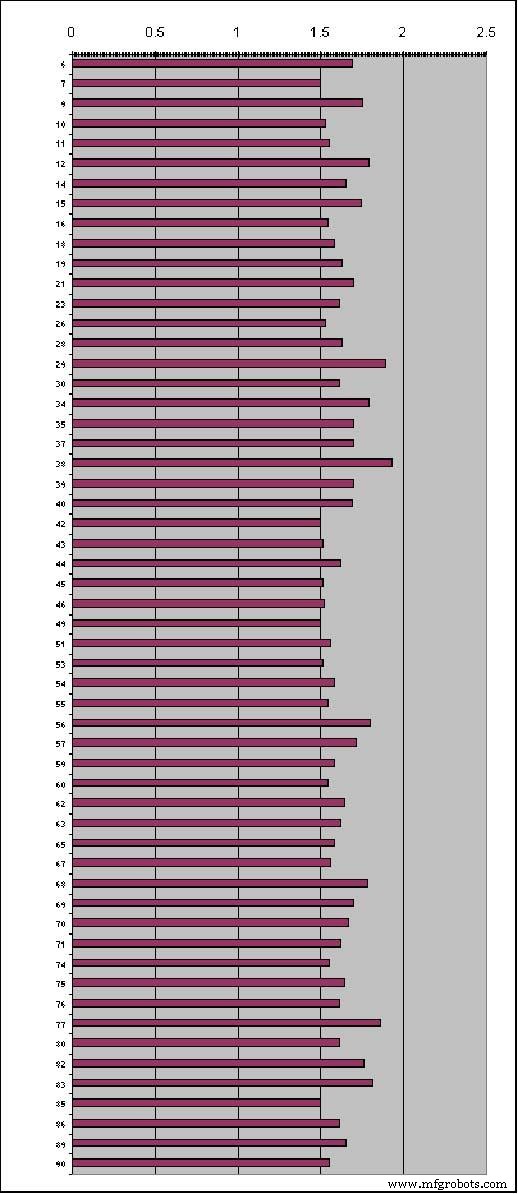
リンクセット測定の棒グラフを示すレポートソフトウェアの例。
特別に設計されたソフトウェアから得られるいくつかのユニークな機能により、調整可能なスパン長許容基準、データ記録測定範囲(個別リンク、個別リンクセット、10フィート区画)、トレンドオーバーレイとチャートオプションなどの貴重な分析ツールが利用できます。
精度
通常使用されるチェーンでは、摩耗の大部分は摩擦ポイントで発生します。摩擦ポイントとは、ピンがセンターリンクと係合する領域です。摩耗はセンターピン自体、センターリンクの内側、またはほとんどの場合その両方で発生します。メーカーは交換成長チャートを提供し、一般的に実施される名目上10フィート測定技術から収集された検査データに基づき、チェーン交換のガイドラインとして推奨される最大「チェーン成長」長の値を示します。例えば、新品の10フィートチェーンが120インチで測定された場合、124〜124.5インチに達したら交換が推奨されます。
認識すべき懸念は、摩耗が測定区画全体に均等に分布しているとは限らないことです。あるリンクの摩耗が隣接リンクよりはるかに深刻な場合があります。このような状態では、故障寸前のチェーンが許容公差内に収まって測定される可能性があります。
個別リンク測定技術の使用により、この種の誤差が排除され、検査の信頼性が向上し、大惨事的なチェーン故障のリスクが低減されます。走査型赤外線光電システムは、動作中のチェーン上で0.02インチ以内の精度を提供します。これは、動作中のチェーンで測定されていることを考えると、さらに重要です。
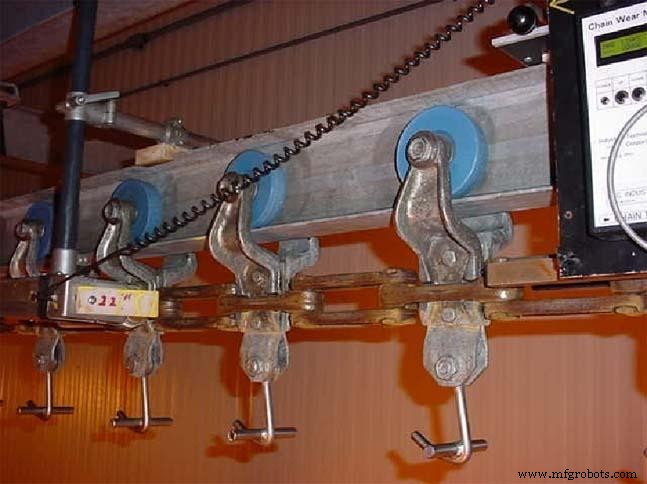
このシステムは、許容公差内にないと判定された個別リンクをマークする自動塗料スプレーマーキングシステムを装備しています。
操作要員
標準的な赤外線光電チェーン監視システムの操作は、一般的なデスクトップパソコンの操作と大差ありませんが、このタイプのシステムを操作する際には評価すべき考慮事項があります。第一に、そして最も重要なのは安全です。いつでも要員が可動産業機器の周囲で物理的に作業する必要があるとき、慎重に監視すべき安全上の問題があります。最低限、OSHA安全教育とプラント固有の安全レビューを含めるべきです。ロックアウト・タグアウト手順も、モニター設置・撤去時のチェーン移動防止のために遵守しなければなりません。
検査対象ユニットのタイプに応じて、オペレーター教育は、動力チェーンユニット操作(コンベア、クレーン、リフト等)、ユニット設置、ライン巡回要件、ソフトウェア操作、ファイル保存と復旧、データ解釈をカバーする必要があります。しばしばチェーンの両側アクセスが不可能で、視認カットアウトが必要になることがあります。この操作には、各種ユニットの荷重要件を理解し、必要な支持構造の弱体化を防ぐ個人が必要です。この種の検査は信頼性ベースでありコード要件ではないため、有用なデータを提供するために受け入れ基準を設定する必要があります。
最大成長許容値の開発には、その開発経験を持つ個人が必要です。推奨される教育と経験は様々ですが、良いガイドラインとしては、関連全科目をカバーする30時間の教室形式トレーニングと、独立して検査を行う資格を検討する前に最低6ヶ月の実地経験が含まれます。
赤外線光電技術を用いたチェーン監視の実現は、企業の信頼性プログラムのこの重要な部分における大きな改善の飛躍です。コスト削減だけでも、この技術の適用可能性を調査する価値があります。
最近のコスト削減例として、この技術導入前は名目上10フィート測定技術で検査していた食肉加工会社があります。2年間で、故障件数が100%減少しました(12ヶ月あたり平均7回の故障から、計画外故障ゼロへ)。
各故障は、修理コスト2,416ドル、ロス労働時間3,765ドル、生産収益損失1,184ドル、年間総額51,555ドルのコストを同社に与えていました。チェーン寿命延長、交換部品在庫削減、計画メンテナンススケジューリング、チェーン交換延長による追加コスト削減も実現しました。
これは、チェーン信頼性がプラント生産や要員の安全にとって重要な場合、個別リンク検査法がその適用において自己資金調達可能である多くの例の一つに過ぎません。
機器のメンテナンスと修理
- ウェイヤーハウザーの赤外線サーモグラフィが3万ドル節約と信頼性向上を実現
- 保全計画の極意:リアクティブ修理からプロアクティブ成功へ
- 堅実な基盤の上に成功する予防保全プログラムを構築する
- 状態監視:予知保全成功の触媒
- TPM導入:ゼロ故障を実現する実証済み12ステップ・ブループリント
- 堅牢な電気メンテナンスプログラムの構築:実践ガイド
- 信頼性ベースのプログラムが職場安全を向上しコストを削減する理由
- 信頼性の持続:ピークパフォーマンスを長期的成功へつなげる
- 信頼性プログラム立ち上げ:実証済みロードマップ
- 成功する製造業見習いプログラムの立ち上げ:実践ガイド
- 信頼性の高い電気メンテナンスプログラム設計で安全性と生産性を向上