



製造現場でのタイムスタディマスターガイド:実践的アプローチ
現代軍からシリコンバレーのスタートアップまで、多くのリーダーがフレデリック・ウィンスロー・テイラーの科学的管理原則に立ち返り、無駄を削減しパフォーマンスを向上させています。その礎石の一つがタイムスタディです。プラントフロアのあらゆるタスクの正確な所要時間を特定する手法です。
タイム・モーションスタディは気軽な実験ではありません。慎重な計画と規律ある実行が要求されます。本記事ではステップバイステップのプロセスと避けるべき主要な落とし穴を概説し、初回で信頼できる結果を得られるよう支援します。
タイムスタディとは?
英国規格協会(BSI)はタイムスタディを次のように定義します:「規定条件下で、定義された作業ペースで、適格な作業者が指定作業を遂行するのに必要な時間を確立するため、人的作業を観察、記録、レーティングすること。」
実践では、タイムスタディは手作業、機械操作、リアルタイム意思決定のいずれであれ、生産に寄与するあらゆる活動を検証します。予測可能で反復的なタスクが多い製造現場で最も効果的です。
複数の作業者によるタスク所要時間を測定することで、標準時間(よく訓練されたオペレーターがそのタスクを完了するのに要する平均時間)を算出します。
観察者は基本的なスタディではストップウォッチとクリップボードを使用しますが、現代のプラントではビデオ、コンピュータビジョン、専用ソフトウェアで更なる精度を実現できます。
なぜタイムスタディを実施するのか?
正しく実行すれば、タイムスタディはプラント効率の粒度の細かい視点を提供します。標準時間は、以下を目指すマネージャーにとって必須の指標です:
- 現実的な生産スケジュールの立案
- 人員と設備の最適配置
- 業界標準とのベンチマーク
- 従業員間のワークロードバランス
- 目標時間とインセンティブ賃金の設定
- 不要な動作の排除と作業者負担の軽減
- ルーチンタスクのメンテナンス計画改善
コスト削減に加え、タイムスタディは危険または非効率な動きを特定し、より安全でエルゴノミックなワークスペースを実現することで、作業者福祉も向上させます。
成功するスタディに不可欠な5要件
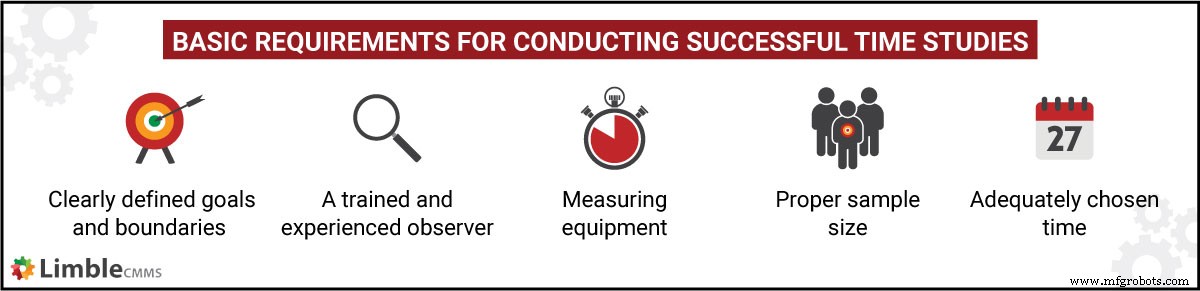
業界を問わず、効果的なタイムスタディには5つの核心前提条件があります:
1. 明確な目標と境界の定義
目的(生産スピードアップ、廃棄削減、または両方)を特定し、焦点プロセスを選定。既存標準時間が比較用にあるか確認。
2. 訓練され経験豊富な観察者
職場最適化認定を持つ産業エンジニアが望ましい。熟練観察者は中立で非干渉的なポジションを維持し、作業者行動への影響を最小化。
3. 適切な機器
基本ツールはストップウォッチとクリップボードですが、現代的アプローチではCCTV、センサー、専用ソフトウェアでデータをリモート取得し、ホーソン効果を軽減。
4. 代表的なサンプルサイズ
トップパフォーマーではなく、平均的パフォーマンスのよく訓練された作業者のバランスの取れたグループを選び、現実的な標準時間を確保。
5. 適切な観察期間
ピーク需要期ではなく、典型的な生産サイクル中に記録し、誤差マージンを減らし、通常のワークフロー条件を取得。
ステップバイステッププロセス
- タスク選定:スタディ目標と生産優先度に整合。
- タスク分析:業界標準と比較;なければ専門家判断でベースライン設定。
- 作業者選定:訓練されたオペレーターの代表サンプルを使用。
- サンプルサイズ決定:データ精度と時間・予算制約のバランス。
- スタッフへ伝達:目的を説明し、評価ではなく効率改善が目的と安心させる。
- 観察と記録:連続、スナップバック、累積計時法を使用;高度ツールでデータ取得を自動化可能。
- 標準時間の計算:以下の式を適用。
結果を初期目標に沿った実行可能なインサイトへ変換できます。
標準時間の計算
計算は3段階:
- 平均時間:異常値除外後の記録時間の算術平均。
- 正味時間:レーティングファクターで作業者パフォーマンスを調整。
- 標準時間:実環境条件へのアローワンスで正味時間を修正。
1. 平均時間
観測時間すべての算術平均を計算し、異常値を除外。
2. レーティングファクター
各作業者のパフォーマンスを理想の100%に対して評価。以下のシステムを使用:
- ペース/スピードレーティング
- ウェスチングハウスシステム
- 客観的レーティング
- 合成レーティング
レーティングファクター(例:90%または120%)を平均時間に適用し、正味時間を推定。
3. 正味時間
正味時間 = 平均時間 × (レーティングファクター ÷ 100)
例示画像: 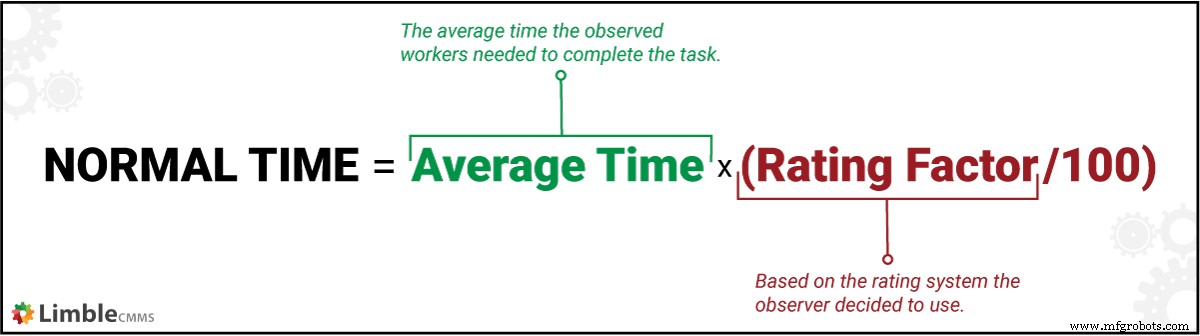
4. アローワンス(許容時間)
不可避な中断を以下のカテゴリでパーセンテージ調整:
- 休息アローワンス:個人休憩、疲労、環境要因。
- 干渉アローワンス:同時機械使用によるダウンタイム。
- 工程アローワンス:計画停止、機械故障、停電。
- 偶発アローワンス:予期せぬ中断や緊急メンテナンス。
- 特別アローワンス:立ち上げ、停止、清掃、段取り替え。
5. 標準時間
標準時間 = 正味時間 ÷ (1 – アローワンス%)
例示画像: 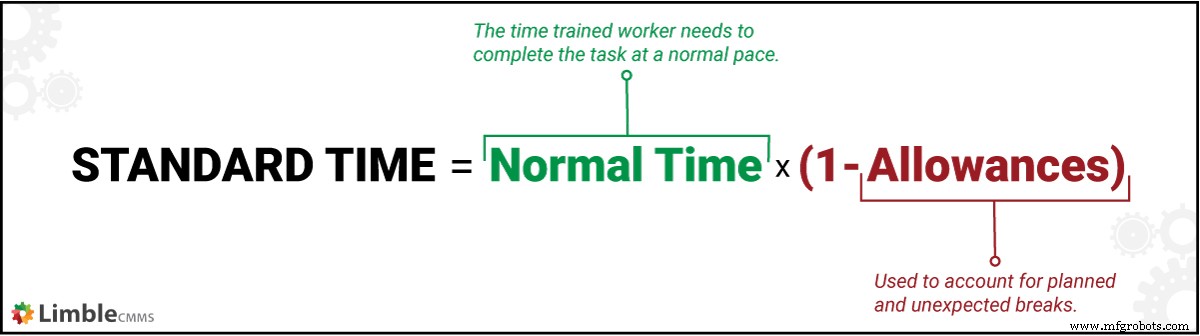
製造タイムスタディの例
自動車ブレーキパッド用バックプレートを生産する新工場を想定。作業者平均33分/バッチ。業界ベンチマークは30分。
観察で作業者がベンチマークより10%遅いことが判明、スピードレーティングを90%に設定。
適用アローワンス:休息7%、干渉5%、特別8%(合計20%)。
- 平均時間:33分
- スピードレーティング:90%
- アローワンス:20%
正味時間 = 33分 × 0.90 = 29.7分(≈30分)。
標準時間 = 30分 ÷ (1 – 0.20) = 37.5分。
観測時間と標準時間の4.5分ギャップが、プロセス改善とアローワンス最適化の余地を示唆。例えば、従業員権利を尊重しつつ干渉や特別アローワンスを削減すれば生産性向上可能。
設備故障は一般的な中断源。最新CMMS導入でプロアクティブメンテナンスを促進し、ダウンタイムを削減。
継続的改善:長期成功の鍵
廃棄排除にはリーンメンテナンスと継続的改善文化が必要。タイムスタディはベンチマーク、ボトルネック特定、変更影響検証に必要な粒度データを提供。現代のセンサーと分析でデータ取得を自動化し、戦略的意思決定に集中できます。しかし、ストップウォッチとクリップボードでも、厳密に適用すれば貴重な洞察を得られます。
機器のメンテナンスと修理
- COVID-19が製造業をどう再構築するか:生産、需要、サプライチェーンへの影響
- 重要資産監視:今こそ生産設備チェックアップの好機
- 緊急PLC修理:現場でのFestoコントローラー実例修理
- 初めての自動車保険:お得に加入するためのステップバイステップガイド
- ボッシュ・ブラッハ工場:インダストリー4.0で「人」を最優先に
- 貿易摩擦を好機に:米中貿易戦争が中小企業を後押しする理由
- クラウドテクノロジーで生産現場の効率を最適化
- ボトルネック分析をマスター:生産制約の特定・評価・解決
- ゲンバウォークをマスター:産業効率向上と現場課題解決
- 生産最適化:段取り替え時間短縮で効率アップ
- バーチャルコミッショニング:プラント統合を加速しダウンタイムを削減