



油圧システムのための最適な溶接技術
溶接は、油圧シリンダーの修理からフレームとサポートの製作まで、油圧システムに関連して定期的に使用されます。アーク溶接、棒溶接、固体溶接など、使用できる溶接プロセスは幅広いです。しかし、油圧修理と製作で最も多く使用される4つの特定の溶接プロセスがあります:MIG、TIG、棒、摩擦溶接。それぞれに独自の長所と短所、最適な状況があります。
MIG溶接
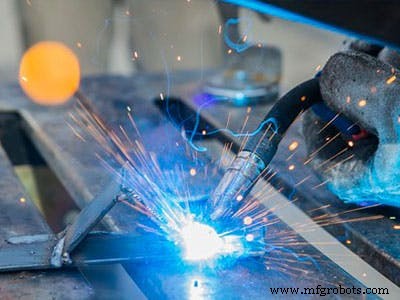
MIG溶接は、金属不活性ガス溶接を意味し、GMAW(ガスメタルアーク溶接)の一種です。アーク溶接では、電極と金属ワークピースの間に電気アークが発生します。そのアークがワークピース金属を溶かすために必要な局所的な熱生成を提供します。
MIG溶接の場合、電極はベアメタルワイヤーです。溶接ガンは消耗性ワイヤー電極を連続的に供給してアークを維持します。同時に、金属アークをシールドガスで覆います。MIG溶接で使用されるシールドガスは、不活性ガス(アルゴン)と活性ガス(二酸化炭素または酸素)の組み合わせです。この消耗性ベアワイヤーとシールドガスの組み合わせを使用することで、スラグは発生しません。
MIG溶接にはいくつかのメリットがあり、それが非常に一般的に使用される理由でもあります。同じ継手に複数の溶接パスを実行でき、溶接後のクリーンアップがほとんどまたはまったく不要です。非常に精密に使用でき、極めて薄いワークピースでもうまく機能します。さらに、MIG溶接は連続的な金属ワイヤー供給を使用するため、アークタイムが他の多くの溶接プロセスより短いです。実際、多くの溶接工はこれを最も速い溶接方法の一つと見なしています。厚い部品にヘビーデューティな溶接が必要な場合、MIG溶接は優れた選択肢です。
MIG溶接の欠点も考慮する必要があります。溶接を適用する表面は完全に清潔(錆、塗料、その他の汚染から自由)でなければならず、そうでないと不良溶接のリスクがあります。このプロセスは風に非常に敏感で、扇風機でさえシールドガスを十分に乱して溶接を損なう可能性があります。さらに、加圧ガスボンベの使用を必要とするため、現場での使用が困難で、あまり携帯性がありません。
TIG溶接
TIG溶接はガスタングステンアーク溶接(GTAW)のカテゴリに属し、タングステン不活性ガス溶接を意味します。MIG溶接と同様に、電極とワークピースの間に電気アークが誘導され、金属を溶かします。TIGを異ならせるのは、電極材料としてタングステンを使用することです。タングステンは非常に高い融点があるため使用されます。
MIG溶接と同様に、TIG溶接もシールドガスを必要とします:アルゴン、ヘリウム、またはそれらの混合物。MIG溶接とは異なり、TIG溶接はフィラーメタルを必要としませんが、フィラーが使用される場合は別のワイヤーまたはロッドから溶融池に追加されます。
TIG溶接の主な利点は、ほぼすべての金属とワークピース厚さを接合できることです。これにはMIG溶接では扱えない厚さも含まれます。TIG溶接は飛散がなく、溶接後のクリーンアップがほとんどまたはまったく不要な高品質な溶接を生成できます。鋳鉄と鍛鉄の溶接は非常に困難ですが、経験豊富な溶接工がTIGを使用すれば可能です。また、異種金属(アルミニウムとステンレス鋼など)を接合できます。
鋼で使用する場合、TIG溶接は棒溶接やMIG溶接より遅く、高価になる傾向があります。このルールの唯一の真の例外は、薄い板で高品質な溶接を作成する場合です。また、類似金属であっても、使用する電流、圧力、タイミングを慎重に制御する必要があります。
棒溶接
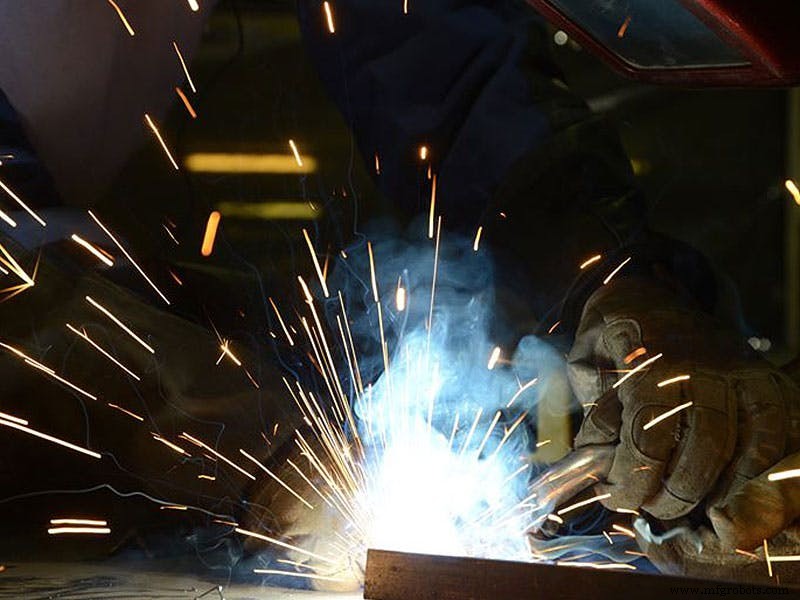
棒溶接は、被覆アーク溶接(SMAW)としても知られる、もう一つのアーク溶接プロセスです。それを異ならせるのは、消耗性フィラーメタルロッドを電極として使用することです。このロッドは溶接棒と呼ばれ、フラックスとシールドをサポートする材料でコーティングされています。溶接棒の裸金属端は、絶縁ハンドル付きの電極ホルダー内でクランプされます。電極ホルダー自体は電源に接続されます。
棒溶接で使用される装置は携帯性があり低コストで、現場溶接作業に最適です。MIGとTIG溶接とは異なり、溶接点の塗料や腐食を除去する必要はありません。棒溶接は十分に大きなアークを生成するため、風や温度の影響を受けません。棒溶接は使用場所の面でも非常に柔軟です:屋内、屋外、風通しの良い場所、狭いスペース。これが現場修理に最適な理由です。
棒溶接の主な欠点は消耗性ロッドの使用にあります。プロセス中にロッドを交換する必要があり、これが棒溶接を時間のかかるものにする可能性があります。電極の長さが溶接プロセス中に変化するため、ロッドの抵抗も変化します。これが電流の変動を引き起こし、特に新しい棒を使用するときに過熱と早期溶融につながる可能性があります。
関与する熱は、どれだけ薄い金属を使用できるかに制限を設けます(通常18ゲージより薄くは不可)。最後に、スラグと飛散の生成により、塗装やさらなる溶接の前に溶接面を清掃する必要があります。
摩擦溶接
摩擦溶接(FRW)は、MIG、TIG、棒溶接とは異なり、固相溶接プロセスです。固相溶接プロセスでは、溶融を伴わずに2つのベースメタル間に冶金的結合が作られます。摩擦溶接は特に、摩擦熱と圧力を組み合わせて結合を達成します。
ほとんどの場合、一方の部品をもう一方に対して回転させながら、高い軸方向力でそれらを接触させます。このような高力下での相対運動が摩擦を生みます。その摩擦が2つの表面間に強力な冶金的結合を形成するのに十分な熱を生成します。
回転摩擦溶接を使用する場合、ワークピースの選択は制限されます:少なくとも1つのワークピースはチューブやパイプのような円筒形でなければなりません。一方、リニア摩擦溶接は回転運動ではなく往復運動を使用して必要な摩擦と熱を生成します。リニア運動の使用により、少なくとも1つのワークピースが円筒形であるという要件が除去されます。
摩擦溶接は、TIG、MIG、棒溶接が溶接継手に接触を限定するのとは異なり、完全なインターフェース接触を達成できます。摩擦溶接は異種金属の溶接もはるかに容易にします。また、フラックス、シールド、フィラーメタルを必要とせず、正しく実行すれば気孔のない堅実な溶接を生成します。
摩擦溶接の欠点の一つは、2つの部品が接合された場所で避けられないフラッシュ材料が発生することです。最終アセンブリからそれを取り除くには、旋削操作を使用する必要があります。フラッシュの存在は、ワークピースの元の長さの一部を失うことも意味します。この損失は簡単に見積もれ、設計プロセスの早い段階で考慮できます。
さらに、摩擦溶接で達成されるより高品質な溶接には、旋盤に似た大型で強力な装置が必要です。このため、摩擦溶接の装置はMIG、TIG、棒溶接のように携帯性がありません。
一般的な溶接問題
油圧コンポーネントと機器は高圧で動作するため、確実な溶接が極めて重要です。溶接が正しく行われないと、極めて危険です。この文脈での2つの考慮事項は、溶接欠陥、歪み、残留応力です。
溶接欠陥には以下が含まれます:
- 不完全溶融
- 空洞
- 亀裂
- 浸透不足(融合が継手の根部に達していない)
- 融合不足(継手断面全体で融合が達成されていない)
- 介在物(非金属粒子が溶接部に閉じ込められている)
- 過度の飛散
- 不良溶接プロファイル
これらの欠陥のない溶接を達成するには訓練と経験が必要で、結果は溶接工が使用するプロセスに大きく依存します。
溶接におけるもう一つの大きな懸念は、2つの異種金属を接合することです。MIG、TIG、棒溶接を使用する場合、冷却時の歪みと残留応力を避けるために、それらの相対的な熱伝導率と膨張を考慮する必要があります。例えば、溶接アセンブリ全体で収縮が起こり得ます。これは突合せ溶接(端対端の溶接)で特に一般的です。この収縮は冷却時に発生し、歪みと残留応力につながる可能性があります。実は、局所的な熱の問題と溶接部品の形状により、類似金属を使用してもこれが起こり得ます。
プロの溶接工は、残留応力と歪みの可能性を最小限に抑えるための対策の種類を知っています。熱を逃がすヒートシンクの使用、溶接プロセス中の部品の動きを制限する溶接治具の使用、残留応力を最小限に抑え歪みを排除する応力除去熱処理など、さまざまなアプローチがあります。
認定溶接工は、強力な溶接を溶接欠陥なしで、または2つの異種金属間の効果的な溶接を達成するために、適切な溶接プロセスパラメータ(速度、電流、フィラーメタル量、シールドガス)を選択する知識と経験を持っています。
結論
お客様の油圧アプリケーションがMIG、TIG、棒、または摩擦溶接を必要とするかどうかにかかわらず、実際の溶接プロセスは専門家に任せるのが最善です。溶接には、使用する金属とその厚さを超える多くの変数が関わります。欠陥のない強力な溶接や、2つの異種金属間の効果的な溶接を達成するには、油圧機器の認定済み経験豊富な溶接工が必要です。
MAC Hydraulics
MAC Hydraulicsでは、認定溶接工が仕事に大きな誇りを持っています。彼らは溶接エリアの準備と溶接の実行だけでなく、プロジェクトに最も適したプロセスを選択し、複数の非破壊検査方法で溶接の完全性を検証します。MAC Hydraulicsの経験豊富な溶接工は、最も困難で複雑な製作と修理のために、ステンレス鋼、炭素鋼、さらには鋳鉄を扱えます。今すぐお問い合わせください。溶接サービスについて詳しくお知りになりたい方は!
機器のメンテナンスと修理
- 現代エンジニアリングにおいて油圧システムが不可欠な理由
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- MIG溶接用シールドガス選定ガイド:金属別最適ガスで強固な溶接を実現
- スティック溶接 vs MIG溶接:プロジェクトに最適な工法選択ガイド
- MIG溶接 vs TIG溶接:どちらの技術が優れた性能を発揮するか?
- 代表的融解溶接5技法:アーク/レーザー/誘導/酸素燃料/固体反応
- 効率的な油圧システム設計:主要コンポーネントとベストプラクティス
- 産業用油圧ドリルシステムのメンテナンス:収益を守る実証済み戦略
- 重機生産における油圧クランプの4大主要用途
- 産業向け油圧システム トラブルシューティング&修理 エキスパートガイド
- 油圧システム:定期メンテナンスが不可欠な理由