



放電加工(EDM)内製化の戦略的判断ガイド:いつ導入すべきか?
放電加工(EDM)とは?
放電加工(EDM)は非伝統的な加工プロセスです。ワークピースに機械的力を加えることなく、電極とワークピースの間を誘電液体で隔てて電流を流すことで、ワークピースから材料を除去します。
コンピュータ数値制御(CNC)とCAD/CAMソフトウェアの活用と組み合わせることで、放電加工(EDM)は高精度で信頼性の高い加工方法となり、現在では伝統的な加工設備と並ぶメインストリーム技術となっています。導電性のある材料であれば、EDMマシンで加工可能です。一般的な材料には、金属や金属合金(焼入れ鋼、チタン、複合材など)が含まれます。実際、ハステロイ、ニトラロイ、ワスパロイ、ニモニックなどの難削材の加工が一般的になっています。EDMの最も一般的な用途は、従来の加工方法では困難な硬化鋼や難削材、複雑なワークピースで作られた金型、ダイ、工具の加工です。
放電加工の種類
放電加工には、ワイヤーEDM、シンカーEDM、穴あけEDMの3種類があります。
ワイヤーEDM
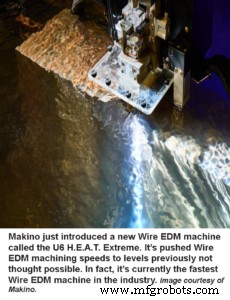 ワイヤー放電、ワイヤー放電加工、スパークEDMとも呼ばれ、幅広い産業のメーカーにとって人気の選択肢です。ワイヤーEDMでは、通常真鍮製の細いワイヤーが電極として働き、ワークピースを侵食します。ワイヤーはスプール付き自動送り装置から供給され、ワイヤーと切削条件に応じて切削速度を調整できます。ワイヤーEDMは金型・ダイ製造プロセスで最も一般的に使用されます。より高い性能、速度向上、表面仕上げ改善が必要な場合は、他のワイヤー材料も使用可能です。または厚い部品をEDM加工する場合、熱に耐え、切削一貫性を維持し、破断に強い高性能ワイヤーを使用します。
シンカーまたはRAM EDM
従来型EDM、ダイシンキング、キャビティ型EDM、立形EDM、プランジEDMとも呼ばれます。金型をグラファイトまたは銅で事前加工し、これが電極になります。この電極がワークピースから材料を除去し、元の形状のネガティブ版を作り出します。
穴あけEDM
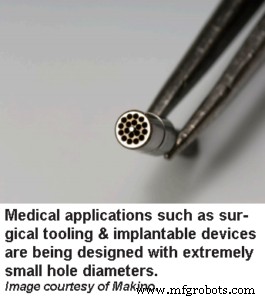 ホールポッパー、高速穴あけEDM、スタートホールEDMとも呼ばれます。このプロセスは穴あけに使用されます。中空またはチューブラ電極を使用し、デバリングやスムージングなしで、極めて小さく深い穴を加工できます。
EDMのメリット
- 放電加工は高速加工プロセスではありませんが、より予測可能で、精度が高く、再現性があります。航空宇宙や医療機器産業のような、厳しい公差を伴う少量生産オペレーションに最適です。
- EDM加工は無人運転可能で、運用コストと製造コストを低減できます。
- EDMはより硬い材料を加工できます。
- EDMは優れた表面仕上げで複雑な形状を作成でき、二次加工の必要性を低減します。
- EDMは高価で摩耗する切削工具ではなくワイヤーのみを使用します。自動ワイヤー送りにより、常に新しい切削工具を使用できます。
- EDMは高応力・高温部品の製造に適しています。
EDMを内製化すべき明確な理由
定期的な生産ランで、後処理なしで正確でバリフリーな滑らかな表面仕上げが必要な場合、EDMは最適な選択肢です。これは他の製造プロセスではしばしば必要とされます。セットアップと使いやすさが懸念される場合、ほとんどのEDMマシンはコンピュータ数値制御(CNC)され、自動化ソフトウェアで機能をプログラミングします。特に、プロトタイプのような少量生産では、材料への非接触、初回パスでの滑らかなエッジ、低チップレートにより、より高品質でコスト効率良く生産できます。
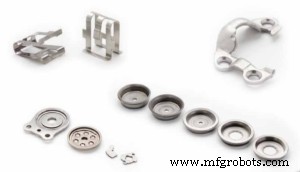 高度に複雑なプロセスとワークピースへの機械的力の非付与により、EDMは従来の金属除去に代わる唯一の選択肢となる場合があります。高精度、厳密な公差、複雑または複雑形状の部品、タングステンカーバイドやチタンのような硬い材料での脆弱な輪郭の製造能力を提供します。社内EDMがあれば、ショップはリードタイム、スケジューリング、納期のプロセスを管理できます。
では、本当にEDMを購入すべきタイミングはいつか?
最初のワイヤーEDMを正当化するため、ショップは通常、昨年EDM外注に費やした金額を測定します。それがEDMの月額コストと等しくなれば、内製化が合理的です。
しかし、上記で議論したメリットを鑑みると、外注vs内製のコストと節約だけに焦点を当てるのは少し近視眼的かもしれません。競合他社に先んじてこの新プロセスを顧客に提供し、より多くの仕事を獲得し、提供範囲を拡大する隠れたメリットや、シングルソース能力の欠如で見向きもされなかった新規顧客を引き付ける機会はどうでしょう。社内に新技術があれば、従業員は現代技術への投資を恐れない進歩的な企業で働いていると認識し、全体的な従業員態度が改善されます。実際、新技術は新しい思考を刺激し、エンジニアリングがEDM導入前には考慮しなかった新しいやり方を発見することも珍しくありません。治具の品質が、EDMが稼働すればほぼ無人プロセスであるため、少ない労力で向上します。
Productivityでは、セールス担当者が、EDM内製化を正当化できるかどうかの境界線上にある企業のパターンを目撃してきます。一度その決断を下すと、今まで対応できなかった新しい用途がすべて可能になるため、EDM仕事で過負荷状態になることに驚くケースが多々あります。12ヶ月経たないうちに、2台目のマシンを購入することになります。これが当てはまらないケースより多く見られます。
EDMマシンをショップに購入しても、一芸だけの道具になる必要はありません。可能性は無限大で、貴社のエンジニアリング想像力次第で投資を最大限に活用できます。かつて加工が困難だった製品が、新しいEDMで可能になります。Productivityは、Makino、Belmont、SmalTecなど質の高いEDMメーカーのラインナップを揃えています。EDMラインの詳細については、セールスグループまでお問い合わせください。
産業機器
- 放電加工(スパークエロージョン):複雑な金属部品のための精密プロセス
- CNC放電加工機(EDM)完全ガイド:ワイヤ/シンカー型、精密加工メリット、工具応用、夢の用途まで
- 放電加工(EDM):精密金属加工の究極ガイド
- 放電加工(EDM):CNCを超える革新的技術
- ワイヤーEDMマシニング:精密切削と先進メリットのエキスパートガイド
- 放電加工(EDM)が他の加工技術を凌駕する理由
- ワイヤーカット vs ダイシンキング:電気放電加工(EDM)をマスターする
- 放電加工(EDM):精密・非接触金属切断
- EDM(放電加工機)を快調に稼働させる5つの実証済みメンテナンス術
- 放電加工(EDM)用ワイヤーの選び方:速度、精度、仕上げのバランス
- なぜタングステン・銅電極が放電加工(EDM)で優れるのか