



高精度エルビウムドープリン酸塩ガラスの開発:NIRレーザー応用向け
エルビウム(Er)ドープリン酸塩ガラスは多くの有益な特性を示し、レーザー測距、長距離通信、皮膚科、レーザー誘起ブレークダウン分光(LIBS)など、幅広い用途向けのEr:ガラスレーザーへの需要が近年増加しています。エルビウムファイバー増幅器は香港とロサンゼルス間の太平洋横断ケーブルでの高速グローバル通信を可能にし、Er:ガラスレーザー測距儀は防衛用途と偵察でますます使用され、Er:ガラス美容レーザーは瘢痕除去や男性型脱毛症による脱毛治療でも注目を集めています。
これらの成長するアプリケーション分野は、要求の厳しい寸法公差と高出力レーザーコーティングを持つ高精度レーザーガラスを必要としています。厳しい公差はシステムインテグレーターに、時間のかかるアライメントなしでコンポーネントをシステムに容易に配置できるという信頼を与えますが、これらの仕様はレーザーガラスメーカーにとって課題となります。プロセス制御と測定への注力が、成長するNIRレーザー光学分野で必要とされる要求の厳しいコンポーネントを作るためにレーザーガラスメーカーに求められます。
なぜエルビウムドープガラスか?
過去数十年で、出力パワー向上、パルス持続時間短縮、システムサイズ縮小、新動作波長など、リン酸塩ベースレーザー技術で大きな進歩がありました[1]。Er:ガラスレーザーは一般的に1540nm、1550nm、または1570nmの眼安全波長で発振し、人がビームに曝露される可能性のある測距などの状況で非常に有益です。これらの波長は大気透過率が高い恩恵を受けます。1540nmはメラニンによる吸収も最小限であり、Er:ガラスレーザーを濃い肌の患者への美容レーザー用途に最適にしています[2]。
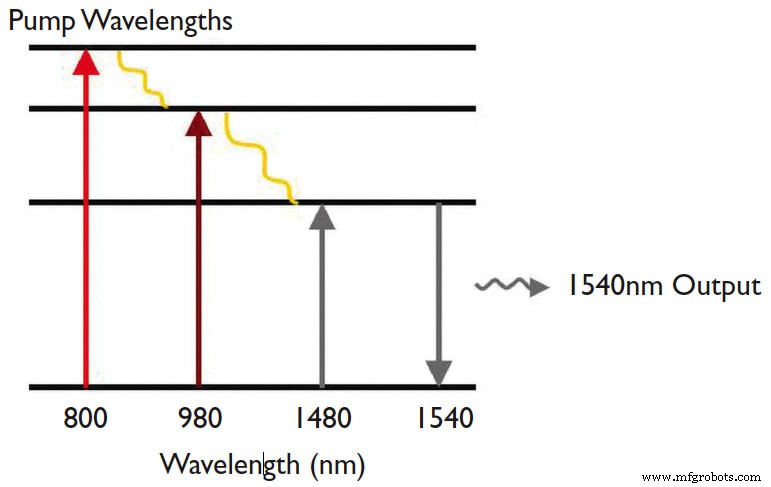
リン酸塩ガラスは高透過率に達し、エルビウムやイッテルビウムなどの希土類原子でドープすることで、800nmまたは980nmのポンプ波長に曝露されたときに反転分布に達してレーザー発振できます(図1)。Er:ガラスは1480nmの光子でもポンプ可能ですが、これはポンプと誘導放出が同じ波長とエネルギー帯で起こるため効率が低下する可能性があるため望ましくありません[3]。リン酸塩ガラスは化学的安定性と高いレーザー誘起損傷閾値(LIDT)も利点であり、Er:ガラスや他のドープリン酸塩ガラスをNIRレーザー利得媒質の理想的候補にしています[1]。
リン酸塩ガラスは、より剛性の高いマトリックス構造を持つ珪酸塩ガラスよりも希土類イオンの溶解度が高いです[1]。しかし、珪酸塩ガラスより帯域幅が狭く、わずかに吸湿性があり、空気からより多くの水分を吸収します。したがって、コーティングや他の光学素子で十分に湿気から保護されるシステムと、それらの帯域幅内のアプリケーションに限定されます。
厳しい公差とプロセス制御
前述の多くのアプリケーション、特に防衛用途のレーザー測距では、極めて厳しい寸法公差を持つ小型Er:ガラスコンポーネントがしばしば要求されます。これらの精密研磨されたレーザーガラススラブは、ほとんどアライメント不要でアセンブリにドロップインできます。SIMカードサイズまで小さくでき、非常に小さいためベベル(面取り)がないことが多いです(図2)。これによりエッジチッピングが起こりやすくなります。これらの小さなコンポーネントで厳しい平行度と表面品質仕様を達成するのは非常に困難です。クリアアパーチャー(すべての仕様を満たさなければならない光学面の部分)はしばしばほぼ100%で、光学面のエッジ周辺には誤差の余地がほとんどありません。

なぜこれほど手間をかけるのか? 以前のソリューションは、Nd:YAGバーに取り付けられた複数の結晶コンポーネントのより大きなサブアセンブリを伴うことが多かったです。これらの追加コンポーネントには、ブレッサーアングル用のブレッサープレート、受動Qスイッチング用の飽和吸収体、周波数変換結晶が含まれることがありました。周波数変換結晶は、ネオジウムの発振波長がエルビウムよりはるかに危険で、長距離安全伝送前により長い波長にシフトする必要があるため、測距儀やその他の開放空間アプリケーションで重要です。
測距儀アプリケーションには衝撃と振動要件が多く、複数コンポーネントを接着しながらすべての仕様を満たすことは困難です。これらの古い設計から、様々なコーティングで同じタスクを達成する単一の研磨済みEr:ガラスピースへ移行することで、システムサイズとコストを削減しました。YAG結晶はブレッサーアングルでよく使用されますが、同じ効果はコーティングで達成できます。Er:ガラススラブは无论如何コーティングが必要なため、このタイプのコーティングを追加して可能な限り多くの機能を詰め込み、他でのコストを節約するのが有益です。
リン酸塩ガラスはわずかに吸湿性があるため、未コーティングEr:ガラスを数日間屋外に放置すると劣化する可能性があります。コーティング前の表面品質を制御して、水分がガラス内部に移動するのを防止しなければなりません。最終ガラススラブの研磨面に堆積したコーティングが、この劣化から保護します。
小型高精度Er:ガラススラブの一般的な仕様は、エッジの垂直度<5アーク分、端面の垂直度<10アーク秒、表面品質10-5スクラッチディグ以上です。これらの要求の厳しい仕様には、クリーン環境、高度に制御されたプロセス、最小限のタッチタイムが必要です。
レーザーガラスは通常、端面の2面のみ研磨され、他の面はグラインディングされますが、これらのEr:ガラススラブの一部の側面も研磨され、アライメントを簡素化するために高公差で仕上げられます。どの側面を最初に研磨・コーティングするか、ダイシング前後にどの側面を研磨するか、片面・両面研磨をいつ使用するか、すべてがコストと歩留まりを決定します。無知なプロセスと経験豊富なメーカーによる最適化プロセスの歩留まり差は、容易に3倍の差になります。
タッチタイムを削減し歩留まりを改善するには、すべての製造とコーティングを単一場所で行うのが最適です。部分的に完成した部品が異なる場所間で出荷されるたびに、汚染と損傷の可能性が大幅に増加し、追加のキュータイムも発生します。
複数の高LIDTコーティング
測距儀やその他の精密NIRアプリケーション向け小型Er:ガラススラブ製造での1つの課題は、コンポーネントの異なるファセットに複数のコーティングが堆積されることが多いことです。これは、必要な治具とコーティング前のプリステインな未コーティング面の保護の観点から困難です。また、スラブ裏面へのオーバースプレーやブローバイを避けることもメーカーにとって課題で、コーティング中は裏面を保護する必要があります。端面には高LIDT反射防止(AR)コーティングが施されます。エッジにも高LIDT ARコーティングが施され、ポンプビームを入射させます。ポンプパワーは常に発振パワーより高くなります。一部の4面スラブには、内蔵高反射キャビティミラー、波長分離、ポンプ光除去のための追加コーティングさえあります。
測定:測定できなければ作れない
製造精度とプロセス制御は、主要仕様を適切に測定・検証するための適切な測定技術なしでは無意味です。ZYGO Verifireなどのレーザー干渉計は平坦度測定によく使用されますが、小型Er:ガラススラブ測定では要求の厳しい平行度仕様のために裏面が表面測定に干渉し始めます。オペレーターは裏面にワセリン等を塗布して回避できますが、この面を再洗浄する必要があり、コンポーネント損傷の可能性が高まります。しかし、裏面効果を排除し、平坦度測定をより速く、より損傷リスクが少なく行える最近の平坦度測定進歩があります。スラブエッジのチップはオペレーターが平坦度を正確に測定できない原因となり、製造中のプロセス制御がさらに重要になります。垂直度とウェッジは通常、二重通過オートコリメーターで検証されます。
Er:ガラスレーザーの成長するアプリケーション空間は、光学コンポーネントメーカーにより高精度なレーザーガラスとコーティングの創造を押し続けるでしょう。1540nmと1570nmの眼安全レーザーアプリケーションは、使用をより安全にし、美容レーザー手順への信頼を高め、長距離通信を改善します。利用可能な最良のアドバイスは、NIRレーザーシステムを開発する際、あなたの特定のアプリケーションニーズをコンポーネントサプライヤーと議論し、適切なレーザーガラスと他のコンポーネントの微妙な選択をナビゲートするためのガイダンスを得ることです。
この記事は、Cory Boone(リードテクニカルマーケティングエンジニア、Edmund Optics、バーリントン、NJ)とMike Middleton(オペレーションズマネージャー、Edmund Optics Florida、オールズマー、FL)によって執筆されました。詳細については、Boone氏(メールアドレスはスパムボットから保護されています。表示にはJavaScriptが必要です)またはこちらをご覧ください。
参考文献
- Boetti, N., Pugliese, D., Ceci-Ginistrelli, E., Lousteau, J., Janner, D., & Milanese, D. ( 2017 ). Highly Doped Phosphate Glass Fibers for Compact Lasers and Amplifiers: A Review. Applied Sciences, 7 (12), 1295-1314. doi: 10.3390/app7121295
- Lupton, J. R., Williams, C. M., & Alster, T. S. (2002). Nonablative Laser Skin Resurfacing using a 1540 nm Erbium Glass Laser. Dermatologic Surgery, 28 (9), 833-835. doi: 10.1097/00042728-200209000-00010
- Cox, C., Metz, C., & Taylor, R. (n.d.). Fiber Amplifiers. The Fiber Optic Association, Inc. Retrieved December 23, 2020.
センサー
- DMLS部品の仕上げ:プロフェッショナルな5つのエキスパートヒント
- レーザーアライメント:回転機器にもたらす4つの主要メリット
- ガラス切断にウォータージェットが最適な3つの理由
- Titanファイバーレーザー切断ソリューション – 精度、速度、コスト効率に優れた板金切断
- ガラスプリントベッドが優れた3Dプリント結果をもたらす理由
- 高性能アマダレーザー切断機販売中 - 信頼性と効率性のソリューション
- レーザー技術を理解する:切断と彫刻の総合ガイド
- iC-Haus、iC-HN発表:先進ロボティクス、LiDAR、AR/VR向け2ns超高速微小レーザードライバー
- 革新的単結晶OPOがレーザー分光計の精度を向上
- レーザー印刷防水E-テキスタイル:スマートファブリックエネルギー解決策のパイオニア
- UDI準拠レーザー印字可能プレカラーABSコンパウンド