



射出成形における均一肉厚の重要性:設計ガイド
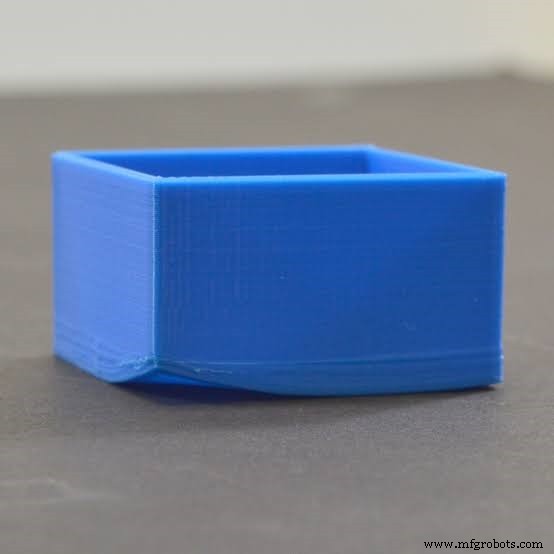
プラスチック部品を分解したことがあるなら、これらの部品の肉厚が均一であることに気づくでしょう。これは偶然ではありません。肉厚は部品の成否を大きく左右します。射出成形設計において最も重要なルールの一つです。適切に行わなければ、部品加工時に多くの問題を引き起こします。本記事では、均一な射出成形肉厚が重要な理由、不適切な場合に生じる欠陥、材料選定と射出成形壁の加工の関係について解説します。
射出部品の壁設計で考慮すべき原則
加工完了後、部品は金型から容易に取り出すために収縮しなければなりません。射出成形プロセスでのプラスチック部品の収縮率は、壁の厚さと使用材料のプラスチック厚さという2つの主要因に依存します。すべてのプラスチック部品は冷却時に収縮します。したがって、これらのプラスチック部品の設計は、この収縮が均一になるように行われます。収縮率のばらつきは、外観上および致命的な欠陥の両方を引き起こします。プラスチック壁厚の設計では、以下のルールを設計者が守ります:
シャープコーナー
部品のコーナーは、部品が失敗するかどうかを判断する上で非常に重要です。シャープコーナーを持つ部品は応力集中が高くなるためです。これがプラスチック流動を阻害し、部品に欠陥を生じさせる可能性があります。これを防ぐため、多くの設計者はコーナーの内側半径をプラスチック厚の0.5倍、外側半径を1.5倍としています。
隣接壁の厚さ
隣接する壁については、一方の壁厚が他方の40〜60%未満であってはなりません。また、両壁厚はその材料特有の閾値内に収める必要があります。
ドラフト角
ドラフト角は部品を金型から容易に取り出すのを助けます。一般的に、プラスチック厚が許す限り多くのドラフトを設けるべきです。ほとんどの場合、1〜2度のドラフトに加え、プラスチック厚0.25mmごとにさらに1.5度を加えるのが十分です。これは壁厚の成形設計と部品厚によって変わる場合があります。
ボス
壁厚の成形設計ガイドラインは、ボス(ネジ用の開口部を囲む円筒構造)にも適用されます。ボスの厚さは、周囲エリアの40〜60%であるべきです。
リムと曲げ部
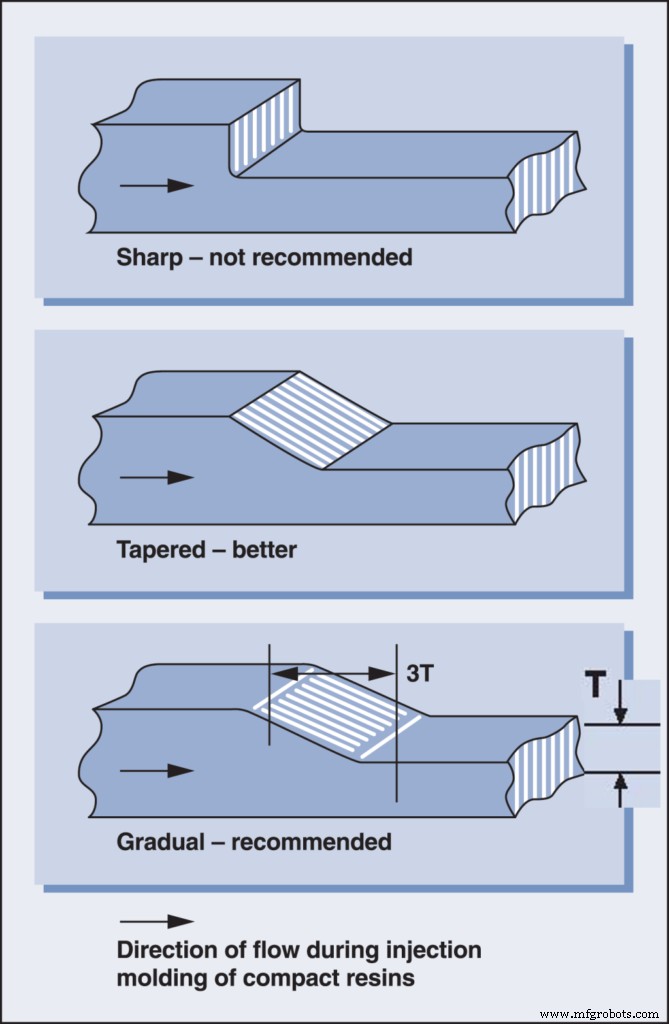
リムと曲げ部の厚さも可能な限り均一にすべきです。これを確保する方法の一つは、曲線に適切な半径を追加することです。これにより、プラスチック材料が金型キャビティ内をスムーズに流れることを保証します。
リブ
強度が必要な部品にはリブを実装できます。部品を厚くする代わりにリブを使う利点は、反りリスクを減らせることです。リブは冷却が速く、製造に必要な材料も少なくて済むため、コスト効率も優れています。
均一肉厚を維持することが重要な理由
外観
不均一な壁厚は射出成形部品の美観に影響します。壁厚の不均一さにより、反りやヒケなどの欠陥が生じる可能性があります。フローラインなどの表面的な問題も発生することがあります。
ゲートの課題
ゲートは厚いセクションから薄いセクションへ向けて行います。不均一な壁厚では、溶融プラスチックが薄いセクションから厚いセクションへ流れる可能性があります。これにより、プラスチック材料が薄いセクションで冷却を開始し、厚いセクションへの流動を効果的に遮断してしまいます。その結果、ヒケや反りなどの欠陥が生じます。
せん断応力
流動中のプラスチックのせん断応力は、壁厚のばらつきによって影響を受けます。一定の充填速度で流れるプラスチックのせん断応力は、壁厚が薄くなるにつれて増加します。不均一な壁厚は異なる程度のせん断応力を生み、これがプラスチックの反りの主要因となります。
冷却速度
厚いセクションは冷却に時間がかかります。不均一な壁厚を持つ部品は、部品全体が冷えるまで金型に留め置く必要があります。これによりサイクルタイムと全体の製造プロセスが長引きます。
コスト
厚い壁にはより多くのプラスチック材料が必要です。また、冷却により多くの時間を要します。より多くの材料と射出成形機での長時間稼働は、製造コストの増大を招きます。
不均一肉厚が引き起こす欠陥
射出成形は部品製造の最良の方法の一つですが、プロセスや材料のプラスチック厚によって欠陥が生じる要因も存在します。以下に壁厚の影響を受ける欠陥をいくつか挙げます。
反り
反りは、製品の異なる部分の不均一な収縮によって生じます。これにより、完成時に製品形状にねじれや曲がりが発生します。前述の通り、不均一な壁厚は製品の各部分が異なる速度で冷却されるため、反りを引き起こします。
フローライン
フローラインはプラスチック製品に発生する美観上の欠陥です。周囲と異なる色調の波や線として現れます。金型キャビティ内での溶融プラスチックの流速差によって発生します。
ヒケ
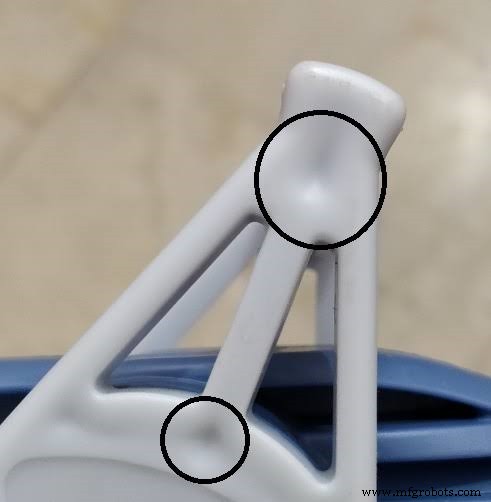
ヒケは、射出成形製品にできる小さなクレーターのような窪みです。金型内でプラスチック材料が完全に冷却できないときに形成されます。厚い部分は冷却により多くの時間を要するため、ヒケはより頻繁に厚い部分に形成されます。
ショートショット
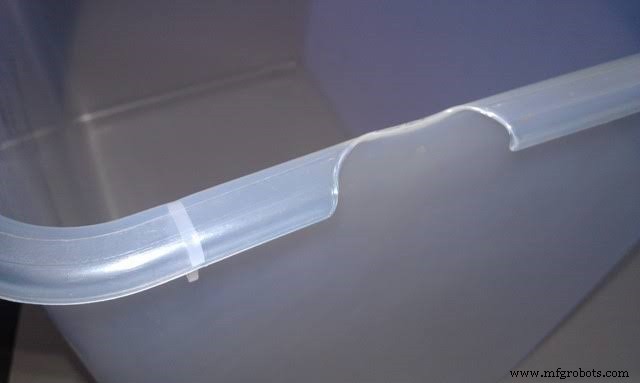
ショートショットは、製品の一部が欠落している状態です。溶融プラスチックが金型のすべてのセクションに到達しなかったときに発生します。不均一な壁厚がこの欠陥を招くことがあります。壁厚が不均一だと、薄いセクションから大きなセクションへ流れるプラスチックが早期に冷却され、溶融プラスチックが厚いセクションに到達できなくなります。
プラスチック射出成形用材料の選定
壁厚を決定する最も重要な要因の一つは使用材料です。材料が、プラスチック壁厚設計をどれだけ薄くできるかの制限要因になるからです。さまざまな材料で異なる壁厚が可能です。大量生産を開始する前に、さまざまな材料とプラスチック壁厚設計の構成を試すテスト段階を設けることが重要です。
材料選定もプラスチック厚を決定します。選択可能な材料は多数あります。非常に薄い壁設計を可能にする材料もあれば、厚い壁を必要とする材料もあります。機能性、性能、コストのバランスを取って材料を選ぶべきです。
RapidDirectでは、お客様の部品に多様な壁厚を可能にするさまざまな材料を提供しています。材料の詳細についてはマテリアルセクションをご覧ください。以下にさまざまなプラスチック部品の推奨壁厚を示します。
一般的な材料厚ガイドライン
| 材料 | 推奨壁厚 (inch) |
| ABS | 0.045 〜 0.140 |
| アセタール | 0.030 〜 0.120 |
| アクリル | 0.025 〜 0.500 |
| 液晶ポリマー | 0.030 〜 0.120 |
| 長繊維強化プラスチック | 0.075 〜 1.000 |
| ナイロン | 0.030 〜 0.115 |
| ポリカーボネート | 0.040 〜 0.150 |
| ポリエステル | 0.025 〜 0.125 |
| ポリエチレン | 0.030 〜 0.200 |
| ポリフェニレンサルファイド | 0.020 〜 0.180 |
| ポリプロピレン | 0.025 〜 0.150 |
| ポリスチレン | 0.035 〜 0.150 |
| ポリウレタン | 0.080 〜 0.750 |
| 硬質PVC | 0.090 〜 0.250 |
| 軟質PVC | 0.025 〜 0.150 |
厚い壁は部品を強くしますが、反りリスクを高め、製品に重量を加え、時間を要し、より多くの材料を必要とします。一方、薄い壁は安価ですが、製品のクラックや破損を招く可能性があります。壁厚と性能の適切なバランスを見つけることが重要です。
製造しやすさのための設計(DFM)
部品のプラスチック壁厚設計を修正した後でも、新しい修正で部品がどう機能するかを確認することが推奨されます。ここで製造しやすさのための設計(DFM)プロセスが活躍します。DFMにより、新たな欠陥や壁厚を減らすためのその他の設計修正を容易に特定できます。
この段階の重要性から、この分野の専門家に任せ、最高の結果を得ることも重要です。あるいは自分で行うことも可能ですが、製品のリードタイムが長くなるだけです。だからこそ、専門家にアウトソースすべきです。
RapidDirectの射出成形サービスでは、専門のDFMアナリストチームがお客様の製品設計を最適化するために働きます。設計者もDFMアナリストと連携し、お客様の部品のプラスチック壁厚設計が最適な形になるよう確保します。
結論
プラスチック射出成形プロセスで壁厚を均一に保つことは、製品の美観と構造的完全性の両方にとって良いことです。しかし、考慮すべき事項が多いため、かなり難易度が高い作業です。このプロセスをシンプルにするには、プロジェクトを複雑化させずに実現するために必要な経験とスキルを持つ射出成形会社と協力する必要があります。RapidDirectは、射出成形ジョブに壁厚の欠陥がないことを保証する完璧な選択です。
RapidDirectプラスチック射出成形サービス
RapidDirectでは、幅広い材料から選択可能です。これにより、プロジェクトに最適な機能性、性能、価格の材料を選べます。多様なプラスチック厚も利用可能です。また、さまざまなニーズに対応する幅広い射出成形プロセスも提供しています。
先進的な生産設備により、迅速な対応が可能です。1営業日以内に見積もりを提供します。また、無料のDFMフィードバックにもアクセスでき、生産開始前に設計上の問題を解決できます。
今すぐウェブサイトを訪れて始めてください。
複合材料
- プラスチック射出成形がビジネスの効率と収益性を高める理由
- プラスチック射出成形が自動車産業のイノベーションを牽引
- 高品質・高性能なプラスチック射出成形材料トップ10
- 少量射出成形の主な制約と実践的ソリューション
- 射出成形が選ばれる理由:効率・コスト・品質で勝る製造プロセス
- 射出成形用プラスチック材料トップ15:最適な性能を発揮する選択肢
- ラピッド射出成形:優れた性能と効率を実現する革新的プロセス
- 中国のプラスチック射出成形:溶融から完成品まで
- 射出成形完全ガイド:ペレットから完成品まで
- 圧縮成形 vs 射出成形:主な違いと適切なプロセス選択
- 射出成形用プラスチック材料ガイド:最適な選択のための主要材料解説