



PtFSによるRAPM推進: 複合材製造の加速
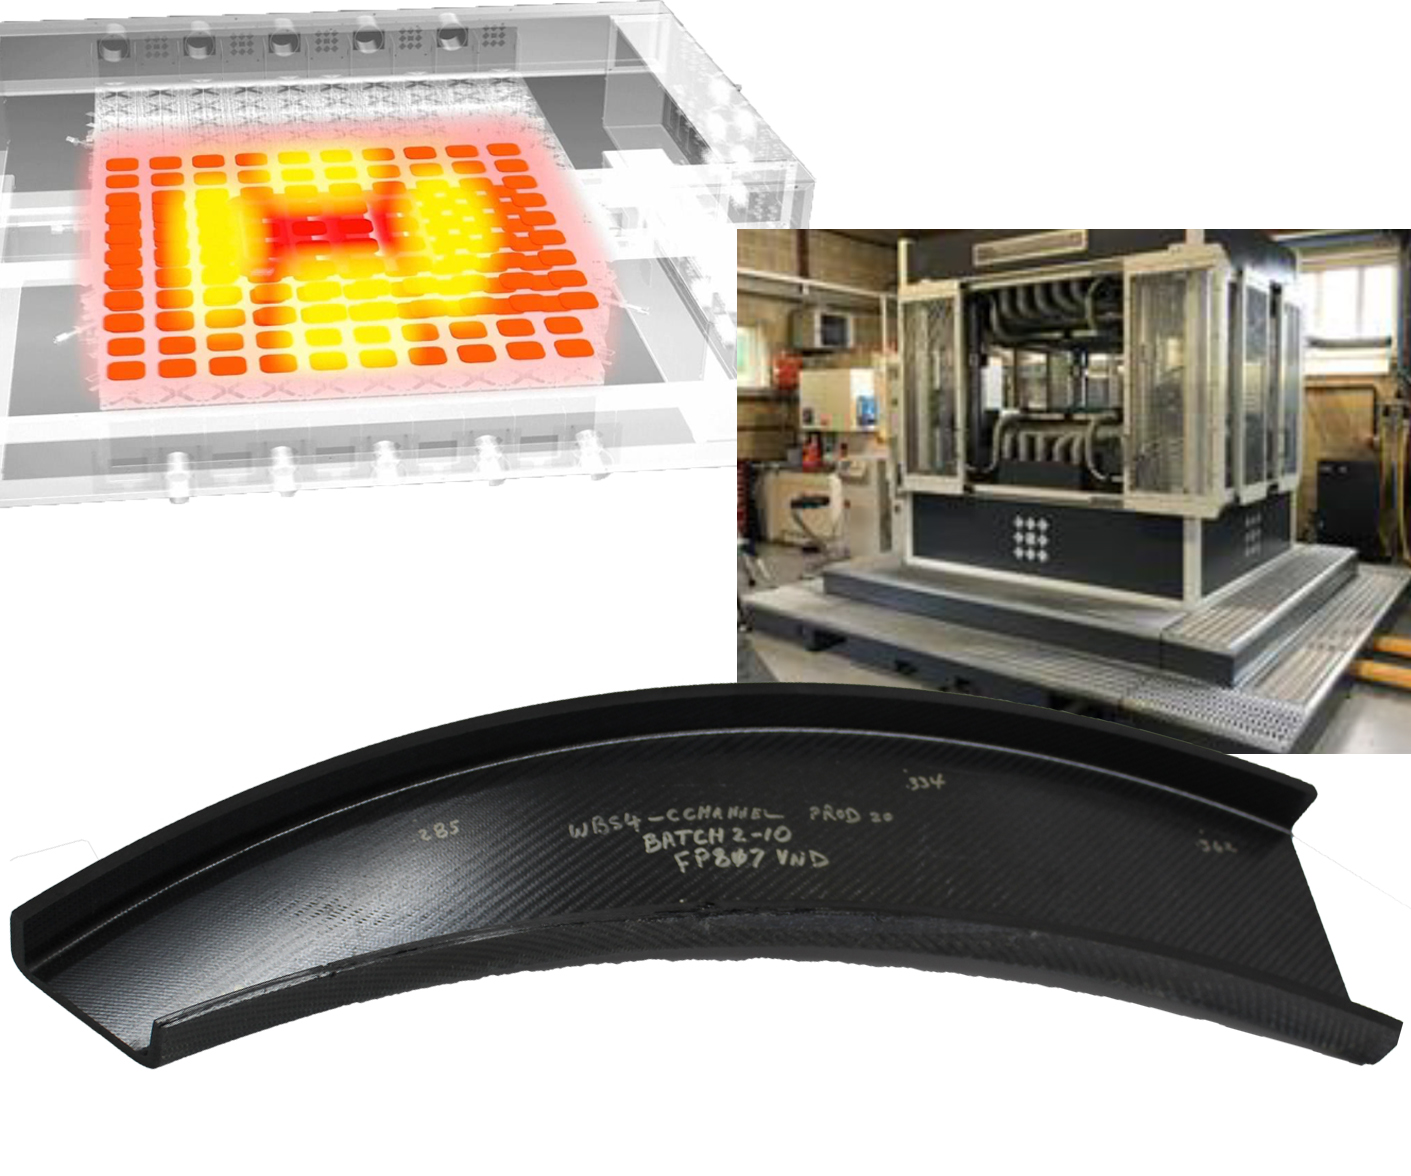
このブログは、2020年5月特集「複合材コストパラダイムの変革 パート2: 成形」のオンライン・サイドバーです。ボーイング社(イリノイ州シカゴ、米国)主導の「高速高性能製造(RAPM、読みは『ラップエム』)」プログラムについて論じており、これはDARPAの「調整可能な原料と成形(TFF)」プログラムの「成形」部分で、小型複雑形状複合材部品の迅速・低コスト・アジャイルな製造を可能にするものです。
RAPMプログラムの3つすべての材料・プロセス・トラック(樹脂注入、熱硬化性プリプレグ、熱可塑性成形)で、サーフェス・ジェネレーション社製「生産から機能仕様へ(PtFS)」ピクセル制御加熱・工具システムを用いた試験が含まれていました。これはミズーリ州セントルイスのボーイングR&Tに設置されています(下表参照)。
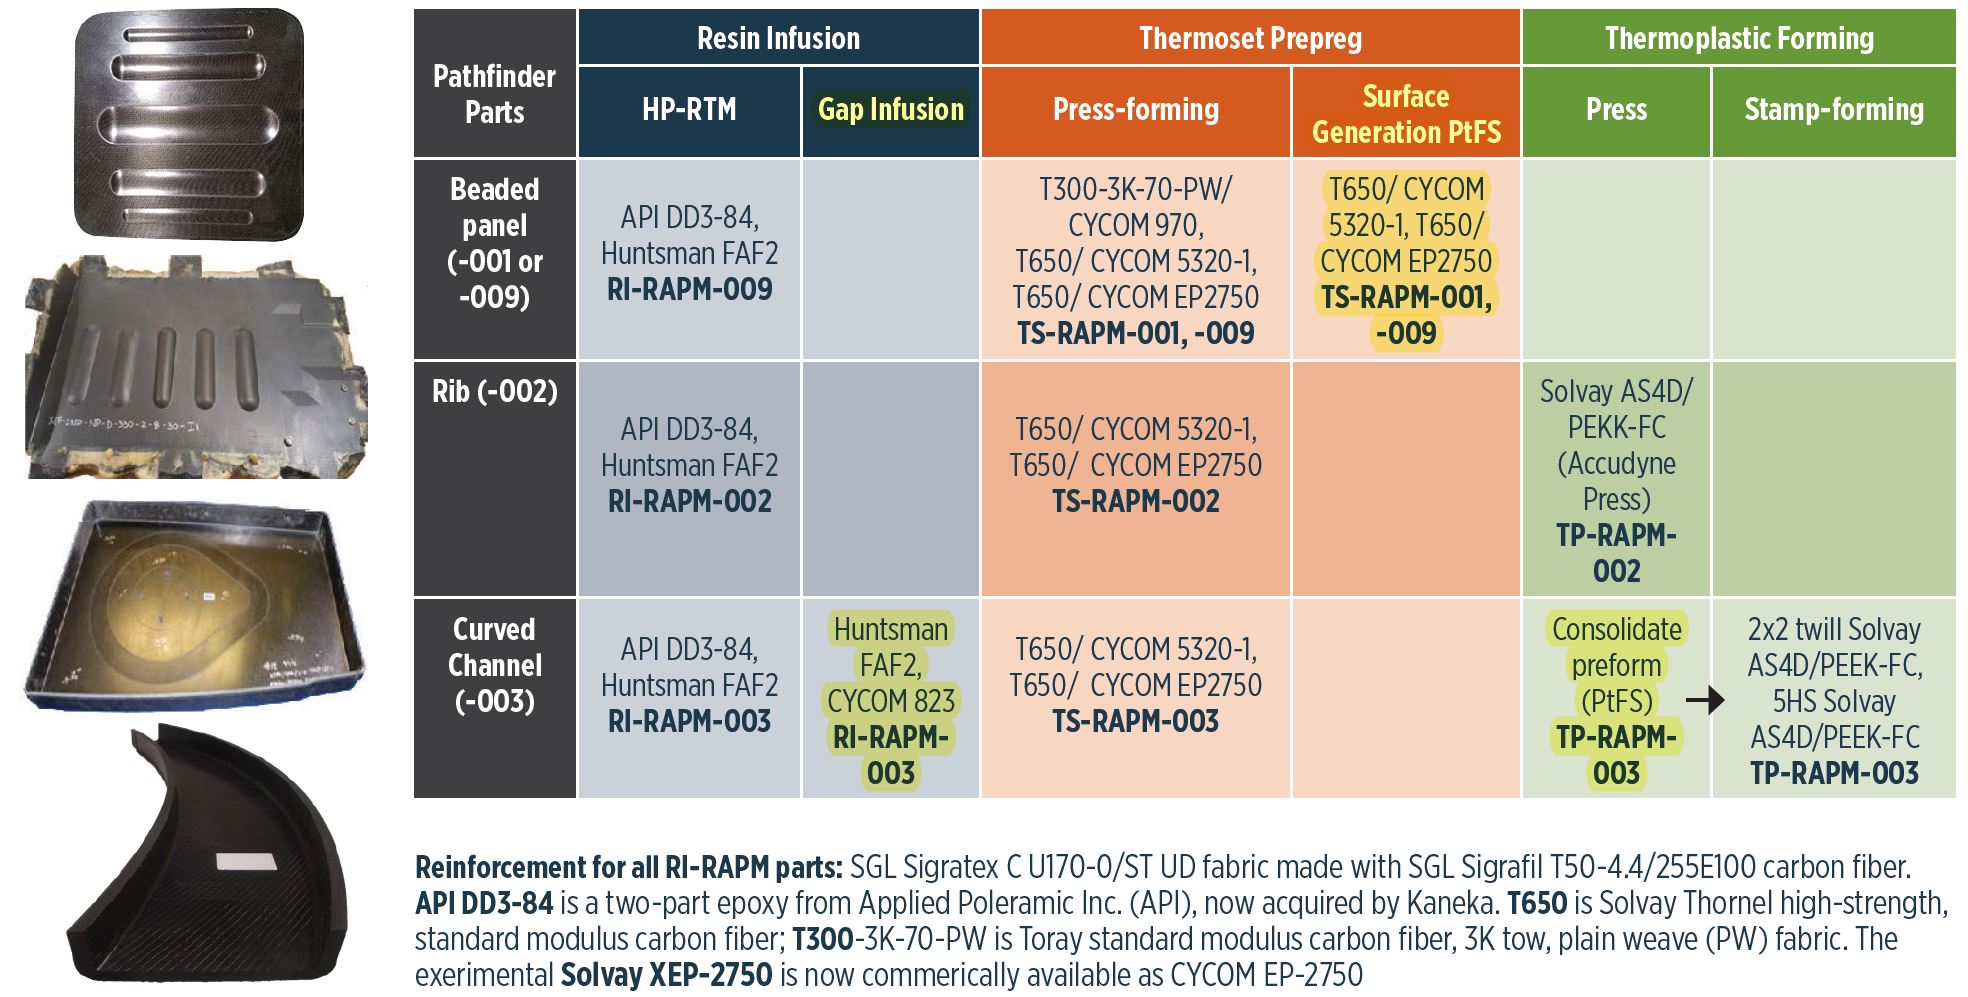
PtFSは何年も前から商品化されています。このブログは、RAPMによるPtFSシステムを用いたプロセス開発に関するものです。参考文献:
- 2019年SAMPE(5月20〜23日、ノースカロライナ州シャーロット)技術論文およびスライド発表「柔軟な複合材製造ワークセルのためのスケーラブル・ダイナミック制御アーキテクチャの開発」スティーブン・M・シューチュク1、ベン・ハルフォード2、マイケル・P・マトロック1、アンドリュー・シャープ2、ピート・マッセイ2著。 1ボーイング社、ミズーリ州セントルイス、米国。 2サーフェス・ジェネレーション社(英国ラトランド)。
- 2020年SAMPE技術論文「複雑な熱硬化性積層板の圧縮成形」トラビス・R・アダムス、ティモシー・J・ルチーニ、ジャレド・B・ヒューズ、スティーブン・M・シューチュク、アダム・マルティネス、ゲイル・ハーン著、ボーイング社。
PtFSシステム構成要素
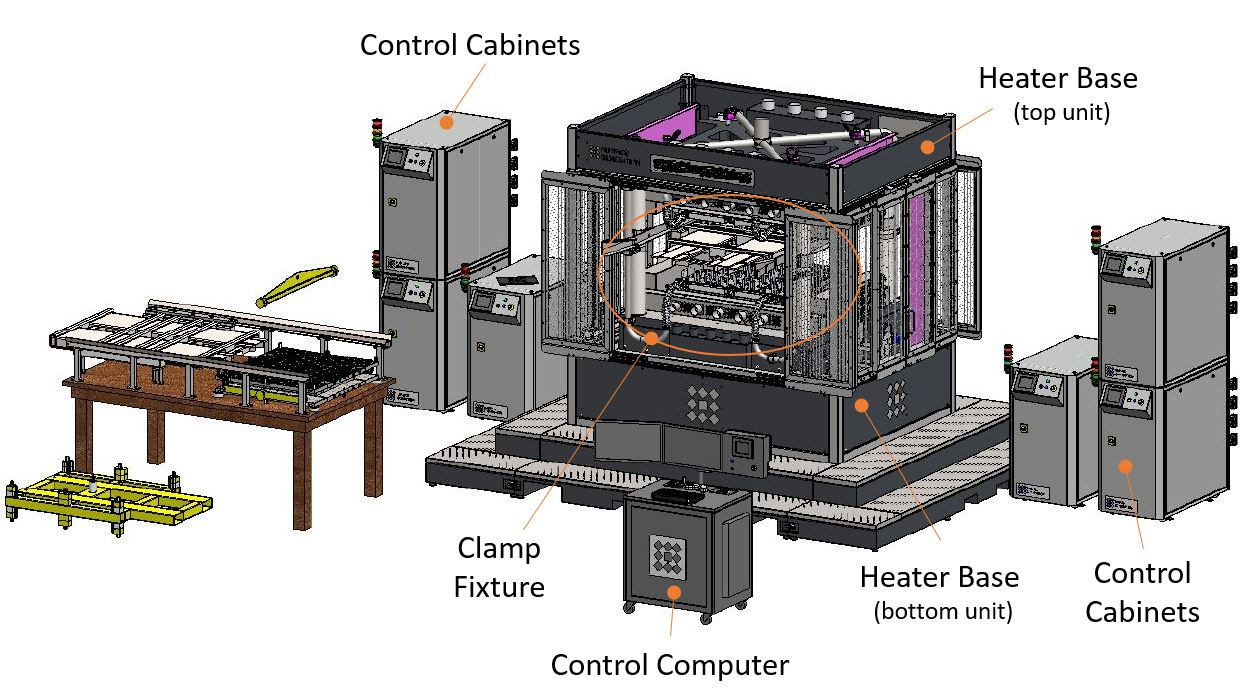
PtFSシステムはモジュラーで、完全にスタンドアロンでも、既存インフラの一部を利用しても運用可能です。緻密化/緻密化圧力には、既存の油圧プレスまたは油圧駆動工具クランプ・フィクスチャを使用できます。ボーイング・セントルイスのPtFSセルには、サーフェス・ジェネレーション社設計の150メートルトンクランプ・フィクスチャが装備されています。この成形セルは750×750×100mmの部品体積に対応します。
ボーイング・セントルイスのPtFSセルには位置制御と圧力制御が含まれます。「サーフェス・ジェネレーション社のオーケストレーター・ソフトウェアでCF-OaO-RAPM PtFSワークセルを制御しています」とボーイング・テクニカル・フェロー兼RAPMプログラム・マネージャーのゲイル・ハーンは述べます。「各工具は変位と圧力チューニングを通じてシステム内でキャリブレーションされます。圧力キャリブレーションは、処理中に工具が経験する予想圧力に油圧を合わせるために実施されます。工具分離と変位キャリブレーションは、工具の開閉位置と低速/高速閉鎖領域を設定し、手動および自動制御時の工具面を保護します。」位置測定は4つのストリング・ポテンショメーターで完了すると、ボーイング複合材エンジニア兼RAPM研究者のスティーブン・シューチュクは説明します。「各々はクランプ・フィクスチャのガイド・ポストに配置され、プラテン位置を測定するとともに、運転中のプラテン・ラッキングを特定する安全手段を提供します。圧力制御は、クランプ・フィクスチャの油圧ポンプへのフィードバック制御を提供する単一のインライン圧力トランスデューサーで完了します。」
クランプ・フィクスチャの上下には上下のヒーター・ベース・ユニットがあります。これらはすべての加熱/冷却コンポーネントを含み、制御キャビネット(ボーイング設定では各ヒーター・ベースに3キャビネット)からの出力に応じて動作します。工具面は各ヒーター・ベース用に設計され、レールとローディング・システムで取り付けられます。
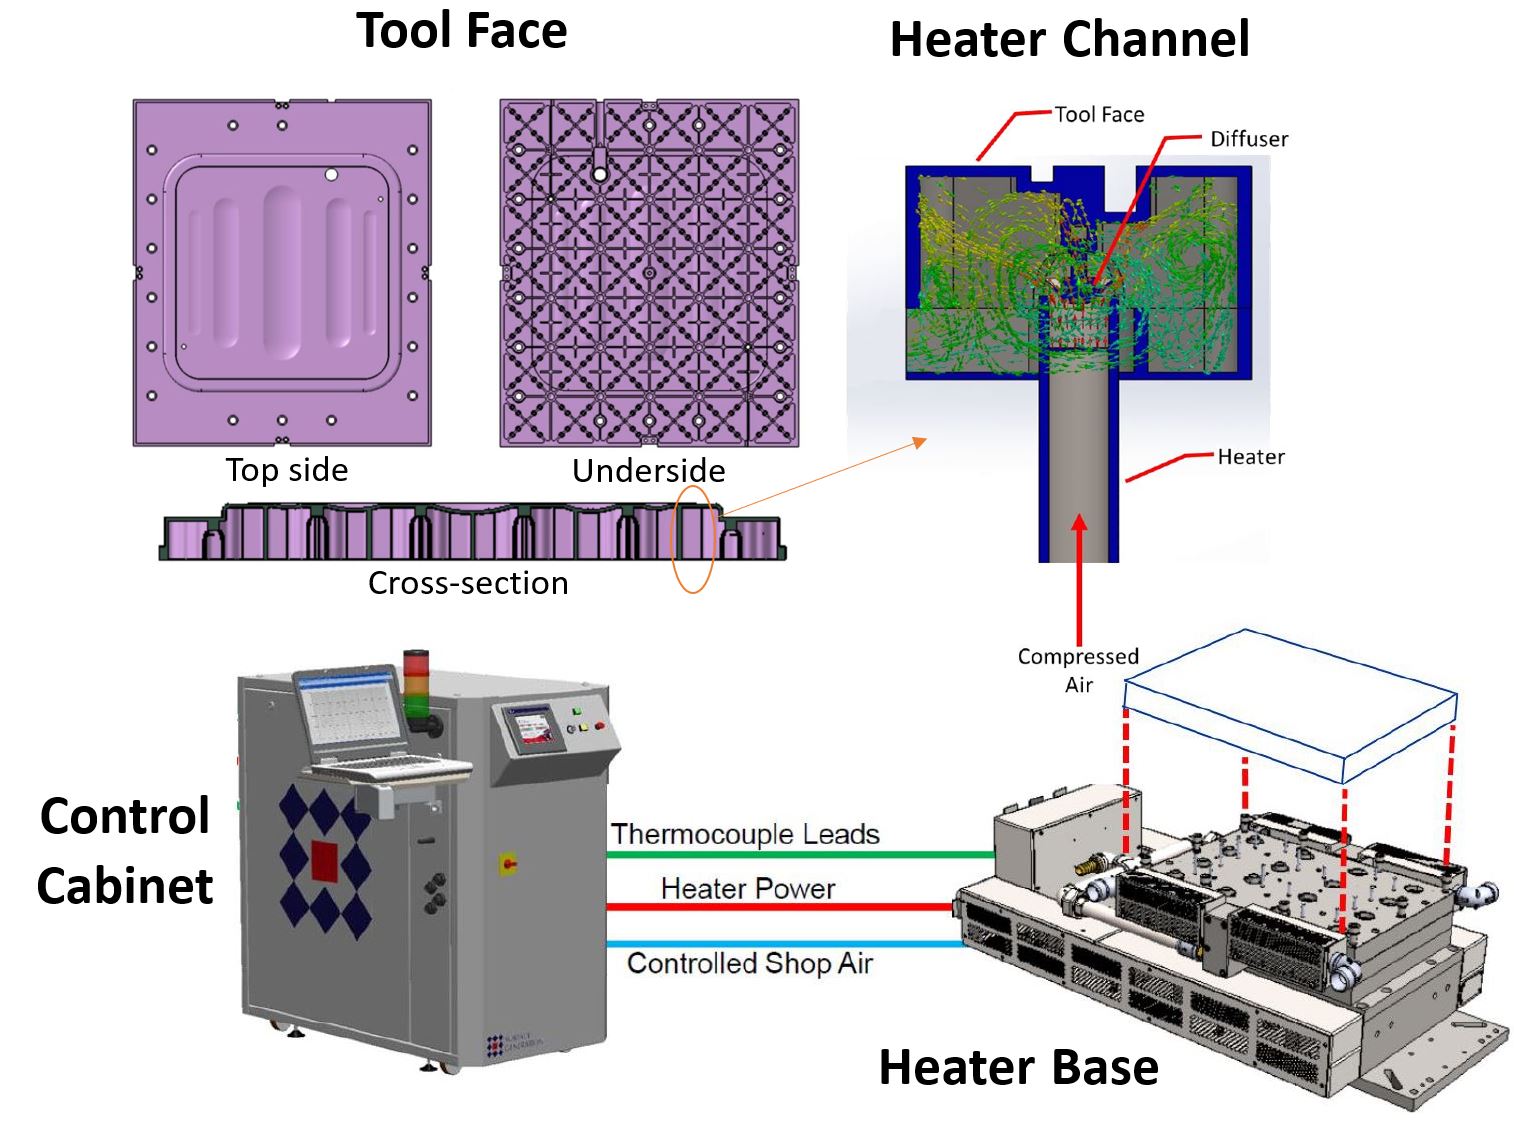
各工具面は、圧縮空気を各工具面の裏側に向け、ディフューザーで分散させることで加熱・冷却されます。各組のマッチド・メタル工具面は、180個の個別制御可能なヒーター・チャネルに分割されます(上工具面90、下工具面90)。ヒーター・チャネルは各工具面全体に10.0cm間隔のグリッド状に配置されます。各チャネルにはヒーター、二段階圧縮空気源、工具面裏側と密着するようスプリング・ロードされた2つのフィードバック熱電対があります。RAPM工具面の加熱にはヒーター・チャネルあたり1立方フィート/分の圧縮空気、冷却には3立方フィート/分を使用しました。
工具面
RAPMの工具面は工具鋼から約3mm厚に機械加工されました。TS-RAPM-001-201の下工具面が上記図の左上に示されています。工具面の上面は標準的なスタンプ成形工具のように見えますが、裏面には加熱チャネルが見えます。
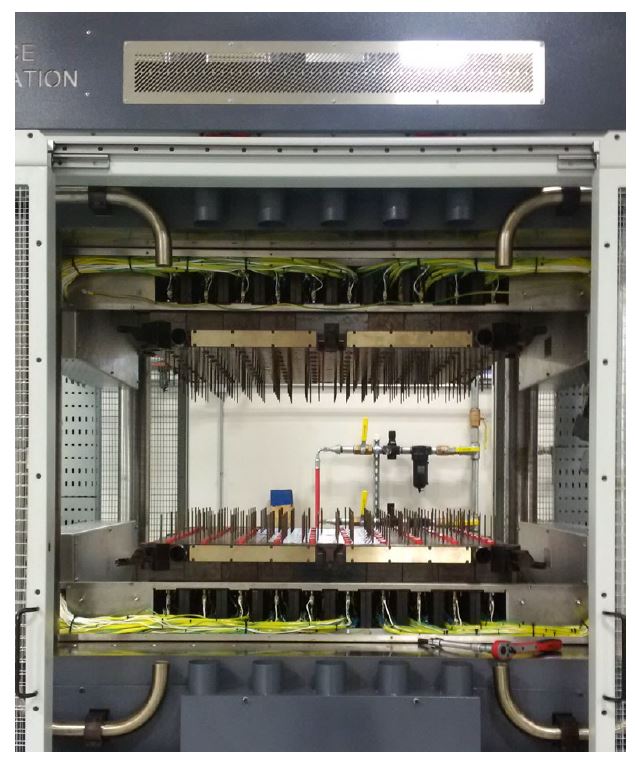
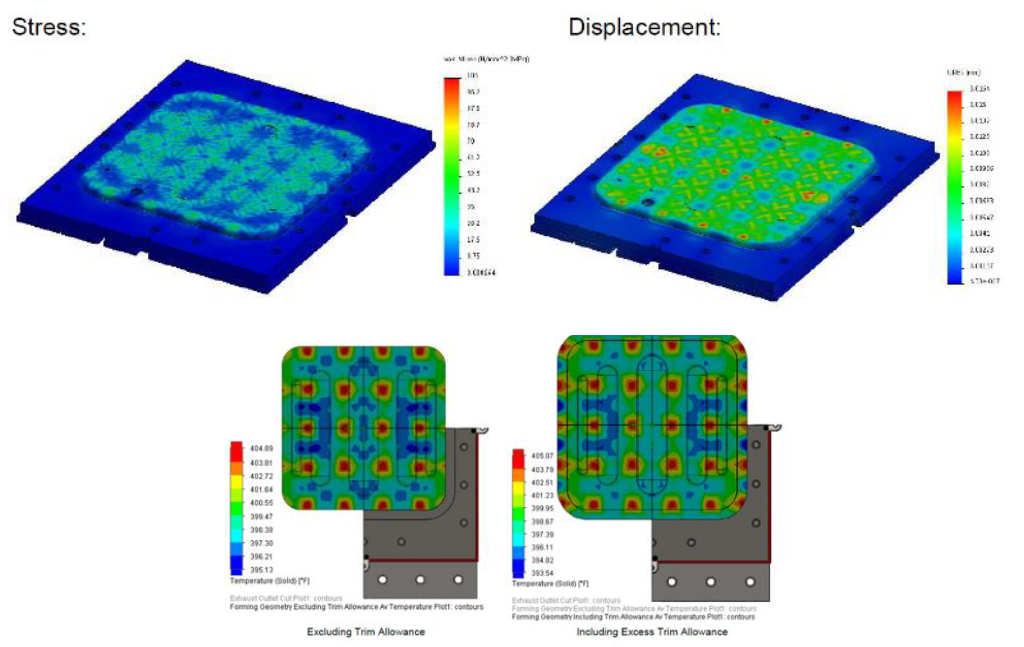
許容形状の工具面は、同じヒーター・ベース用に設計された他の工具面と交換可能です。工具には同じヒーター・チャネル寸法、おおよその熱電対配置、スプリング・ロード熱電対の移動範囲内の深さが必要です。
工具面交換用のレール・ローディング・システムは、すべての180個のスプリング・ロード・フィードバック熱電対を工具面裏側のスリーブに整列させます。ピンで工具面を位置決めし、精密なフォークリフト制御なしで工具装填が可能です。工具交換は、ピクチャー・フレームへの工具面分解・再組立を含め、2名で2〜4時間で完了します。
熱質量を減らし加熱・冷却速度を向上させるため、可能な限り材料を削り出します。そのため、RAPMで使用された各工具面には、処理温度と圧力に耐えられるか構造有限要素解析(FEA)が必要でした。工具面は線形・非線形FEA、定常・過渡計算流体力学(CFD)熱解析で最適化されました。後者は工具面の均一加熱を確保するのに役立ちました。工具厚と各ヒーター・チャネル内のエア・ディフューザーの両方を修正し、温度均一性を改善しました。FEAとCFDの反復ループにより、必要な安全係数を満たしながら所望の工具面温度を維持するよう形状を調整しました。
加熱ゾーンと温度制御
ヒーター・チャネルは通常ゾーンにグループ化され、ゾーンあたりのチャネル数は部品ごとに指定されます。各ゾーンには加熱プロファイルが関連付けられ、ゾーン内およびゾーン間の公差を必要に応じて設定できます。これにより、各ゾーンのすべてのヒーターが、ヒーター電力レベルと圧縮空気流量を動的に変化させながら、規定の加熱プロファイルに従って加熱、冷却、温度維持を行えます。
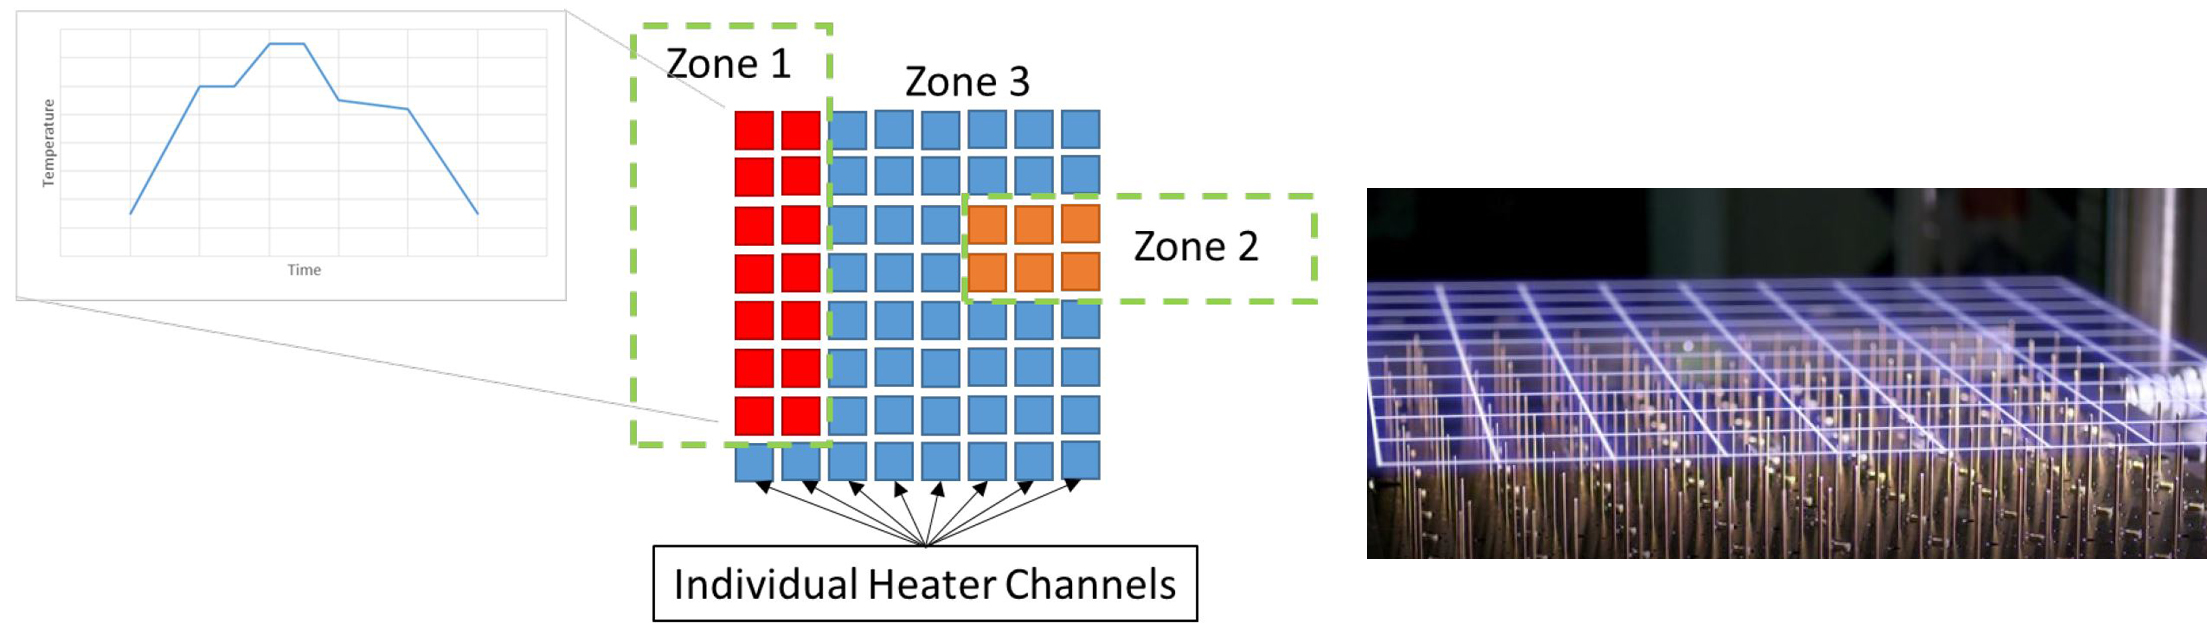
PtFS装置制御ソフトウェアにはアナログとデジタルの両方の加熱戦略があり、さまざまな加熱シナリオに合わせて調整可能ですが、RAPMセルではアナログ制御を使用します。これは、目標温度でのヒーター電力レベルを決定するためのシステム・オートチューニングを必要とします。各ヒーターの電力レベルは、加熱/冷却ランプ時のオーバー/アンダーシュート防止と設定温度維持のために設定されます。オートチューニングは、修正比例積分微分(PID)制御法の定数値を、各ヒーター・チャネルの各指定温度で自動的に決定します。オートチューニング完了後、各ゾーンの加熱プロファイルを作成できます。すべての熱プロファイルは、複合材部品が所望設定点の±5.5℃(±10°F)以内の温度に曝露されることを確認するために検証されました。
ボーイングPtFSセルの最高温度は440℃です。当初、ボーイングが1日に複数の高温サイクルを処理していた際、サイクル間の冷却不足で特定コンポーネントが損傷する懸念がありました。しかし、2019年9〜10月に冷却システムがアップグレードされ、ヒート抽出用のファン容量追加などが行われました。この改良冷却により、セルは440℃で連続処理可能になりました。
大量の常温圧縮空気を冷却手段として使用するため、工具面冷却は温度範囲の上部付近では速いですが、60℃(140°F)に達すると大幅に遅くなります。熱可塑性温度(>350℃)への加熱時、工具面温度は平均41℃/分(74°F/分)で上昇しました。同一ランの冷却時、ピーク平均冷却速度は36℃/分(65°F/分)でした。圧縮空気冷却によりより連続的な冷却ランプが得られ、アクティブ熱管理(必要時加熱)と組み合わせることで、冷却中の温度はかなりリニアに保たれました。
等温TSプリプレグ・スタンピング
PtFSワークセルを用いた最初の部品試験は、熱硬化性プリプレグ圧縮成形(スタンピング)で作られるTS-RAPM-001ビーズ付きアクセス・カバー・パネルでした。この部品用工具は、RAPM PtFSワークセルの180チャネルのうち112を占有します。これには上工具面56チャネル、下工具面56チャネルが含まれます。しかし実際の部品はその工具全体を覆うのではなく、上下各工具面で56チャネル中30チャネルのみを覆います。下図はRAPM-001部品で使用された78個の熱電対(TC)の配置を示します—上下各面39個ずつで配置は同一です。TC数はセル(ヒーター・チャネル)あたり1個に加え、CFD熱解析で特定されたホット/コールド領域の追加TCで構成されます。
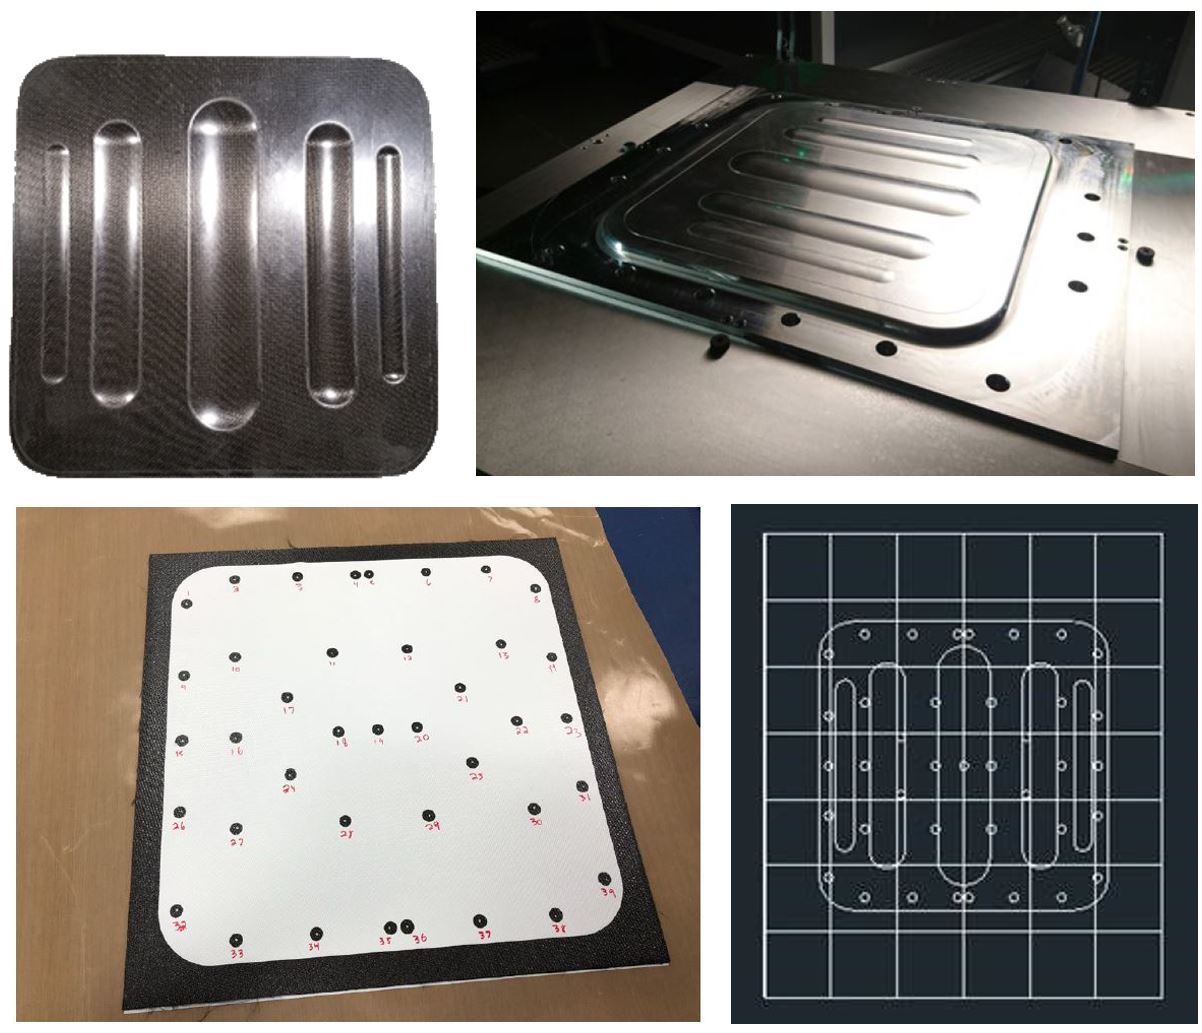
空工具面で温度均一性試験を行い、その後16合板カーボンファイバー・ウーブン/エポキシ積層板の中央部に熱電対を埋め込んで再試験しました。複合材材料を追加すると、複合材が熱伝導経路として働くため工具面温度分布がよりタイトになります。また、複合材積層板内の温度均一性は工具面測定値よりさらにタイトでした。ラン1の単一TC(右グラフ上部を参照)が所望温度範囲を超えて振動したのは、部品トリム・ライン外の隣接セル温度変動が原因と推測されます。
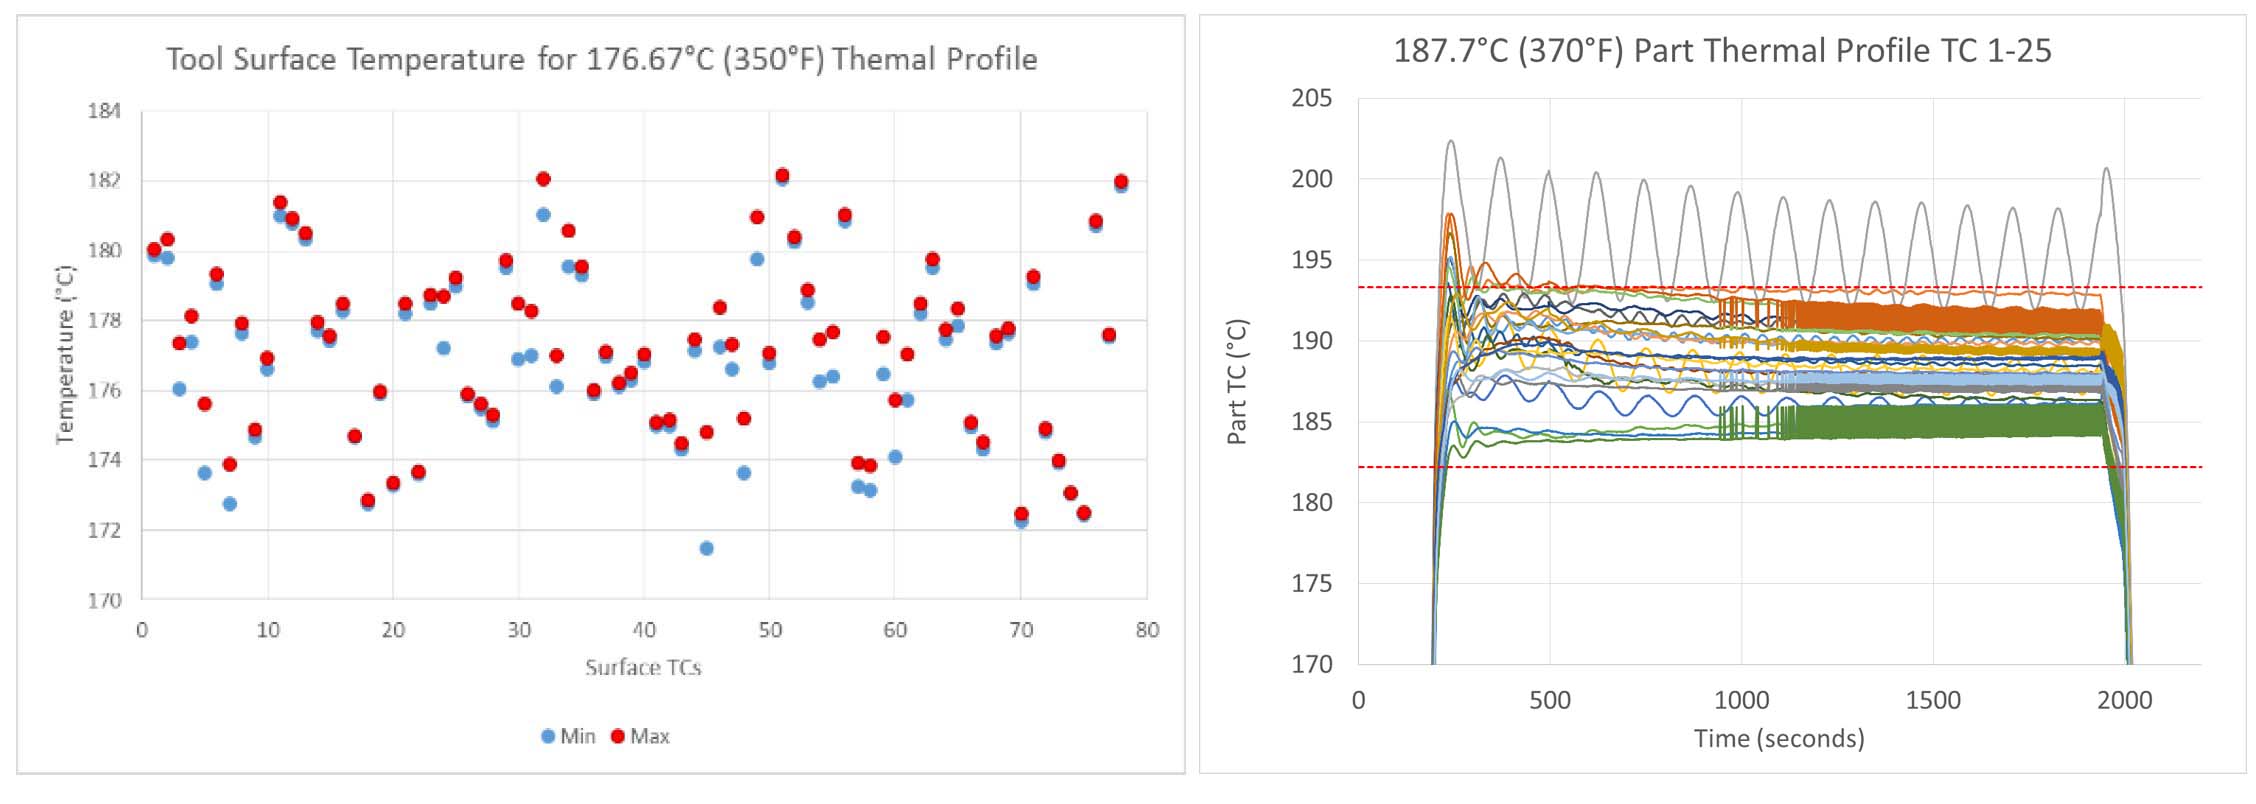
等温圧縮成形では、工具を176.7℃(350°F)で±5.5℃(±10°F)公差内に保持しました。TS-RAPM-001では以下のシーケンスを実行:
- システムが約8分で187.7℃まで加熱
- 複合材ブランクを熱い工具に投入
- 工具閉鎖(例:12:09)
- 複合材ゲル化まで30分間工具上保持
- 第1圧力段階: ブランク初期急速加熱しつつ樹脂絞り出し最小化
- 第2圧力段階: 300 psiまで昇圧し、良好な緻密化とボイド成長防止
- 「グリーン」複合材を熱い工具から取り出し、後硬化へ
このプロセスは高品質部品を達成し、現在の複合材プロセスより短いサイクルタイムを実証しました。より高いプロセス温度ならさらに速くゲル化できますが、材料劣化とエキゾサーム・リスクも生じます。これは懸念事項でした。PtFS工具は従来の大きな熱質量でエキゾサームを吸収せず、代わりに低熱質量工具の裏側アクティブ冷却でエキゾサームを放散するためです。
PtFSセルはTS-RAPM-012「ウェーブ」チャレンジ部品の製造にも使用されました。以前の開発試験から、これらの部品を177℃で30分間等温硬化し、同温度で2時間後硬化することが決定されました。以前の試験との違いには、よりアグレッシブな形状と、準等方積層でCYCOM 5320-1エポキシ(OOA航空宇宙部品の標準)を8ハーネス・サテンとUDカーボンファイバー層、片面スタイル108ウーブン・グラス・ファブリック外層と組み合わせたことが含まれます。RAPM PtFSコントローラーは、適切な粘度が得られるまで積層板に最小圧力をかけるようプログラムされました。この初期ステップ後、最終圧力をかけて硬化を完了させました。1回の試験はオーブンで後硬化、残りはPtFSクランプ・フィクスチャで後硬化し、試験間時間を短縮しました。複数の高品質部品が製造されました。
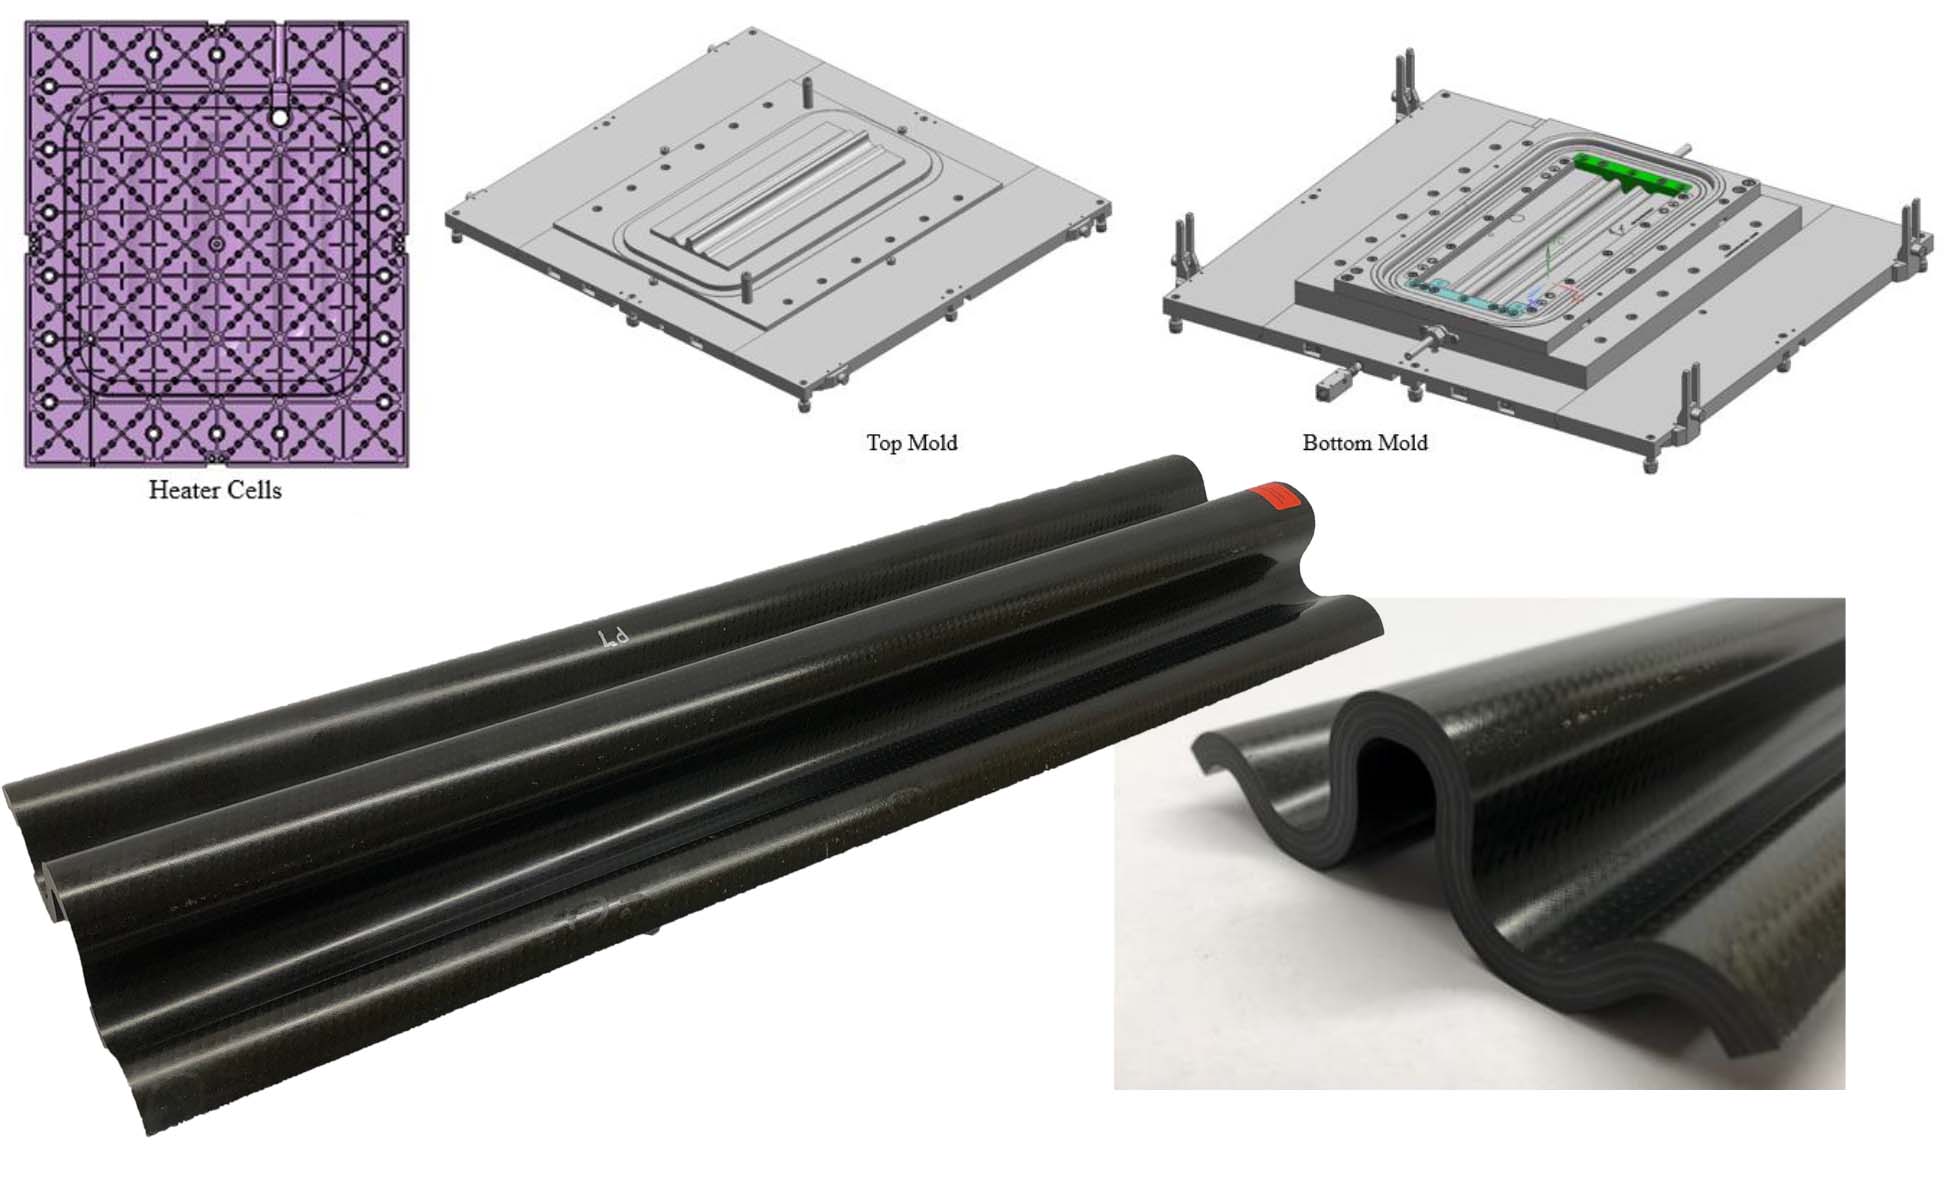
樹脂注入用ダイナミック温度サイクル
PtFSワークセルを用いた樹脂注入部品試験は、RI-RAPM-003曲面Cチャネル部品から始まりました。最初に3つの異なるエポキシ樹脂システムを試験:
- ソルベイCYCOM 823、80℃で注入後125℃で保持
- ハンツマンFAF2(速硬化システム)、100℃で注入、150℃保持
- アプライド・ポリセラミック(現在はカネカ傘下)API DD3-84(速硬化システム)、60℃で注入、160℃保持
不クリンプ・ファブリック・プリフォームを注入し、2℃/分で指定保持温度まで昇温、60分間保持後冷却しました。速硬化樹脂では、発熱反応が進行するにつれ、PtFSが自動的に特定工具領域にアクティブ冷却を適用し、指定部品温度を維持しました。
PtFS装置は、RI-RAPM-003部品のギャップ注入法をサポートする位置制御も提供できました。この方法では、工具を真空ガスケットの初期高さまで閉鎖し、注入中に工具を1.3mm開いた状態に保ちます。注入完了後、残りの距離まで工具を閉鎖し、樹脂をプリフォームのZ方向に押し込みます。このプロセスで部品を正常に製造しました。
熱可塑性スタンピング用ダイナミック温度制御
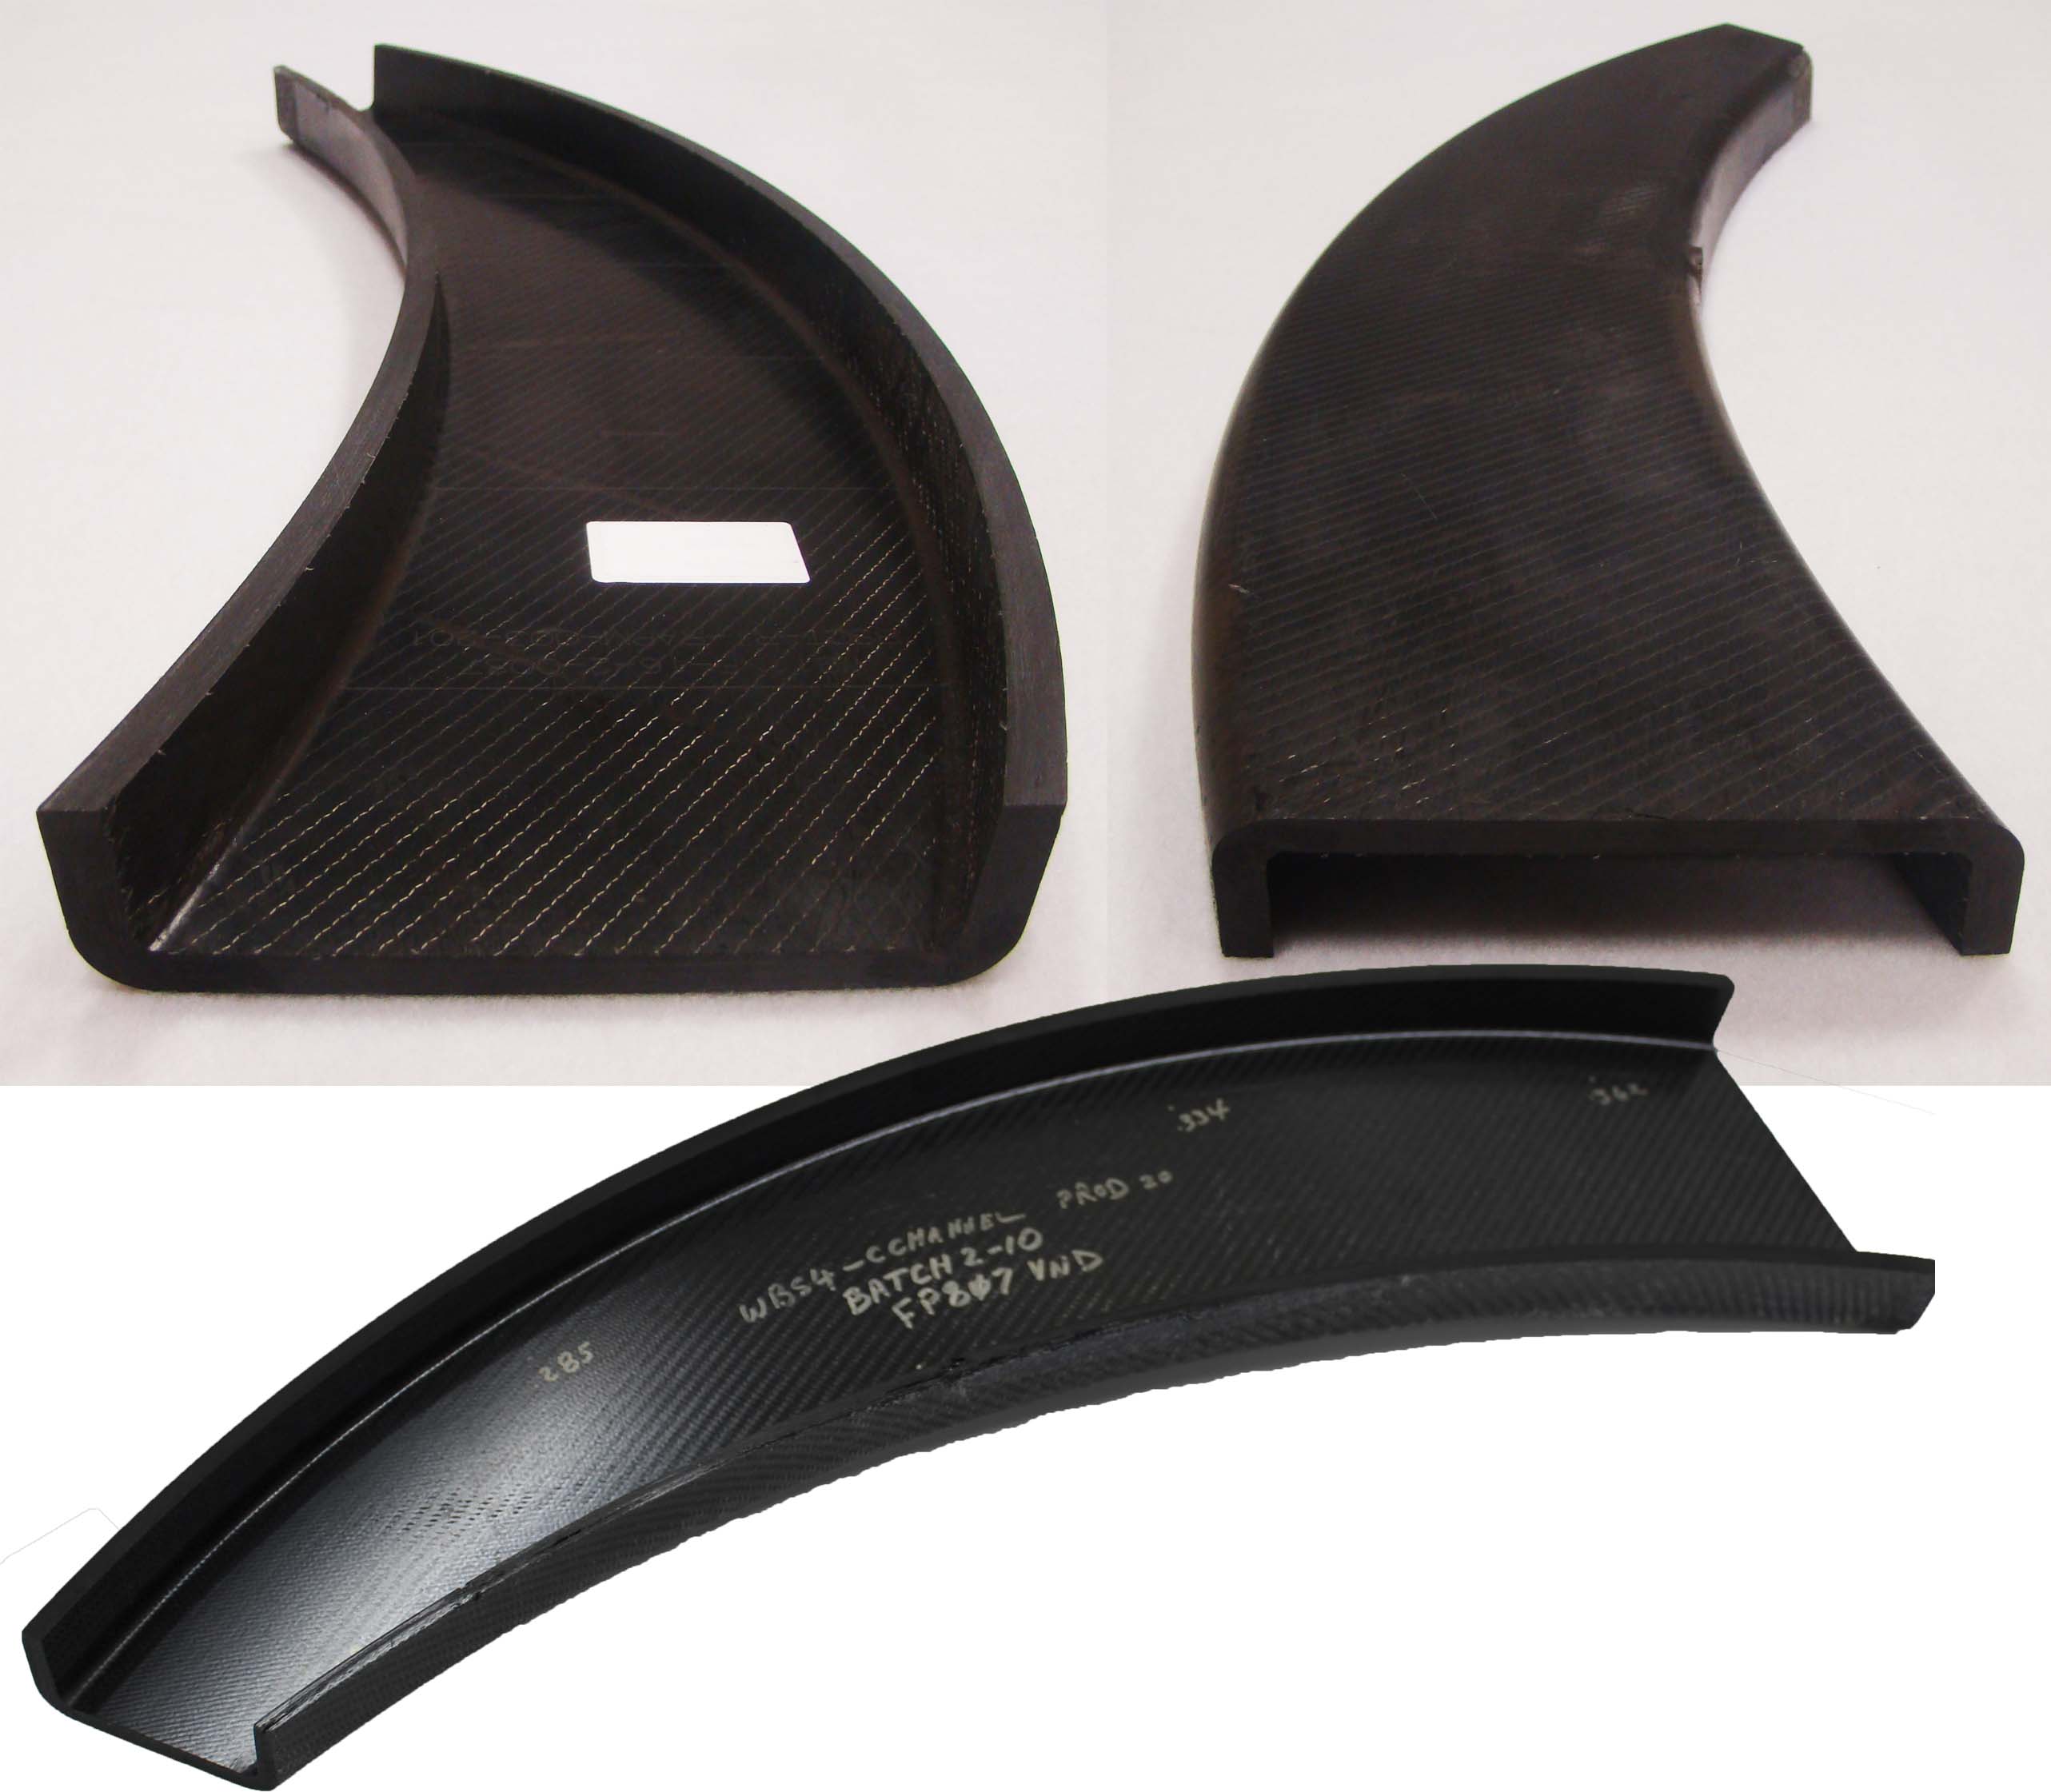
PtFS装置は、RAPM-003曲面Cチャネルの熱可塑性複合材製造にも使用されました。具体的には、部品長手方向で32枚から24枚へ合板減少する複雑プリフォームを、テーパー断面を持つ平坦ブランクに緻密化するために使用されました。緻密化ブランクはその後ATCマニュファクチャリング(アイダホ州ポストフォールズ、米国)に送られ、垂直フランジを持つ最終部品にスタンピングされました。
TP-RAPM-003曲面Cチャネル用に緻密化された材料は、カーボンファイバー2×2ツイル・ファブリックにポリエーテルエーテルケトン(PEEK)粉末塗布したものです。PtFSワークセルを用いて、AZ31マグネシウム・ブラダーを熱可塑性チャージ上で超塑性成形し、ブラダーとチャージをPEEKプロセス温度400℃まで約55分で加熱しました。
この成形温度でアルゴンガスをブラダーに供給し、熱可塑性複合材材料に緻密化圧力をかけました。その後、セルがブラダーとチャージをPEEK結晶化温度以下まで30分で冷却し、総サイクルタイム3時間となりました。
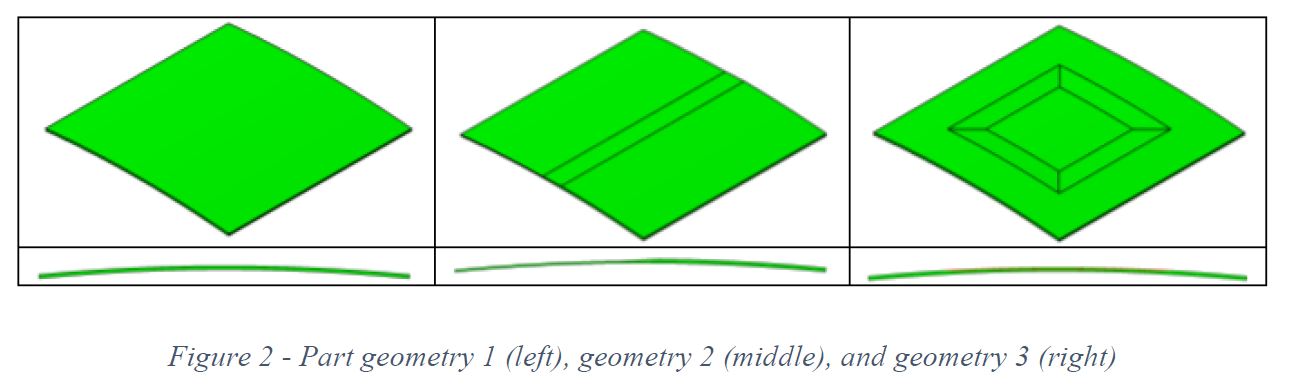
上記スライド11は、ブラダー超塑性成形と熱可塑性緻密化時の印加圧力推移を示します—ブラダーが超塑性成形温度に達した後、20 psiから140 psiへ増加し、冷却中も維持されました。プリフォームは正常に緻密化され、ATCマニュファクチャリングに送られ、この極めて困難な形状の部品がスタンピングされました。
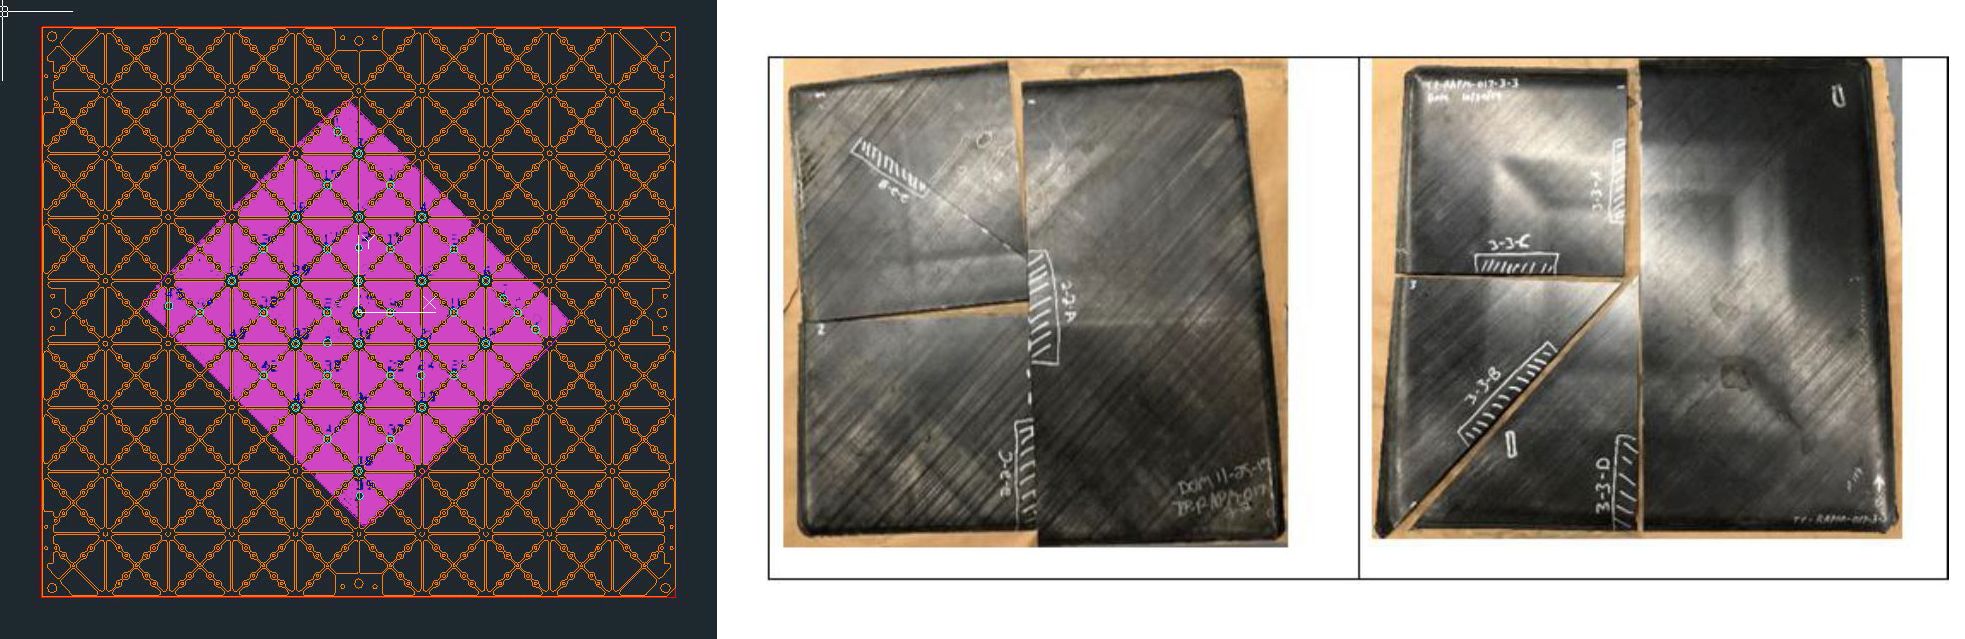
PtFSセルは、TP-RAPM-017パネルの単段階ブランク・ツー・パート・スタンピングにも使用されました。これはバランス・シンメトリック積層のUDカーボンファイバー/ポリエーテルケトンケトン(PEKK)テープで作られ、さまざまなオプションと部品特徴がブラダー成形にどう影響するかを研究しました。TP-RAPM-017パネルは40.6×40.6cmで、高さ1.3cmの緩やかな輪郭を持ちます。3つの異なる部品形状を評価—フラット(合板減少なし)、単方向合板減少、ピクチャー・フレーム—厚肉部32合板、薄肉部16合板、その間20:1合板減少比。部品サイクルタイムは全形状で1.5時間でした。
工具面はインバー42から機械加工され、UD熱可塑性複合材テープの熱膨張に最適一致させました。UDテープ・プライ・キットを切断・積層し、超音波溶接で接合して硬化工具に配置、385±15℃まで加熱しました。さまざまな圧力サイクルをテストし、部品熱電対が220℃以下を示したら圧力を解除して脱型しました。
形状1の圧力サイクル例:室温20 psi、後行熱電対が溶融温度310℃に達したら140 psiまでランプ、その後10℃/分で冷却しながら圧力維持、部品熱電対が220℃以下になったら終了。初期緻密化圧力20、30、50、70 psiを試験。圧力ランプも10 psi/分から10 psi/15秒まで、最大圧力140 psiまで変化させました。
注目すべき結果として、すべてのパネルで超音波タック溶接部位においてCスキャン結果が不良でした。したがって、最良の結果を得るには、タック溶接を部品ネット・トリム・ライン外に配置すべきです。許容品質部品は製造されましたが、一部で合板端部の緻密化不良が見られました。これは加熱前の初期緻密化圧力を30 psiに上げることで改善しました。しかし、この圧力上昇によりブラダー側表面に粗さ/マット仕上げが生じました。また、形状2パネルで初期緻密化圧力50と70 psiを使用した場合、パネル中央に皺が見られました。これらの高圧力が処理中に合板同士のスライドを阻害し、皺をパネル内に閉じ込めたと考えられます。
別のバリエーションとして、ブラダー加圧用アルゴンガスを安価な窒素ガスに置き換えましたが、これも部品品質を低下させました。表面粗さ/マット仕上げによりCスキャン減衰レベルが上昇しましたが、断面では気孔は見つかりませんでした。
RAPMにおけるPtFSの長所と短所
PtFSワークセルは急速加熱(エポキシ硬化≈180℃で<10分)を実証しました。自動工具交換と組み合わせれば、迅速な部品切り替えが可能になり、短期生産ランの複合材部品コスト削減につながります。PtFSは等温部品サイクルではなく、高温ダイナミック・ランに適しています。
ボーイング・セントルイスPtFSセルの能力は、RAPMプログラム中に大幅に向上しました。より良い熱均一性とクランプ・フィクスチャ制御のためのソフトウェア・アップグレード、冷却能力向上、熱電対制御改善、自動プレスクレーブ圧力制御システムの導入などによるものです。システムが毎秒生成・記録する膨大なデータ(各ヒーター・チャネル設定値、ヒーター電力レベル、圧縮空気レベル等)を機械学習に適用すれば、部品品質とプロセス改善が可能かもしれません。さらなるソフトウェア強化で、このデータから過剰エネルギー要求や特定工具位置の低応答性などの処理異常を特定できる可能性もあります。
「PtFSはその名の通り『生産から機能仕様へ』多くのカスタマイズを提供します」とハーンは言います。「しかし、そのカスタマイズには、新しい工具/部品構成に対してシステムを確立し『チューニング』するための時間投資が必要です。」RAPM用の機械加工金属工具面設計の多くは、サーフェス・ジェネレーション社(英国)で製造されました。しかし、ボーイングとサーフェス・ジェネレーションは、米国の金型設計者と米国の金型メーカーを「訓練」し、金型面設計がサーフェス・ジェネレーション以外の米国ソースでも可能であることを実証しました。その金型面CMD-TP-RAPM-008-503は、TP-RAPM-008-203短繊維アクセス・パネルの製造に成功裏に使用されています。
「工具や部品での何らかの温度制御はすべての複合材部品成形に役立ちます」とハーンは説明します。「しかし、実際に必要なのは、重要な領域とタイミングでの温度制御であり、これは部品とプロセスごとに異なります。したがって、特定部品の成形に実際に必要な温度制御を理解することが鍵です。PtFSの180ゾーンは有用ですが、各ゾーンが工具に機械加工チャネルを要求するため高コストでもあります。部品が外側と内側のゾーンのみ、またはトリガー・ポイント形状に沿った特定ゾーンのみ必要なら、別の解決策の方が安価かもしれません。しかし、これは複数タイプのプロセスと部品に対して柔軟な複合材部品製造セルを開発するための最良アプローチが何かという議論を喚起します。」
ボーイングとDARPAは、2020年にRAPMプログラムを完了しさらなる結果を公表するにつれ、この議論に情報を追加し続けます。
樹脂
- ボーイングとマイクロソフト、商用航空アナリティクスでクラウド提携
- 新製品開発のハードルを克服する: 実証済みブループリント
- Accelerate Project、戦略的アウトソーシングで始動——中小企業・スタートアップの開発力を強化
- Boeing、Siemens Mentor Graphicsとの協業強化で次世代航空宇宙ソリューションへ
- スイッチ付き回路:基本電気回路の実践ガイド
- 科学的記数法での乗算と除算:マスターする
- インダストリー4.0の洞察:Bosch.IOのベレナ・マユントケ氏へのQ&A - IoT、自動化、未来の工場
- 象牙からベークライトへ:現代プラスチックの進化をたどる
- ソルベイ、ボーイング向けにCOVID-19用フェイスシールドの医療グレードフィルムを供給
- SABICとNUDEC、認定再生可能Lexan PCを発表、カーボンフットプリント61%削減
- 3Dプリントの進化:連続繊維強化コンポジット製造