



RAPMにおける高速圧縮成形向け先進プリプレグ
カーボンファイバー/エポキシ・プリプレグは、高い機械的特性、精密な樹脂/繊維含有量、積層とオートクレーブ硬化における扱いやすさから、数十年にわたり航空宇宙複合材のベースライン材料となってきました。しかし、航空機と都市航空モビリティ(UAM)メーカーがより高い生産レートと低コストを模索する中、圧縮成形が魅力的になっています。サイクルタイムを短縮し、オートクレーブ対比で効率を向上させるためです。最も単純には、圧縮成形は成形材料を予熱し、開いた工具キャビティに配置し、温度下で油圧圧力で緻密化し、液体熱硬化性材料を固体に変換します。硬化部品はその後、必要なトリミングと仕上げ工程のために排出されます。
プレス成形とプリプレグの組み合わせは、プリプレグの性能と扱いやすさを備えた効率的な高レート・プロセスを提供するだけでなく、樹脂注入や樹脂移転成形(RTM)のような乾燥補強材への液体樹脂充填という複雑なプロセス・ダイナミクスも回避できます。特に小型航空機構造物では、プリプレグ・プレス成形により、高品質で複雑な形状の部品をタクト・タイム30分未満で実現する可能性があります。
ソルベイ・コンポジット・マテリアルズ(ジョージア州アルファレッタ、米国)は、ボーイング社(イリノイ州シカゴ、米国)主導の「高速高性能製造(RAPM)」プログラムの主要パートナーでした。RAPMは、2015年に国防高等研究計画局(DARPA、バージニア州アーリントン、米国)が開始した「調整可能な原料と成形(TFF)」プログラムの「成形」部分です。その目標は、小型複雑形状複合材部品の迅速・低コスト・アジャイルな製造を可能にし、防衛用途での複合材の機械加工アルミニウム対比競争力を高めることです。
ボーイングの防衛用途向け長年のサプライヤーであるソルベイは、商業航空宇宙向けの新規ソリューションのリーダーでもあり、非オートクレーブ(OOA)エポキシ・プリプレグCYCOM 5320-1や、自動車向けの1分タクト・タイムのビニル・ハイブリッド・ソルバライト730プリプレグなどがあります。
RAPMは、ソルベイが実験システムXEP-2750をテスト・改良する絶好の機会でした。これは現在CYCOM EP2750として商品化され、航空宇宙と自動車複合材生産の架橋を目指して開発されました。このブログ—2020年5月特集「複合材コストパラダイムの変革 パート2: 成形」のオンライン・サイドバー—では、その開発と使用された圧縮成形プロセス、CYCOM EP2750が航空宇宙と自動車の両複合材メーカーに提供するものをレビューします。
参考文献:
- 「航空宇宙生産部品のスプリング・フレーム・プレス製造」ティモシー・J・ルチーニ1、アレハンドロ・J・ロドリゲス2、スコット・A・ロジャース2、オーレル・ブラ3、アダム・ワイソール3、リチャード・ラッセル3、スコット・ルーカス2、ゲイル・L・ハーン1著。 SAMPE会議録。ノースカロライナ州シャーロット、2019年5月20〜23日。
- 「高レート圧縮成形における航空宇宙構造部品形状の課題」オーレル・ブラ1、アレハンドロ・J・ロドリゲス2、リチャード・ラッセル1、ティモシー・J・ルチーニ3、トラビス・アダムス3、アダム・ワイソール1、スコット・A・ロジャース2、スコット・ルーカス2、ゲイル・L・ハーン3著。 材料プロセス工学振興協会—北米。SAMPE会議録。ワシントン州シアトル、2020年5月4〜7日。材料プロセス工学振興協会—北米。
- 「構造用xEP-2750プリプレグの高速高性能圧縮成形」ティモシー・J・ルチーニ1、アレハンドロ・J・ロドリゲス2、スコット・A・ロジャース2、オーレル・ブラ2、アダム・ワイソール2、リチャード・ラッセル2、スコット・ルーカス2、ゲイル・L・ハーン1著。 SAMPE 2019。
1ボーイング社、ミズーリ州セントルイス 63134、2ソルベイ・コンポジット・マテリアルズ、カリフォルニア州アナハイム、米国および 3ソルベイ・コンポジット・マテリアルズ、英国ヒアノー。
- CompositesWorldウェビナー:「高レート航空宇宙複合材製造への自動車プロセス」アレハンドロ・ロドリゲス、ソルベイ・コンポジット・マテリアルズ、カリフォルニア州アナハイム、米国。
材料とプロセスの目標
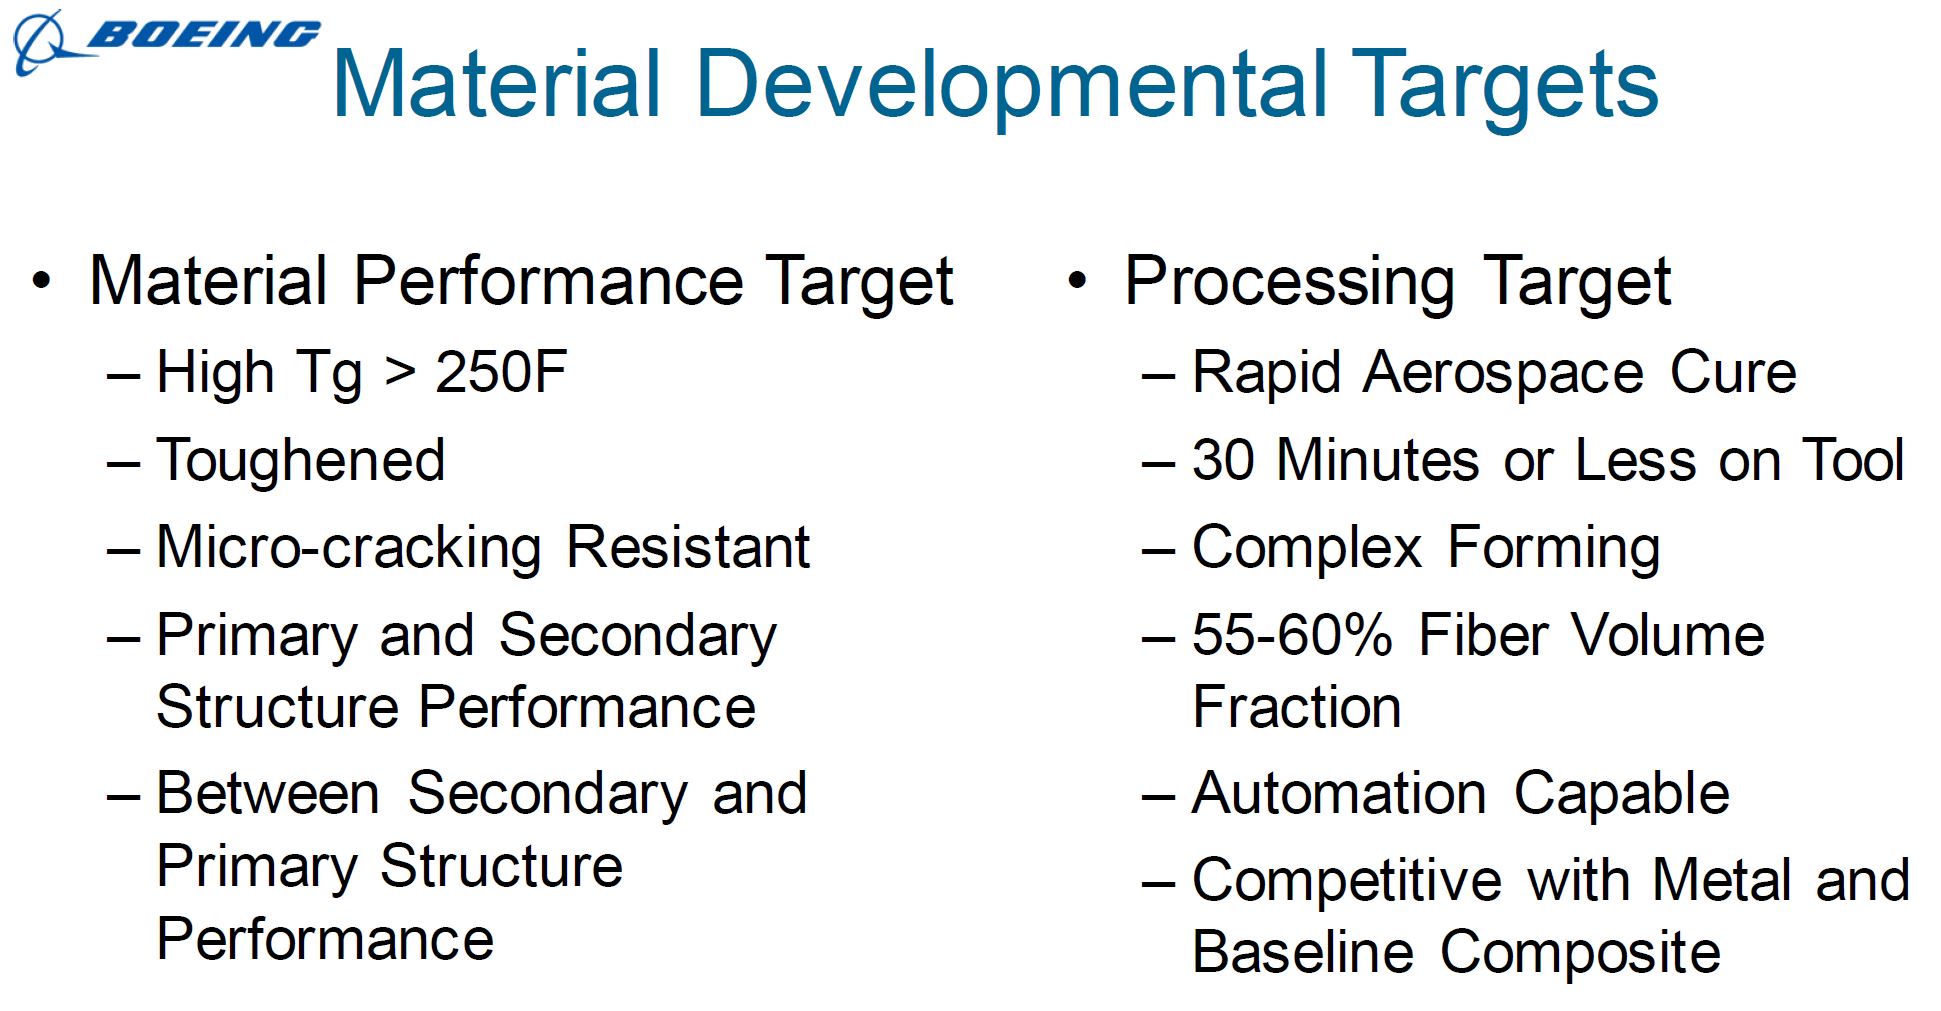
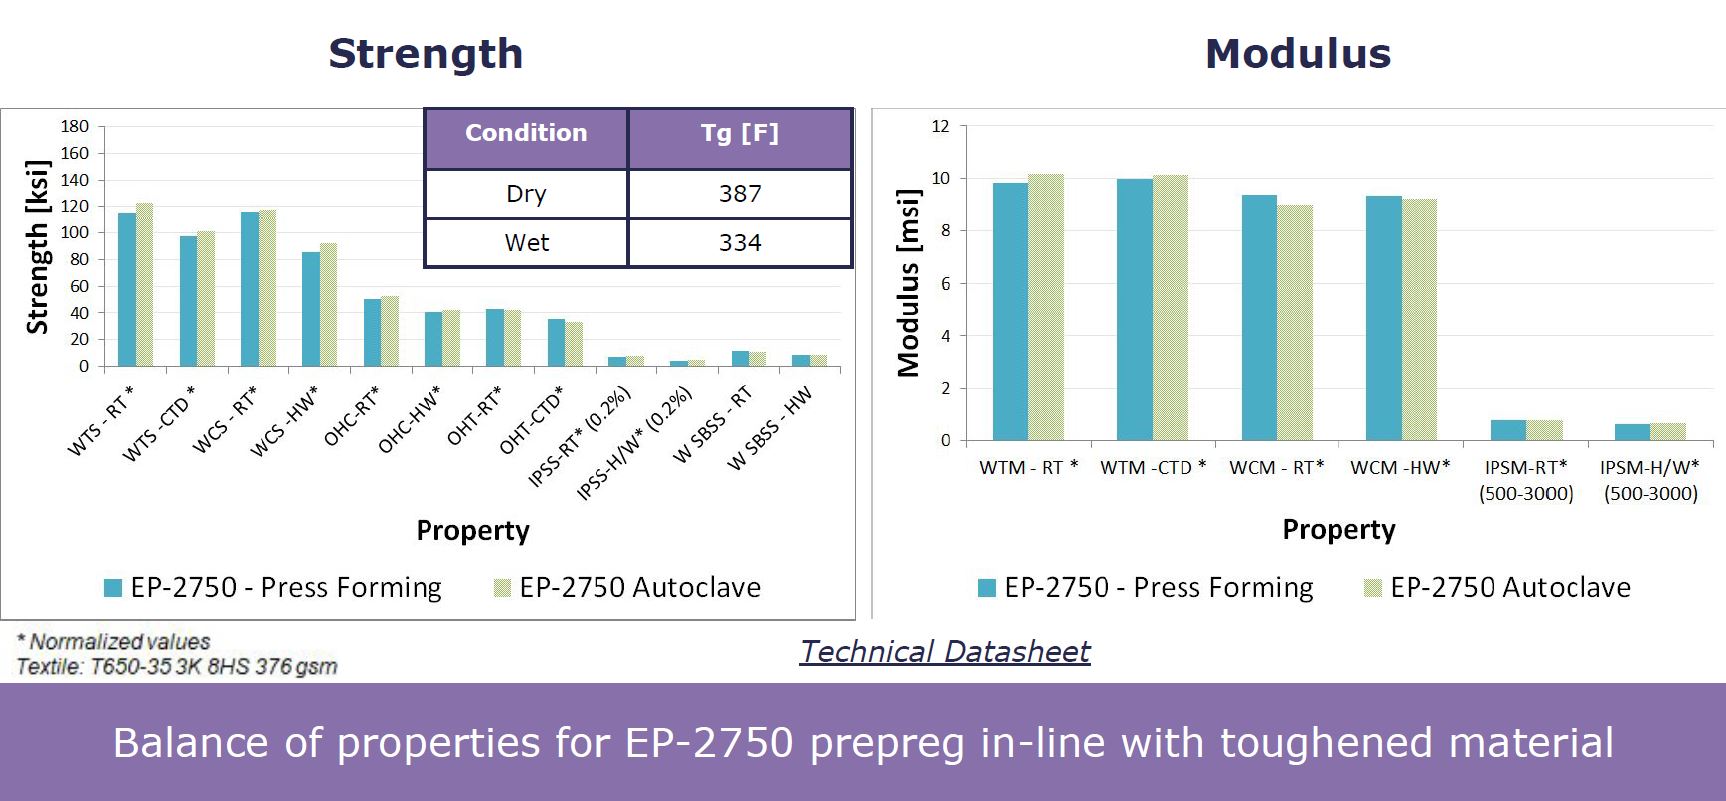
CYCOM EP2750は、ボーイングが設定した航空宇宙用タフンド・エポキシの性能目標を満たすよう開発されました。ガラス転移温度(Tg)350°F(約177℃)まで、良好なノッチ特性(例:開孔圧縮(OHC)と開孔引張(OHT))、耐溶剤性のバランスを示します。この新クラスのプリプレグは、一次および二次航空機構造の両方に適用可能で、複数の補強材(カーボン、ガラスファイバー等)と互換性があります。
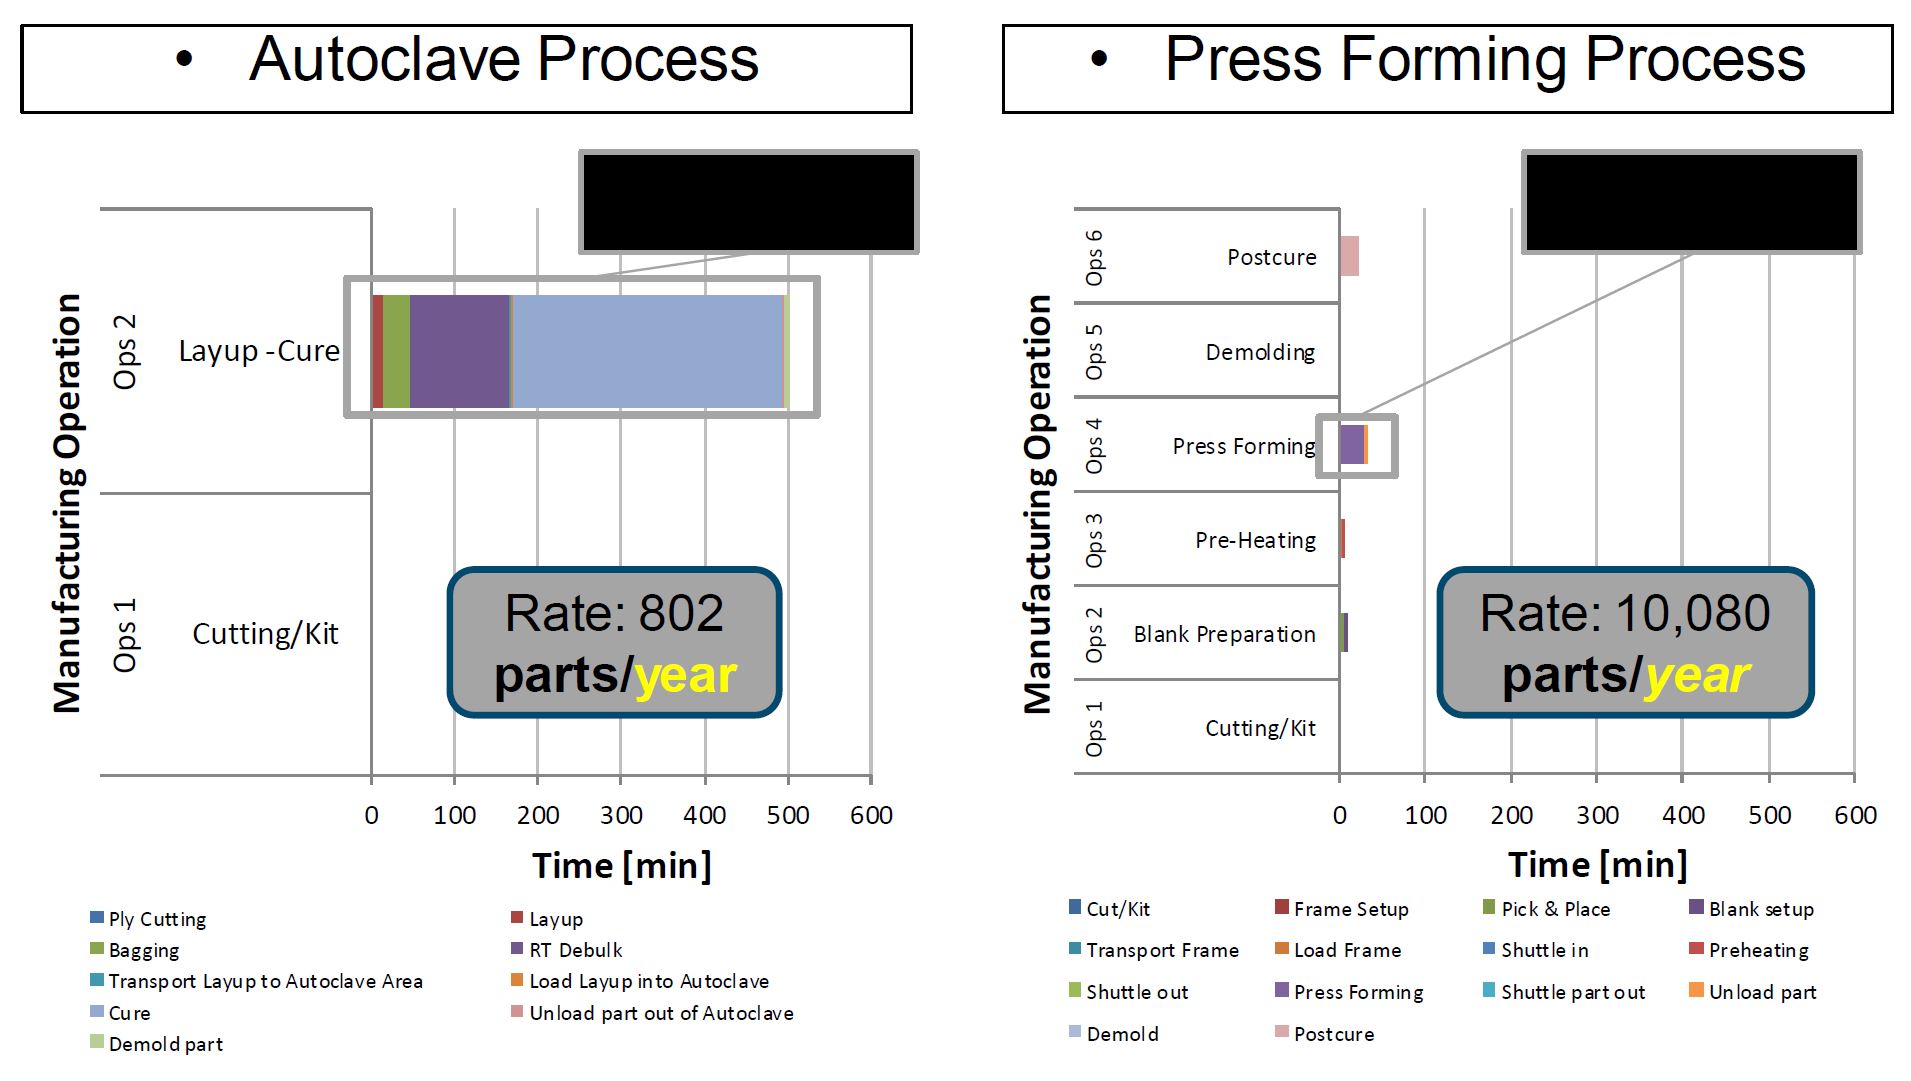
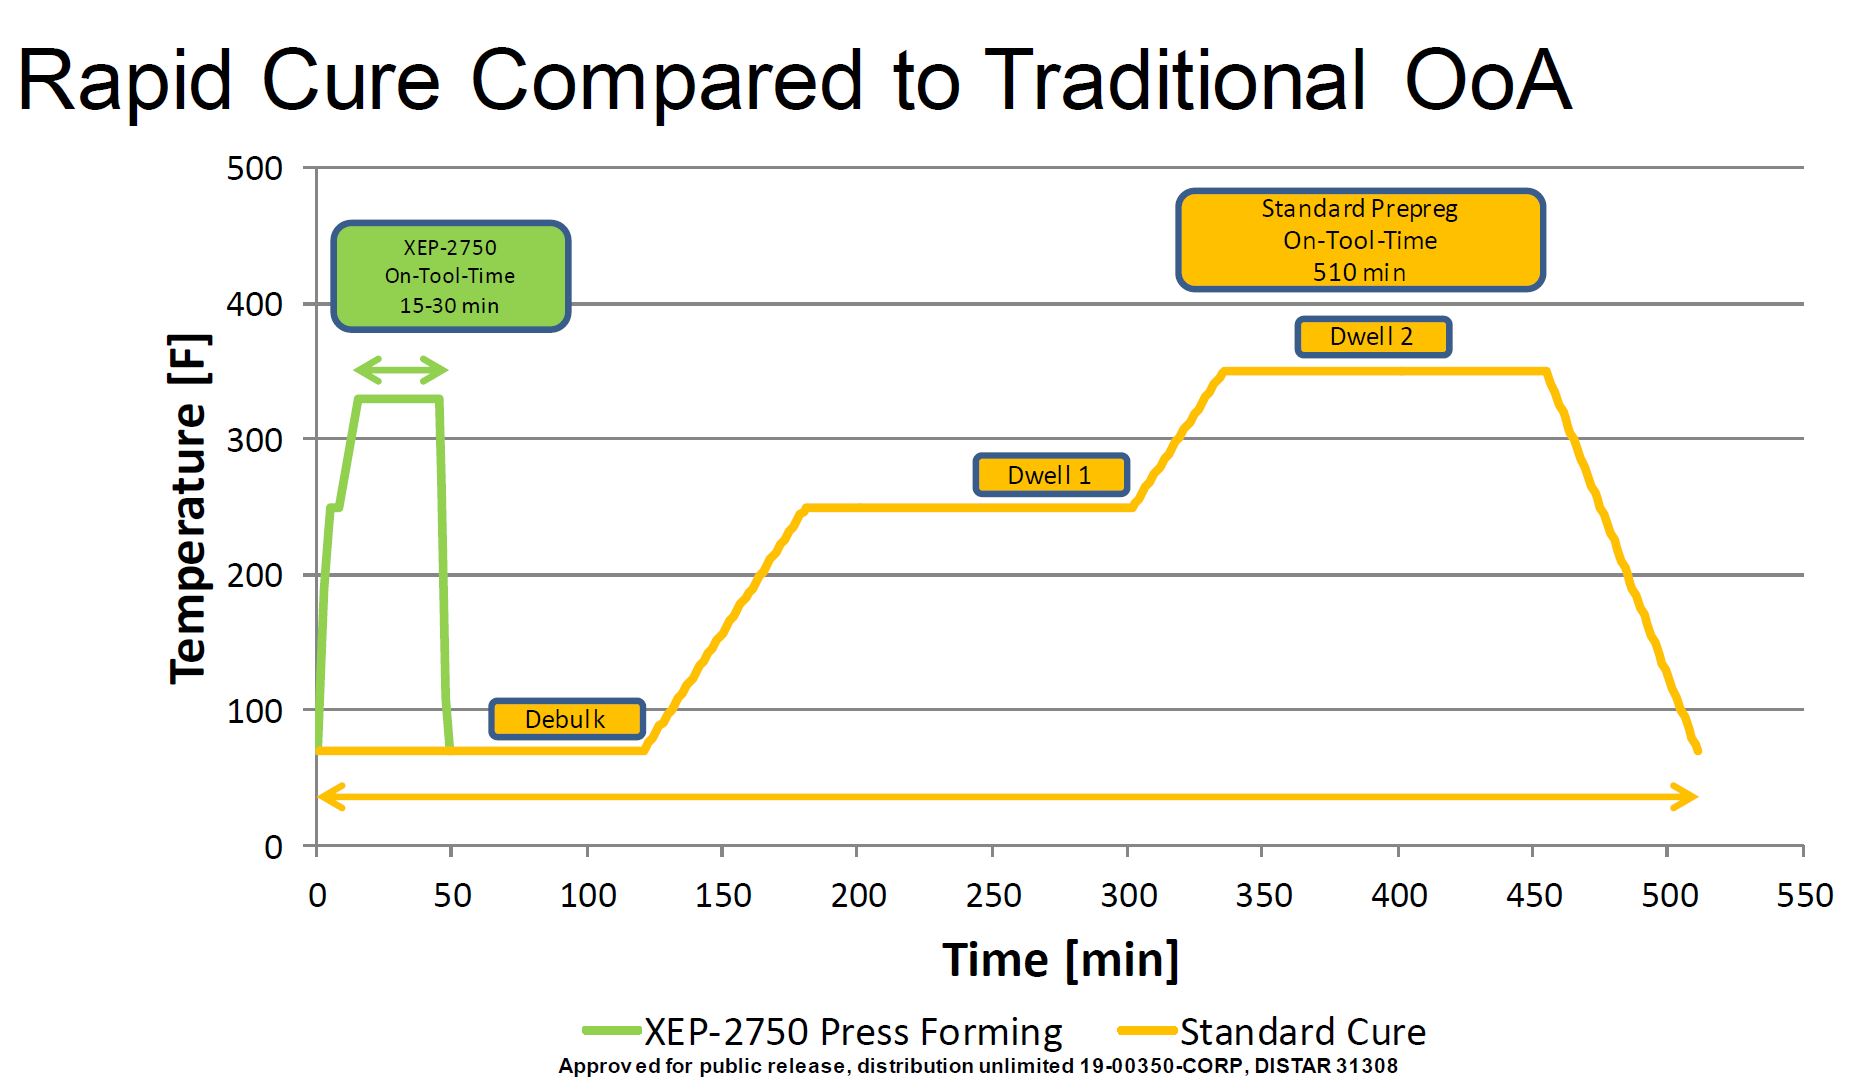
CYCOM EP2750はまた、自動ハンドリングと圧縮成形による生産スケールアップ能力を備えて開発されました。これには、330〜370°F(約165〜188℃)での工具上硬化時間15〜30分、350°F(約177℃)での1時間後硬化が含まれます。この30分以下のタクト・タイムにより、工具あたり年産10,000個の生産量が可能になります。
ソルベイはRAPMプログラム中、スプリング・フレーム成形と二重ダイヤフラム成形(DDF)の2種類の圧縮成形を使用しました。両者とも、平坦ブランクを保持し、赤外線(IR)予熱段階を経てマッチド・メタル工具キャビティにシャトル移動させる原理を用います。プレスは自動プログラムに従ってスチール金型を閉鎖し、工具上残り時間でプリプレグに全圧力をかけます。
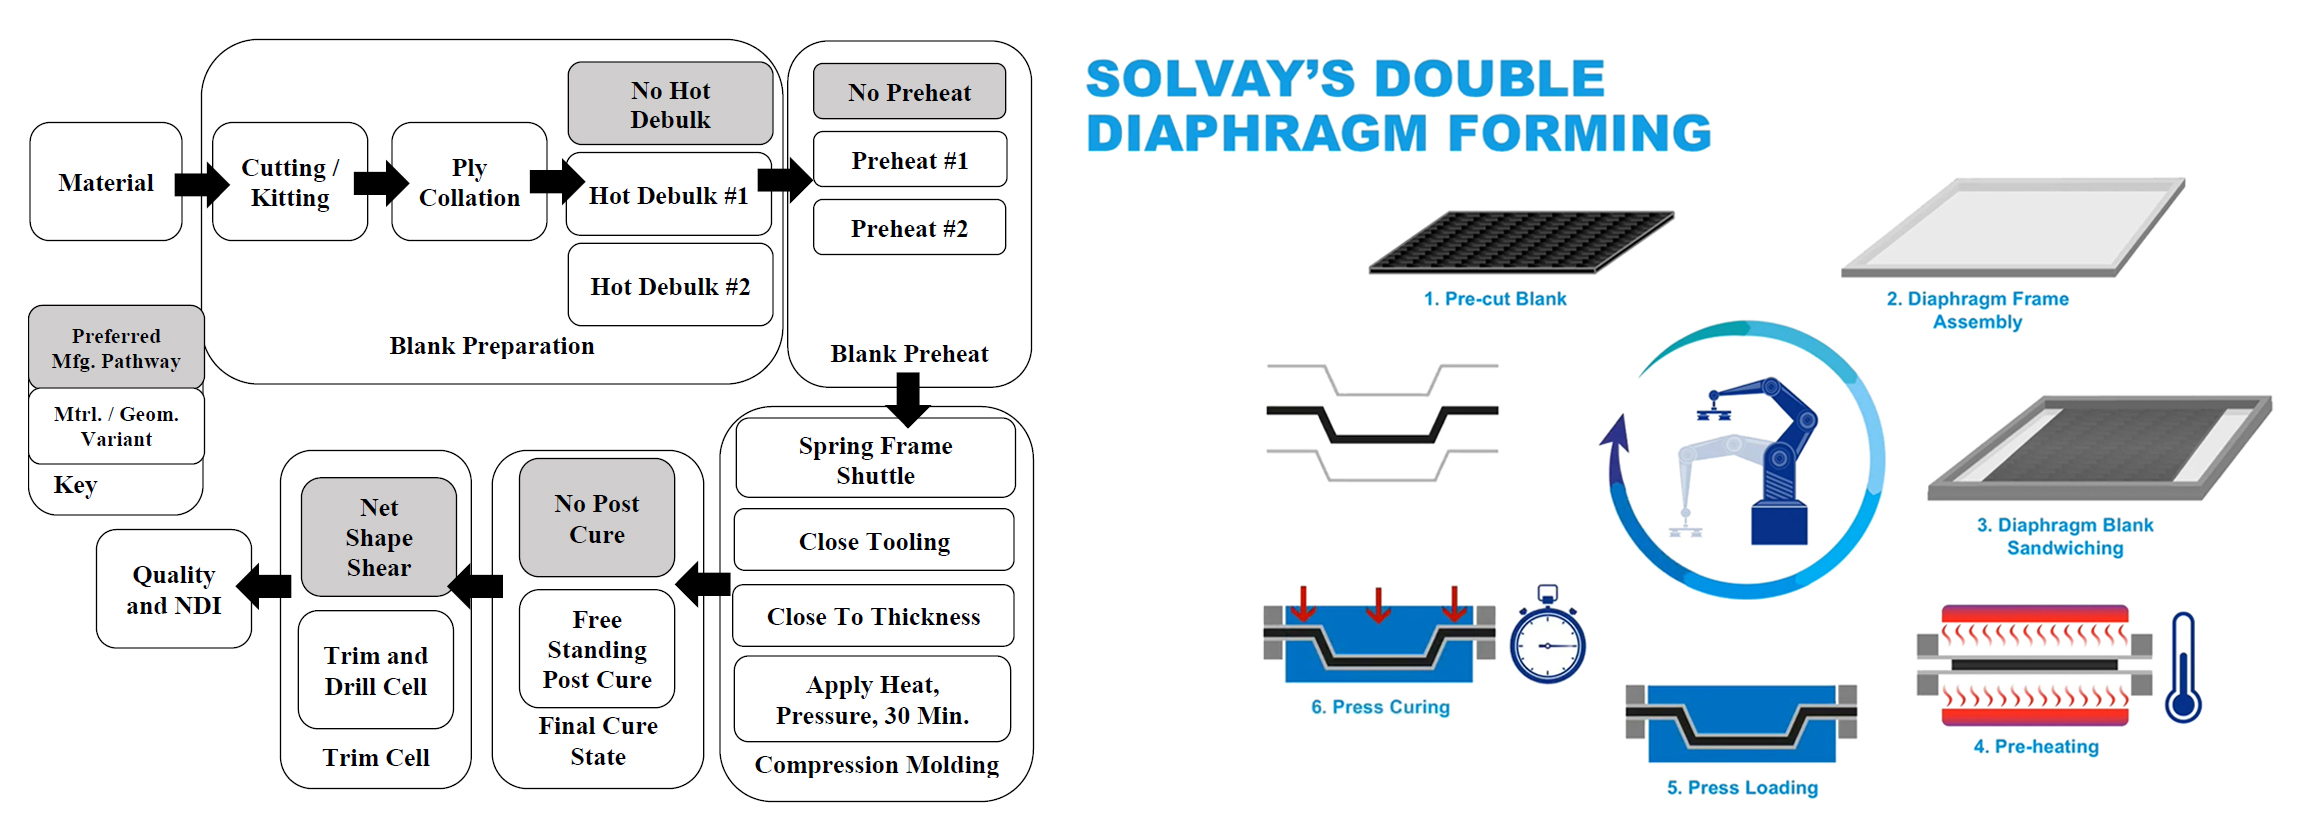
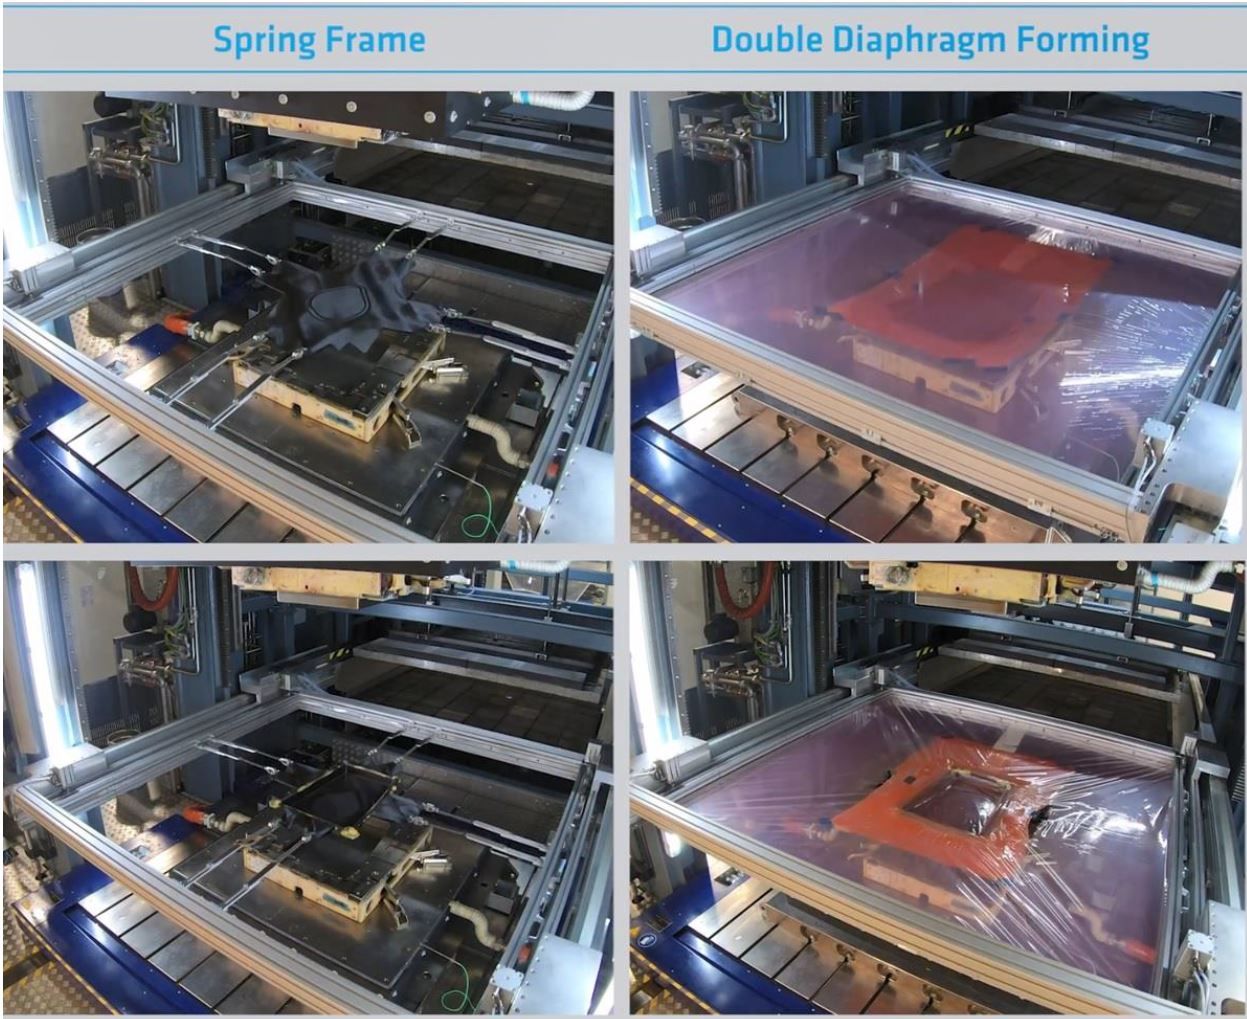
スプリング・フレーム成形とDDFの両方はマッチド・メタル工具を使用し、ホット・イン・ホット・アウト・アプローチを採用し、工具の昇温・冷却を排除して高レート生産を実現します。両方とも、パッドアップ、垂直フランジ、3.8〜8.9mmの厚み変化を持つ複数タイプの複雑形状部品を正常に成形しました。これらの部品はソルベイの英国ヒアノー応用センターで製造されました。RAPM期間中には利用できませんでしたが、ヒアノーには現在、プリプレグ・ロールから成形部品までの完全自動圧縮成形ラインがあり、EP2750使用の航空宇宙部品で15〜60分のタクト・タイム、自動車用プリプレグ使用の小〜中型部品で3分以下のタクト・タイムを達成しています。ソルベイはDDFプロセスに複数のメリットを見ています:
- プリフォーミング工程の排除 — 2Dブランクから3D部品へ
- 離型剤と金型洗浄が不要
- オートクレーブ対比で付随材料(ブリーザー、ブリーダー、バギング、テープ等)削減
- スプリング・フレーム成形対比でバイ・トゥ・フライ改善 — スプリング・クランプ取り付け用の余分材料が少なくて済むため
完全含浸と部分含浸: 圧力維持の鍵
EP2750の圧縮成形を容易にする特性には、自動ピック・アンド・プレース・ハンドリング向けの低タックと、CYCOM 5320-1が部分含浸であるのに対する完全含浸性があります。CYCOM 5320-1は、エッジ・ブリージングを容易にするため部分含浸で、OOAプロセスでのボイド・フリー積層板に必要です。しかし圧縮成形は、より高い圧力適用による非常に速い強制樹脂流動を利用します—例:EP2750で最大350 psi(典型的最大値)対オートクレーブ処理で一般的な35 psi、真空のみOOA処理で14.7 psi。
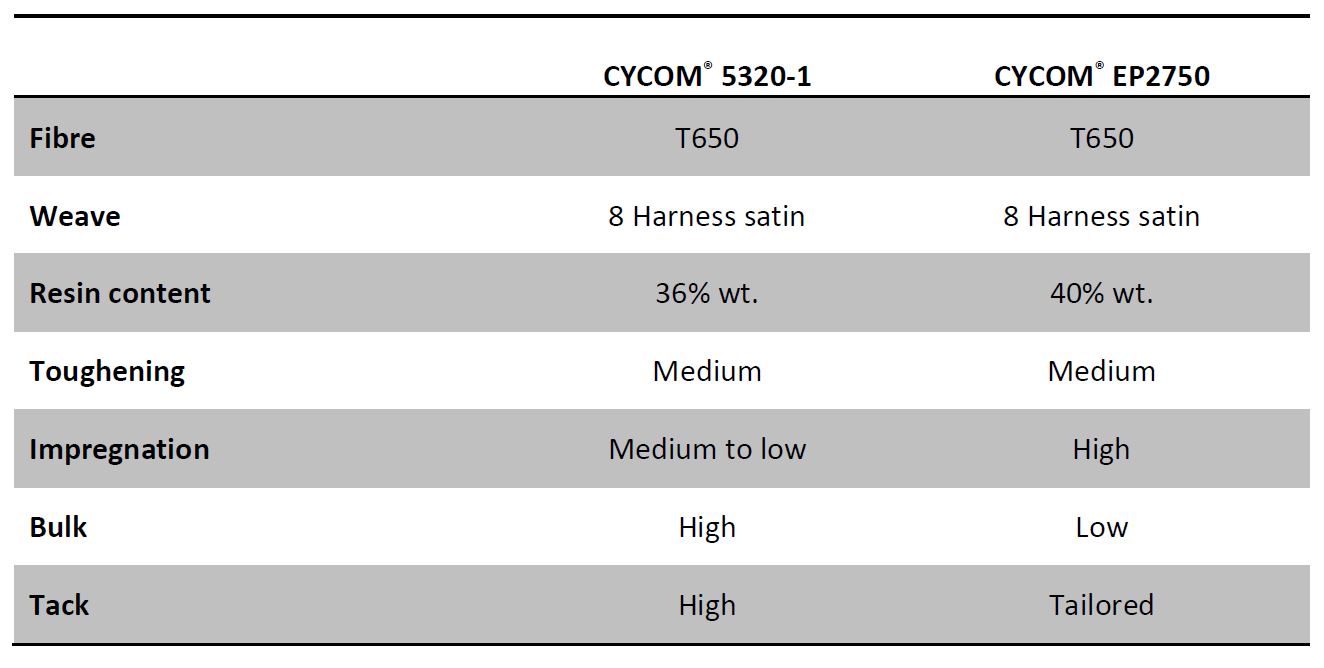
樹脂含有量はわずかに高いだけ(CYCOM EP2750で40%対CYCOM 5320-1で36%)ですが、より完全含浸されたプリプレグは、マッチド・メタル工具キャビティ内での緻密化と硬化中の静水圧を維持し、ドライ・エリア、不均一な硬化合板厚(CPT)、皺、その他欠陥のリスクを低減し、良好な表面品質を確保します。
特筆すべきは、ソルベイが低樹脂含有量CYCOM 5320-1プリプレグ使用時の静水圧増加のために特許取得済みのトランスフォーマー・フィルムを開発したことです。圧縮成形前に部品積層に適用すると、トランスフォーマー・フィルムは樹脂含有量を増やし、RAPM部品成形試験でCPTを要件まで引き上げるのに役立ちました。
RAPM部品成形試験
2020年5月CW特集記事で説明した通り、CYCOM EP2750はRAPMの熱硬化性プリプレグ・トラックで試験された主要材料の一つでした。初期「製造開発」フェーズで試験されたパスファインダー部品には、
TS-RAPM-001および-009ビーズ付きアクセス・パネル、TS-RAPM-002リブ、TS-RAPM-003曲面Cチャネルが含まれます。部品はボーイング(複数のグローバル拠点)で設計され、工具はC-Con GmbH(ドイツ・ミュンヘン)で製造、部品はソルベイ英国ヒアノー応用センターで製造、その後ソルベイ・アナハイム(カリフォルニア州、米国)とボーイング・セントルイス(ミズーリ州、米国)で試験されました。
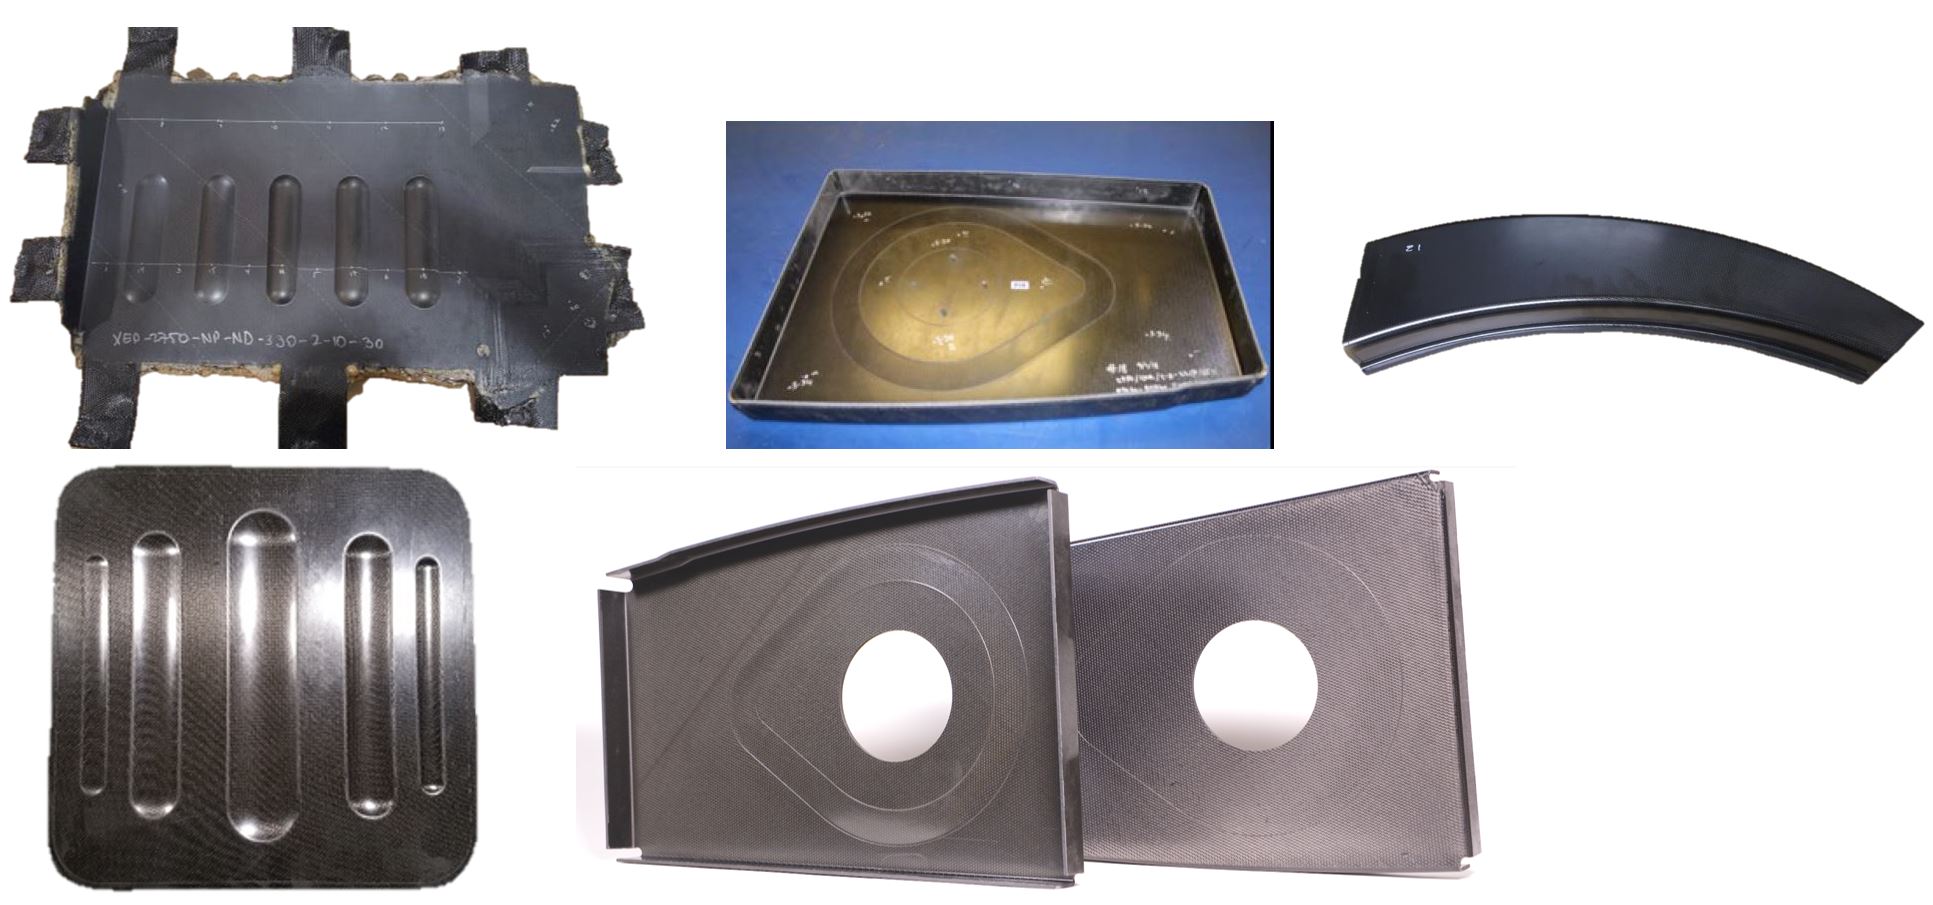
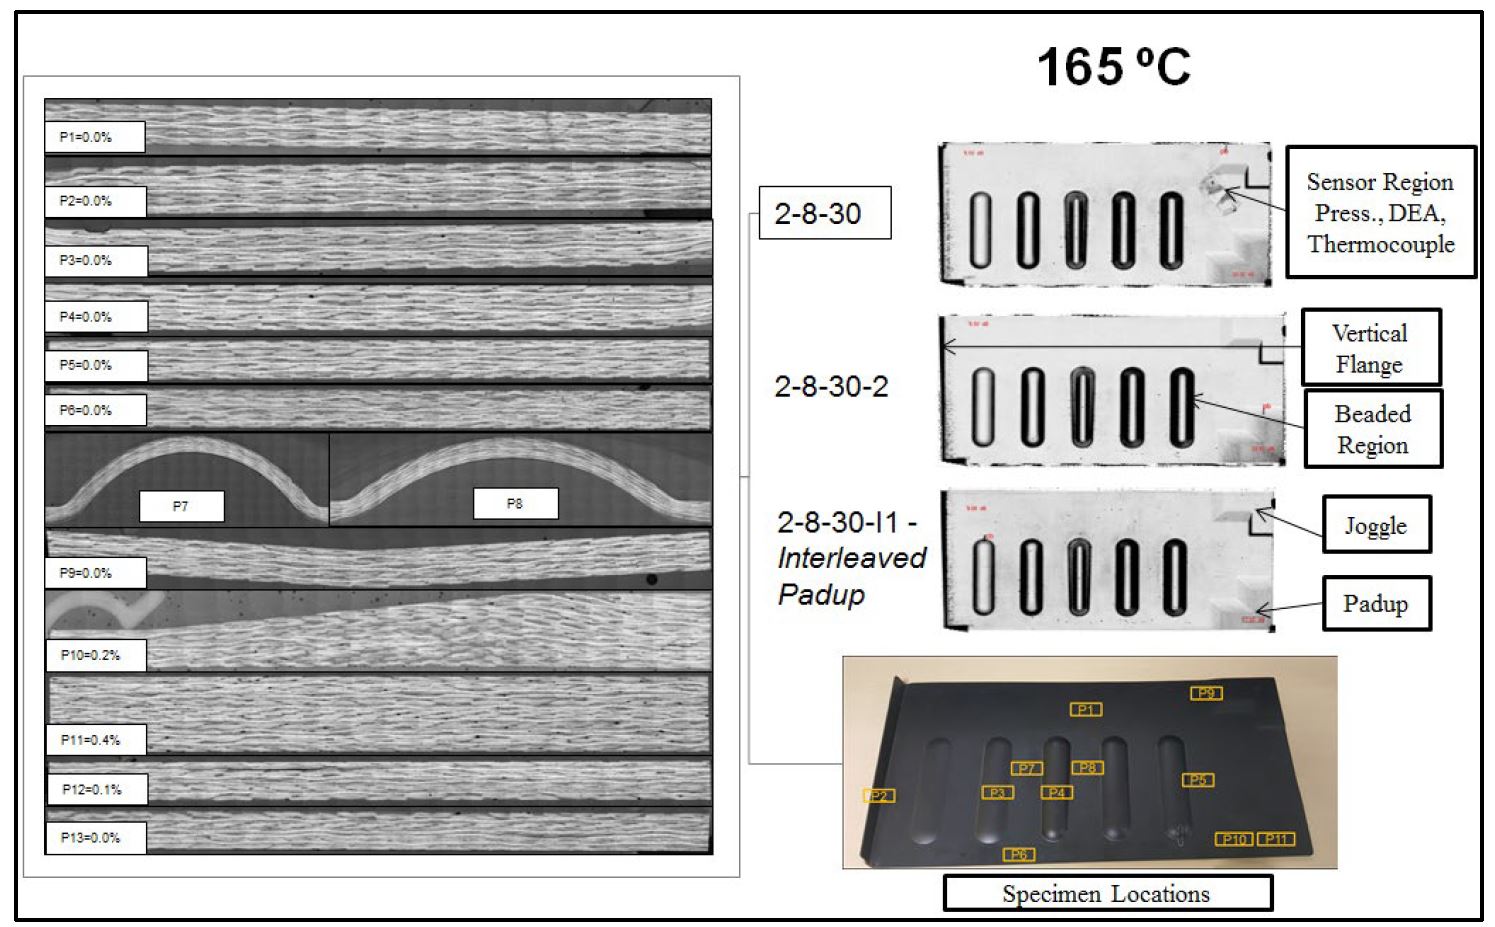
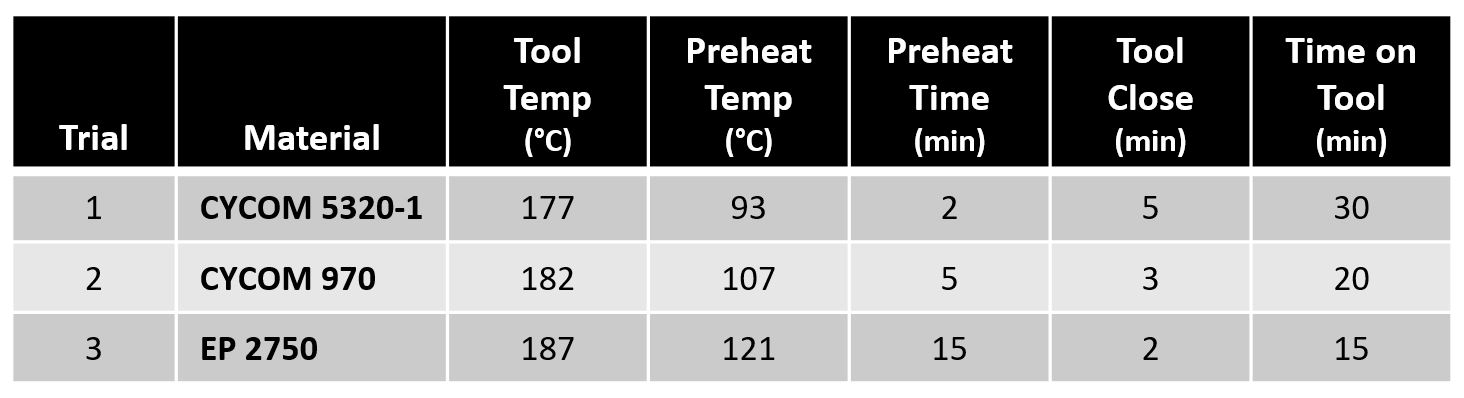
表面品質は非破壊検査(NDI)で評価され、選択パネルは断面切断して気孔率、短梁せん断、繊維体積率、樹脂含有量、硬化度、ガラス転移温度を測定しました。
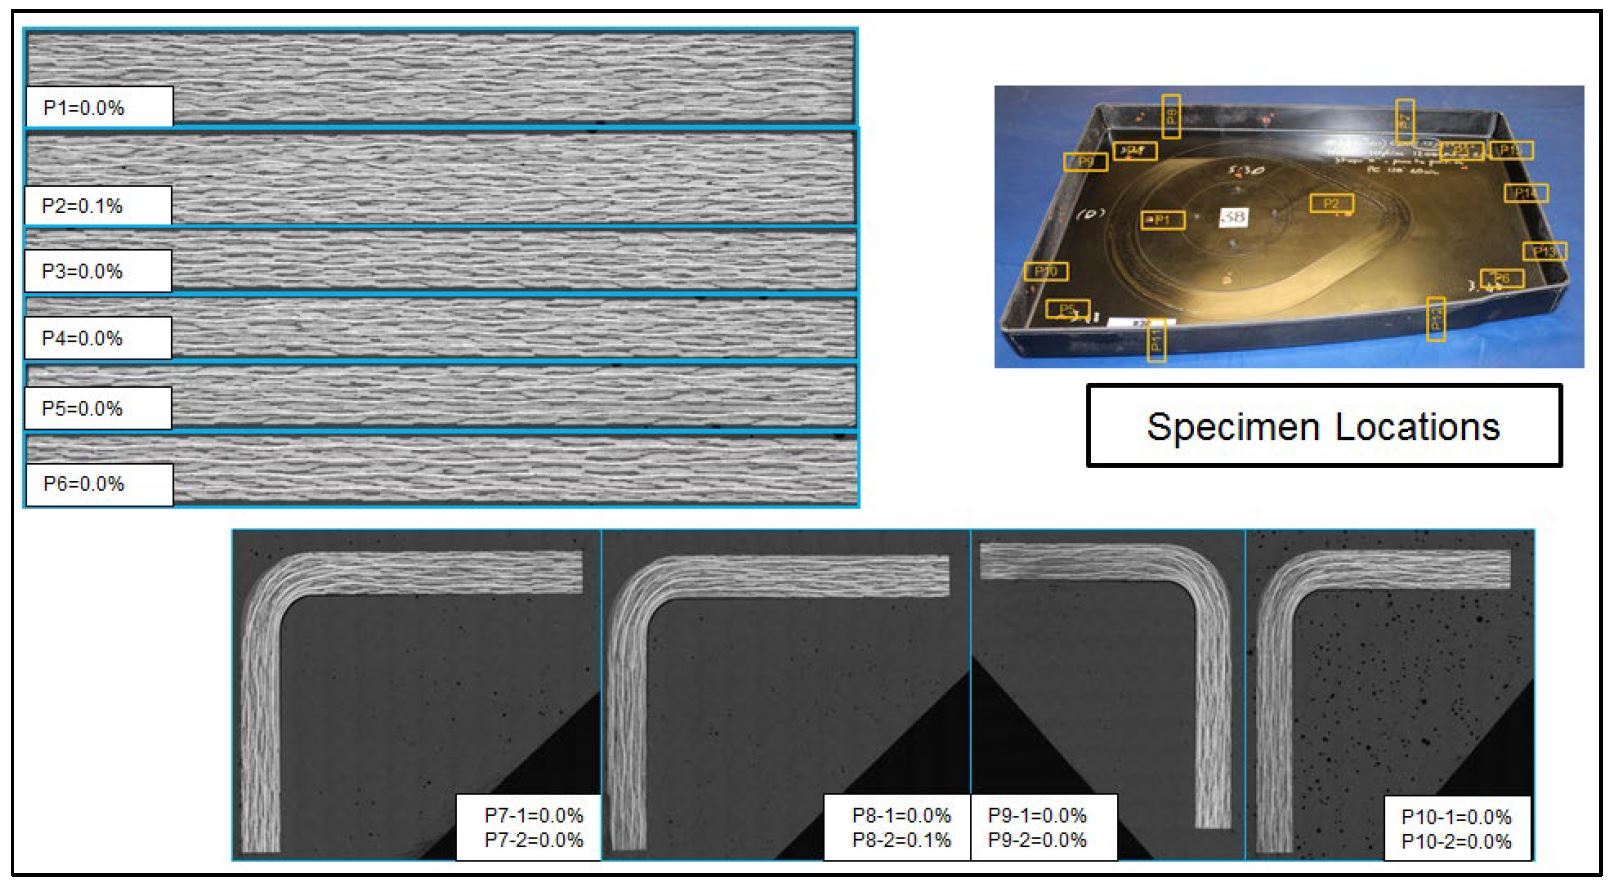
圧縮成形の高い緻密化圧力により、0.5%未満の気孔率が容易に達成されました。各異なる部品に対してプロセス・パラメータを最適化する必要がありましたが、一度固定すればプロセスは再現性があることが示されました。
TS-RAPM-009ビーズ付きパネル
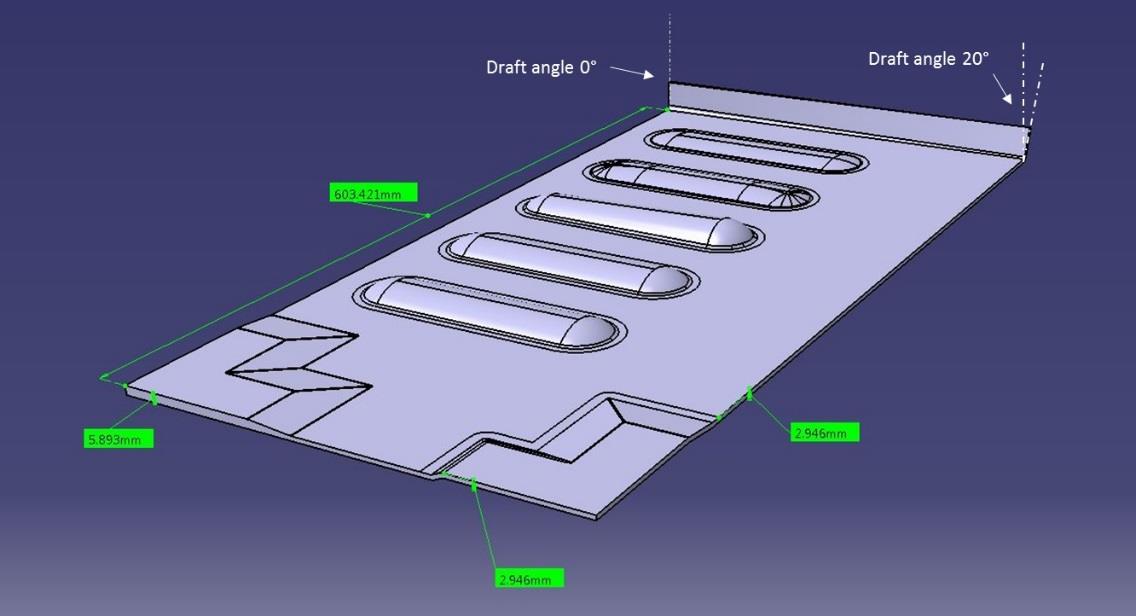
この600mm長の平坦部品は、さまざまな形状の平行ビーズを特徴とします。厚みは一方のコーナーで3mmから6mmへ増加(パッドアップ)し、対向コーナーには一定厚のジョグルを持ちます。対向エッジは、ドラフト角が0°から20°へ直線的に変化する垂直フランジで構成されます。
パッドアップの滑り
初期試験ではパッドアップを積層表面に積み上げて実施しました。しかし、パッドアップ合板が部品エッジ近くに位置していたため、部品から押し出され、硬化中に低圧領域が生じて気孔が発生する可能性がありました。解決策は、パッドアップ合板を積層スタック内部にインターリーブすることでした。パッドアップがエッジから離れ、周囲材料で効果的にロックされている後続部品では、滑りと気孔のリスクは見られませんでした。
ドウェル時間による気孔率
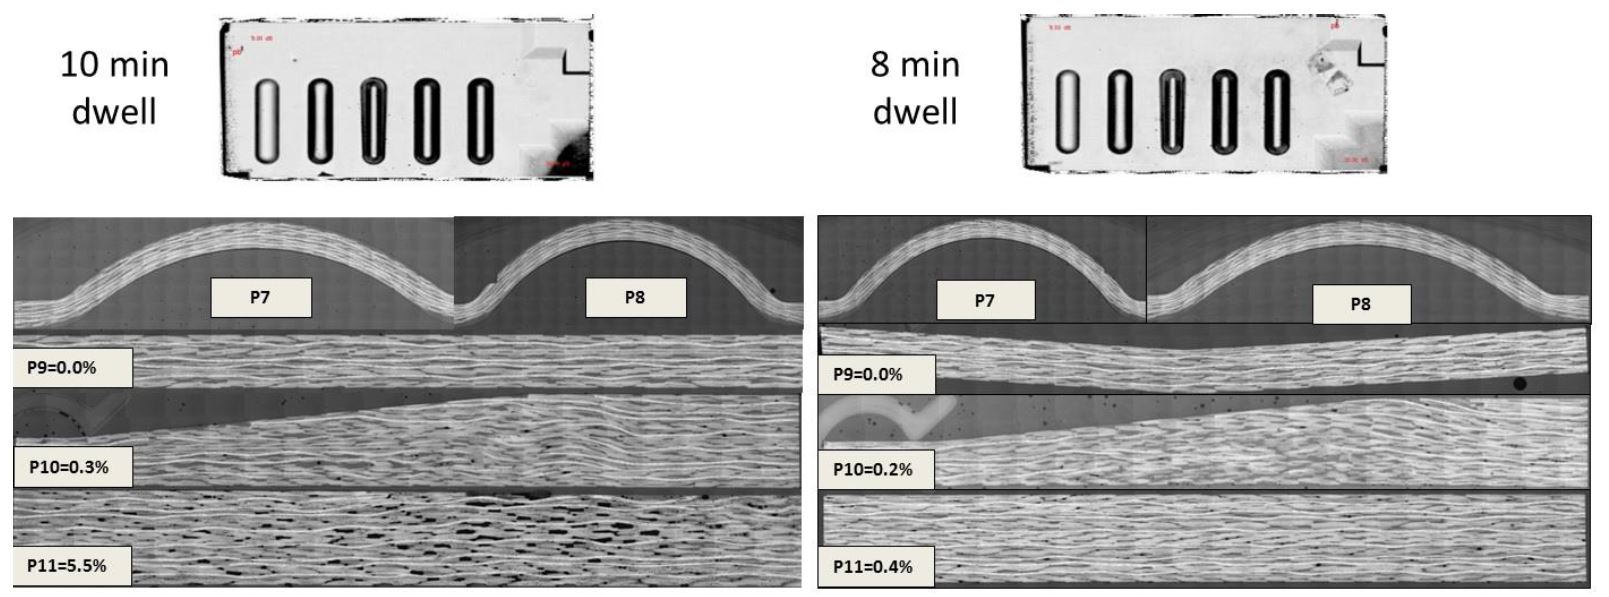
ドウェル時間が長すぎると気孔率増加も見られました。8分ドウェルで作ったビーズ付きパネルは、10分ドウェルより低いボイド含有量でした。これは特にパッドアップ領域で顕著で、10分ドウェルではボイド含有量5.5%、8分では0.4%でした。短いドウェルは高い樹脂流動を維持し、繊維を効果的に濡らし、硬化中の工具キャビティ内圧力を維持します。
長いドウェルでは樹脂流動と圧力が低下し、特に工具キャビティ・エッジに近くシア・エッジや断面減少がないパッドアップ領域で顕著でした。したがって、工具キャビティ内圧力が部品エッジで低下し、断面が大きい厚肉領域で特にそうでした。ここでの圧力不在は、パッドアップ合板の滑りリスクも悪化させました。「工具設計時、工具キャビティ周囲の断面減少が圧力構築と維持に役立ち、特に厚み変化のある部品では重要です」と、ボーイング研究フェロー兼RAPMプロジェクト主任研究者のゲイル・ハーンは説明します。「静水圧状態をキャビティ内で促進するため、何らかのピンチやシール形態を提示する必要があります。」
TS-RAPM-002リブ
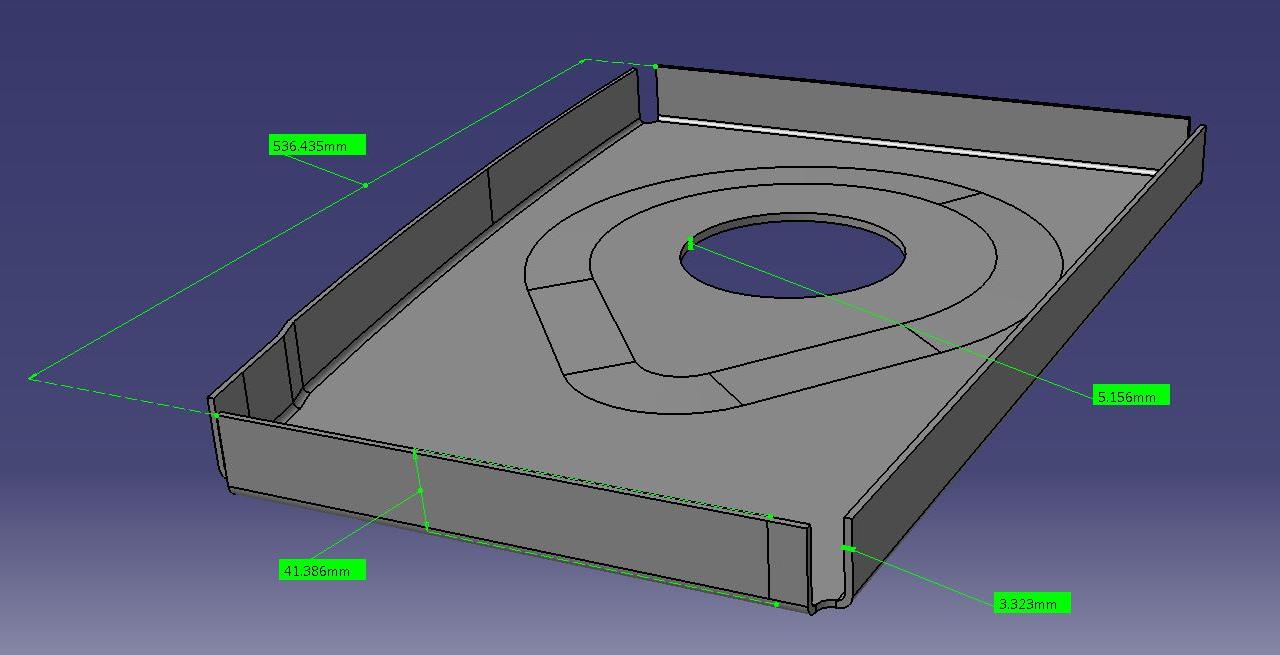
TS-RAPM-009ビーズ付きパネルで処理パラメータが確立されると、プロセスをTS-RAPM-002リブで繰り返しました。最長エッジ540mm。リブは中央で厚み3.3mmから5.2mmへ増加し、最終トリミング部品の絞り深さは42mm。4つのエッジすべてに垂直フランジを持ちます。スプリング・イン補正角度はビーズ付きパネル試験で決定され、リブの工具形状に適用されました。ビーズ・パネル試験により、より高いテンション能力とスプリング位置のモジュラリティがスプリング・フレームで実現されました。
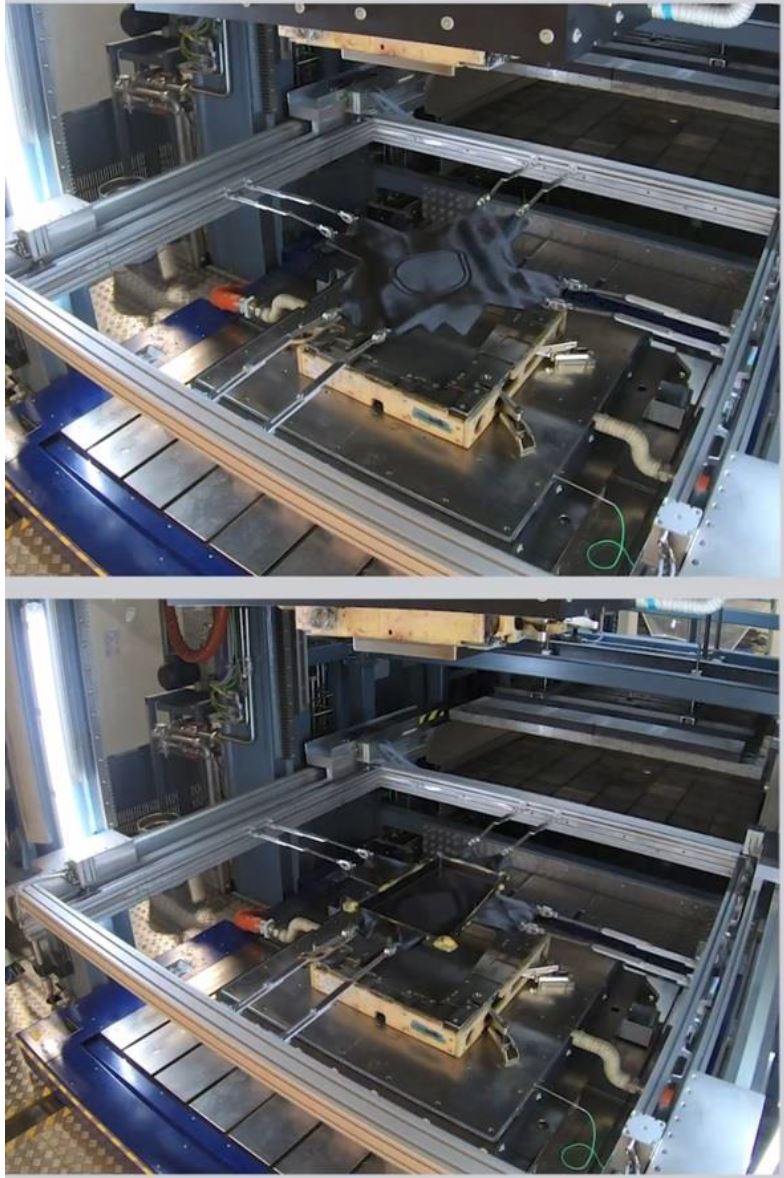
クランプ用余剰材料
リブはスプリング・フレーム成形とDDFの両方で製造されました。リブの深絞りのため、スプリング・フレーム・クランプ取り付け用に余剰材料が必要でしたが、DDF使用時はこれを削減できました。もう一つの問題は、工具設計が工具キャビティ内でのスプリング・クランプ近接配置のスペースを制限していたことです。
CPTのばらつき
硬化合板厚(CPT)は、リブの平坦部で垂直エッジより高かったです。部品形状が樹脂を中央平坦領域に留め、垂直フランジが樹脂シールとして機能したためと推測されます。これは中央平坦領域の緻密化と部品仕上げに寄与しました。しかし、垂直フランジは工具閉鎖時の強いシアを受け、表面粗さを生じましたが気孔はありませんでした(下記気孔データ参照)。CYCOM EP2750は低バルク材料であり、厚みが薄いためシアを軽減し、この効果を緩和しました。
プリプレグ樹脂含有量によるウェブ厚のばらつき
品質調査では、気孔率<0.1%、最小限の繊維皺/ウェーブを持つ再現性の良いリブが得られました。しかし、マッチド・モールド処理では部品厚み変化が最小化されると想定されていましたが、材料処理パラメータと完成部品CPTの見直しでは、リブの垂直フランジの工具ギャップが固定で一貫しているのに対し、ウェブ厚はプリプレグ樹脂含有量(±2%未満)とプロセスの関数として変化する可能性があることが判明しました—キャビティ内で樹脂移動が許容されるため、フランジとウェブ間でCPTが変化する可能性があります。
TS-RAPM-003曲面Cチャネル
この部品は640mm長で、最終トリミング品で40mm深さのU字断面を持ちます。内半径は外半径より大きく、厚みは狭い端で6.6mmから広い端で8.8mmへ増加します。厚みが大きいため、前の部品より実質的に重く、スプリング・フレームには前部品より多くの取り付けポイントが必要でした。
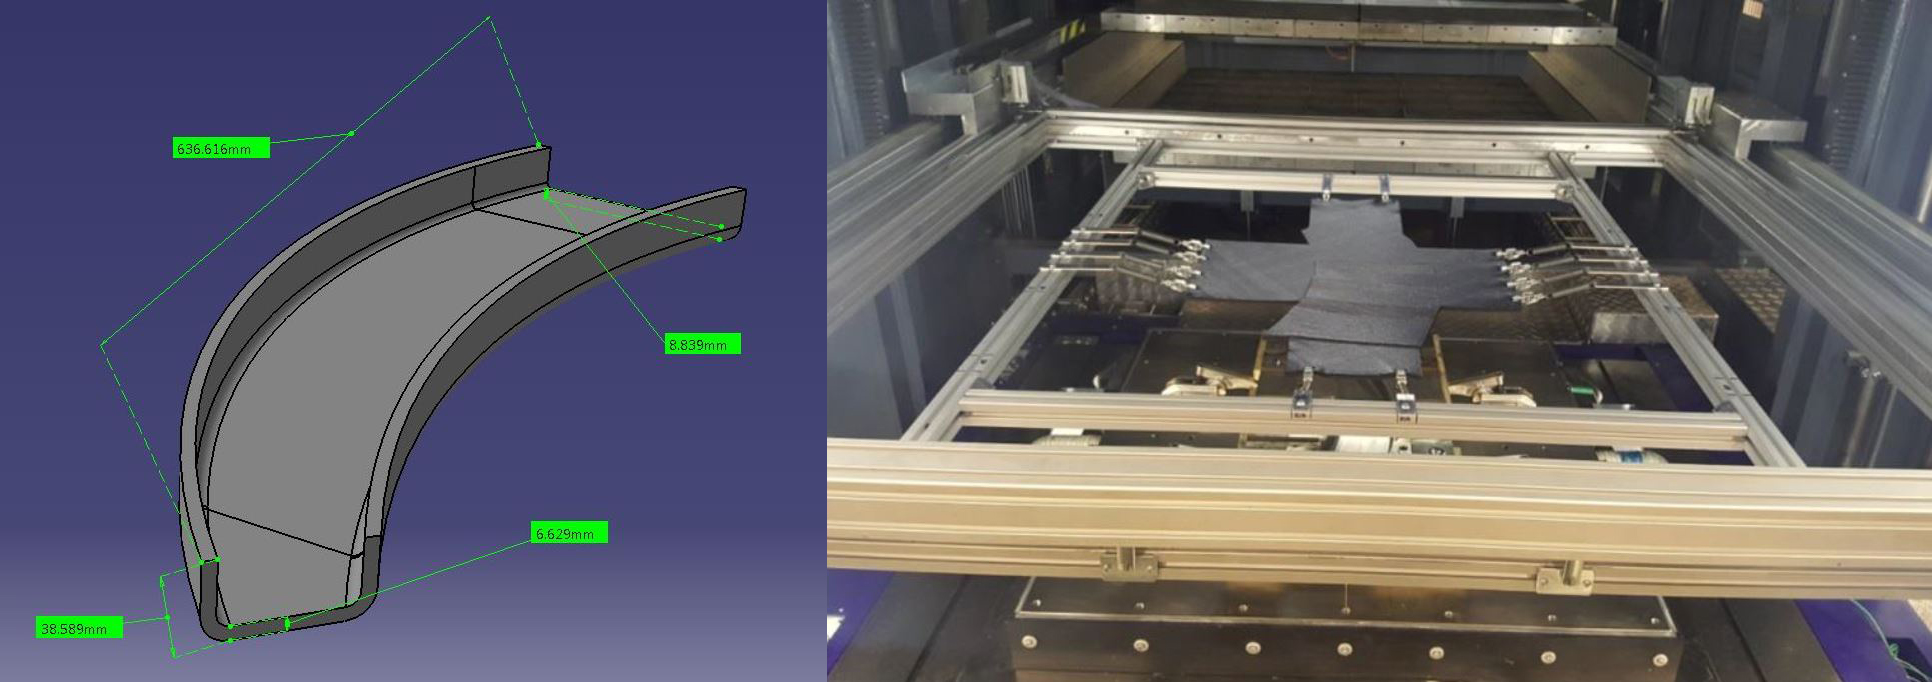
厚肉部品での圧力維持のための二重ドウェル
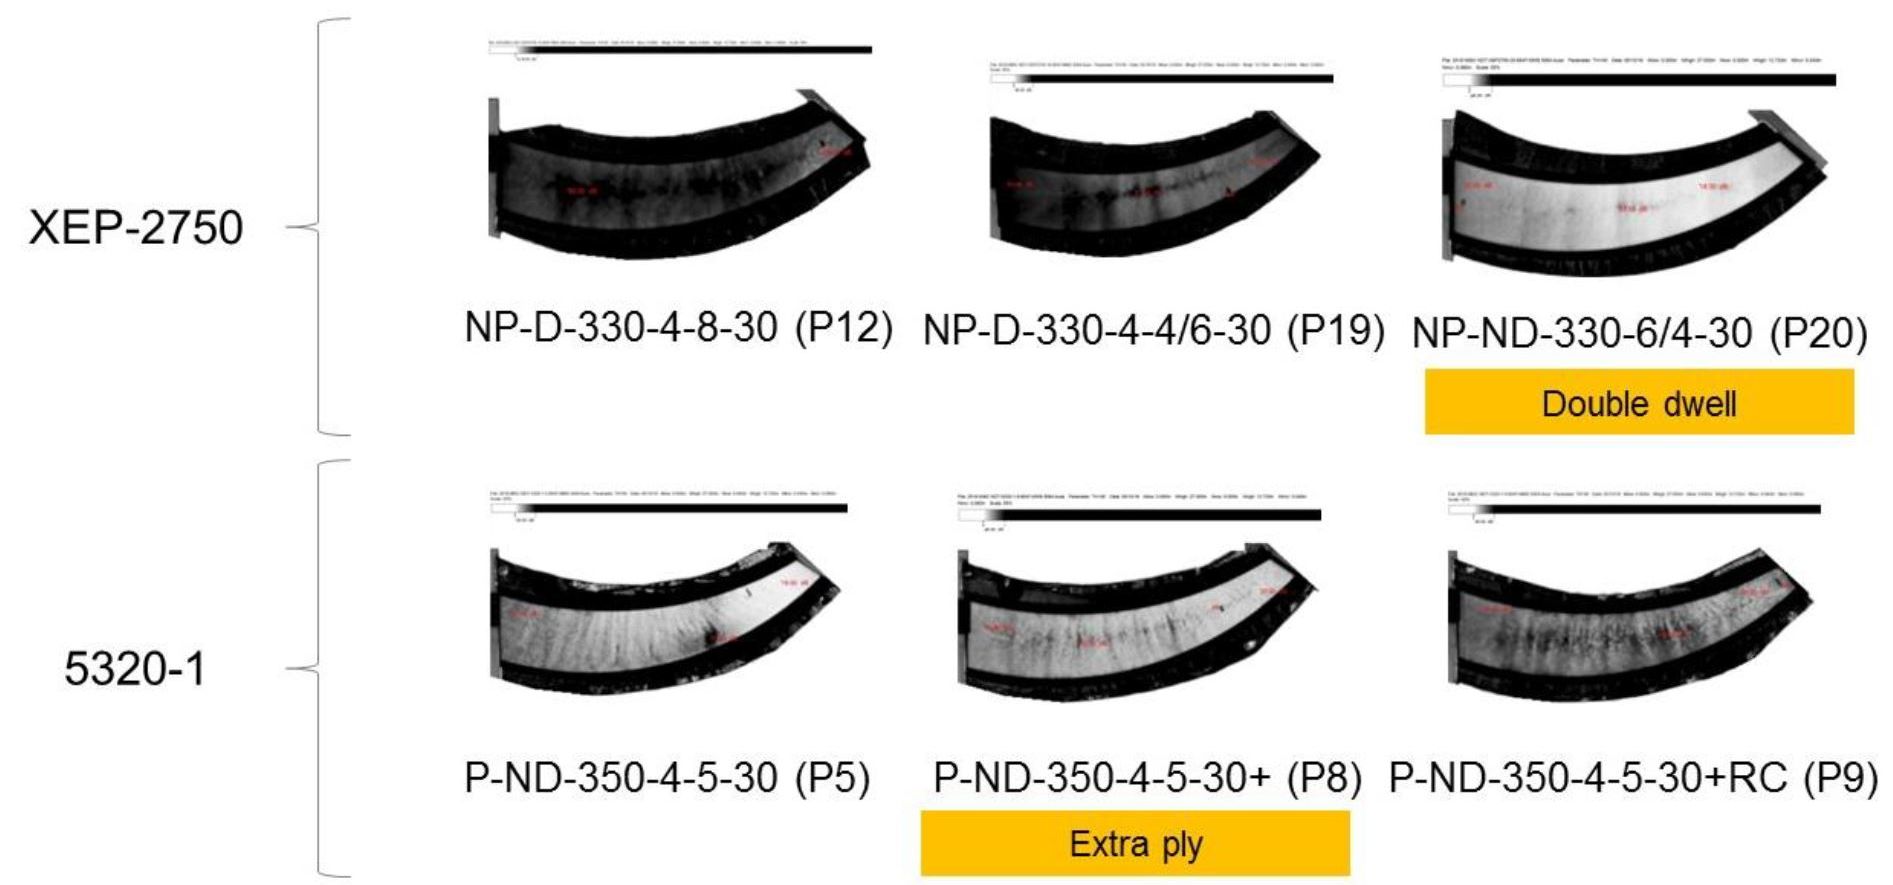
成形部品のCスキャンは、予備緻密化ブランク使用部品で内半径から外半径へ伝播する皺をハイライトしています。グレースケールは皺が気孔も伴うことを示します。
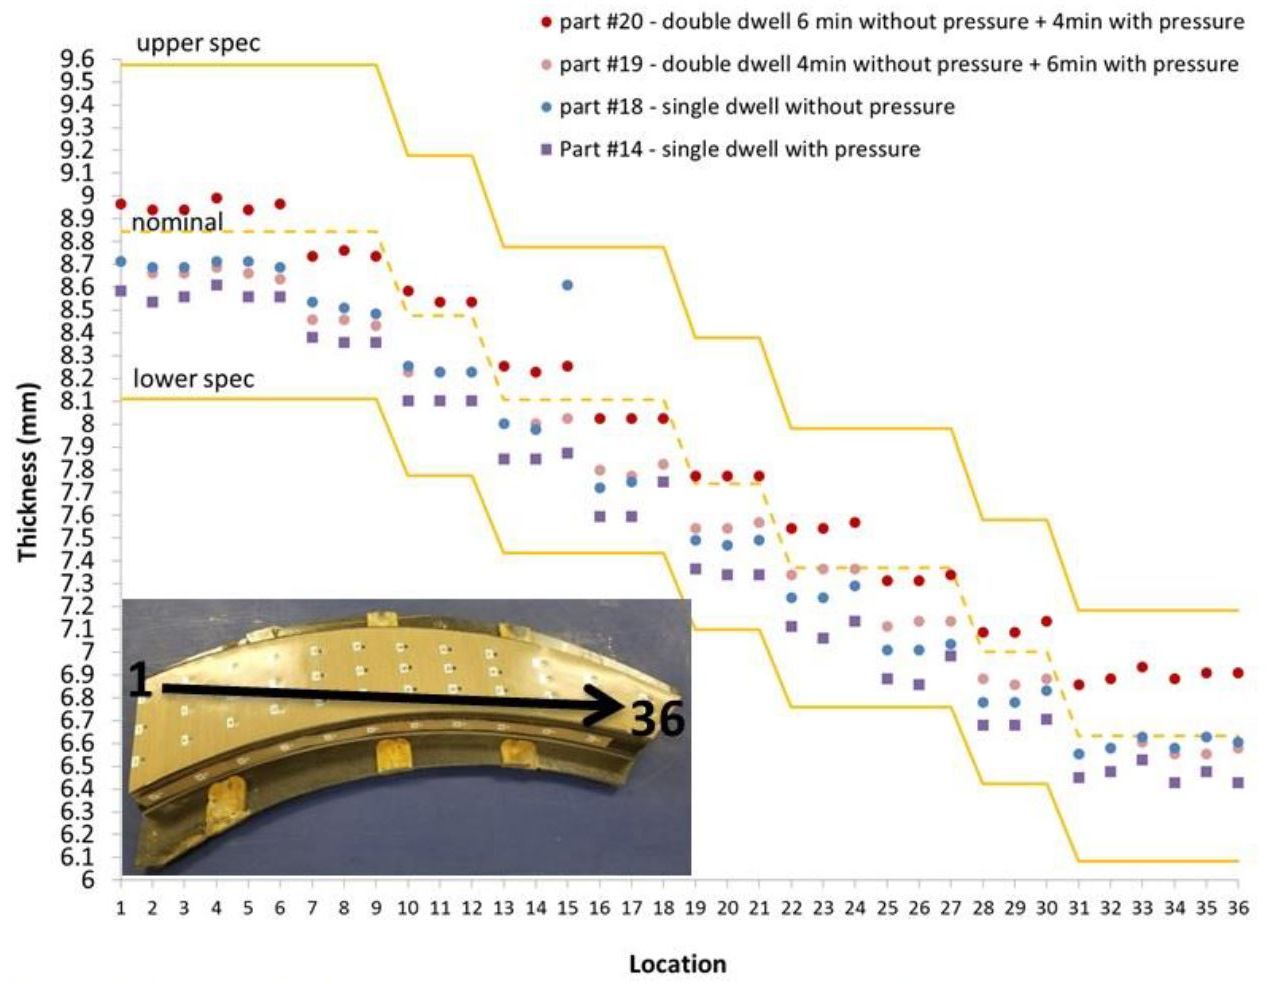
これらの皺と気孔は、CYCOM EP2750プリプレグ部品で「二重ドウェル」プロセスを使用することで除去されました。これは、材料の粘度上昇直後のドウェル中に一定圧力をかけるものです。「これは、プロセス開発中にプレスと工具から提供されるデータを用いて決定されました」とハーンは説明します。「基本的に、フル圧力適用前の圧力段階的ビルドアップが2ステップあります。その結果、圧力-時間プロファイルは樹脂粘度プロファイルと類似した形状になります。バルク厚での初期ドウェルで樹脂粘度を上昇させ、材料チャージ[ブランクまたはプリフォーム]の薄化を防ぎます。チャージが相当な厚みの場合、樹脂収縮による圧力損失を防ぐために2回のドウェルを使用します。第1ドウェルはギャップX、第2はギャップYで、Y < Xです。」
上記図18は、二重ドウェルがCチャネル部品厚に与える影響を示します。圧力を樹脂粘度に合わせることで、より多くの樹脂が部品内に保持され、繊維が濡れて低気孔率となり、必要な公称厚に達しながら低繊維歪みを維持しました。しかし、RAPMチームはこの二重ドウェル・プロセスは厚肉部品のみに適し、厚み変化のある部品ではCPT不均一を誘発する可能性があると強調しています。
RAPM教訓とさらなる部品試験
ここで議論したRAPM部品試験は、プリプレグ圧縮成形による航空宇宙構造部品の高レート製造に向けた知識に貢献しました。教訓には:
- 低バルクは部品品質に有益、特に気孔レベル抑制と垂直エッジ表面仕上げ向上。CYCOM EP2750のような高樹脂含有量プリプレグは、より広い製造ウィンドウとプロセス再現性向上を可能にする
- 理想的には、プレス装置に赤外線(IR)予熱ステーション、予熱ブランク/プリフォームを金型へシャトルする自動キャリア・フレーム、上下プレス・プラテン間の厳しい平行度公差、プラテン位置を厳しい公差で制御・監視する能力、低圧と高圧の両方でプレスできる能力を含むべき
- ブランク/プリフォームの予備緻密化は、垂直壁での繊維撹乱低減と成形部品の全体気孔率低減に寄与。注: これはデバルクであり、形状工具でのプリフォーミングではない
RAPMは、プリプレグ圧縮成形が高品質・航空宇宙グレード構造を製造しながらサイクルタイムと労力を削減できることを示しました。これにより、複合材が航空宇宙用途のトレード・スタディでより良く競争でき、重量削減と部品性能(耐食性、耐クラック性、耐疲労性等)向上を提供できます。
ソルベイとボーイングは、新規EP2750プリプレグ・システムを改良し、材料化学、プリプレグとプロセス知識、自動化の組み合わせによりタクト・タイム20分まで短縮実証しました。
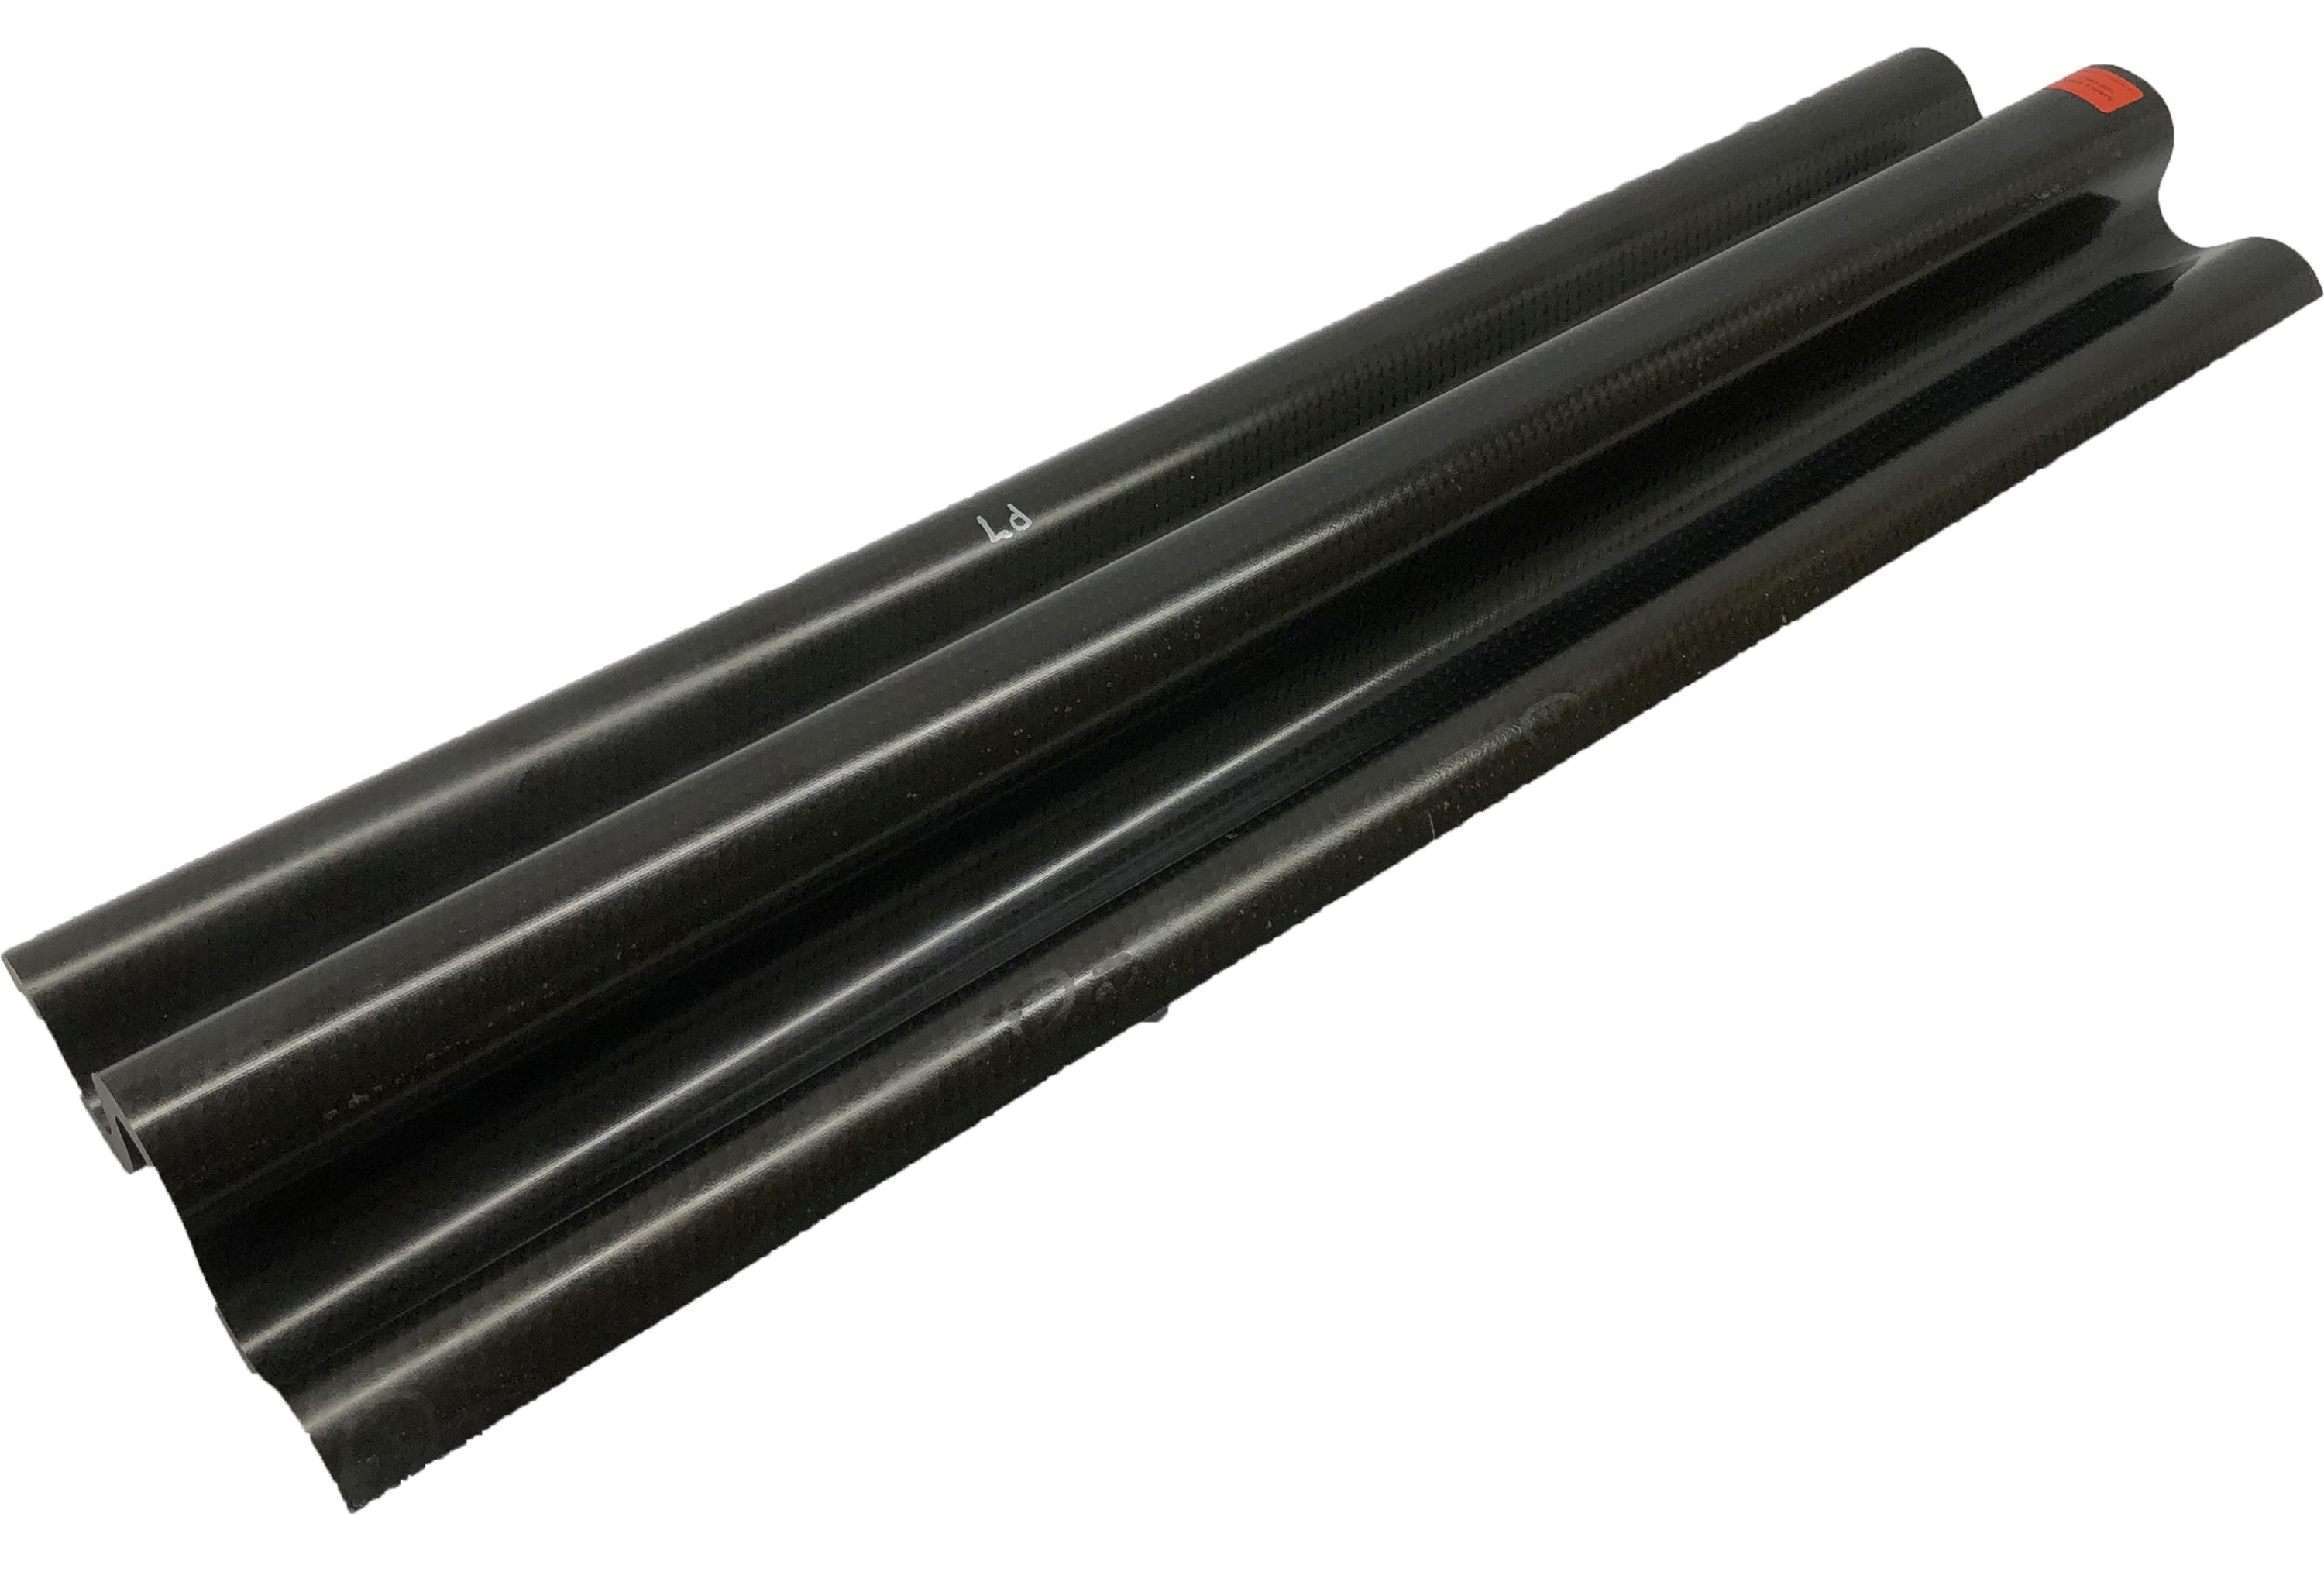
上記製造開発部品に加え、RAPMはいくつかのチャレンジおよび移行部品も製造しました。これらは初期開発を挑戦し、防衛用途で機械加工アルミニウムに勝つ可能性のある候補を移行させるものです。これには:
- TS-RAPM-007 ソルベイ・チャレンジ部品
- TS-RAPM-008 スキン・アクセス・パネル
- TS-RAPM-012 ボーイング「ウェーブ」
- TS-RAPM-014 モーター・アーム
- TS-RAPM-015 フィン
これらの部品試験とその他のRAPM製造フィーチャー研究の結果と教訓は、2020/2021年に公表予定です。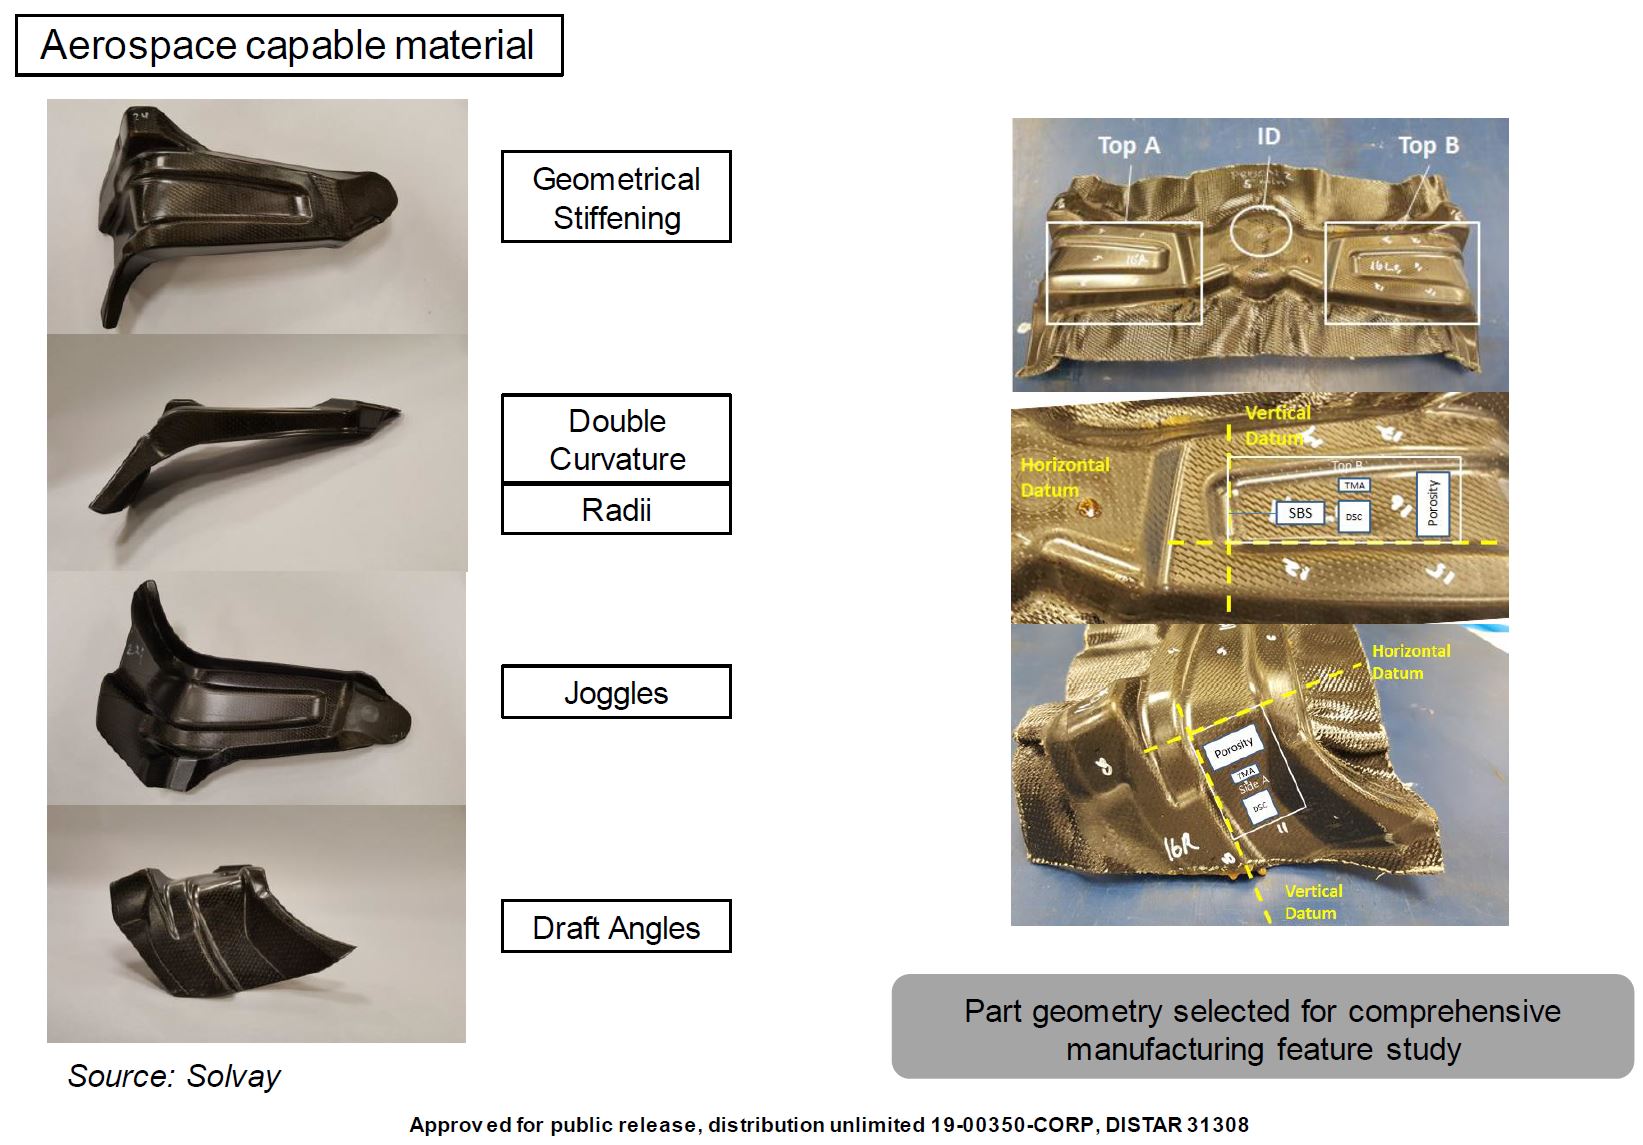
ソルベイ自動車部品試験
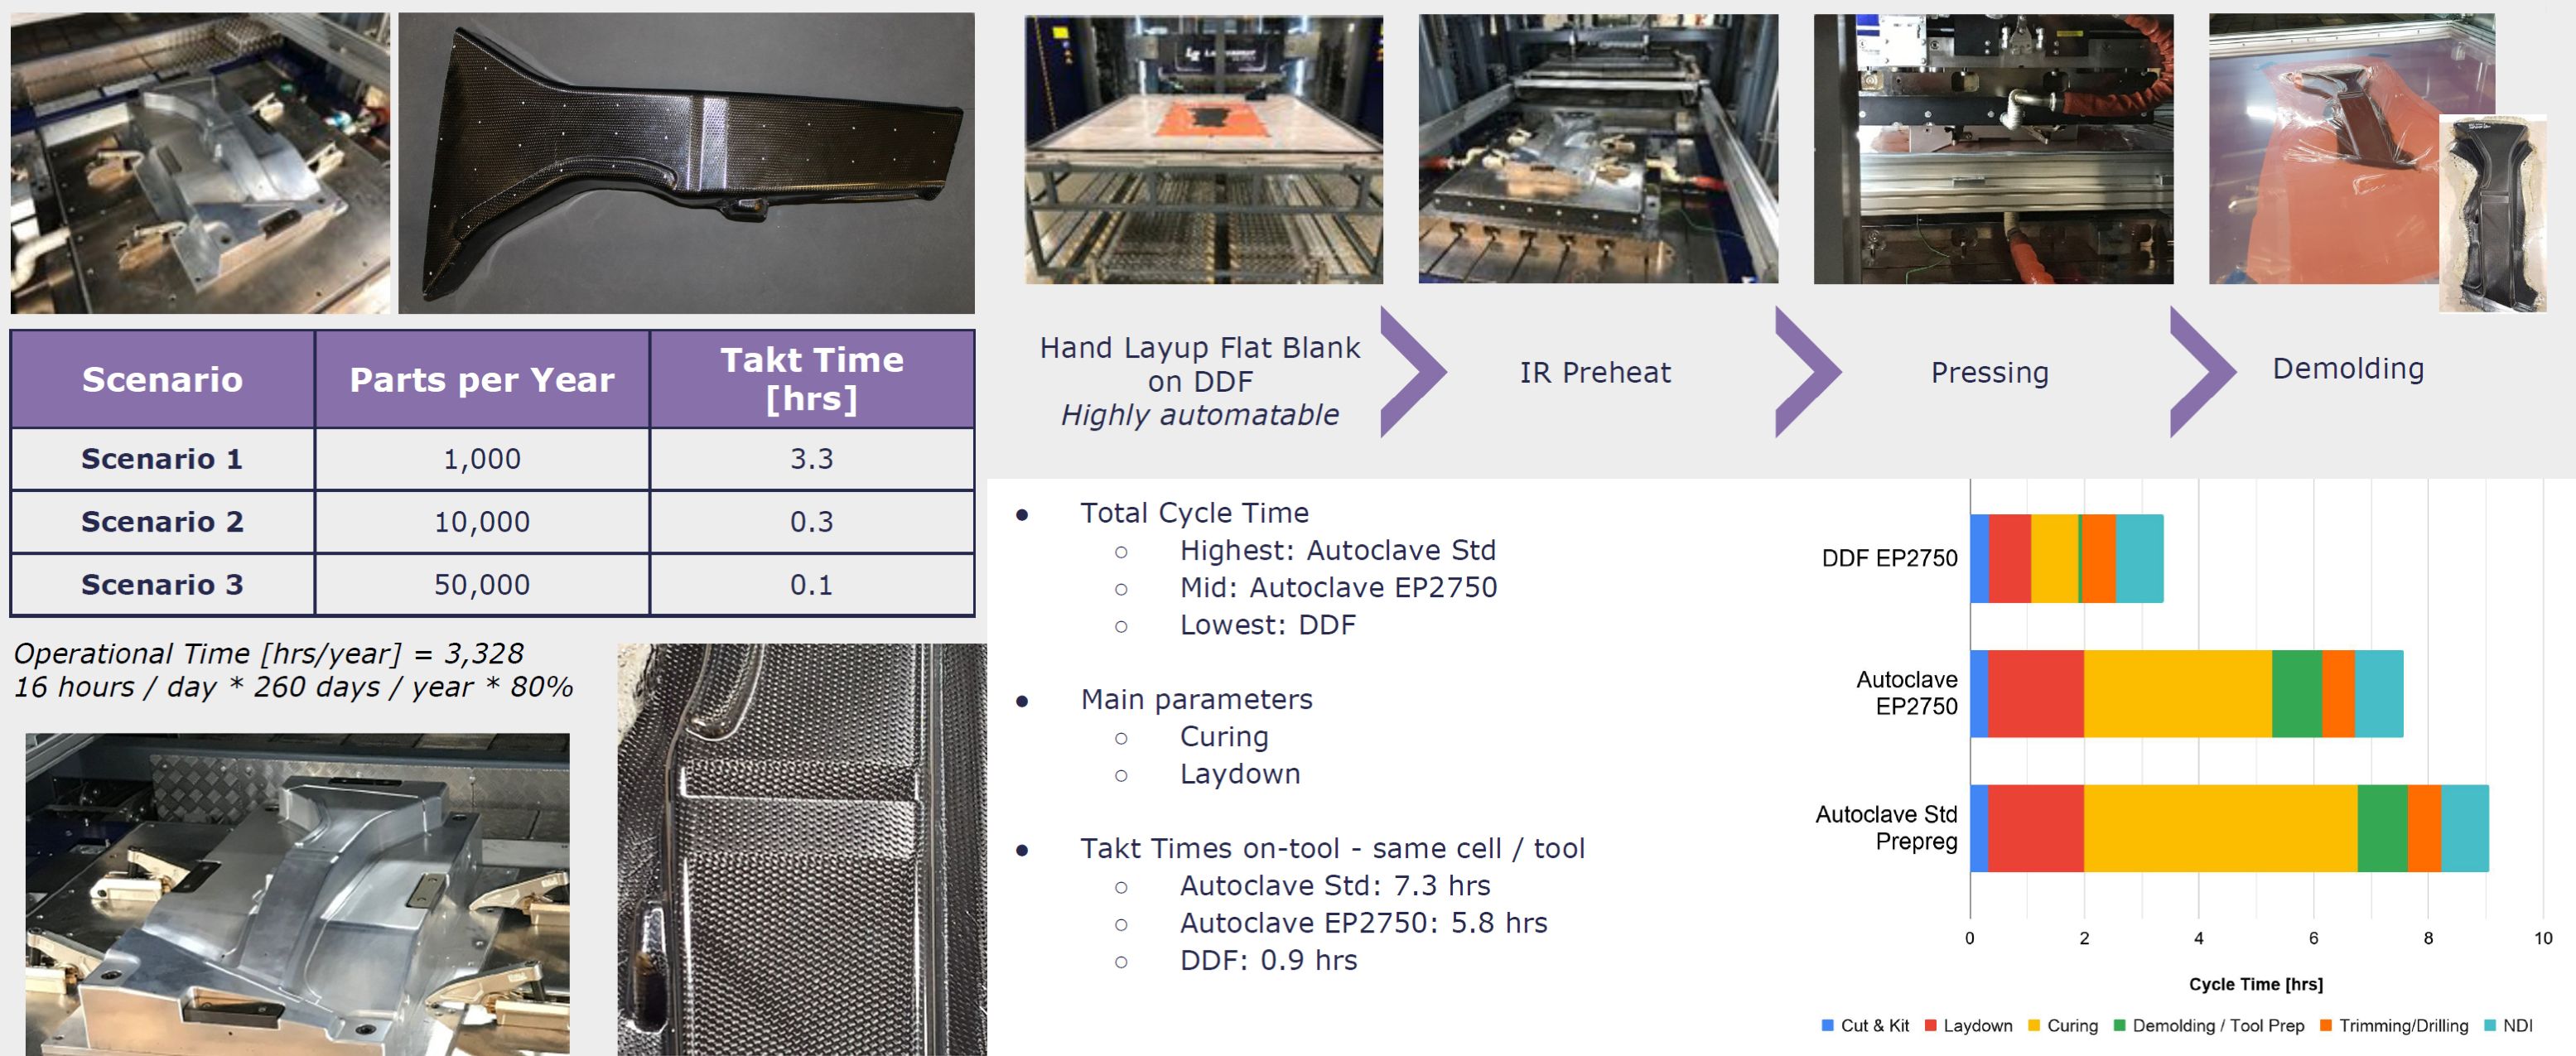
ソルベイはまた、EP2750が自動車部品でどう機能するかを実証しました。例えば、36×16×2インチ、厚み0.0725インチのBピラーサイズ部品で、ソルベイ・ソーネルT650-35標準弾性率3Kトウ・カーボンファイバー376g/m² 8ハーネス・サテン・ファブリック5合板で構成。この部品はソルベイ・ヒアノー(英国)でDDFを用いて製造されました。標準プリプレグ・オートクレーブと比較して、CYCOM EP2750とDDFの組み合わせは、サイクルタイム60%削減とタクト・タイム(生産ラインで1個目の部品開始から次の部品開始までの時間—すなわちラインのパルス・タイム)85%削減を提供します。
樹脂
- 高速プリフォーム成形向け専用コンベアソリューション
- 圧縮成形 vs 射出成形:主な違いと適切なプロセス選択
- PFM117632:HDPEおよびPPブロー成形パージング効率を革新
- 高粘度PEEKコンパウンド:射出成形と押出成形に最適
- ロバート・デイビス、革新的フレキシブル熱可塑性プリプレグで第3特許取得
- Solvay、航空機構造向け高速圧縮成形対応の先進エポキシプリプレグCYCOM EP2750を発表
- 圧縮RTM:次世代航空機複合材構造部品の生産を前進
- 東レ、真空加圧成形対応の先進航空宇宙用プリプレグを発表
- 連続テープとD-LFTを組み合わせた新圧縮成形プロセス、軽量EVボディを実現
- 圧縮成形完全解説:プロセス、材料、産業メリット
- 圧縮成形 vs 鋳造成形:メリット・デメリット・コスト考慮点