



Cura適応層(アダプティブレイヤー):可変層高で速度と品質を両立
はじめに
造形時間短縮と品質維持を両立したいなら、適応層(アダプティブレイヤー)機能を検討すべきです。
「適応層って何?」という疑問にお答えすべく、本記事では定義、仕組み、自分のプリントへの導入法を解説します。
適応層を有効化すると可変層高でプリント可能になり、オブジェクト形状に応じて層厚を動的に増減できます。滑らかな仕上げが必要な箇所は薄層で、それ以外は厚層で造形するため、時間とフィラメントを節約しつつ品質を確保できます。
Curaにおける適応層スライシングとは?
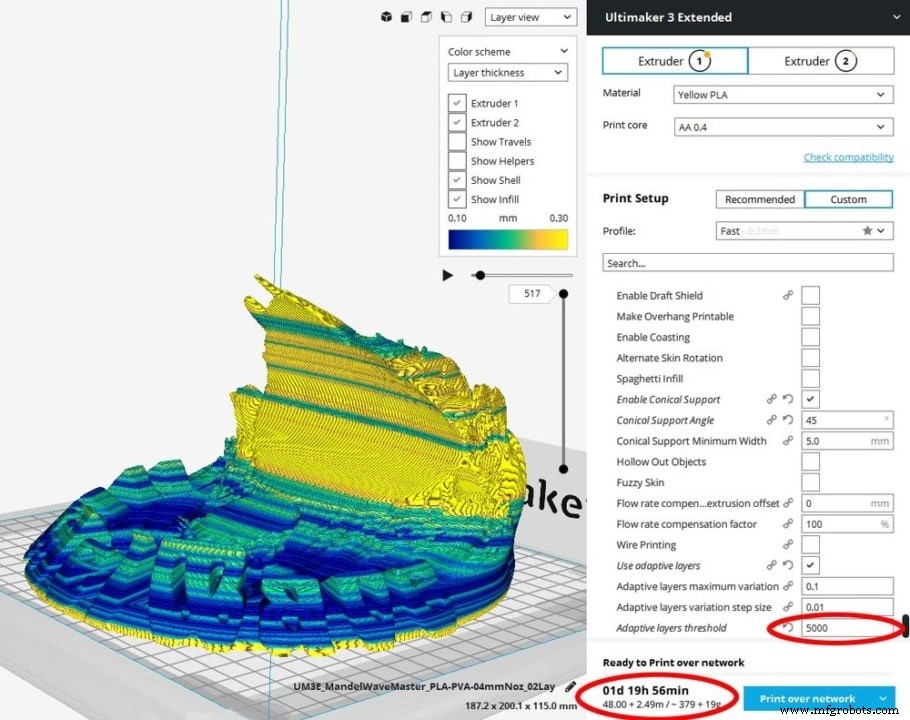
Curaの適応スライシング(v3.2.0以降搭載)は、造形時間短縮と品質維持を両立する新機能。Curaダウンロードはこちら。
この機能は、曲面幾何領域を自動検出し薄層で造形、構造変化の少ない領域は厚層で造形するよう層高を自動調整します。
このシンプルな変更で、造形物曲面の滑らかな仕上げを確保しつつ、全体を薄層で造形する場合と比較して大幅な時間短縮を実現。確かに層線は見えるかもしれませんが、「最も重要でない場所」に留まります。
ソフトウェアは「造形時間と表面品質の最適トレードオフ」を設定可能にし、時間短縮と仕上げ品質向上を同時達成。詳細は学術論文参照。
層高は造形仕上げ外観を左右する主要因。例:100μm(0.1mm)以下なら各層が極薄で、積層痕が目立たない滑らかな一体化造形に見えます。
時間短縮幅はモデル依存で平均値提示困難ですが、多くのモデルでかなりの差が出ます。
全表面が同等に恩恵を受けるわけではありません。詳細なプロセス例と期待成果はdiyodemag.com記事参照。
適応層のメリット
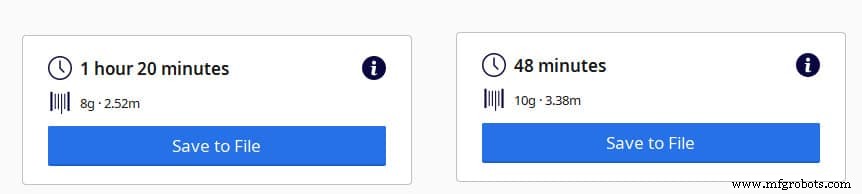
適応層有効化で、造形形状に応じた層高調整により、造形時間・材料使用量を削減。複雑・曲面部は薄層で高精細化、詳細不要部は厚層で高速化。
標準層高固定造形と比較して、より高品質な造形をより短時間で実現。
薄層ではステアケーシング効果(階段状段差)が大幅低減。厚層では逆効果ですが、適応層なら「必要な場所だけ薄く」できるため全体最適化されます。
後工程(サンディング等)時間も削減。通常プリントなら厚層で荒れる箇所も適応層なら滑らかに出せるため、後処理工数減。特に手が届かない複雑箇所(サンディング不可領域)を薄層で造形すれば、最初から滑らかな仕上がり確保可能。
要するに適応層は、造形時間・材料使用量・後処理時間の三重削減を実現します。
適応層を使うべきケース/使わないべきケース
機能・美観要求と幾何設計に依存します。
適応層が最も効果的なケース:
- 傾斜角・曲面壁が緩やかに変化する設計
- 機能上必要な微細ディテール領域と、そこまで詳細不要な領域が混在するプリント
- 仕様通りに精密・滑らかに造形したいプロトタイプ
適応層を避けるべきケース:
- 全域で一貫した高精度が必要なプリント(全域高解像度プリント)
- 同一ビルドプレート上で異なる仕様の複数構造体を同時造形。適応層プログラムは単一仕様セットのみ対応。
適応層の設定方法
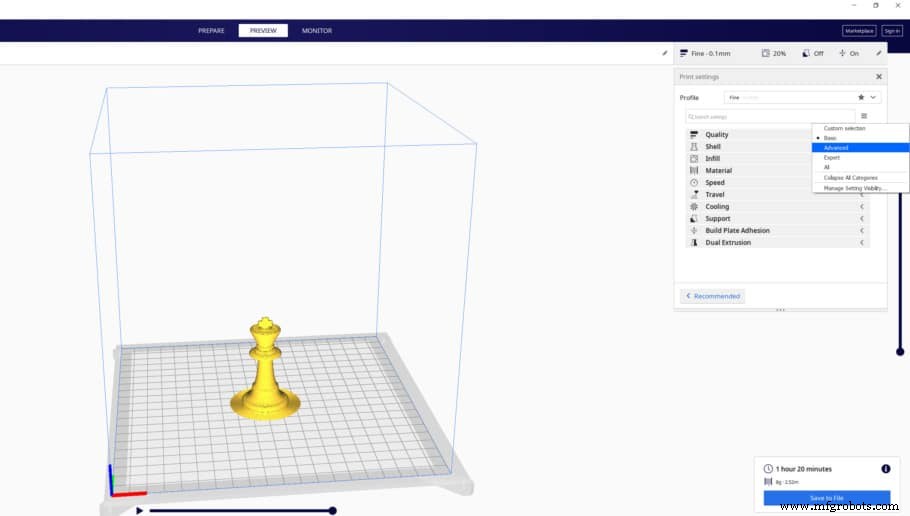
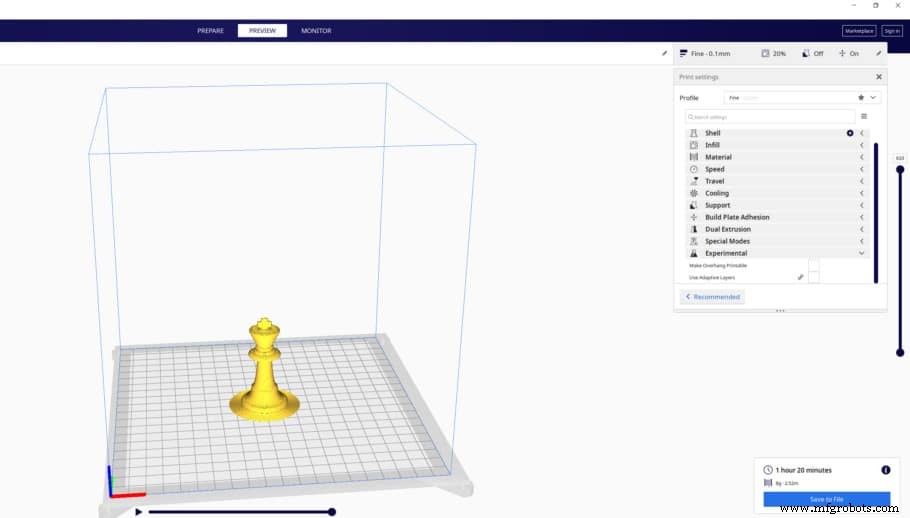
- ハンバーガーメニュー(≡)クリックで詳細設定モードへ
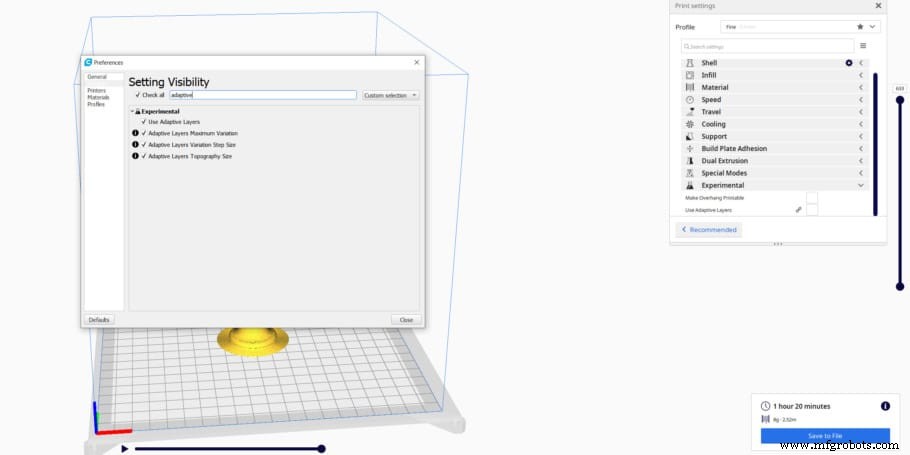
- 「実験的」項目までスクロールし、歯車アイコンクリック。新ウィンドウで検索バーに「Adaptive」入力し、「適応層」含む4項目を有効化
- 最初のメニューに戻り、「実験的」下に適応層モード表示。有効化
- 設定調整後スライス実行。モデル複雑度により顕著な時間短縮を確認可能
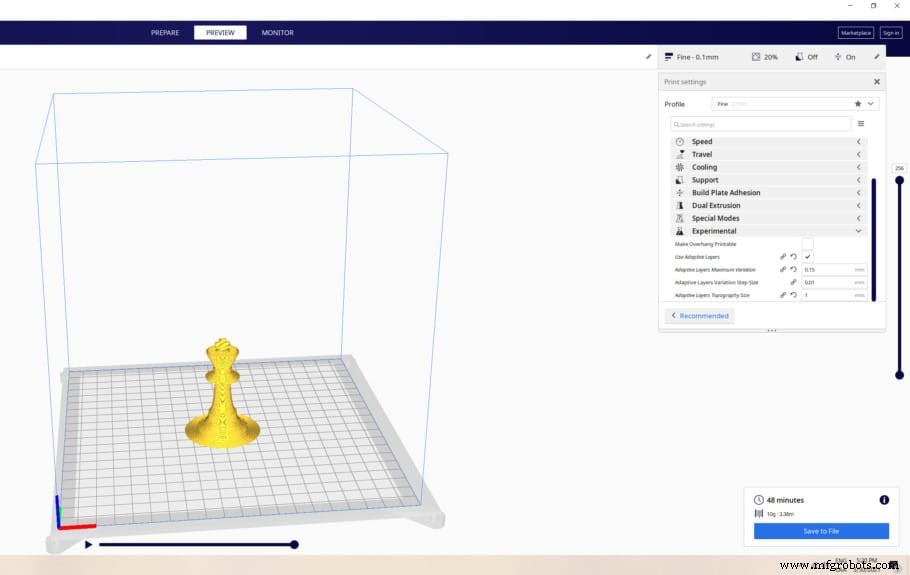
各設定項目の意味
- 適応層最大変化量:基準層高からの最大許容層高差。例:基準0.3mm、最大変化0.2mmなら最高解像度0.1mm(100μm)まで薄くできる。
- 適応層変化ステップサイズ:前層比の層高変化量。
- 適応層閾値:薄層採用の積極性。小さい値→薄層多用、大きい値→厚層傾向。
層高の決定ルール
一般に層高はノズル径の80%を超えてはなりません。
多くの3Dプリンタは標準0.4mmノズル搭載で、ユーザー大半はノズル交換しません。0.4mmノズルなら最大層高0.32mm、0.6mmノズルなら0.48mmが上限。
プリント中に層高を変更できるか?
技術的には可能ですが非推奨。スライシング生成Gコードを中途変更すると最終製品に悪影響大、最初からやり直し必須。
品質不満なら設定(層高含む)調整後、再スライスして新規プリント開始すべきです。
補足:中途層高変更を強行するなら、プリント一時停止→新層高で再スライス→完了済みGコード指示削除→現在高さ基準でZオフセット導入→新ファイルプリント。成功しても美観損なわれるリスク大。時間・材料無駄にせず、最初から新設定で始めるのが賢明。
適応層実例:チェスのポーン
実例としてシンプルなチェスピース(ポーン確定、ELOレート未計測ながら)をプリント。基準層高0.2mmで適応層あり/なし両方スライス。
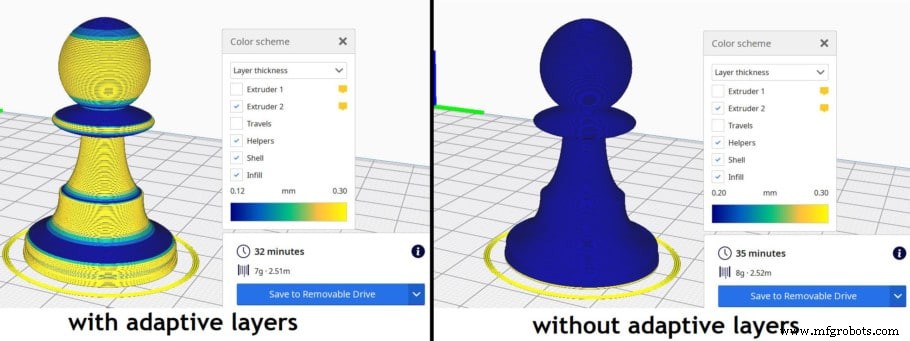
小物ゆえ絶対時間短縮は僅か3分。しかし約8.6%短縮は非自明な改善率。
この割合はオブジェクトトポロジー依存で変動。極端例:ディテールなきキュー(ビリヤード棒)なら両者時間完全一致!
結論
適応層活用で造形時間短縮のみならず、フィラメント使用量も削減可能。積み重なれば時間・コスト両面で節約になります。
ただし実験的機能のため、意図通り動作しないケースもあります。実際に試して様子見必須です。
おすすめ製品セクション
プリンタ、フィラメント、アップグレード選びの迷いを解消し、リサーチ時間を短縮する厳選おすすめ製品を掲載。初心者からエキスパートまで対応可能な機種、実地テスト済みのフィラメント・パーツのみを紹介しています。
3Dプリント