



最適な3Dプリント技術の選び方:FDM、SLA、SLSを徹底比較
付加製造(アディティブ・マニュファクチャリング)は、材料付加による成形に基づく製造技術の総称です。これは、材料を削り出す減法製造(従来のCNC加工手法を含む)とは異なり、必要な量の材料を層ごとに選択的に供給して部品を構築する方式です。
しかし、このカテゴリ内には様々な技術が存在し、それぞれに長所と短所があります。各技術の基礎と限界を理解することは、ニーズに最適なものを選択する上で極めて重要です。
多くの技術とバリエーションがありますが、業界で最も一般的で普及しているのは以下の3つです:
- 溶融材料堆積法(FDM)
- 光選択的重合法(SLA)
- 選択的レーザー焼結法(SLS)
最も普及しているのは間違いなくFDM技術です。主にこの技術を採用した低価格3Dプリンターの登場によるものですが、近年はSLAとSLS技術もシェアを伸ばしています。FormlabsやSinteritなどの企業が、それぞれSLAとSLSベースの装置を販売し、産業品質を非常に競争力のある価格で実現しています。これに新材料の登場が加わり、現在では企業や専門家がどの技術を選ぶか判断するのが難しくなっています。
以下では、各技術の主な特徴と違い、メリット・デメリットを詳述します。
溶融積層法(FDM)
圧倒的に最も人気のある技術です。ノズルから熱可塑性樹脂を溶融温度以上で押出し、選択的に層ごとに堆積させて部品を形成します。
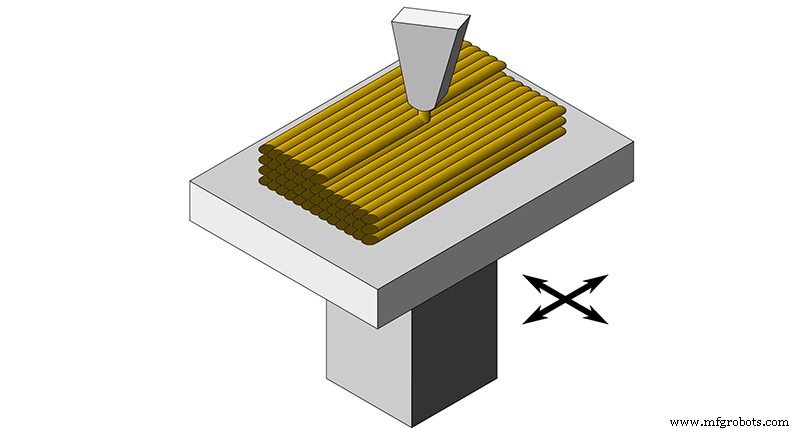
画像1:FDMプリント。出典:commons.wikimedia.com
最も一般的であるにもかかわらず、設計とプリント用ファイル準備の面では最も複雑です。FDM 3Dプリントの制約がしばしば設計自体を決定づけるため、この技術で部品を製造する際は、互換性を持たせるために設計または再設計が必要になります。これは、3Dプリントの目的が後で他の製造方法で生産されるモデルの検証である場合、大きな問題となります。
全制約の中で最も重要なのは、サポート材の必要性と機械的等方性が得られないことです。
溶融材料を空中に堆積できないため、ブリッジやオーバーハングを直接プリントできず、これらの場合サポート構造を追加する必要があります。これは材料と時間のコスト増を招き、部品はサポート除去の後処理が必要となり、接触面の表面品質に影響を与えます。
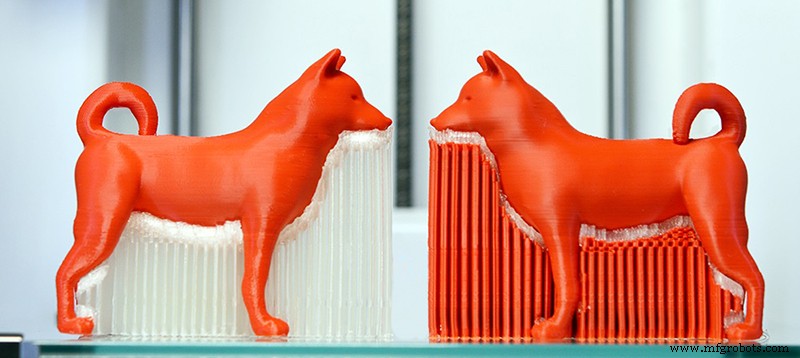
画像2:サポート付きでプリントされた部品。出典:Simplify3D
サポート材の欠点を軽減する方法の一つは、溶解性材料でプリントすることです。これにより除去が容易になり、接触面の表面品質が向上します。これにはデュアルエクストルーダーシステムが必要で、BCN3D Sigma/SigmaxのIDEXシステムやRaise Pro2に搭載のBondtechデュアルエクストルーダーなどがあります。
動画1:BCN3D IDEXシステム。出典:BCN3D
一方、前回の記事で説明したように、FDMでは等方的な部品を得ることは不可能であり、特定の機械・構造用途では大きな問題となります。
その他の重要な制約として低解像度と高公差があります。小径ノズルを使用すればSLAやSLSに近いZ解像度を達成できますが、XY解像度は常に大幅に低く、使用材料に依存します。これは解像度がノズル径で決まり、全材料が小径ノズルと互換性があるわけではないためです。
しかし、デメリットばかりではありません。FDM技術は、圧倒的に最も幅広い材料ラインナップを低コストで提供し、より大きなプリントボリュームを持ち、技術間の価格差は縮まっていますが、依然として最も安価な技術です。
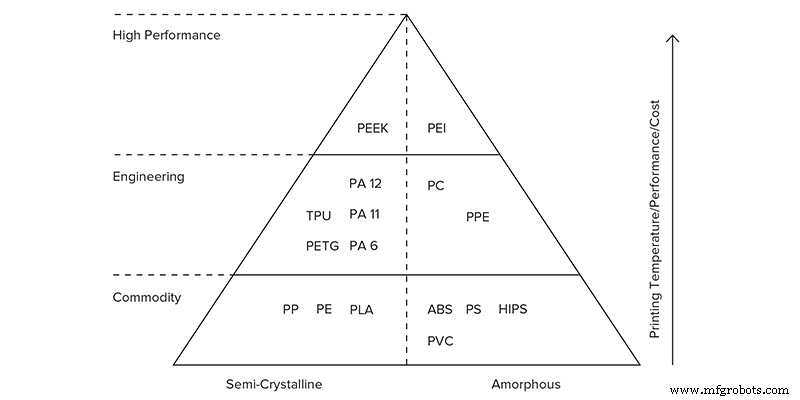
画像3:FDM 3Dプリント主要材料のピラミッド。出典:3dhubs.com
また、クリーンで安全な技術であり、プリント前の準備が少なくて済みます。これによりあらゆる環境に設置でき、SLAやSLSのように広範な準備・洗浄作業を要する技術より即時性が高く、初等から高等教育まであらゆるレベルの教育用途に最適です。
治具・工具のプリント、中大型部品、他技術では入手できない特定材料を必要とする用途に理想的な技術です。
建築模型の製作でもFDM 3Dプリントは大きな利点を発揮します。一般的に大型部品で高精度を要せず、Filamet、Timberfill、Smartfil EP、PLA Mukhaなど、後処理なしで金属、木材、セラミック調の仕上げを実現する材料が利用可能です。
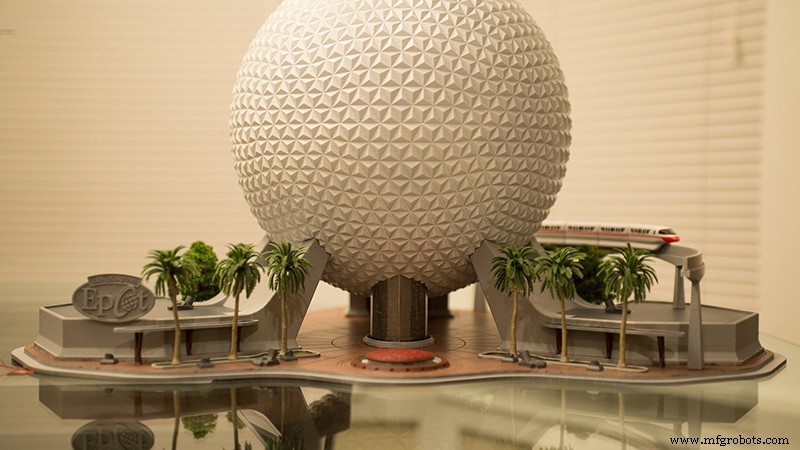
画像4:FDMでプリントされた建築模型。出典:Raise3D
ステレオリソグラフィー(SLA)
第2に普及している3Dプリント技術です。光硬化性レジンを槽に充填し、紫外線を層ごとに選択的に照射します。この選択的露光はレーザー走査(SLA)、プロジェクター(DLP)、マスクドLED(LED-LCD/MSLA)で行われます。
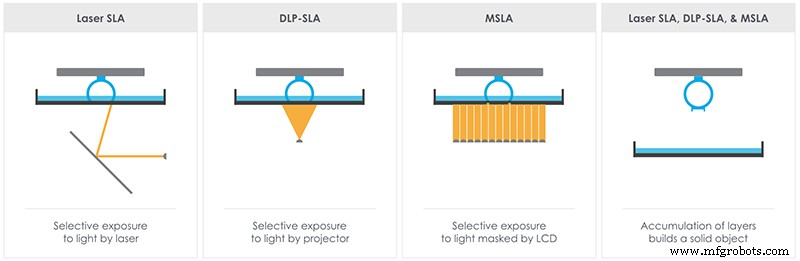
画像5:SLA、DLP、MSLAの違い。出典:theorthocosmos.com
FDM 3Dプリントと同様、サポート材が必要でプリント後に除去しなければなりません。しかし、SLA 3Dプリントでは現在2材料同時プリントができないため、サポート除去は機械的に行うしかありません。このため、サポート接触部でも部品表面が影響を受けます。
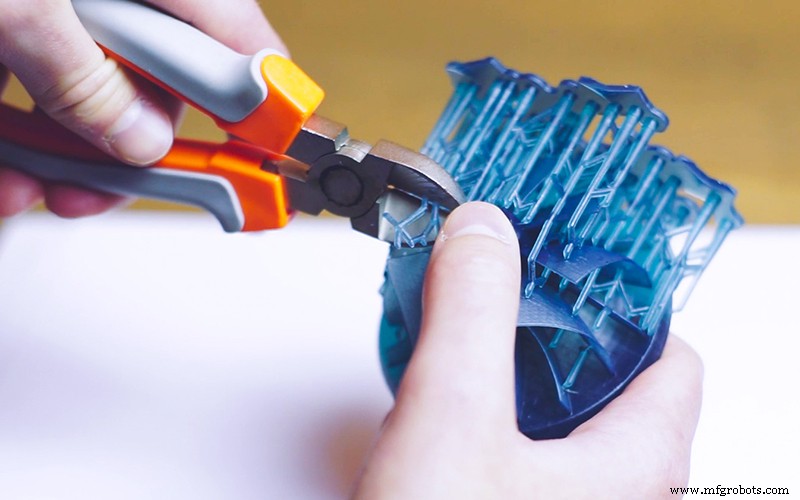
画像6:SLAプリント部品のサポート。出典:3Dhubs.com
FDM 3Dプリントとのもう一つの根本的違いは、熱可塑性樹脂ではなく熱硬化性ポリマーを使用することです。また、SLA材料はFDM材料より高価で、一定の毒性があります。これに部品の洗浄と後処理が必要なことが加わり、教育分野への推奨度は低くなります。
しかし、最大の強みは3D SLAプリントで達成可能な高解像度と優れた表面仕上げです。一般的に全方向で最大50μmの解像度が得られます。
大型プリントボリュームを持つSLAプリンターもFDMプリンターと同等レベルで存在しますが、一般的にSLA 3Dプリンターのプリントボリュームはかなり小さい傾向があります。
高解像度と優れた表面仕上げを必要とする小型部品のプリントに最適です。現在、歯科とジュエリー業界で最も人気のある3Dプリント技術であり、歯科用と鋳造用レジンのカタログが最も充実しています。
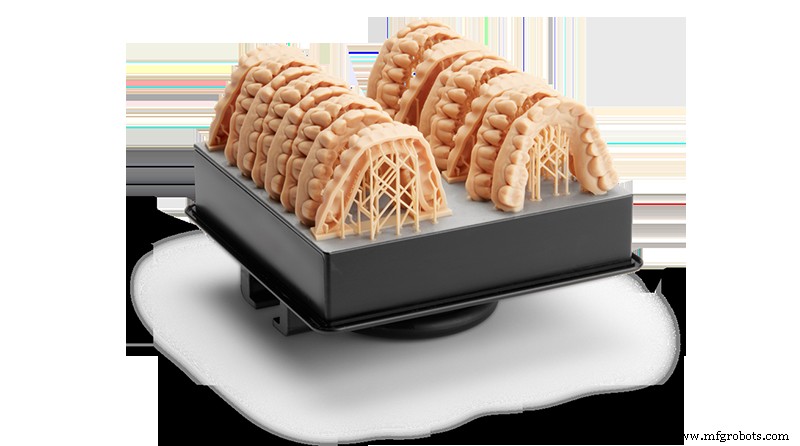
画像7:SLAでプリントされたデンタルモデル。出典:Formlabs.
選択的レーザー焼結(SLS)
産業現場で最も古く、最も一般的な技術の一つであるにもかかわらず、おそらく最も知られていない技術です。
これは最近まで、すべてのSLS 3Dプリント装置が適切な設備を必要とし、装置と導入の両コストが高かったためです。しかし近年、LisaやLisa Proのようなデスクトップ形式のSLSプリンターの登場により、取得・導入コストがFDMやSLSシステムに近いレベルまで低下しました。この技術は熱可塑性樹脂と金属の両方の部品製造を可能にしますが、本記事の目的は3技術の違いを理解することなので、熱可塑性樹脂のSLS 3Dプリントのみに焦点を当てます。
SLS 3Dプリントは、レーザー走査システムを用いて粉末材料の層を選択的に焼結します。層が焼結されるたびにビルドデッキが下降し、リコーターと呼ばれる特殊装置が新しい粉末層を供給します。
画像8:SLSプリンターの概略図。出典:Sinterit.
この技術の主な利点はサポートなしでプリントできることです。これにより設計制約が他のどの技術よりも大幅に少なくなり、部品の後処理が大幅に簡素化されます。
これにレーザーによる高精度が加わり、SLAやFDM 3Dプリントで得られる精度を上回るため、複雑なアセンブリを部品ごとに個別にプリントせず、直接プリントできます。

動画2:SLS 3Dプリントで直接製造された自転車シフター。出典:Sinterit.
もう一つの重要な利点は、SLSでプリントされた部品が高密度で高い等方性を持つことで、機能モデルと試作の製造に理想的な技術となります。これらすべてに良好な表面仕上げが加わり、最終製品の小ロット生産にも適しています。
SLS 3DプリンターはFDM 3Dプリントほど幅広い互換材料を持たないものの、様々なタイプのナイロン、TPE、TPUといった技術材料が使用可能で、ほとんどの用途をカバーできます。
動画3:SLS 3DプリントでTPUプリントされた部品。出典:Sinterit.
すべての利点があるにもかかわらず、SLS 3Dプリントの主な制約要因はビルドボリュームです。産業用装置はFDMシステムと同等の大型ビルドボリュームを持ちますが、デスクトップSLS 3DプリンターのプリントボリュームはSLAプリンターと同程度です。
また、部品後処理は非焼結粉末の除去洗浄に限定されますが、SLS 3Dプリンターには準備と洗浄が必要で、FDMプリントほど即時性はありません。
これらすべての特性により、この技術は業界標準となっていますが、高コストが中小企業へのアクセスを制限してきました。近年、LisaやLisa Proのような手頃なデスクトップSLS 3Dプリンターの登場により状況は変わりつつあります。FDMやSLAの同等モデルよりコストはまだやや高いものの、現在ではコストが技術選択の決定的要因ではなくなりつつあります。
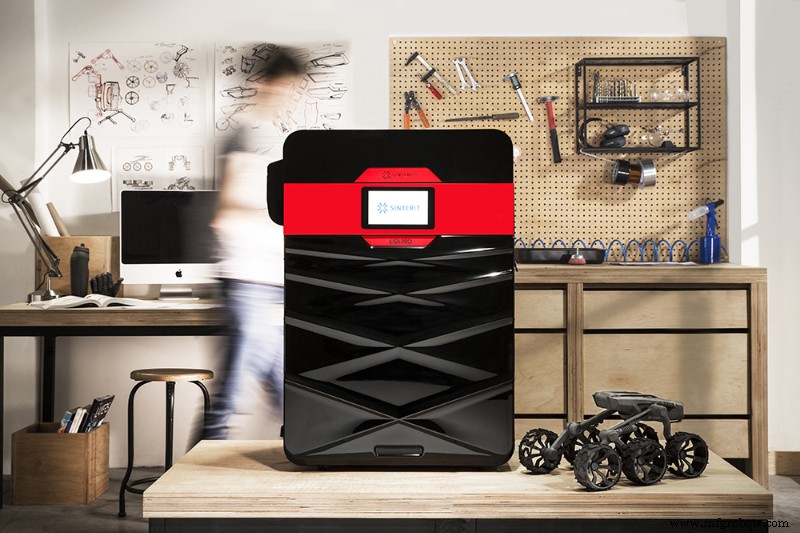
画像9:Sinterit Lisa Pro。出典:Sinterit.
FDM、SLA、SLSの比較
3技術を適切に比較するには、特性の面と設計・製造制約の面の2レベルで行う必要があります。
以下に各技術の主な特性を比較します:
特性>Features | |||
|---|---|---|---|
| 特性 | FDM | SLA | SLS |
| 動作原理 | 溶融材料の押出 | レジン光重合 | 微粒子焼結 |
| 互換材料タイプ | 熱可塑性樹脂 | 光硬化性レジン | 熱可塑性樹脂 |
| 互換材料数 | 非常に多い | 中程度 | 少ない |
| 材料価格 | 中〜低 | 高い | 中程度 |
| 複雑さ | 高い | 中程度 | 中程度 |
| 即時性 | 非常に高い | 中程度 | 低い |
| 最小層解像度 | 0.1 mm | 0.05 mm | 0.06 mm |
| XY最大解像度 | 0.25 mm | 0.05 mm | 0.08〜0.08 mm |
| 精度 | 低い | 中程度 | 高い |
| 用途 | ラピッドプロトタイピング。 教育。 治具・工具製造。 | 微細ディテールモデル。 ジュエリー・歯科用鋳造ネガ。 スプリント。 | 機能試作。 短納期生産。 治具・工具。 整形外科部品。 医療モデル |
| 利点 | 低価格。 即時性。 材料の豊富さ。 | 高解像度。 高品質歯科・鋳造材料。 | サポート不要プリント。 高品質部品。 アセンブリ直接プリント。 高精度。 |
| 欠点 | サポート材必要。 一部材料で高収縮。 | 材料コスト高。 プリントボリューム小。 | プリント時間長。 プリントボリューム小。 |
以下の表は各技術の設計制約を示します:
設計要件 | |||
|---|---|---|---|
| 特性 | FDM | SLA | SLS |
| オーバーハング | 45°からサポート必要 | 常にサポート必要 | サポート不要 |
| ブリッジ | 10mmからサポート必要 | サポート不要だが推奨 | サポート不要 |
| 最小壁厚 | 0.8 mm | 支持壁0.5mm 非支持壁1mm | 0.7 mm |
| 彫刻 | 幅0.6mm 高さ2mm | 0.4 mm | 1 mm |
| 最小穴径 | 2 mm | 0.5 mm | 1.5 mm |
| 可動部・嵌合部の公差 | 0.5 mm | 0.5 mm | 可動部0.3mm 嵌合部0.1mm |
| 中空部品の排気穴 | 不要 | 4 mm | 5 mm |
| 最小ディテールサイズ | 2 mm | 0.2 mm | 0.8 mm |
| 最小柱径 | 3 mm | 0.5 mm | 0.8 mm |
| 一般公差 | ±0.5%(下限±0.5mm) | ±0.5%(下限±0.15mm) | ±0.3%(下限±0.3mm) |
今日、Raise3D、Formlabs、Sinteritなどのメーカーから、これら3技術ベースのプリンターが同様の価格帯で入手可能です。これにより、技術導入の判断基準は純粋に技術的基準のみとなります。
ニーズと3Dプリンターの用途をよく評価し、最も適した技術を判断して投資を収益化することが必要です。
3Dプリント
- 3DプリントワークフローのボトルネックTOP6と実証済み解決策
- PA11 vs PA12:SLS用ナイロン材料の選び方
- ステレオリソグラフィー(SLA):3Dプリントの基礎技術
- 選択的レーザー焼結(SLS):最先端技術、先進材料、拡大する応用
- 軸受けはめあい(フィット)の基礎:3種類と正しい選び方
- 最適CNCカッター選定とプログラミングでピーク性能を引き出す
- ハンドホイール材質選びの実践ガイド:用途に最適な素材を選ぶ
- 産業オートメーション:未来対応ビジネスの鍵——「汚れ、単調、危険」な作業を自動化し人材を高付加価値業務へ
- 適切なコンパクター選定:効率的廃棄物管理のための包括的ガイド
- ブレーキ摩擦材の選び方:用途別最適ガイド
- 配管システムに最適なチューブ材料の選び方