



産業生産の脱炭素化:複合材料積層造形で実証された56%の炭素削減
数十年にわたり、製造業のマントラは単純でした:より大きく、より重く、より削り出し中心であることがより良い性能を意味しました。今日、そのマントラは温室効果ガス排出削減の緊急の必要性と衝突しています。従来のCNC加工とそれを支える重いインフラは、グローバルな脱炭素化目標と整合しなくなった巨大なカーボンフットプリントを生み出しています。
解決策が既存の工場ラインの微調整ではなく、部品の生産方法と場所を再考することにあるとしたら?Bureau Veritas Swedenによる最近の独立したライフサイクルアセスメント(LCA)は、従来のCNCアルミニウム加工とMarkforgedの複合材料3Dプリントプラットフォームを比較することでこの前提を検証しました。
結果は驚くべきものです:分散型デジタル製造ワークフローにより、生産炭素排出量を最大56.4%削減できます。以下では、このブレークスルーを可能にするデータを解き明かします。
エグゼクティブサマリー
ISO 14040/44、ISO 14025、EN 15804準拠のLCAがBureau Veritas Swedenにより独立検証され、CNCアルミニウム加工からMarkforged複合材料3Dプリントへの移行が炭素排出量を最大56.4%削減することを実証。分散型製造戦略が産業グレードの性能を維持しながら深い脱炭素化を実現することを確認しました。
インフラの格差:12トン vs 122kg
炭素強度は部品製造に使用される設備の組み込み炭素から始まります。評価は両技術の完全な部品表(BOM)を考慮します。
機械レベル比較
| エンジニアリング指標 | CNC加工センター (S1) | Markforged FX10 (S2/S3) |
|---|---|---|
| 総機械質量 | ~12,000 kg | 122 kg |
| 主要構造材料 | 6,000 kg 鋳鉄 | 80 kg 鋼 |
| 電子機器 & PCB | 120 kg | 8.5 kg |
| 参考耐用年数 | 10年 | 5年 |
機能単位は5年間の産業要件です。単一CNCマシンの10年寿命に合わせるため、分析にはFX10プリンター2台が含まれます。
戦略的シナリオ:サプライチェーンの最適化
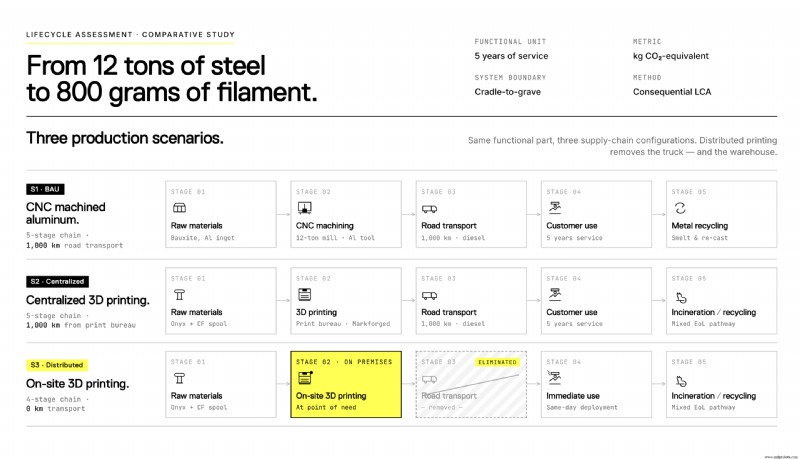
3つのシナリオが物流と生産選択が全体的なフットプリントにどう影響するかを示します:
- シナリオ1 – 現状維持(BAU): アルミニウム工具のCNC加工に続き地域道路輸送。
- シナリオ2 – 集中型積層造形: 単一FX10で中央ハブでプリントし顧客へ出荷。
- シナリオ3 – 分散型製造: 顧客サイトで社内プリント——流通輸送なし。
帰結的LCA結果:炭素内訳
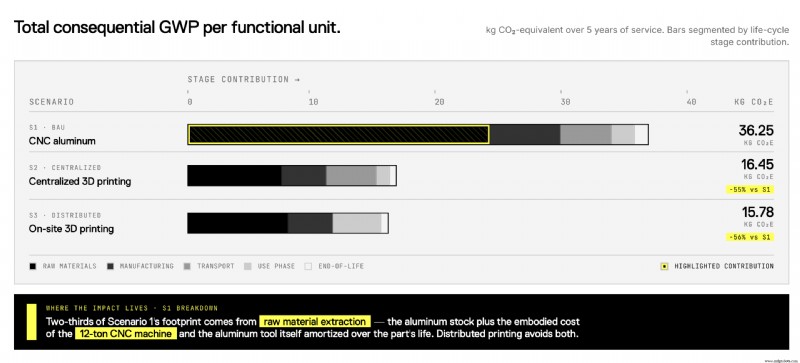
すべての数値は、ゆりかごから墓場までの全ライフサイクルにおける機能単位あたりの地球温暖化係数(GWP)をkg CO₂eで表しています。
- シナリオ1(CNCアルミニウム):36.2 kg CO₂e
- シナリオ2(集中型3Dプリント):16.5 kg CO₂e
- シナリオ3(分散型3Dプリント):15.8 kg CO₂e
56.4%の優位性は、軽量FX10プリンター、Onyx連続炭素繊維強化の高い材料効率、流通ロジスティクスの排除に由来します。
持続可能性の技術的ドライバー
Markforgedプラットフォームは3つの核心的柱を通じて従来の加工を上回ります:
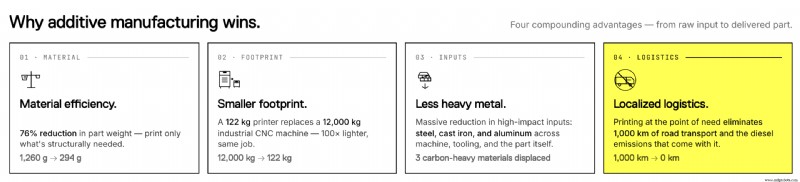
- 根本的な材料効率: CNCが工具あたり1,260gのアルミニウムを削り出すのに対し、積層造形はわずか294gの複合材料を使用——金属採掘に必要な炭素を劇的に削減。
- 組み込み炭素の削減: 12トンのCNCマシンには大量の鋳鉄、鋼、銅が必要。FX10の軽量設計が原材料需要を大幅に削減し、参入コストの炭素フットプリントを低減。
- ゼロロジスティクス戦略: オンサイトプリントはファイルを出荷し、部品を出荷しない。地域輸送と倉庫保管に伴うCO₂債務を除去。
これらの発見は、製造業における持続可能性が工場フロアでのエネルギー最適化を超え、インフラの根本的な再考を要求することを示しています。厳格なISOおよびEN準拠により、このLCAは堅牢なESGレポートに必要なサードパーティ検証を提供します。
方法論とコンプライアンス
- データベース:Ecoinvent 3.11、SimaPro 10.2.0.1でモデリング
- キャラクタリゼーション:JRC環境フットプリント(EF)3.1
- システム境界:ゆりかごから墓場まで、モジュールA1–A3、A4、C1–C4、Dをカバー
- エネルギーミックス:ヨーロッパ電力グリッド、完全な上流インフラを含む
独立LCA実施:Muhammad Arfan、Bureau Veritas Sweden。基準:ISO 14040/44、ISO 14025、EN 15804。
免責事項: すべてのコンテンツは© Markforged, Inc.。書面による許可なしに複製、改変、採用することはできません。この素材の使用はサービスマークや商標の使用権を付与しません。本情報は専門的助言と見なされません。Markforgedは裁量でコンテンツを更新または改訂する権利を留保します。
3Dプリント
- 3Dプリント耐熱インテークマニホールドがモータースポーツバイクに競争優位をもたらす
- 炭素鋼 vs ステンレス鋼:プロジェクトに最適な素材選び
- 付加製造(3Dプリンティング)入門:設計から完成品までの完全ガイド
- 3Dプリントカーボンファイバー金型と実用パーツでFormula Studentレースカーを革新
- PolyJet 3Dプリント:産業精度を実現する先進的高速光重合技術
- Formlabs Fuse 1 SLSプリンターでジェンダーセンシティブなカスタムバイクサドルを制作
- FDM 3Dプリントを変革する5つの革新的フィラメント──金属・導電・生分解・バイオ・石材調
- アセトンでPLAは溶ける? 知っておくべき真実と代替溶剤
- Ender 3(Pro/V2)サポート設定完全ガイド:印刷品質を最適化
- TPUプリント温度の最適設定:柔軟で耐久性のある3Dプリントを実現
- Dunlop Systems、3Dプリンティングで工具生産を加速 - Mark Statham氏に聞く