



溶接欠陥の理解:種類、原因、検出、対策
溶接欠陥の種類
製造プロセスにおいて欠陥は一般的な現象であり、プロセスの限界や人的要因により発生します。完全な無欠陥溶接は不可能ですが、適切な予防措置により一定程度抑制可能です。代表的な溶接欠陥とその原因・対策を解説します。
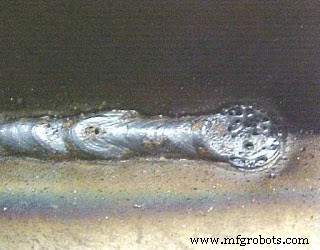
1. 吹孔(ポロシティ)
溶接部に気泡やガスがランダムに分布する欠陥です。溶融時のガス放出が凝固時に閉じ込められたり、溶接中の化学反応、汚染物質によって発生します。適切な電極・充填材の選定、溶接技術の向上、溶接準備への注意、ガス逃げ時間を確保するための溶接速度低減で最小限に抑制可能です。性能への影響は気泡の質、大きさ、応力に対する配向によります。
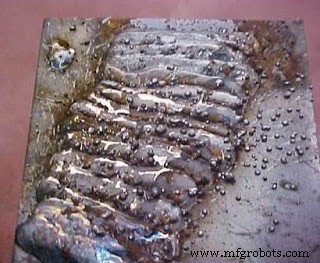
2. スパッタ
溶接から飛散した金属滴が周囲表面に付着する現象です。溶接条件の修正で最小限に抑え、グラインディングで除去します。
原因:
- 溶接電流が高すぎる
- アークが長すぎる
- 極性が不適切
- シールドガス不足
対策:
- 溶接電流とアーク長を減らす
- 溶接条件に適した極性を使用
- トーチ角度を大きくし、適切なガスシールドを使用
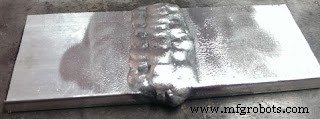
3. スラグインクルージョン
酸化物、フラックス、電極成分などが溶接部に混入する欠陥です。アンダーカット、不完全溶け込み、溶融不良と関連して発生しやすく、多層溶接時の層間清掃不足や不適切な電極・電流が原因となります。断面積を減らして接合強度を低下させるだけでなく、重大なクラックの起点となり得ます。修復は削り取りまたはガウジング後の再溶接のみ可能です。
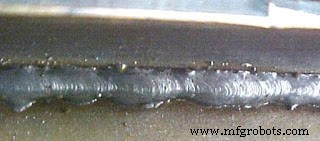
4. 不完全溶融
隙間が溶融金属で完全に埋まらない欠陥で、溶接者の不正確さによる溶接金属の早期凝固が原因です。
原因:
- 熱入力が低すぎる
- 溶融池が大きくアークより先行する
- 継手の入り角が小さい
- 電極・トーチ角度が不適切
- ビード位置が不適切
対策:
- 溶接電流を上げ、移動速度を下げる
- 堆積率を下げる
- 継手の入り角を大きくする
- 電極または板の角度を調整し、板端が溶けるようにする
- ビード位置を調整し、他のビードや板との鋭利なエッジを避ける
5. 不完全溶け込み
溶接継手の深さが不十分な状態です。
6. アンダーカット
母材が溶接部から溶け出し、鋭い溝やノッチ状のくぼみが生じる欠陥です。接合部の疲労強度を低下させます。
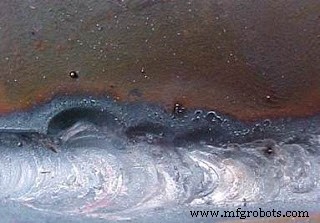
原因:
- アーク電圧が高すぎる、またはアークが長すぎる
- 不適切な電極使用や電極角度
- 電極径が太すぎる
- 電極移動速度が速すぎる
対策:
- アーク電圧を下げる、またはアーク長を短くする
- 立脚に対して30°〜45°の電極角度を適用
- より細い電極を使用
- 移動速度を落とす
7. アンダーフィリング
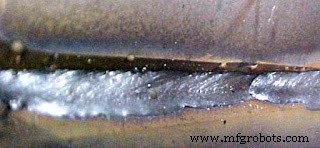
継手が適切な量の溶融金属で埋まらない状態です。
8. インクルージョン
厚板をフラックスコアード或いはフラックス被覆ロッドでV継手接合する際、各パスのスラグが完全に除去されずに次のパスが行われることで発生します。
9. ラメラティア
主に低品質鋼で発生します。圧延工程で伸長した硫化物、酸化物などの非金属介在物により、厚み方向の延性が低い板で起こります。フィレット溶接とバット溶接の両方で発生しますが、溶融境界が圧延面と平行なT継手とコーナー継手で最も影響を受けやすいです。
10. クラック
溶接部の様々な位置・方向に発生します。代表的なタイプは縦クラック、横クラック、クレータークラック、アンダービードクラック、トウクラックです。高温時に発生すればホットクラック、溶融金属凝固後に発生すればコールドクラックと呼ばれます。
原因:
- 溶接終了が急激すぎる。凝固収縮によるクレーター内のボイドからクラックが開始
対策:
- 終了時に電極を戻してクラックを埋める
- ルートパス溶接時、アークを溶融池から板端へ速やかに移動
- 電源のクレーター充填時間を延長
11. アークブロー
原因:
- アースクランプと反対方向への磁気効果によるアーク偏向
- ワークの重い部分(特にコーナー・エッジ)への磁気効果によるアーク偏向
対策:
- 可能な限り交流電極を使用
- アースクランプ接続から離れて溶接、アースを分割して継手両側に接続
- アークを可能な限り短く保つ
溶接検査の種類
溶接検査・検査の大半は破壊検査と非破壊検査の2カテゴリに分類されます。
破壊検査
通常、検査コストが安価です。大量生産品で1〜2個の犠牲が許容される場合に適し、溶接機器のセットアップや訓練コースでの学習ツールとして有用です。訓練でよく用いられるのはマクロエッチ試験とルート・フェイス曲げ試験です。
非破壊検査(NDT)
溶接欠陥を検出するNDT手法は多岐にわたり、単純なものから専門オペレータと高価な装置(X線検査など)を要するものまであります。比較的簡単な手法として浸透探傷試験があり、最小限の装置でほとんどの作業現場で実施可能です。蛍光浸透探傷試験は浸透探傷の発展形です。その他、超音波探傷、磁粉探傷、X線探傷などが一般的です。
以上、溶接欠陥の種類と検査について解説しました。ご質問があればコメントでお知らせください。記事がお役に立てば、ソーシャルネットワークで共有をお願いします。より有益な記事をお届けするため、ウェブサイトの購読もご検討ください。ご覧いただきありがとうございました。
製造プロセス
- 溶接技術完全ガイド:種類・工法・用途を体系的に解説
- 鋳造欠陥の理解:種類、原因、実証済み対策
- パンチ工具故障の理解:原因、予防、修復戦略
- ガス溶接技法と産業用途:酸素アセチレン・ガソリン・MAPP・プロパン・水素溶接を比較
- 溶接欠陥の種類・原因・対策完全ガイド:内部欠陥と外部欠陥
- 圧延機の種類と圧延欠陥完全ガイド:2高・4高・クラスターミル等
- レーザー溶接:原理、レーザー種類、産業用途、メリット・デメリット
- 抵抗溶接:種類、原理、メリット・デメリット、用途を解説
- 溶接換気の完全ガイド:種類・メリット・実践例
- 溶接ビードの種類・形成・品質判断:ストリンガービード・ウィーブビード完全解説
- 放射線透過試験(RT):種類、メリット、用途を徹底解説