



電子ビーム溶接完全ガイド:原理、装置、メリット・デメリット、用途
電子ビーム溶接(EBM)とは
EBMとは?
EBMまたは電子ビーム溶接は、高エネルギー電子ビームによって生成される熱を利用する溶接プロセスです。電子がワークに衝突し、その運動エネルギーが熱エネルギーに変換されて金属を加熱し、ワークの側面が接合され、凝固後に溶接部が形成されます。
電子ビーム溶接は液相溶接プロセスでもあります。金属間接合が液相または溶融状態で形成されます。電子の運動エネルギーを用いて2つの金属ワークピースを接合するため、溶接プロセスと呼ばれます。
電子ビーム溶接の発明
この溶接は1958年にドイツの物理学者カール・ハインツによって発明されました。この溶接プロセスでは、高速電子流が溶接板に衝突し、その運動エネルギーが熱エネルギーに変換されます。この熱エネルギーはワークピースを溶かし、1つのピースに接合するのに十分です。このプロセス全体は真空中で行われ、そうでないと電子が空気粒子と衝突してエネルギーを失ってしまいます。
電子ビーム溶接機の購入を検討されている場合、SciakyのEBW-112x102x66で約1,000,000ドルです。この機械は30kW W2000コンピューター制御ハードバキュームビーム溶接機で、低電圧(60kV)ガンを備えています。
EBMの装置構成
EBMの主要装置は以下の通りです:
- 電子銃
- アノード
- 磁気レンズ
- 電磁レンズと偏向コイル
- ワーク保持装置
- 真空チャンバー
- 電源
1. 電子銃
電子ビーム溶接の重要な装置です。電子を生成し、加速し、一点に集中させる陰極管(負極)です。この銃はタングステンまたはタンタル合金で作られることが多いです。陰極フィラメントを2500℃まで加熱して電子を連続放出させます。
2. アノード
電子銃のすぐ後ろにある陽極(正極)です。主な機能は負電荷(この場合は電子)を引き付け、それらに経路を与え、経路から外れないようにすることです。
3. 磁気レンズ
収束電子のみを通過させる一連の磁気レンズです。低エネルギーの発散電子をすべて吸収し、高強度電子ビームを提供します。
4. 電磁レンズと偏向コイル
電磁レンズで電子ビームをワークに集光し、偏向コイルでビームを期待される溶接領域に偏向させます。これらはEBWプロセスの最終ユニットです。
5. ワーク保持装置
この溶接プロセスでは、3方向に回転可能なCNCテーブルを使用してワークピースを保持します。溶接板は適切な治具を用いてCNCテーブルに固定されます。
6. 真空チャンバー
ご存知の通り、このプロセス全体は真空チャンバー内で行われます。真空は機械式または電動ポンプで生成されます。真空チャンバー内の圧力範囲は約0.1~10Paです。
7. 電源
このEBM溶接プロセスでは、溶接プロセス用の連続電子ビームを供給する電源を使用します。薄板溶接用の低電圧装置または厚板溶接用の高電圧装置(70~150kV)の溶接電圧範囲は約5~30kVです。
電子ビーム溶接の作動原理
電子ビーム加工の溶接原理で動作します。このプロセスは電子の運動エネルギーを利用して熱を生成します。この熱で2枚の溶接板を溶接します。
高速電子流が溶接板に衝突すると、その運動エネルギーが熱エネルギーに変換されます。この熱エネルギーは2枚の金属板を溶融接合するのに十分です。
電子ビーム溶接の動作
EBMは溶接プロセスで、高エネルギー電子ビームによって生成される熱を利用します。電子がワークピースに衝突し、その運動エネルギーが熱エネルギーに変わって金属を加熱し、ワークピースの側面が接合され、凝固後に溶接が形成されます。
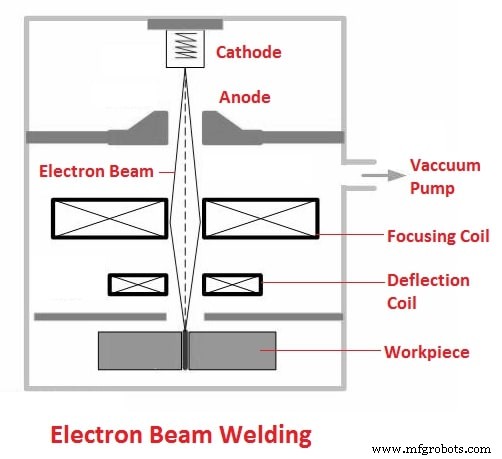
プロセスは約2×10⁻⁷~2×10⁻⁶psi(0.0013~0.013Pa)の圧力の真空チャンバーで行われます。このような高真空は、電子が空気分子と衝突してエネルギーを失うのを防ぐために必要です。
電子は陰極(電子銃)から放出されます。陰極と陽極間の高電圧(約150kV)により、電子は光速の30%~60%まで加速されます。電子の運動エネルギーは標的溶接部を溶かすのに十分になります。電子エネルギーの一部はX線照射に変換されます。
電界で加速された電子は、集光コイルで細いビームに集光されます。偏向コイルが電子ビームを溶接方向に移動させます。電子ビームは、鋼で0.004インチ(0.01mm)から6インチ(150mm)、アルミニウムで20インチ(500mm)までの厚さのワークピースを溶接可能です。
電子ビーム溶接は、他の溶接法では難しい金属(難融金属:タングステン、モリブデン、ニオブ、化学的に活性な金属:チタン、ジルコニウム、ベリリウム)を含むあらゆる金属の接合に使用できます。異種金属の接合も可能です。配置は図に示す通りです。
電子ビーム溶接のメリット
- 緻密な連続溶接
- 歪みが少ない
- 狭い溶接幅と狭い熱影響部
- フィラーメタルが不要
- 同質金属と拡散金属の両方を溶接可能
- 高い金属接合速度
- 硬い材料の溶接が可能
- 高い表面仕上げの溶接が可能
- 真空中でのプロセス全体により溶接欠陥が少ない
電子ビーム溶接のデメリット
- 装置が非常に高価
- 生産コストが高い
- X線放射がある
- 高い資本コスト/設置コスト
- 定期的なメンテナンスが必要
- ワークピースサイズが真空チャンバーによって制限される
- 高度な熟練労働者が必要
電子ビーム溶接の用途
- 航空宇宙産業と海洋産業のインフラ工事で使用
- 自動車産業でギア、トランスミッションシステム、ターボチャージャー等の接合に一般的に使用
- チタンとその合金の接合に適用
- 電子産業で電子コネクタの溶接に使用
- 原子炉と医療産業でもこのEBM溶接プロセスを使用
EBMについての疑問が解消されたことを願っています。まだ疑問があればコメントでお尋ねください。
お読みいただきありがとうございました。記事がお役に立てばシェアをお願いします。ご質問があればコメント欄でお気軽にお尋ねください。
ニュースレターを購読して、新着記事の通知を受け取ってください。
産業技術