



電気化学加工(ECM):原理、装置、メリット、デメリット、実用応用
電気化学加工(ECM)は、電気化学プロセスを用いてワークから材料を除去する機械加工プロセスです。プロセスではワークを陽極(アノード)、工具を陰極(カソード)とします。二つの電極(ワークと工具)を電解質(NaCl等)に浸漬。両電極間に電圧を印加すると、ワークからの材料除去が開始。ワークと工具は接触せず極めて近接配置。ECMでは材料除去が原子レベルで起こるため、鏡面仕上げが得られます。
- このプロセスは導電性材料のみ機械加工可能。
作動原理
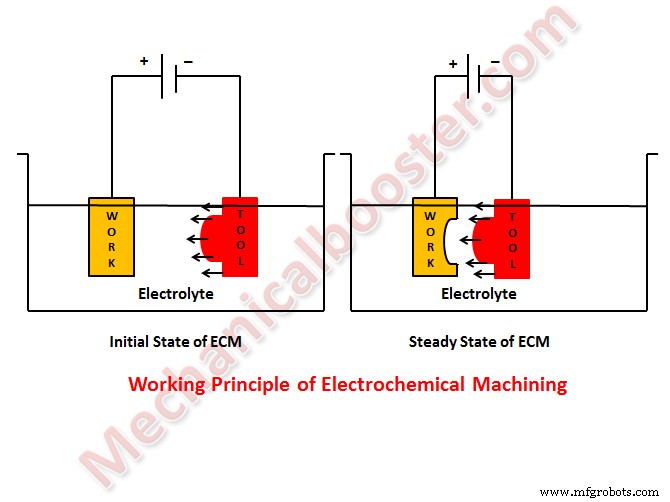
ECMの作動は、電気化学めっきやガルバニック堆積プロセスとは逆です。
電気化学加工プロセス中、反応は電極、すなわち陽極(ワーク)と陰極(工具)、および電解質内で発生します。
低炭素鋼(主成分:フェロース合金 Fe)加工を例に取ります。フェロース合金加工には一般に塩化ナトリウム(NaCl)中性塩溶液を電解質として使用。電解質中でNaClと水のイオン解離が以下のように起こります。
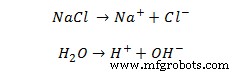
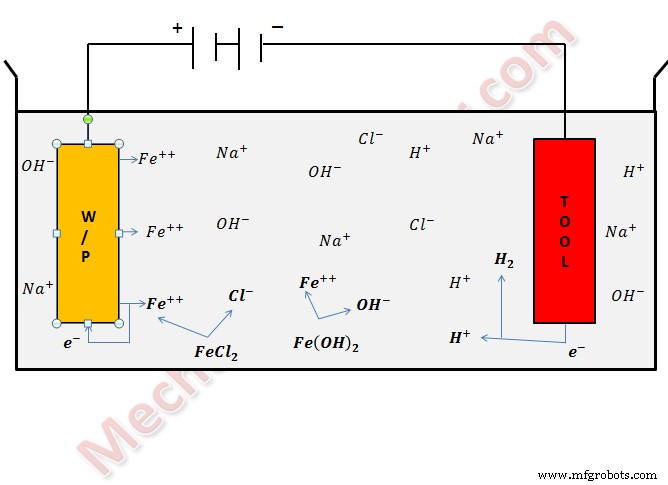
電極間に電位差を印加すると、工具とワーク間でイオン移動が開始。正イオンは工具(陰極)へ、負イオンはワークへ移動。
関連記事:
- 超音波加工(USM) – 主要部品、原理、メリット、デメリット、応用
- ウォータージェット加工 – 原理、メリット、デメリット、応用
- レーザービーム加工 – 主要部品、原理、動作、応用
陰極では水素イオンが電子を受け取り水素ガスに変換。
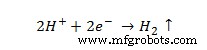
同様に陽極(ワーク)から鉄原子がFe²⁺イオンとして放出。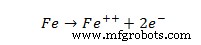
電解質内で、ナトリウムイオンが水酸化物イオンと結合し水酸化ナトリウム生成。フェロースイオンが塩化物イオンと結合し塩化鉄(II)生成。鉄イオンが水酸化物イオンと結合し水酸化鉄(II)生成。
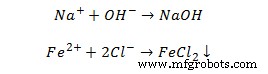
電解質内で生成したFeCl₂とFe(OH)₂がスラッジとして沈殿・沈降。このようにワークから材料がスラッジとして除去されます。
電気化学加工プロセスで発生する各種反応は下図の通り。
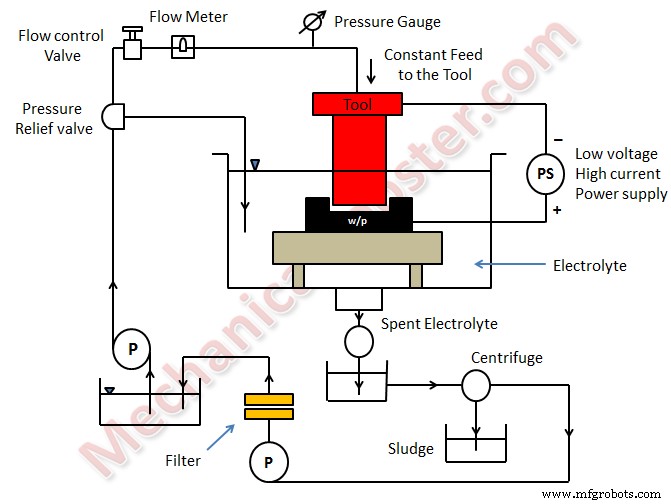
ECMシステムのモジュール/主要装置
- 電源装置
- 電解質ろ過・供給システム
- 工具送りシステム
- 作業槽
電気化学加工の動作手順
- まずワークを治具に組み付け、工具をワークに接近。工具とワークを適切な電解質に浸漬。
- その後、ワーク(陽極)と工具(陰極)間に電位差印加。材料除去開始。除去様式は作動原理で議論した通り。
- 工具送りシステムが工具をワークへ前進させ、常に必要ギャップを維持。ワークからの材料は正イオンとして放出、電解質内イオンと結合しスラッジとして沈殿。加工中に陰極で水素ガス発生。
- 材料がワークから原子レベルで解離するため、優れた表面仕上げが得られる。
- 槽からスラッジを取り出し電解質から分離。ろ過後の電解質を再び槽へ循環しECMプロセス継続。
- プラズマアーク加工(PAM)とは?その仕組み
- 放電加工(EDM)プロセスとは?その仕組み
- 電子ビーム加工プロセスの仕組み?
応用
- ECMプロセスはダイシンキング、プロファイリング・輪郭加工、穴あけ、研削、トレパニング、微細加工に使用。
- 蒸気タービンブレードの厳しい公差内加工に使用。
メリット
- 工具摩耗がほぼゼロ。
- 凸・凹工具使用で複雑・凹面形状部品を容易に製造可能。
- 工具とワークの直接接触がないため、力と残留応力が発生しない。
- 優れた表面仕上げが得られる。
- 発熱が少ない。
デメリット
- 食塩・酸性電解質の場合、工具・ワーク・装置の腐食リスク増大。
- 電気化学加工は導電性材料のみ加工可能。
- 高電力消費。
- 初期投資コストが高い。
プロセスパラメータ
| No. | パラメータ | 値 |
| 1. | 電源 | |
| タイプ | 直流 | |
| 電圧 | 2〜35 V | |
| 電流 | 50〜40,000 A | |
| 電流密度 | 0.1〜5 A/mm² | |
| 2. | 電解質 | |
| 材質 | NaCl、NaNO₃ | |
| 温度 | 20〜50℃ | |
| 流量 | 20 L/分 / 100A電流 | |
| 圧力 | 0.5〜20 bar | |
| 濃度 | 100〜500 g/L | |
| 3. | 作業ギャップ | 0.1〜2 mm |
| 4. | オーバーカット | 0.2〜3 mm |
| 5. | 送り速度 | 0.5〜15 mm/分 |
| 6. | 電極材料 | 銅、黄銅、青銅 |
| 7. | 表面粗さ (Ra) | 0.2〜1.5 μm |
産業技術
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- 電気化学加工:原理、プロセス、装置、用途、メリット・デメリット
- 放電加工(EDM)の原理、プロセス、装置、メリット・デメリットを徹底解説
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- サーメイト溶接(テルミット溶接)の原理、プロセス、装置、用途、メリット・デメリットを徹底解説
- 電気化学加工(ECM):キネマティクス、ダイナミクス、工具設計を解明