



ウォータージェット加工:原理、メリット、デメリット、応用の完全ガイド
ウォータージェット加工(WJM)はウォータージェット切断とも呼ばれ、高速水流を用いてワーク表面から材料を除去する非伝統的機械加工プロセスです。WJMはプラスチック、ゴム、木材などの軟質材料切断に使用可能。金属や御影石など硬質材料切断には、水に研磨材を混合します。研磨材を水に混ぜて加工プロセスに使用する場合を「アブレッシブウォータージェット加工(AWJM)」と呼びます。
作動原理
水の侵食原理に基づきます。高速水流が表面に衝突すると材料除去が発生。ピュアウォータージェットは軟質材料加工に使用。硬質材料切断には、研磨粒子を水に混合して加工し、これをAWJM(アブレッシブウォータージェット加工)と呼びます。
研磨材
AWJMで最も一般的に使用される研磨粒子はガーネットと酸化アルミニウム。砂(SiO₂)とガラスビーズも研磨材として使用。研磨粒子の機能はウォータージェットの切断能力を向上させることです。
関連記事:
- 電気化学加工(ECM) – 原理、装置、メリット、デメリット、応用
- レーザービーム加工 – 主要部品、原理、動作、応用
- 電子ビーム加工プロセスの仕組み?
ウォータージェット加工の主要部品
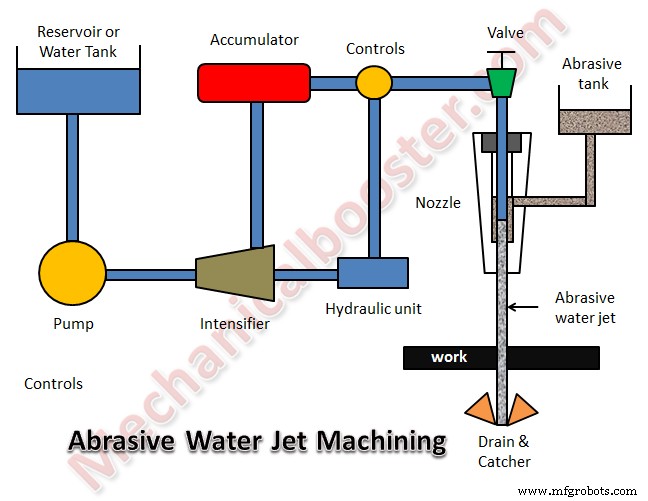
ウォータージェット加工の各部品は以下の通り:
1. 油圧ポンプ
加工プロセス中、貯水タンクから水を循環させるために使用。ポンプは約5バーの低圧で水をインテンシファイア(増圧器)に供給。ブースターも使用され、インテンシファイア供給前に水の初期圧力を11バーまで上昇させます。
2. 油圧インテンシファイア(増圧器)
水圧を非常に高圧に増加させるために使用。ポンプから4バーで水を受け、3,000〜4,000バーまで圧力上昇させます。
3. アキュムレーター(蓄圧器)
高圧水を一時的に貯蔵。大量の圧力エネルギーが必要な瞬間に流体を供給。加工プロセスにおける圧力変動を排除します。
4. 混合室またはチューブ
研磨粒子を水に混合する真空室。
5. 制御バルブ
ウォータージェットの圧力と方向を制御。
6. 流量調整弁
流量調整弁で水流を調整。
7. ノズル
ウォータージェット加工において水の圧力エネルギーを運動エネルギーに変換する装置。ノズルで水圧を高速水流ビームに変換。ノズル先端はルビーやダイヤモンド製で、摩耗防止対策済み。
8. ドレイン・キャッチャーシステム
加工後、ドレイン・キャッチャーシステムで破片・加工粒子を水から分離。金属粒子等の不要物を水から除去し、貯水タンクに戻して再利用。
関連記事:
- 超音波加工(USM) – 主要部品、原理、メリット、デメリット、応用
- アップミリングとダウンミリングの違い – どちらが良い?
- 旋盤とは?主要部品、操作、動作原理
ウォータージェット加工の動作
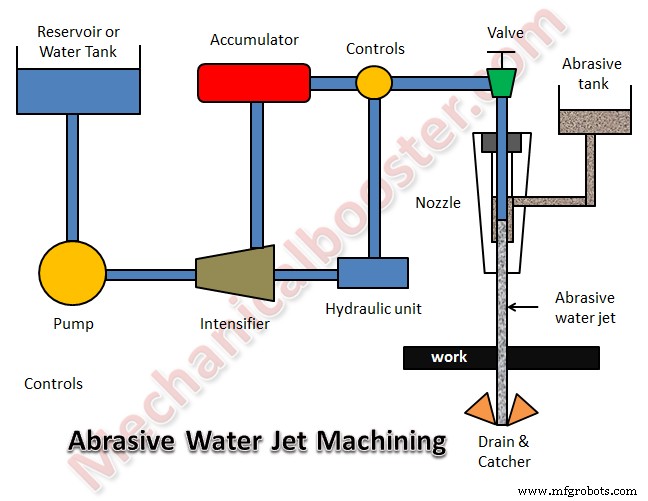
- 貯水タンクからポンプで水をインテンシファイアへ送る。
- インテンシファイアで水圧を5バーから3,000〜4,000バーに上昇。高圧水はノズルとアキュムレーター両方に送られる。
- アキュムレーターが高圧水を貯蔵し、必要な瞬間に供給。硬質材料加工に必要な高圧要件の変動を排除。
- 高圧水をノズルへ通し、圧力エネルギーを運動エネルギーに変換。極めて高速な水流ジェット(1,000 m/s)が狭いビームとしてノズルから噴出。
- ノズル内でガーネットや酸化アルミニウムなど研磨材を水と混合。ノズル内に混合室があり、高圧水に研磨材が混合される。
- この高速水流ジェットがワーク表面に衝突し、材料を除去。
- 加工後の水流ジェットはドレイン・キャッチャーシステムで回収。破片・金属粒子を水から除去し、貯水タンクへ戻す。
ウォータージェット加工の動作は同じですが、研磨粒子は高速ジェットに混合されません。ノズル出口からはピュアウォータージェットのみ噴出されます。
メリット
- 熱影響部(HAZ)がないため、材料の元の構造を乱すことなく切断可能。
- 材料に複雑で精巧な切断形状を生成可能。
- 加工エリアが清潔で粉塵フリー。
- 可動部品がないため運用・メンテナンスコストが低い。
- 発熱がないためワークへの熱的ダメージは無視できるレベル。
- 軟質材料(WJM:ゴム、プラスチック、木材)から硬質材料(AWJM:御影石等)まで切断可能。
- 公害や有毒物質を生成しないため環境に優しい。
- 高精度加工が可能。±0.005インチオーダーの公差が容易に達成可能。
デメリット
- 軟質材料切断用。AWJMでも硬質材料の限定厚みのみ切断可能。
- 非常に厚い材料は本プロセスで加工不可。
- WJMの初期導入コストが高い。
応用
- 採掘、自動車、航空宇宙など様々な業界で切断、成形、リーミング作業にウォータージェット加工を使用。
- ウォータージェット(WJMまたはAWJM)で一般的に加工される材料:ゴム、テキスタイル、プラスチック、発泡体、皮革、複合材、タイル、石材、ガラス、食品、金属、紙など多数。
- WJMは主に軟質で加工しやすい材料(薄板・箔、木材、非鉄合金、テキスタイル、ハニカム、プラスチック、ポリマー、皮革、冷凍品等)切断に使用。
- AWJMは一般的に硬くて加工困難な材料(厚鋼板、アルミニウム等商用材、強化プラスチック、金属マトリックス・セラミックマトリックス複合材、積層複合材、石材、ガラス等)加工に使用。
- 加工プロセス以外にも、高圧ウォータージェットは塗装剥離、手術、洗浄、残留応力除去のピーニング等に使用。
- AWJMはドリル加工、ポケットミリング、旋削、リーミングにも使用可能。
産業技術
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- 電気化学加工:原理、プロセス、装置、用途、メリット・デメリット
- 放電加工(EDM)の原理、プロセス、装置、メリット・デメリットを徹底解説
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- サーメイト溶接(テルミット溶接)の原理、プロセス、装置、用途、メリット・デメリットを徹底解説
- 摩擦攪拌溶接(FSW)の仕組み、用途、メリット・デメリットを徹底解説