



超音波加工:原理、装置、用途、メリット・デメリット
超音波加工(USM)
脆性・硬質材料加工用の非伝統的機械加工プロセスです。1950年にEDM面仕上げ用として登場。現在、低コスト、発熱なし、効果的加工で多産業で金属除去に使用されています。
原理
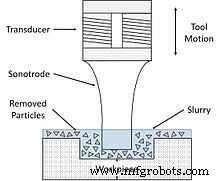
超音波溶接と同一原理。超音波で高周波・低振幅の駆動力を発生させ、研磨粒子を駆動。超音波装置は周波数約20,000〜30,000Hz、振幅約25〜50μmの高周波振動波生成。この振動が研磨スラリー内研磨粒子に伝達され、脆性ワークへ研磨粒子が食い込み、接触面で金属除去。
装置
電源
高周波超音波波必要。高周波高電圧電源が必須。低周波電圧(60Hz)を高周波電圧(20kHz)に変換。
磁歪トランスデューサー
電気信号を機械振動に変換するデバイス。超音波加工では磁歪型トランスデューサー使用。ニッケルまたはニッケル合金製。
ブースター
トランスデューサー生成機械振動を通過、増幅してホーンへ供給。
工具
研磨粒子食い込みで脆性破壊されない材料必要。鋼、ステンレス鋼等のタフ・強靭・延性材料使用。
工具ホルダー(ホーン)
工具とトランスデューサー接続。ブースターから増幅振動を工具へ伝達。高耐久限度必要。
研磨スラリー
水系研磨粒子スラリー。炭化ケイ素、酸化アルミニウム、炭化ホウ素を研磨粒子として使用。スラリー供給・回収機構も装備。
作業プロセス
基本部品と概念理解後、作業プロセスは以下の通り。
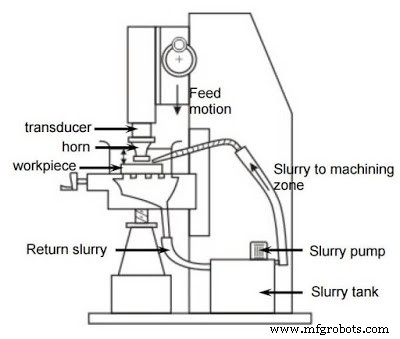 |
| 超音波加工機図 |
- 低周波電流が電源通過。電気装置で高周波電流に変換
- 高周波電流がトランスデューサー通過。高周波電気信号を高周波機械振動に変換
- 機械振動がブースター通過。高周波振動増幅しホーンへ送る
- ホーン(工具ホルダー)が増幅振動を工具へ伝達。工具が超音波周波数で振動
- 工具振動で研磨粒子も高周波振動。研磨粒子がワーク衝突、金属除去
以上が超音波加工の全作業プロセスです。
用途
- 超硬合金、セラミック、ガラス等の硬質・脆性材料加工
- ドリル、ワイヤードローイング機等の金型・工具加工
- 窒化ケイ素タービンブレード製造
- ダイヤモンド所望形状切削
- ECM・EDMで加工不能な非導電性硬質材料加工
メリットとデメリット
メリット
- 硬質材料を容易加工
- ワーク発熱なし。加工硬化・組織変化問題なし
- ECM・EDMで加工不能な非導電金属・非金属加工可能
- 有意義なサイズの切り屑発生なし
デメリット
- 他機械プロセス比でかなり低速
- 工具摩耗大(研磨粒子がワーク・工具双方に影響)
- 硬質材料のみ加工可能。延性金属加工不可
- 深穴加工不可
以上、超音波加工の原理、作業、装置、用途、メリット・デメリットについて解説しました。ご質問があればコメントでお知らせください。記事がお役に立てば、ソーシャルネットワークで共有をお願いします。より有益な記事をお届けするため、ウェブサイトの購読もご検討ください。ご覧いただきありがとうございました。
製造プロセス
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- 電気化学加工:原理、プロセス、装置、用途、メリット・デメリット
- 放電加工(EDM)の原理、プロセス、装置、メリット・デメリットを徹底解説
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- プラズマアーク溶接(PAW)の原理、種類、装置、用途、メリット・デメリットを徹底解説
- サーメイト溶接(テルミット溶接)の原理、プロセス、装置、用途、メリット・デメリットを徹底解説
- 摩擦攪拌溶接(FSW)の仕組み、用途、メリット・デメリットを徹底解説