



インベストメント鋳造 vs 遠心鋳造:適切な金属鋳造方法の選択
鋳造プロセスの話題では、インベストメント鋳造と遠心鋳造の2技法が挙げられることがあります。両者ともセラミックモールドまたはダイに金属を注湯しますが、具体的な手法は異なります。これらの手法を比較し、貴社の部品に適した方を判断しましょう。
インベストメント鋳造とは
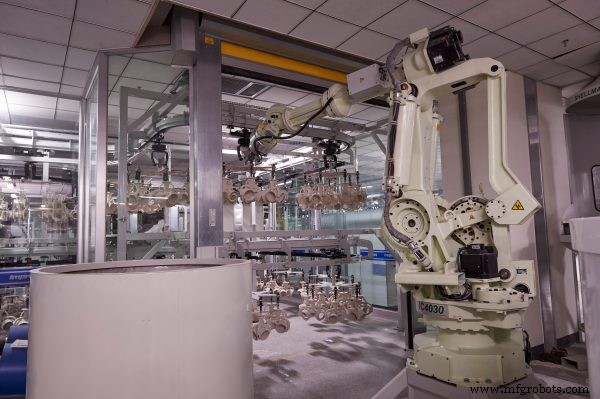
インベストメント鋳造では、部品のワックスパターンを作成し、液体セラミックで覆ってシェルモールドを硬化させます。ワックスを溶出・焼失させ、モールドに溶湯を注湯・冷却して部品を形成します。セラミックシェルは1部品ごとに1回のみ使用され、除去されて部品が現れます。
インベストメント鋳造はシンプル・複雑部品の両方に適し、少量・大量生産、試作にも対応可能です。状況によっては追加の熱処理や表面処理なしで、金属に必要な機械的性能を付与できます。多様な金属に対応し、自動車、医療、産業機器、航空宇宙、エネルギーなど多数の業界で採用されています。
遠心鋳造とは
遠心鋳造では、溶湯をダイに注湯しながらダイ全体を回転させます。回転するダイの遠心力で溶湯がモールド全体に均一に分布します。金属冷却後、部品をダイから取り出し、ダイは次の部品で再利用可能です。水平遠心鋳造と垂直遠心鋳造の2タイプがあります。
遠心鋳造は通常、最大135,000 lbs(約61トン)までの超大型部品に用いられます。他プロセスでは鋳造困難な金属材料や、対称形状で自軸回転可能な部品に最適です。
インベストメント鋳造 vs 遠心鋳造
インベストメント鋳造は、複雑なディテールと形状を持つ部品で第一選択となります。少量・中量生産や試作にも最適です。厳しい公差や極薄肉部品にはインベストメント鋳造が推奨されます。大型鋳造品、他プロセスで鋳造不可な金属材料、直径15フィート(約4.5m)超の大径部品には遠心鋳造が適しています。
Improで可能な鋳造プロセスについてご相談ください。
産業技術
- インベストメント鋳造:金属製品が作られるプロセス
- 遠心鋳造とは:プロセス、用途、メリット・デメリットを徹底解説
- インベストメント鋳造(ロストワックス)完全ガイド:プロセス、メリット、用途、選定基準
- インベストメント鋳造(ロストワックス鋳造)解説:時代を超えた製造プロセス
- インベストメント鋳造材料の選び方:種類、メリット、用途
- インベストメント鋳造:コスト削減と品質の実現-第2部
- 迷信を解く:高性能産業向けインベストメント鋳造の真実
- 砂鋳造 vs 遠心鋳造:適切な金属部品製造方法の選択
- インベストメント鋳造用チタン合金:種類、メリット、用途
- 高温インベストメント鋳造向けインコネル合金の選び方
- インベストメント鋳造で優れた表面仕上げを実現