



TIG溶接 vs MIG溶接:主な違いと選び方ガイド
溶接部品や溶接そのもので作られていない物体をたくさん挙げられますか? 難しい課題です。溶接が製造プロセスの不可欠な一部であることは分かりますが、様々な工法があるため、違いを理解し最適な方法を決定するのは困難です。多くの産業企業は溶接スタイルと技術の進歩・変化を追っていますが、どこから始めればよいか分からない企業もあります。初心者の方も、復習が必要な方も、製造業で最も一般的な溶接方法の違いをお読みください。
溶接入門
溶接の概念は中世の「鍛接(熱とハンマーのプロセス)」まで遡ります。直近100年に進むと、今日持っているほぼ全ての現代溶接技術の発展が見られます。現在、それぞれメリット・デメリットを持つ多様な溶接工法に直面しています。当業界に関連する2大溶接工法はMIGとTIGですが、もう一つの主要工法である棒溶接(スティック溶接)もカバーします。選択すべき工法は、金属、環境、用途、速度等に依存します。
MIG溶接とは
ガスシールドアーク溶接(GMAW)とも呼ばれ、カスタムオートメーションと製造のプロフェッショナルが最も一般的に使用する溶接タイプです。
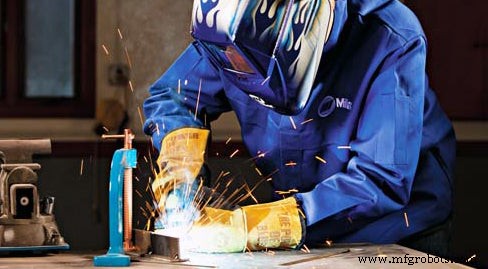
MIG溶接中、溶接ガンを通じてフィラーワイヤとシールドガスが流れる
対応金属:
- ステンレス鋼
- 軟鋼
- アルミニウム合金
選ばれる理由:
- 速度
- 柔軟性
- 最小限の後処理
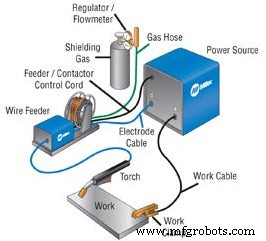 MIG溶接機は、一定速度で自動送給されるワイヤ溶接電極を使用します。ワイヤと金属表面間の電流がアークを生成し、ワイヤを溶かして高強度溶接を最小限の清掃で作成します。不活性シールドガスが電極と共に溶接ガンを流れ、溶接部を汚染から保護します。MIG溶接はステンレス鋼、軟鋼、0.4mm(26ゲージ)薄板から厚板までアルミニウムに使用可能。習得が最も容易で、見栄え良く強力な溶接が得られます。最小限の清掃で済み、研削やサンディングがほぼ不要。当社溶接サービスの標準工法です。
フラックスコアアーク溶接(FCAW)はMIG溶接のバリエーションで非常に似ていますが、シールドガスを必要としません。代わりにフラックス入りワイヤを送給し、アークをシールドするシンプルなアプローチで、強風環境や汚れた金属でも良好に機能します。類似金属・厚みで使用可能。製造業では広く用いられませんが、速度と携帯性から建設現場で主に使用されます。
TIG溶接とは
TIG溶接はガスタングステンアーク溶接(GTAW)とも呼ばれ、非消耗タングステン電極を用いて溶接を作るアークベースの溶接プロセスです。MIGと異なり、フィラーワイヤは手動で供給します。
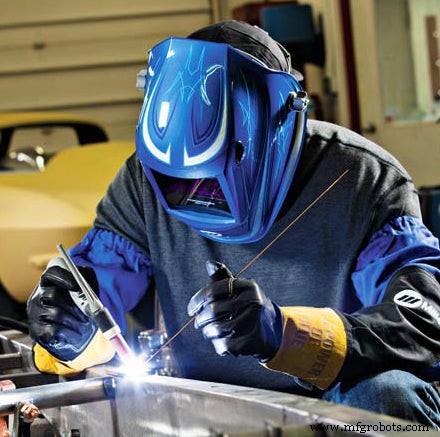
TIG溶接で使用される手持ちフィラーワイヤ
対応金属:
- ステンレス鋼
- 軟鋼
- アルミニウム合金
- チタン*
- クロモリ(クロムモリブデン鋼)*
- 銅*
- 真鍮*
- その他多数
* はこの工法専用の金属を示します。
選ばれる理由:
- 最高品質
- 最良の仕上げ外観
- 後処理不要
- 最も幅広い金属種類とサイズ対応
- 薄板対応
長い正式名称が示す通り、この工法もシールドガス(通常アルゴン)とフィラーメタルを使用し、溶接部を汚染から保護します。TIG溶接は習得が非常に難しく、他工法より大幅に遅いですが、最大の制御能力を提供し、より強力で高品質な溶接を可能にします。追加メリットとして、最もクリーンな工法で過剰な清掃が不要なことが多いです。
当業界で品質の良いステンレスやアルミのTIG溶接ビードほど視覚的に魅力的なものは少ないでしょう。「スタッキング(積み重ね)」や「ダイムを並べる」と呼ばれ、熟練溶接工は構造的であると同時に美的な溶接を創り出します。
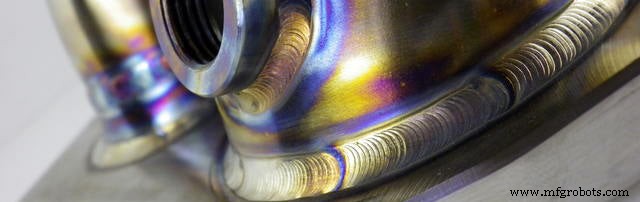
ステンレス鋼でのTIG溶接による「ダイム積み」
棒溶接(スティック溶接)とは
アーク溶接または被覆アーク溶接(SMAW)とも呼ばれ、最も基本的な溶接形態ですが、必ずしも最も簡単ではありません。習得は容易で、重建設と家庭用の両方で非常に一般的です。
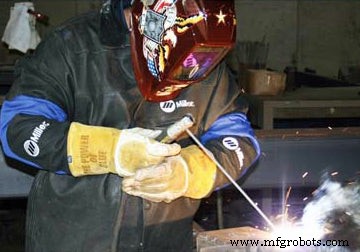
棒溶接はガンではなく電極「棒」を使用
対応金属:
- ステンレス鋼
- 鋼
- 鋳鉄*
* はこの工法専用の金属を示します。
選ばれる理由:
- 厚板対応
- 屋外/強風環境
- 汚れた金属や錆びた金属への寛容性
棒溶接はガス不要ですが、電極と金属表面間に電流を流す消耗電極「棒」を使用します。用途によっては、最も一般的な1/8インチ(約3.2mm)径電極がわずか1分で消費されます。依然として最も経済的な工法と見なされています。船舶、トラクター等の重作業用途で見かけたことがあるでしょう。棒溶接は厚板、通常18ゲージ(約1.2mm)以上に最適です。他工法と異なり大量のスラグ(溶接時の過剰飛散物)を生成し、大幅な清掃が必要です。一般製造では最も一般的でない工法ですが、綺麗な仕上げを必要としない用途には適しています。
溶接リソース
溶接は多様で継続的に進化するプロセスです。ここでは議論しきれない多くの工法とバリエーションがあります。本記事はカスタムオートメーションと製造で最も一般的な溶接工法の概要を、Millerのリソースに基づき提供するものです。詳しく知りたい方はMillerWelds.comをご覧ください。1927年以来、溶接機と溶接知識の業界リーダーです。
当社エンジニアードソリューショングループには、経験豊富なファブリケーターチームとMiller溶接機を備えた包括的な機械工場があります。ターンキー製品から金属加工のみまで、当社溶接サービスをご活用ください。アメリカ製造業を常に支援する準備があります。
溶接に関するご質問にお答えします
溶接やカスタム製造に関する具体的なご質問があれば、お気軽にお問い合わせください。
既存プロフェッショナル向けボーナス:自社溶接作業をリーン化する方法を学ぶ
我々と同じように溶接写真が好きな方のために、さらにいくつか掲載します。
産業技術
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- 電圧低下(ブラウンアウト)と停電(ブラックアウト)の違いとビジネスへの影響
- MIG溶接 vs TIG溶接:プロジェクトに最適な技術選定ガイド
- 熱可塑性プラスチックと熱硬化性プラスチックの違いを徹底比較
- MIG溶接用シールドガス選定ガイド:金属別最適ガスで強固な溶接を実現
- 金属加工 vs 金属溶接:何が違うのか?
- MIG溶接 vs TIG溶接:どちらの技術が優れた性能を発揮するか?
- ロボットMIG溶接 vs TIG溶接:生産ニーズに最適なシステム選定
- フォアハンド溶接 vs バックハンド溶接:違いと使い分け
- スチールアングル vs アルミアングル: 主な違いと適切な材料選び
- C++ vs Java:主要な違い、歴史、使い分け