



旋削加工における等深切削:重要性と仕組みを徹底解説
等しい切り込み深さ:なぜ重要で、どう機能するのか?
プロファイル荒取りにおける切り込み深さの計算方法に新たなアプローチが加わりました。これは何をするのか?なぜ重要なのか?標準戦略とどう異なるのか?
現在行っていることを「等深切削(Constant Depth of Cut)」と呼ぶことにしましょう。ソフトウェアに実行させていることそのものだからです。
最大切り込み深さを2mmに設定した場合、実際のモデル形状を無視してストック境界から下方向に2mmの切削を適用し、底面境界(部品の回転中心)に到達するまで、旋削インサートの各パスで予測可能なステップダウンが得られます。
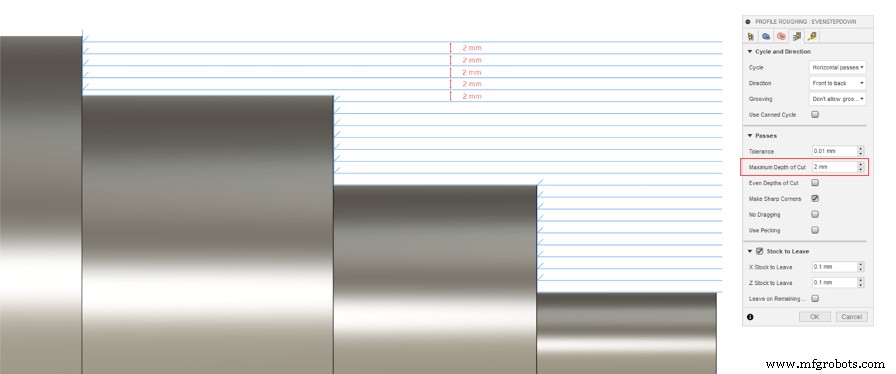
最大切り込み深さ設定では、部品形状に関わらず2mmパスが生成されます。
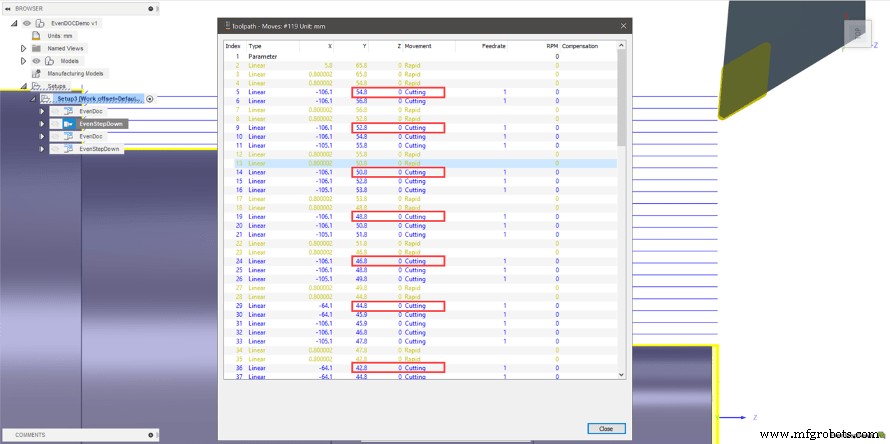
ツールパスの移動を見ると、各パスが2mmです。
何が問題なのか?
ここでハイライトされている微小なパスが主な原因です。
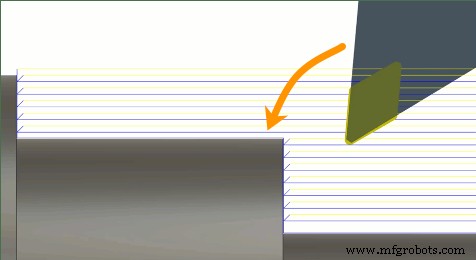
複数の段差での「等深切削」
この小さなパスの何が問題なのか?単純に、等しい切り込み深さではないのです。しかし、この小さな変化が、後で適切な公差と仕上げ面を得るための補正を決定する際に、多くの問題を予兆します。等しい切り込み深さとは、等しいチップ厚、予測可能な部品や工具のたわみ、切削時の均等な放熱を意味します。
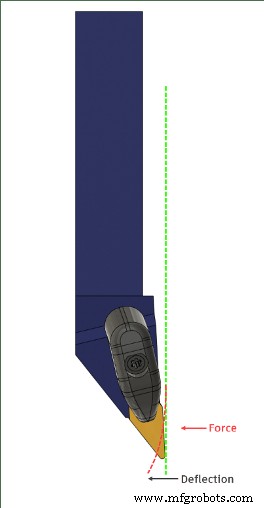
なぜ重要なのか?
変数を最小限に抑えることは常に理想的なシナリオです。変数を最小化することで、発生しうる問題の迅速な診断が可能になります。例えば、複数の段差で同量切削中に大きな工具たわみが発生した場合、各直径の工具オフセットをコントローラーで調整してたわみを補正できます。しかし、等深切削によりある段差で薄い最終荒取りパスが発生し、他が等しい場合、工具たわみのみに基づいて結果直径に変動が生じる可能性があります。この変動のある問題を修正するには、Fusionに戻って単一の直径寸法を変更し、他の直径を乱さずに公差内に収める必要があります。
今回の例のような複数の段差を持つ部品では、理想的な切り込み深さの加工方法が、必ずしも一定の数値とは限りません。ユーザーが各段差の直径を測定し、ストック上面から部品全体の平均切り込み深さを計算することは現実的ではありません。
ここで「等深切削(Even Depths of Cut)」が活躍します!
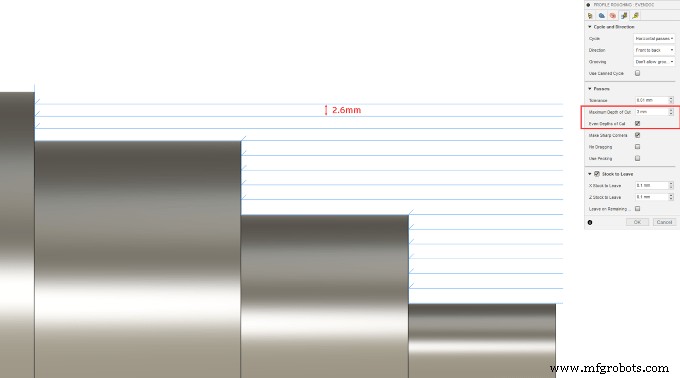
「最大切り込み深さ」3mmに「等深切削」オンで、より予測可能な結果を得るため2.6mmの深さで生成されました。
では、どう機能するのか?
シンプルな形状の場合
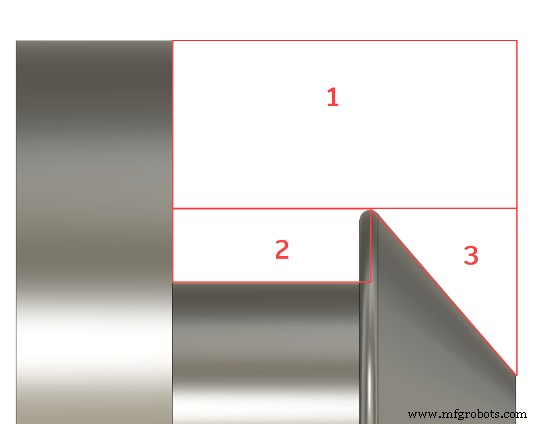
各直径を「領域」に分割し、各領域の適切なステップダウンを計算してから、それらをすべての幅に均等に分配する平均値にマージします。以下は、ユーザーが垂直パスか水平パスを選択するかに基づき、アルゴリズムで領域がどのように定義されるかの2つの基本例です。ここでは「最大切り込み深さ」の推奨値として3mmを指定しました。等深切削の場合のように3mmが各パスの正確な切り込み深さ出力になるのではなく、超えない値となります。アルゴリズムはモデルを先読みし、平坦面を認識して領域に分割し、各パスの切り込み深さを計算して均等に配置します。結果、各パス2.6mmとなり、段差から段差へと一定の切削条件が得られます。
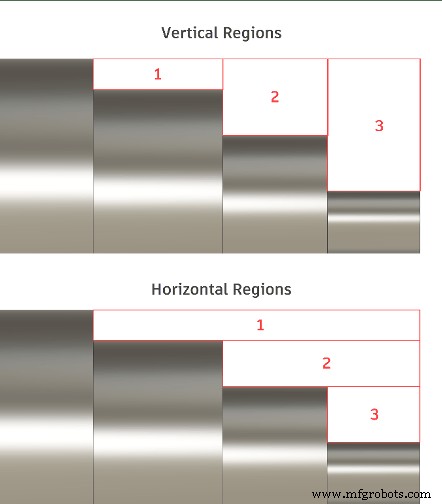
垂直および水平領域、シンプルな形状
複雑な形状の場合
部品形状がより複雑な場合はどうなるでしょうか?最初の複雑な形状の例では、不均等な切り込み深さが発生する可能性があります。
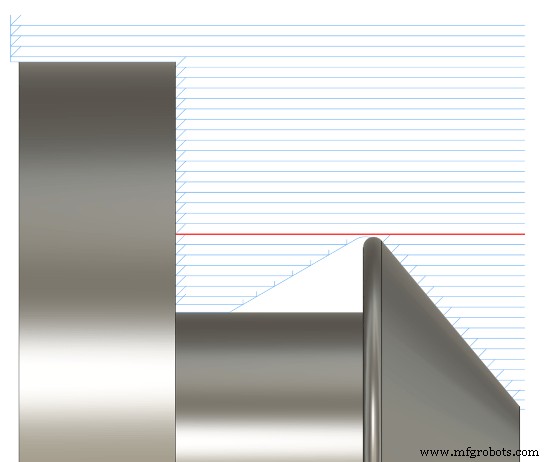
複雑な交差での「等深切削」は、この形状の山頂部分で薄い切削を示します。
平坦面に基づいて領域を特定する簡単な方法がない場合、この部品をどう分割して領域を定義するのでしょうか?
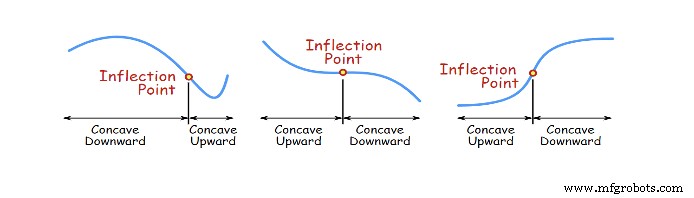
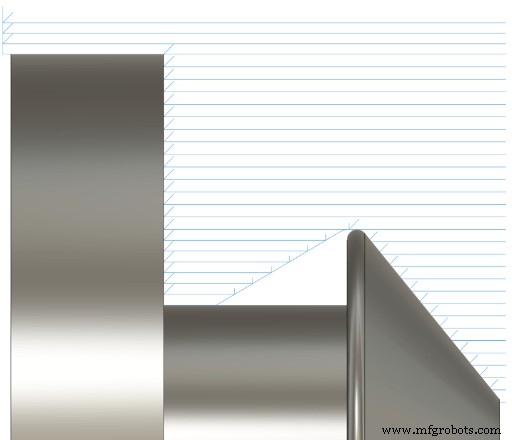
複雑な交差での「等深切削」
モデルの変曲点を使用することで、分割すべき領域を決定し、複雑な形状でも切り込み深さを均等に計算できます。
傾斜面の場合
最後のケースは傾斜面です。ここでは、軸に5度のテーパーを持つNPTネジの例を見てみましょう。アルゴリズムは5度を超えるものを領域と見なし、それ未満は分割領域とは見なしません。以下のテーパー面のようにです。
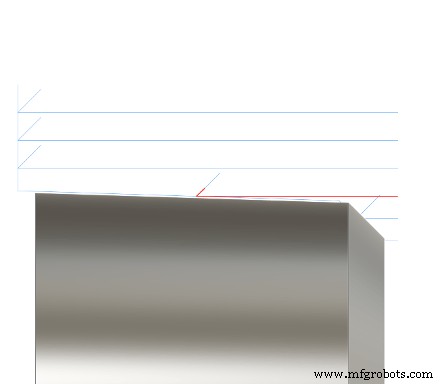
5度未満のテーパー面での「等深切削」
平坦面も変曲点もないため、等深切削を達成するための適切な分割可能領域を明確に特定できません。実際、このケースでは傾斜面のため、等深切削を完全に達成することはできません。しかし、残りの少量材料を除去するため、傾斜面の領域の最小値と最大値を決定できます。これが、領域と見なす最大角度を5度に組み込んだ理由です。角度が5度より大きい場合、「平坦」領域とは見なしません。これにより、以下の最良の結果が得られます。
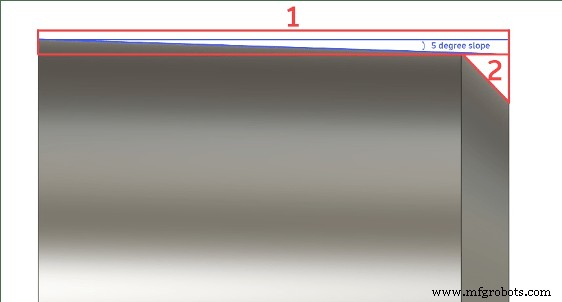
5度超傾斜の領域
5度超テーパー面での「等深切削」
今後の展開
外径・内径荒取りにおいて、ドラッグなし、バック切削、レストマシニング(鋳造からの加工)のいくつかの組み合わせを除き、ほぼすべての設定組み合わせで等深切削が動作するようになりました。
アルゴリズムではいくつかの仮定を置きましたが、ユーザーが決定できるオプションをさらに開放したいと考えています。例えば、最大切り込み深さのみが入力ですが、最小切り込み深さはどうでしょう?現在、領域単位で処理しています。最大切り込み深さより小さい平坦領域も領域とは見なしません。今後、最小切り込み深さフィールドを開放し、その値をより良く制御できるようにする予定です。
これらの新しい製造技術をご覧ください。まだFusion 360をお使いでない方は、今すぐお試しください。
産業技術
- 油圧システムの必須コンポーネント:機能と重要性を解説
- 3Dプリンティング完全ガイド:種類、プロセス、仕組み、材料、活用事例
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- ベベルプロトラクター:精密角度測定の原理、構造、用途
- CNCボーリングミルを理解する:仕組みと主なメリット
- チャットボットの仕組みとビジネスへの不可欠な価値
- トグルプレスとは? 仕組みと重要性
- 圧縮成形:ゴム・シリコン部品製造のプロセス・メリット・用途
- トランスファーモールディングを徹底解説:プロセス、メリット、バリエーション
- 車のトランスミッション完全解説:種類、機能、動作原理
- 産業用クラッチの理解:定義、機能、用途