



Fusion 360 CNCガイド:チェスピースの加工方法
「加工方法」シリーズの続きとして、今日はFusion 360を使ってチェスピースを加工する方法を説明します。
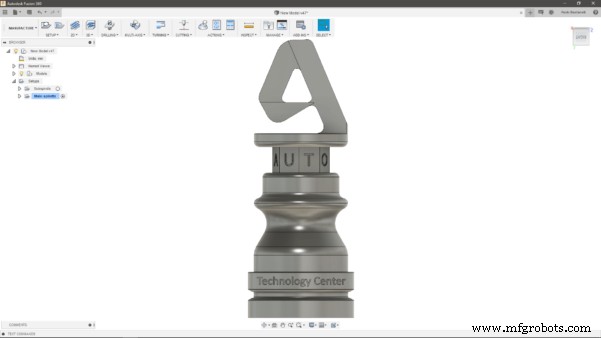
このシリーズの前回記事を読んでいない方は、以下のリンクをご覧ください:
- ステアリングホイールの加工方法
- スパイダープレートの加工方法
- ホイールハブの加工方法
- ジェネレーティブ設計フィクスチャーを使用した加工方法
加工プロセスの素晴らしい映像を見たい方は、この1分の動画をご覧ください。
材料と設計の考慮事項
チェスピースは、かなり標準的なアルミニウムグレードである6082から削り出されました。部品の形状から、フライス機能付き旋盤での加工が最適だと判断しました。実際、メインボディの大部分は旋削で加工できるとわかっていましたが、上部の八角形とAutodeskロゴのフライス加工も必要でした(下記画像参照)。
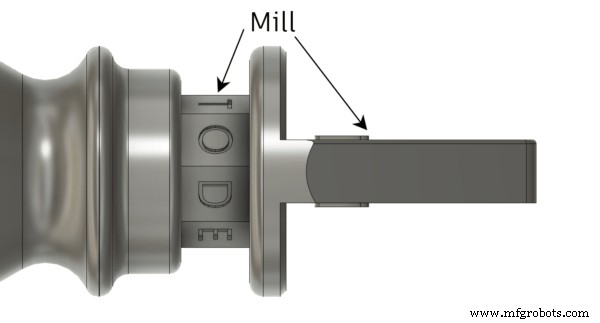
したがって、バーミンガムテクノロジーセンターにあるMazak Integrex i-300S、複合加工機で部品を製造することにしました。
チェスピースの加工方法:セットアップ1
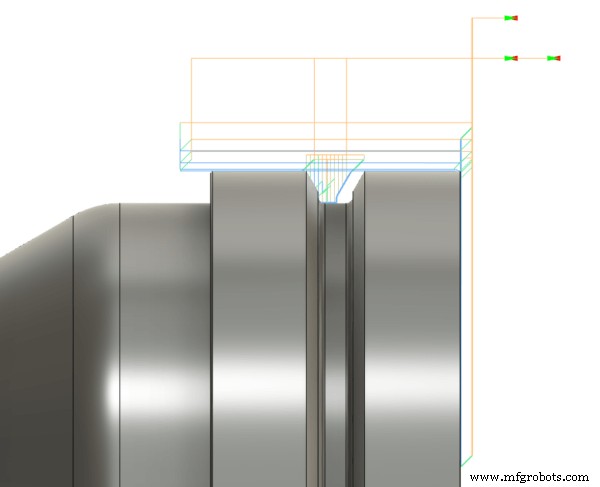
Mazak Integrex i-300Sには2つのスピンドルがあるため、2回のセットアップで部品を加工できると判断しました。唯一の追加考慮事項は、すべてのフライス加工をメインスピンドルで行う必要があることです。したがって、まずサブスピンドルでチェスピースの底面を加工することにしました。このセットアップでは、端面加工、底面プロファイルの旋削、溝加工の3つのツールパスのみを実行しました。下記画像で3つのツールパスを確認できます。
チェスピースの加工方法:セットアップ2
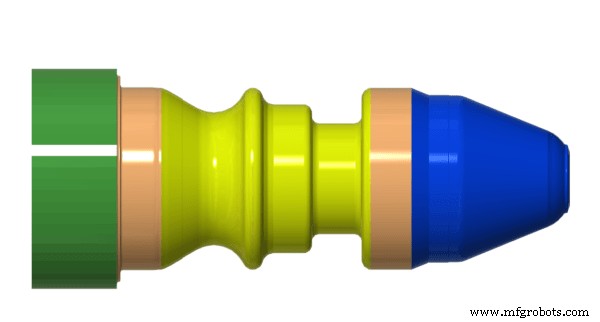
残りの作業はすべて、メインスピンドルでのセットアップ2で行いました。セットアップ1で旋削したベース直径に基づいて作成したソフトジョーで部品を保持。セットアップ2では、まず余分な材料を端面加工し、次にプロファイルと溝を旋削。旋削操作完了後、フライスツールパスに移りました。
Autodeskロゴの側面から大部分の材料を荒取りするためにアダプティブクリアリング戦略を使用。その後、2D輪郭、2Dポケット、2D面取り戦略の組み合わせで仕上げ加工を行いました。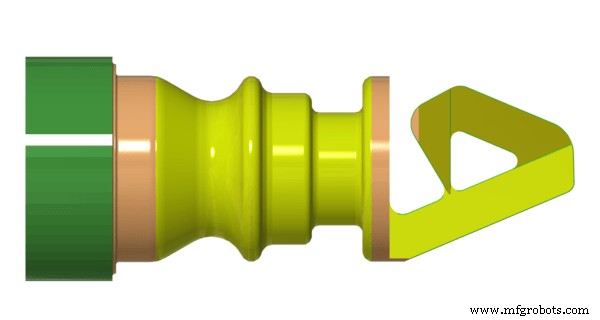
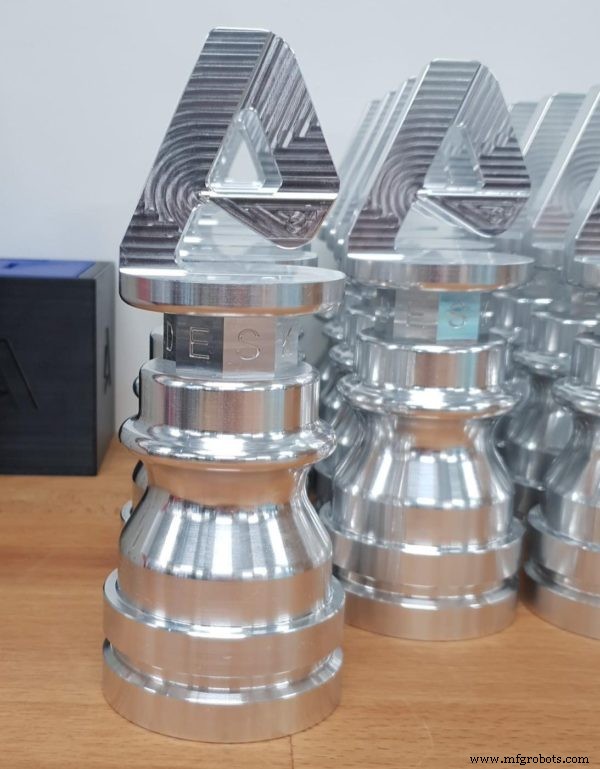
次に、「Autodesk」という文字を彫刻する八角形の形状を加工。10mmエンドミルを使用し、八個の2Dポケットツールパスで円形パターンを作成。八角形への彫刻には6mmセンタードリルを使用。同じ工具で「A」ロゴの面取りも加工。センタードリルを彫刻と面取り工具として使うのは型破りに聞こえるかもしれませんが、彫刻/面取り専用工具より安価で入手しやすい傾向があります。
結論
全体の加工時間は1個あたり約1時間でした。セットアップ1と2の間で、基準点を底面からAutodeskロゴの天面に変更する必要があったため、追加作業が発生しました。約40個のチェスピースを製作したため、サイクルタイムの最小化に努めました。Fusion 360の旋削とフライスツールにより、製造プロセス全体が迅速かつシームレスになりました。Fusion 360を試してみたい方は、このリンクから無料体験版をダウンロードできます。
この記事が、Fusion 360を使ったチェスピースの加工方法を学ぶ一助となれば幸いです。今後も「加工方法」シリーズをお楽しみに!
産業技術
- CNCルーターによるガラス加工マスターガイド
- Fusion 360 Manage拡張機能で製品設計セキュリティを強化
- Autodesk Fusion 360が効率的な同時並行エンジニアリングを実現する方法
- GaudioがFusion 360でインイヤーヘッドホンを再定義
- Autodesk Fusion 360で5軸加工をマスター
- ジェネレーティブ設計された3Dプリント治具でFusion 360を使った部品加工
- Fusion 360でステアリングホイール金型を加工するステップバイステップガイド
- Fusion 360でスパイダープレート加工をマスター:詳細チュートリアル
- Fusion 360でホイールハブ加工をマスター:実践ガイド
- CNCジュエリー加工の完全ガイド:マスターメイキング
- Fusion 360でのプロジェクトデータ管理と保存:包括的ガイド