



リベット接合と溶接:強度と長寿命のための最適な板金接合選択
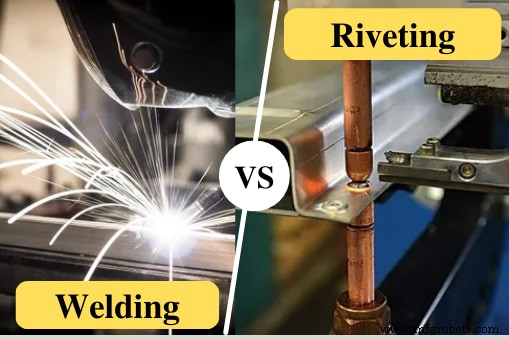
溶接とリベット接合は、2枚の金属板を融合するために広く普及している接合プロセスであり、異なる用途と特性を持っています。したがって、完全なオブジェクトを形成するために接合が必要な部品を設計する場合、リベット接合と溶接の比較を理解することが不可欠です。この記事では、溶接とリベット接合の定義、長所と短所、用途についてさらに詳しく説明し、より強く耐久性のある部品の実現を支援します。詳しく見ていきましょう。
リベット接合とは?
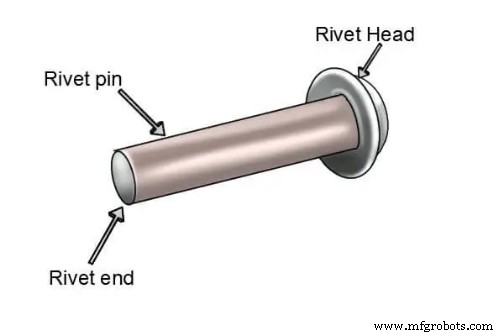
リベット接合は、半永久的で非熱的な接合方法であり、機械的ファスナー/リベット(ドーム型の頭部を持つ金属部品)を使用して板金部品を接合します。
リベット接合では、接合したい2枚の板金部品に穴を開け、リベットを取り付けます。取り付け方法は、使用するリベットの種類によって異なり、リベットを配置、穴あけ、または穴に打ち込む必要がある場合があります。
穴にリベットを取り付けた後、リベットのテール(脚部)を変形させる必要があります。これは、叩いたり潰したりすることで実現できます。成形された頭部とともに、平らになったテールがリベットの抜け落ちを防止します。
リベット継手の種類
リベット継手は、2枚の板金部品に開けた穴にリベットを挿入して作られます。しかし、リベット継手には3つの主要なカテゴリーがあります。
リベット配置による分類
配置に基づくリベット継手には2種類あります:
- ラップ継手(重ね継手):2枚の板金部品を重ね合わせ、重なり部分にリベットを取り付けることでラップ継手を作成します。使用するリベットの数によって、シングルまたはダブルになります。
- バット継手(突き合わせ継手):2つの部品を突き合わせ( hence the name butt joints)、追加材料(カバープレートまたはストラップ)で片側または両側からブリッジし、カバープレートをリベットで固定します。
カバープレートの数による分類
カバープレートは、ワークピースを保持して穴あけできるように配置する材料です。このカテゴリーはバット継手に適用されます。
- シングルストラップバット継手:メインプレートを重ねずに突き合わせ、片側にカバープレートを配置してリベットで固定します。
- ダブルストラップバット継手:シングルストラップバット継手と似ていますが、違いは両側にカバープレートがあることです。2枚の板金部品の反対側にカバープレートを配置し、それぞれをリベットで固定します。
リベット配列による分類
このカテゴリーは、板金部品の接合に使用したリベットの配列に焦点を当てます。2種類あります:
- チェーンリベット継手:リベットの列が互いに正確に対向し、直線上にあるように配置します。
- ジグザグリベット継手:チェーンストラップバット継手とは異なり、ジグザグリベット継手のリベット列は互いに補完しません。
リベット接合の長所と短所
リベット接合は、ほとんどの板金加工サービスで人気のある接合方法です。しかし、長所と短所があります。
長所
- 非加熱金属接合方法
- 異種金属および非鉄金属部品により適している
- 設計の柔軟性が高い
- より効率的で信頼性が高い
- 品質検査が容易
- 分解してもリベット部品が損傷しない
短所
- 全体コストが高い
- 全体重量が増加する
- リベット継手は騒音を生じる
- リベット部分で腐食が発生し、メンテナンスコストが増加する可能性がある
- 穴あけによりプレートが弱くなる
溶接とは?
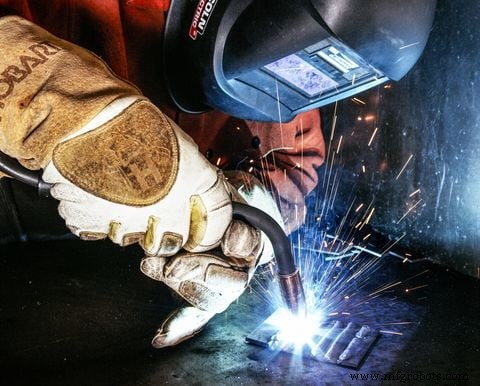
溶接は、2つの同種または異種金属部品を接合するために使用される熱的プロセスです。金属を位置合わせし、金属部品を溶融させ、冷却して剛性のある継手を形成させる永久的なプロセスです。
2枚の板金部品を接合するために使用できる溶接プロセスは多数あります。代表的な方法を以下に示します:
・被覆アーク溶接(SMAW)
SMAWまたは棒溶接は、フラックス被覆電極を電源に接続して板金部品を溶接する溶接技術です。
溶融した電極が、接合される2枚の板金部品の間の隙間を埋めます。フラックスは電極と共に溶融しますが、ガスとスラグを形成し、溶融電極と電気アークを保護します。
棒溶接はシンプルで携帯性が高く、安価な方法で、低合金鋼、高合金鋼、炭素鋼、鋳鉄、ニッケル合金などの鉄系材料の溶接に適しています。
・ガスタングステンアーク溶接(GTAW)
TIG(タングステンイナートガス)溶接としても知られるGTAWは、ステンレス鋼、アルミニウム、チタンなどの鉄系または非鉄金属に適しています。タングステン電極を使用してワークピースを溶融させ、凝固時にそれらを接合する液体プールを形成します。
TIG溶接はフラックスを使用せず、高精度が要求されます。しかし、強力で高品質な溶接継手を生み出します。
・ガスメタルアーク溶接(GMAW)
この技術は、多くの材料の溶接に使用される最も一般的な溶接技術です。MIG(メタルイナートガス)溶接としても知られるGMAWは、半自動または全自動の方法で、連続的なソリッドワイヤー電極(ワークピースと類似)を使用してワークピースを接合します。また、汚染物質から保護するシールドガスを伴います。他の方法とは異なり、スラグを発生せず、連続的です。
・フラックスコアードアーク溶接(FCAW)
フラックスコアードアーク溶接(FCAW)は、鋳鉄、ステンレス鋼、炭素鋼、高ニッケル合金、低合金鋼由来の厚く汚染された材料の作業に適した屋外溶接プロセスです。
フラックス化合物を含む中空の連続ワイヤー電極を使用します。また、スラグを生成し、溶接部をより良くきれいな外観にするために除去する必要があります。
溶接継手の種類
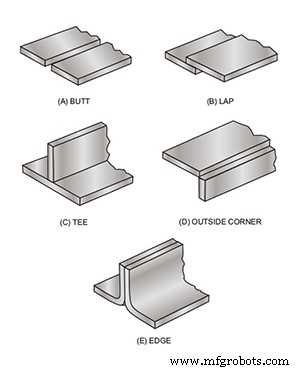
溶接継手は、2枚の板金部品の穴にリベットを挿入して作られます。一般的な溶接継手には以下が含まれます:
- バット継手溶接:バット継手溶接は、最も一般的でシンプルな溶接継手タイプです。溶接される金属を溶接前に同一平面上に配置します。
- ラップ溶接継手:ラップ溶接継手は、板金を重ね合わせて片側または両側から溶接することで形成される変形バット継手です。厚みの異なる板金に最も適した溶接継手です。
- ティー継手溶接:ティー溶接継手は、2つの材料が90°で交差するように配置して作られます。1枚の板金部品をもう1枚の中央に配置してT字形を形成します(hence the name Tee welding joints)。
- コーナー継手溶接:コーナー継手はティー溶接継手に似ていますが、金属の位置がコーナーにあります。これによりL字形が形成されます。
溶接の長所と短所
リベットと溶接の比較を見ると、溶接の方がより一般的な方法です。しかし、溶接にも長所と短所があります。
長所
- 溶接継手は強固
- 同種および異種材料に適する
- 滑らかな外観を形成するため、美観の面で優れている
- さまざまな形状と方向で作業可能
短所
- 継手が脆く、疲労強度が低い
- 歪みによる追加応力
- 熟練作業者が必要で、人件費が増加する可能性がある
- 電力を必要とし、運用コストが増加する可能性がある
溶接とリベット接合の違い
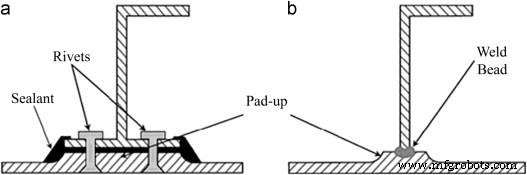
溶接とリベット接合の両方には利点と欠点があり、多くの製品に適しています。しかし、リベット接合と溶接の単一の違いが、各工法が適用される製品のタイプを決定することがあります。両工法の違いと適切な選び方をいくつか紹介します。
・材料
両接合プロセスとも同種および異種材料に適しています。しかし、異種材料を接合したい場合、リベット接合の方が優れた方法です。溶接とは異なり、板金部品の融点を考慮する必要がないためです。これは溶接の本質的な部分です。
・速度
これはリベット接合と溶接の重要な違いです。リベット接合と比較して、溶接は生産効率が高いです。自動化されたプロセスであり、さまざまな金属部品の接合に最適です。一方、リベット接合は穴あけ、締結、リベットの平坦化など、いくつかのプロセスを必要とします。
・コスト
全体コストの観点では、リベット接合の方が溶接より高コストな方法です。リベット自体は安価でも、材料費、運用費、人件費の積み重ねにより総コストが高くなります。
・強度
溶接は永久的で剛性のある継手を生み出し、リベット継手より強力です。したがって、剛性フレームの製造に使用される金属の接合に最適です。継手の強度は大きな違いです。したがって、このような特性を必要とする製品には溶接が優れた方法です。
・安全性
両方法とも一定程度安全です。しかし、ほとんどの溶接プロセスが自動化されているため、溶接の方が安全と言えます。別の観点では熱の使用を考慮すると、リベット接合がより安全な選択肢です。
・用途
リベット接合は航空機産業、橋梁建設、造船、消費財製造で使用されます。溶接は電気産業、航空宇宙産業、防衛産業の部品製造に適しています。
溶接はリベット接合より優れているか?
より優れた板金部品接合方法は、何を求めるかに依存します。したがって、より優れた方法を探すのではなく、両方法に関わる要因を理解することです。したがって、「いつ溶接を選び、いつリベット接合を選ぶか」という問いに立ち返るのが良いでしょう。
溶接を選ぶべき場合
溶接を選択する際に考慮すべき条件をいくつか示します:
– 重量感度
製品を作ろうとしていて、重量に敏感な場合、溶接がより良い選択肢です。リベット接合とは異なり、接合時に他の材料を追加しないため、製品の最終重量がリベット接合ほど増加しません。
– 効率
効率を重視する場合、溶接もより良い接合方法です。関連プロセスがほぼ自動化されているため、2つの金属をより速く、より簡単に接合できます。また、穴あけ、ファスナー作成などが不要です。
– 美観
溶接は後処理後に滑らかな表面を生み出すため、より美観に優れた方法です。これは、多くの人がリベットの膨らみを美観の面からは魅力的でないと見なすリベット接合とは異なります。
– 継手の強度
溶接はリベット継手よりも強力な永久的で剛性のある継手を生み出します。溶接継手は強靭で耐久性があり、剛性フレームに適しています。したがって、強度と剛性を必要とする製品の製造にはより良い方法です。
– 異なる形状
溶接は、異なる形状で作業する場合により適した方法です。リベット接合とは異なり、上記のプロセスのいずれかを使用して円筒形金属部品を接合できます。
リベット接合を選ぶべき場合
溶接がより一般的な方法であっても、リベット接合を使用しなければならない状況があります。板金加工において溶接よりリベット接合を選ぶ条件をいくつか示します。
– 材料の種類
異なる融点を持つ異種材料で作業する場合、板金加工者は融点を考慮しなければならないため、溶接が最適な方法とは限りません。しかし、リベット接合は材料に穴を開けてリベットやファスナーを取り付けるだけで済むため、より良い方法です。
– 熱の要否
熱を必要としない材料の場合、リベット接合がより良い方法です。例えば、アルミニウムは熱的に安定しておらず、高熱で複数のアルミニウム板金部品を接合することはほとんど推奨されません。したがって、キッチン用品などアルミニウム製品にはリベットがより適しています。
– 分解
リベット接合製品は、各部品を損傷させずに分解できます。したがって、さらなる品質検査が必要な部品や、腐食により常に交換が必要な部品に適しています。これは、継手が永久的である溶接とは異なり、一部の製品においてスポット溶接よりリベット接合の大きな利点の一つです。
– 柔軟な設計
柔軟性の観点では、溶接で柔軟性を導入できるのは上位数パーセントの熟練者のみです。構造的完全性を失わずに製品を加工するには、リベット接合がより良い方法です。
結論
板金部品の接合方法は多数あります。しかし、最も一般的な方法は溶接とリベット接合です。両者は異なるプロセス、利点、欠点を持っています。したがって、選択は難しい場合があります。
この記事では両方法の違いを紹介しましたが、プロジェクトに最適な方法について専門家のアドバイスが必要な場合もあります。したがって、溶接とリベット接合の選択や使用に関する質問がある場合は、RapidDirectまでご連絡ください。プロフェッショナルなアドバイスを提供します。
さらに、弊社は品質と生産効率、競争力のある価格で知られるプロフェッショナルな板金加工サービスです。精密製造プロセスと専門の労働力で、最高品質のプロトタイプと部品の製造に尽力しています。プロジェクトを開始するには、設計ファイルをアップロードしてください。数時間以内に見積もりとDFM解析を取得できます。
よくある質問(FAQ)
リベット接合は永久的ですか、一時的ですか?リベット接合は、板金部品に使用される半永久的な接合方法です。リベットを外して取り外せるため、半永久的です。このため、品質検査が必要な製品や、部品の定期的な交換が必要な製品の製造にリベット接合がより適しています。
リベット接合と溶接、どちらが高強度ですか?溶接の方がリベット接合より高強度です。熱的プロセスにより、溶接継手はより剛性が高く強力になります。したがって、高強度と耐久性を必要とする製品の製造により適用されます。
リベット接合は溶接より安価ですか?一般的に、リベット接合は溶接より高コストです。使用されるリベットの価格は低くても、材料費や人件費などのコスト積み上げにより、全体コストが増加します。
産業技術