



板金曲げ加工のマスター:基礎、曲げ代、エキスパートのヒント
カスタムメイド製品への需要の高まりにより、板金がさまざまな形状に変形可能な汎用性の高い材料であることが研究で証明されました。この変形は、金属曲げなどのシンプルな板成形プロセスを用いて、さまざまな生産目的に必要な所望の形状に板金を成形することで実現されます。これを実現するには多くのプロセスが関わり、板金の曲げ方を知るには、それらについてある程度の知識を持つ必要があります。
本記事では、板金曲げの重要性、板金加工プロセスにおける意義、板金の曲げ方について探求します。また、鋼板曲げをガイドする有用な曲げヒントも含まれています。
板金曲げ
板金曲げは、さまざまなプロセスで使用される異なる形状の製品を作る効果的な方法です。シンプルさを保証し、新製品を形成する効率的な方法です。ここでは、板金曲げ、その重要性、プロセスに必要な方法について学びます。
板金曲げは、力を用いて板の形状を変え、製造プロセスに必要な所望の形状やフォームを実現する操作です。使用される外力は板の外観のみを変化させます。しかし、長さや厚さなど、ある種の板金パラメータは変わりません。板金の可鍛性により、さまざまな成形プロセスを経ることができます。
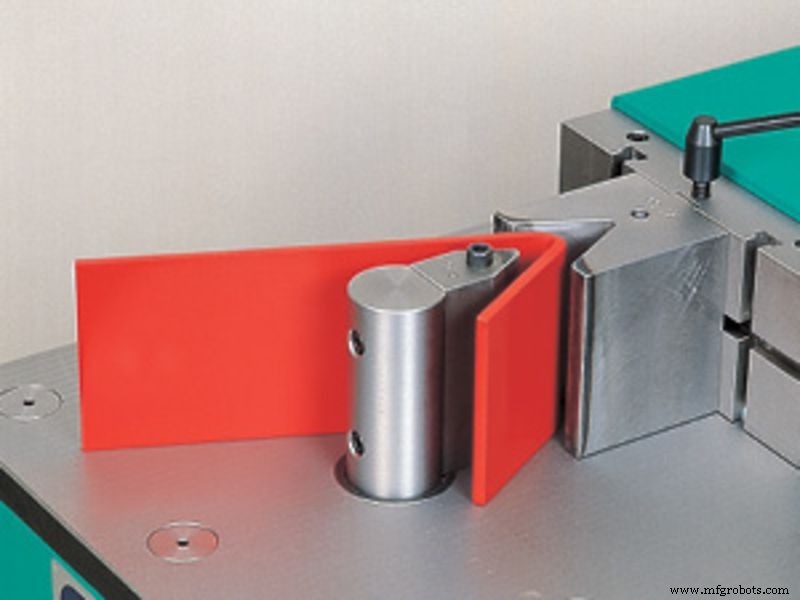
曲げ板金の用途
板金曲げは金属加工業界における必須手順の一つです。例えば、自動車会社ではさまざまな形状を扱い、設計に適した完璧な自動車部品を得るために重要なフェーズとなっています。このプロセスは産業レベルで、大型エンジン部品の製造に最適です。それでも、摩耗したエンジン部品の交換用小型部品の製造にも使用できます。関わるプロセスは多岐にわたりますが、すべての板金曲げ方法は、生産全体で精度を確保するために標準技術を考慮しています。
板金曲げ方法
板金曲げ方法は、最終目標が板金構造を所望の形状に変換する点で共通しています。しかし、操作方法は異なります。板金の曲げ方を知るには、材料厚、曲げサイズ、板金曲げ半径、目的などの要因が方法を決定することを理解する必要があります。
以下に示す方法は、板金の曲げ方を示すだけでなく、最良の結果を得るためにどの方法を採用すべきかも示します。最も一般的な板金曲げ方法は以下の通りです:
V字曲げ(Vベンド)
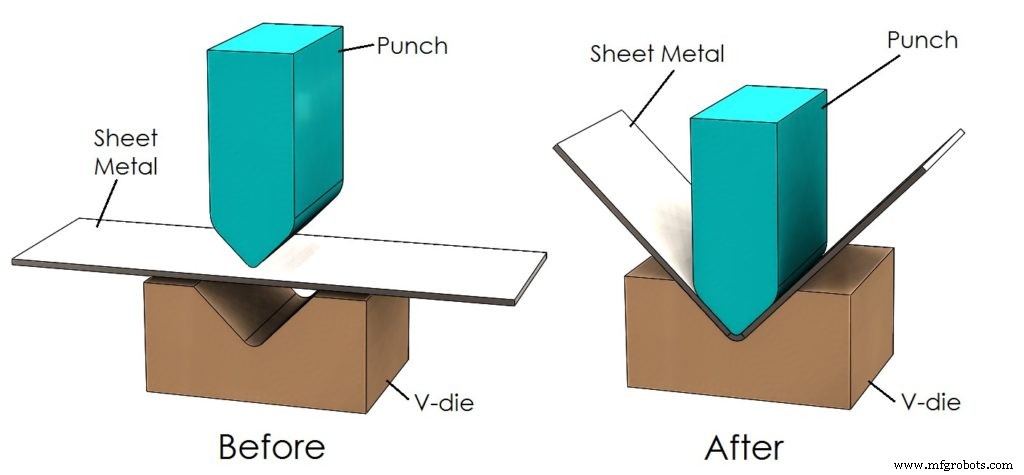
これは最も一般的な板金曲げ方法で、ほとんどの曲げプロジェクトで使用されます。パンチとV字ダイという工具を用いて、板金を所望の角度で曲げます。プロセス中、曲げパンチがV字ダイ上に配置された板金を押圧します。
板金によって形成される角度は、パンチの圧力点に依存します。これにより、位置を変えずに鋼板を曲げられるため、この方法は簡単かつ効率的です。
V字曲げ方法は以下の3つに分類されます:
・ ボトミング(底打ち曲げ)
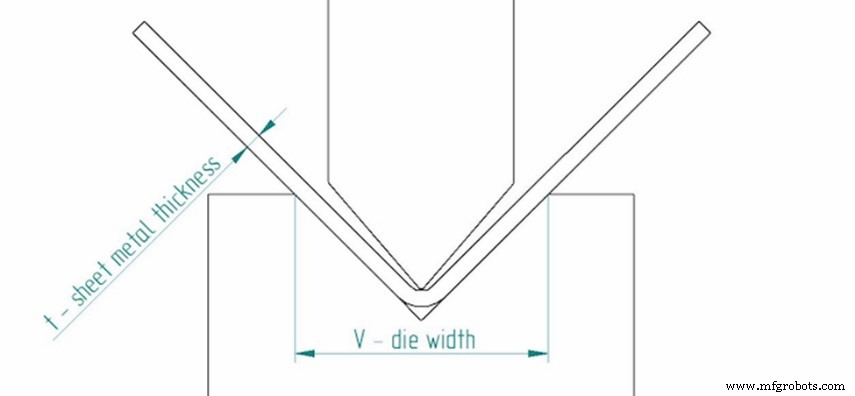
名前が示す通り、ボトミングまたは底打ち曲げは、板金をプリセットダイの底まで圧縮し、明確な角度と形状を形成します。ボトミングでは、ダイの位置と角度が曲げ結果を決定します。また、圧縮された板金のスプリングバック(弾性戻り)は不可能です。パンチの力とダイの角度が板金を永久的な構造に適合させるためです。
・ コイニング(刻み曲げ/コイニング)
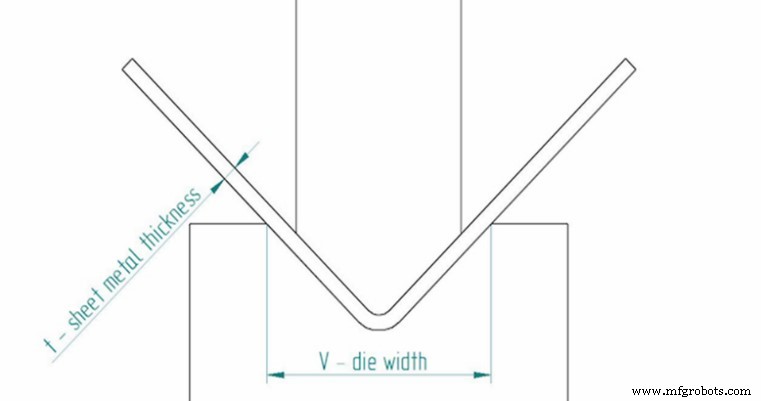
コイニングは、その精度とシートを区別する独自の能力で広く採用されている曲げ方法です。このプロセスでは、シートのスプリングバックは発生しません。コインが小さな半径で板金に食い込み、コインに見られるような凹みを作ってシートを区別するためです。
・ エアベンディング(空気曲げ/部分曲げ)
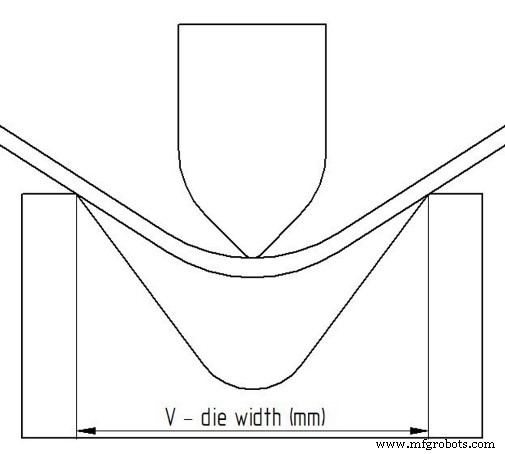
エアベンディングまたは部分曲げは、ボトミングやコイニングと比較して精度は劣ります。しかし、工具を必要とせず、シンプルで操作しやすいため、通常採用されます。
欠点もあります。エアベンディングは、スプリングバックが発生する唯一の方法です。
エアベンディングでは、パンチがダイの開口部の両点に載った板金に力を加えます。プレスブレーキは通常、V字曲げ時に使用され、板金がダイの底に接触しないようにクランプして位置決めし、パンチとダイの間でプレスします。
(プレスブレーキは、板金曲げプロセスで使用されるシンプルな機械で、パンチとダイの間でプレスするために板金を位置決めしてクランプする働きをします)
ロールベンディング(ロール曲げ)
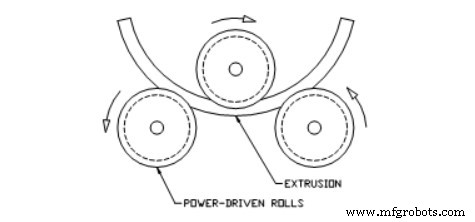
ロールベンディングは、板金をロール状や曲線形状に曲げる方法です。このプロセスは、油圧プレス、プレスブレーキ、3組のローラーを用いて、さまざまな曲げや大きな丸みの曲げを作ります。ローラー間の距離を利用して曲げと曲線を作るため、コーン、チューブ、中空形状の形成に有用です。
U字曲げ(Uベンド)
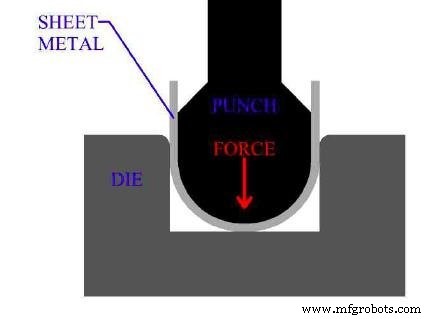
原理的には、U字曲げはV字曲げと類似しています。同じ工具(U字ダイを除く)とプロセスを使用しますが、唯一の違いは形成される形状がU字形状であることです。U字曲げは非常に人気があります。しかし、他の方法でもこの形状を柔軟に生成できます。
ワイプベンディング(拭き曲げ)
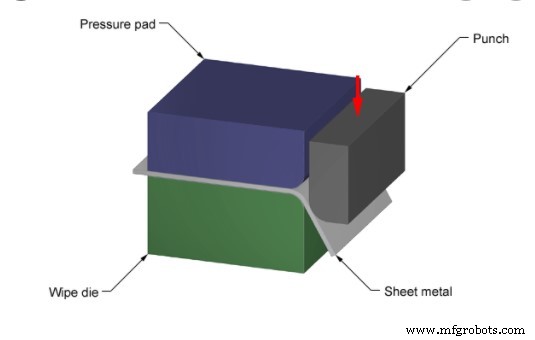
ワイプベンディングは、金属板のエッジを曲げるもう一つの方法です。このプロセスはワイプダイに依存します。例えば、板金をワイプダイに適切に押し付ける必要があります。ワイプダイはまた、板金の曲げ内側半径の決定にも責任を持ちます。
ロータリーベンディング(回転曲げ)
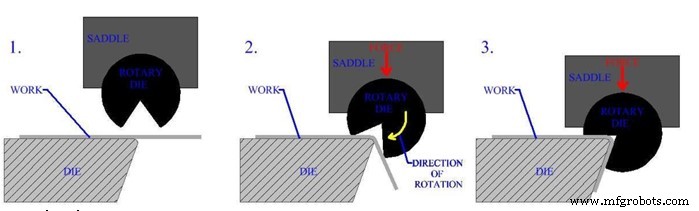
この曲げ方法は、ワイプベンディングやV字曲げに比べて、材料表面を傷つけないという利点があります。また、鋭いコーナーへの曲げに最適です。例えば、90度を超えるコーナーの曲げに使用されます。
オンライン金属曲げサービスをお探しなら、RapidDirectをお選びください。ファイルをアップロードするだけで、24時間以内にご連絡いたします。
板金曲げ代(ベンドアローワンス)
曲げ代(ベンドアローワンス)は、板金の伸びと曲げを考慮して割り当てられる製造用語です。板金が元の平らな形状から曲げられると、その物理的寸法も変化します。材料を曲げるために用いられる力により、材料の内側は圧縮され、外側は伸張します。
この変形により、曲げ部分における圧縮と伸張の力によって、板金の全長が変化します。しかし、内側の圧縮面と外側の引張面の間の厚み方向から計算される長さは変わりません。これは「中立軸」と呼ばれる線で示されます。
曲げ代は、板金の厚さ、曲げ角度、使用方法、Kファクター(板金曲げ計算で使用される定数で、材料の伸び量を見積もることを可能にする)を考慮します。これは、曲げの内側ラインでの圧縮と外側での引張の比率の尺度です。
板金の内側表面が収縮する一方で、外側は拡張します。したがって、Kファクターは一定のままです。Kファクター(通常0.25〜0.5の最大値)は、板金曲げ計算における制御数値として機能します。トリミング前の必要正確な材料量の決定を助け、板金曲げ半径チャートでも有用です。
鋼板曲げの5つのヒント
鋼板曲げは複雑に見えます。しかし、いくつかのヒントがあれば容易になります。以下にプロセスを助けるヒントを示します。
・ スプリングバックに注意する
板金を曲げる際、材料を要求角度以上に曲げる必要があります。これは、板金が元の位置に戻ろうとする高い弾性復元能力を持つためです。したがって、所望の位置よりわずかに上まで曲げることで、この現象を考慮した割り当てを行う必要があります。
・ 板金は十分に可鍛か?
鋭角に曲げると板金が割れる可能性があります。したがって、可能な限りこれを避けてください。板金ゲージを考慮するのがベストです。すべての材料が鋭角曲げに耐えられるほど可鍛性が高いわけではありません。
・ 常にプレスブレーキを使用する
適用可能な場合は常にプレスブレーキを使用してください。サポートを提供し、よりクリーンな板金曲げと、曲げ板全体での連続したパターンを保証します。
・ プロセス位置決め穴を忘れない
曲げ部品にはプロセス位置決め穴を作成し、ダイ内での板金の精密な位置決めを保証してください。これにより、曲げプロセス中の板金の移動を防ぎ、複数の板金で精密な結果を確保できます。
・ 曲げ代を考慮する
曲げ代を考慮することは、板金の曲げ方を知る上で重要です。これにより、より精密な数値が保証され、完成品の精度が確保されます。
結論
カスタムビルド製品への需要は決して衰えることはなく、カスタム金属製品には板金曲げの知識が必要です。したがって、本記事では板金、その重要性、板金を所望の形状に曲げるために知っておくべきことを紹介しました。
プロセスを知るだけでは不十分です。プロセスはそれほど高度ではないため、自分で試すこともできません。しかし、品質とリードタイムを重視する方にとって、RapidDirectは救世主となり得ます。エンジニアリングサポートにより、設計を現実のものとし、瞬く間に競合他社をリードできます。
よくある質問(FAQ)
最適な板金曲げ方法は何ですか?最適な板金曲げ方法は一概には言えません。すべての方法が異なる目的を果たし、異なる形状を生成するためです。したがって、最適な方法は成形対象の材料の目的に依存します。
板金は簡単に曲げられますか?鋼板曲げは少しトリッキーです。しかし、プロセスを純粋に理解していれば非常に簡単です。使用する方法と利用可能なツールを理解する必要があります。本記事を読んでプロセスに精通してください。
産業技術