



射出成形をわかりやすく解説:プロセス・メリット・最適な用途
金型とは?
射出成形プロセスは多くの段階で構成され、複雑な設備を必要とします。しかし、その中核コンポーネントである「金型」を理解すれば、プロセスは容易に把握できます。
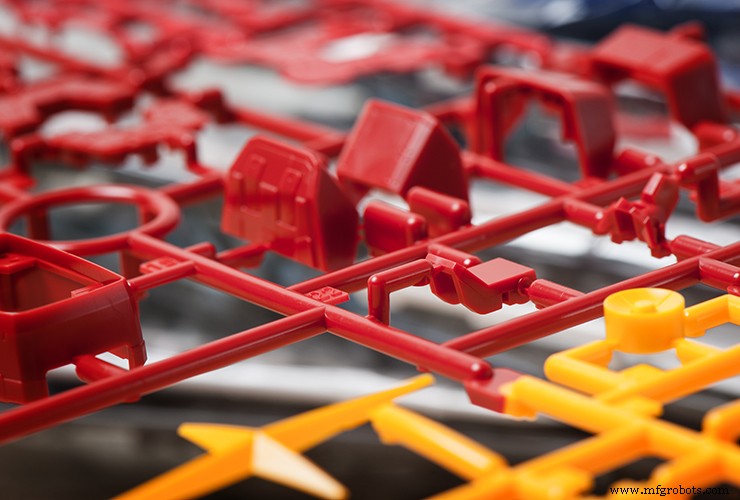
金型は、鋼やアルミニウムなどの硬い金属で作られた工具であり、製造したい部品と同じ形状のキャビティを内部に持っています。したがって、金型は部品の逆像(ネガティブ)であり、金型内の空間が、電子機器ケース、食品包装、ボトル、自動車部品、あるいは子供のおもちゃなど、実際のオブジェクトを表します。
目的の部品形状をしたキャビティを持つこの金型は、メーカーに大きな力と自由を与えます。金型自体の製作には長い時間を要しますが、金型によって作られるプラスチック部品は、非常に速く製造できるからです。
これは、メーカーが1つの金型だけで、短時間に数十万個もの同一プラスチック部品を製造できることを意味します。溶融プラスチックを精密に形作られた金型キャビティに射出し、冷却・固化させ、固まったプラスチックを金型から押し出します。取り出されたプラスチック片は、金型キャビティと全く同じ形状をしています。
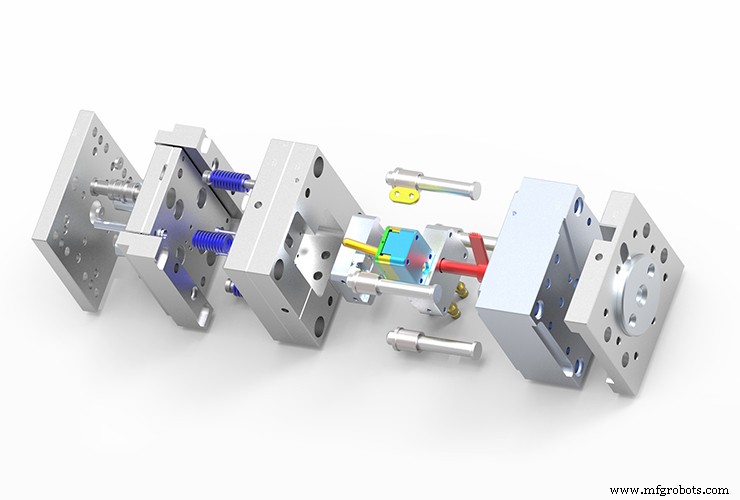
金型が耐久性を持つため、このプロセスを繰り返し実行でき、大量の同一プラスチック部品の製造が可能になります。
射出成形の仕組み
原理的には、射出成形は単に液状プラスチックを金型に押し込み、硬化を待つプロセスです。しかし実際には、もう少し複雑です。
射出成形には幅広い材料選択肢があるため、プロセスの第一段階は、適切な熱可塑性プラスチック(溶融・射出・冷却により急速にプラスチック部品を形成できる材料)を選定することです。剛性、柔軟性、ゴムライクなプラスチックなど、多くの材料が使用可能です。
射出成形サイクル開始前、材料は通常ペレット状で調達されます。しかし部品にするには、溶融状態に加熱・変換する必要があります。この工程は加熱シリンダーによって行われます。ホッパーに貯蔵された材料は、ラムによって加熱シリンダーへ押し込まれ、液化します。その後、往復スクリューによって金型へ向けて押し出されます。
モータで回転するスクリューの推力が、溶融プラスチックを必要な位置へ移動させます。材料が加熱室の末端に達すると、ノズルから細い流路(ランナーと呼ばれる)を通って金型キャビティへ射出されます。この射出プロセスが、プロセス名称の由来です。
金属金型が冷たいため、プラスチックはほぼ瞬時に固化し、最終部品が形成されます。この固体部品は、金型を開くことで取り出され、次のショットの準備が整います。
このプロセスは、ジョブ完了または金型交換が必要になるまで繰り返されます。非常に硬い鋼で作られた金型であれば、100万回以上使用できるケースも多々あります。
射出成形のメリット
高効率
射出成形プロセスは非常に高速です。溶融熱可塑性プラスチックは金属金型内で急速に冷却され、サイクルタイムはわずか20秒程度まで短縮可能です。これにより、プロセスは高効率かつコスト効率に優れます。
機械は24時間連続稼働も可能で、総生産時間をさらに短縮できます。
豊富な材料と色彩
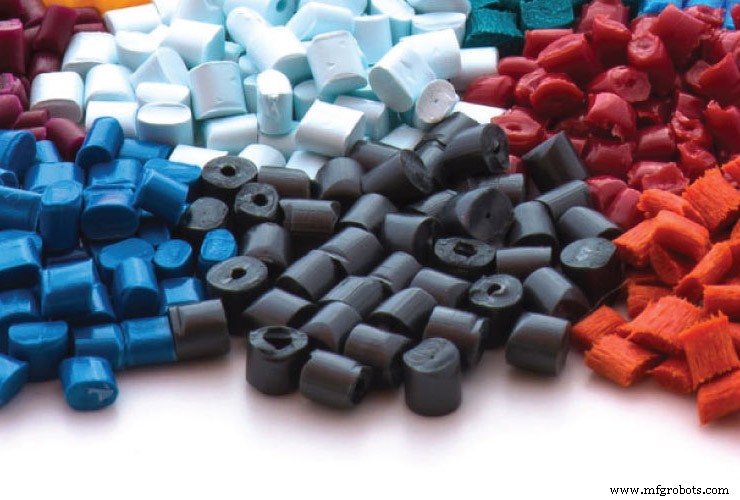
射出成形プロセスは、多種多様なプラスチックと着色配合に対応しています。プロジェクトに応じて、引張強度、衝撃強度、弾性、耐熱性などの要素に基づきプラスチックを選択できます。
射出成形品は着色も容易で、これが民生品に広く採用される理由の一つです。着色はペレット状・液状の両方で可能で、あらかじめ着色された成形用樹脂も存在します。
高強度
成形品は高性能熱可塑性プラスチックで製造でき、インサートを用いてさらなる強度向上も可能です。3Dプリント部品とは異なり、成形品には積層ラインが存在しないため、特定面における弱点がありません。
複雑で精緻な部品
一定の設計原則は守る必要がありますが、射出成形用金型は多様な複雑形状で製作可能であり、複雑なプラスチック部品の創出を可能にします。
さらに、射出時に高圧がかかるため、微小で複雑なディテールを持つ部品も製造できます。
優れた表面仕上げ
射出成形の最大のメリットの一つは、成形直後の部品であっても高い表面品質が得られることです。後処理も可能ですが、成形直後の滑らかな表面は多くの用途でそのまま使用できます。
高い一貫性
1つの金型で数十万回のサイクルが可能なため、部品は高い一貫性を持ち、要求される規格や認証を満たせます。
金型コスト
射出成形品の単価は非常に安くできますが、初期工具コストは高額です。金属金型はCNC加工や金属積層造形などのプロセスで製作する必要があり、多額の材料費と人件費がかかります。
とはいえ、試作技術としてのラピッドツーリングの登場により、少量射出成形がより手頃になりました。ラピッドツーリングでは、金型を短時間で、緩い公差で製作するため、リードタイムを短縮できます。
設計制約
エンジニアは金型設計時に一定の設計パラメータ内で作業しなければなりません。多様な射出成形部品の製造は可能ですが、代替製造法(例:3Dプリント)の方が、より複雑な内部幾何形状など、設計自由度が高い場合があります。
リードタイム
射出成形は二段階プロセス(金型製作→部品製作)であるため、少量生産では一部の代替プロセスより遅くなることがあります。
少量生産のコスト
金属工具コストはプラスチック1ショット分より遥かに高いため、大量生産では単価が大幅に下がります。
射出成形が最もコストパフォーマンスに優れるかは、必要個数、工具コスト、代替技術の可用性など複数の要因によります。
産業技術
- 精密プラスチック射出成形:耐久コンポーネントの効率的生産
- コンデンサの仕組み:エネルギー蓄積の原理と現代エレクトロニクスでの役割
- 3Dプリンティング完全ガイド:種類、プロセス、仕組み、材料、活用事例
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- ベベルプロトラクター:精密角度測定の原理、構造、用途
- CNCボーリングミルを理解する:仕組みと主なメリット
- 圧縮成形:ゴム・シリコン部品製造のプロセス・メリット・用途
- ラックアンドピニオンプレスの動作原理とメリット:小ロット・精密作業の定番
- トランスファーモールディングを徹底解説:プロセス、メリット、バリエーション
- 車のトランスミッション完全解説:種類、機能、動作原理
- 産業用クラッチの理解:定義、機能、用途