



アンバランスがツールホルダー性能と生産性に与えるインパクト
バランス調整済み工具は生産性を高めるのか? アンバランスの影響は、誰でもイメージしやすい物理現象の一つです。洗濯機の片側に濡れたタオルが偏って入っていたときの暴れ方や、ホイールバランスが取れていない車の乗り心地を想像してみてください。
これらは容易に想像できますが、フライス加工用ツールホルダーにおけるアンバランスの影響は、金型製造業界で長年続くいくつかの誤解のせいで、それほど明確ではありません。その上、あらゆる回転速度でツールホルダーアセンブリをバランス調整するメリットが、しばしば見過ごされています。
バランス調整の歩み
ツールホルダーアセンブリ(ツールホルダー、切削工具、必要ならプルスタッド、ナット、コレット等)を真にバランス調整して運用する重要性を最初に認識したのは金型製造業界でした。90年代初〜中盤、マシニングセンタが15,000 rpmで稼働できるようになると、スピンドル故障が相次ぎました。これら高速機の軽量スピンドルと、当時使われていた大半のツールホルダーの極端なアンバランスが、解決すべき課題として浮上したのです。
90年代初頭、ツールホルダーアセンブリ専用に正確なバランス調整ができる機械は市場にありませんでした。最先端を行く企業は、ローター、ホイール、クランクシャフト、タービン等のバランス調整用機械を購入しましたが、これらはツールホルダーを逆にアンバランスにしてしまい、「バランス調整済み」ツールホルダーで加工しても違いが分からないという事態に。
90年代後半、ついにツールホルダーアセンブリを真にバランス調整できる機械が登場。同時期に、より精密な「プリバランス済み」ツールホルダーや、切削工具交換時のバランス再現性を高めるツールホルダーシステム(シュリンクフィットホルダー等)も登場しました。これらの進展により、金型メーカーは最新高速技術を加速・最適化し、より精細な仕上げ面を実現、研磨・放電加工工程を大幅に削減できました。
金型業界が高速アプリケーションでバランス調整済みツールホルダーの必要性を認識してから20年経ちますが、業界には「真にバランス調整されたアセンブリを運用する重要性」について、いまだに混乱が見られます。
ツールホルダーバランスに関する誤解の一つは、「プリバランス済みツールホルダーを使うだけで十分」という認識です。プリバランス済みホルダーの使用は強く推奨されますが、それだけでは工作機械のフル性能発揮は保証されません。切削工具交換後、ツールホルダーアセンブリのアンバランスを測定することが、現場のすべての工作機械の最大ポテンシャルを引き出すために不可欠です。8,000 rpm程度の低速機でも、バランス調整済みツールホルダーアセンブリを使えばフル性能を発揮できます。精密にバランス調整されたアセンブリには、生産性向上、安全性確保、切削工具とスピンドルの長寿命化など多くのメリットがあります。工具ホルダーアセンブリが精密な同心度とバランスを示したときのみ、最適切削条件が使えます。この場合の経験則は:「バランスは『やりすぎ』くらいがちょうどよい」です。
工場にあるアンバランスホルダーはどうすればいい? 実践上、バランス済みと未調整ホルダーが混在するのは避けられませんが、高回転でアンバランスホルダーを一度使うだけで、必要な加工精度が損なわれ、スピンドルが損傷する可能性があります。そのため、ツールホルダーはできれば社内でバランス調整すべきです。難しければ、入荷検査と品質管理の一環としてバランス調整を組み込むことを推奨します。バランス測定機なしに、ツールホルダーアセンブリの状態を知る術はありません。
アンバランスの原因と結果
アンバランスは回転時の重量偏りによって生じ、遠心力を発生させます。この遠心力は回転速度の二乗に比例して増大します。つまり、同じアンバランスでも、10,000 rpmでは2,000 rpmの25倍の遠心力がスピンドルにかかります。結果として、ツールホルダーアセンブリのアンバランスは、高速加工、重い工具、複雑形状の切削工具において特に顕著な悪影響を及ぼします。
主な結果は、この遠心力がスピンドルベアリングに負荷をかけ、スピンドル寿命を半分に縮めることです。したがって、バランス調整済み工具の使用が常に推奨され、そうでなければスピンドル保証は無効または制限されます。
もう一つの結果は、スピンドル回転に伴って遠心力の実効方向が変わることで発生する振動です。この振動は機械全体と切削工具に伝わり、工具寿命を縮めます。アンバランスなツールホルダーアセンブリでは、工具寿命が平均10%減少すると報告されており、切削工具コストの増加につながります。振動はスピンドルと工具に有害なだけでなく、プロセス全体の信頼性を損ない、加工結果にも悪影響を及ぼします。チャターマークが生じ、追加の仕上げ加工や手作業で除去する必要が出ます。
正しいプロセス信頼性と求められる最終結果を得るには、振動を低減しなければなりません。一つの方法は、スピンドル回転数、送り速度、切込み深さを下げること。これで切削は滑らかになりますが、金属除去率と生産性が低下します。
投資判断の視点
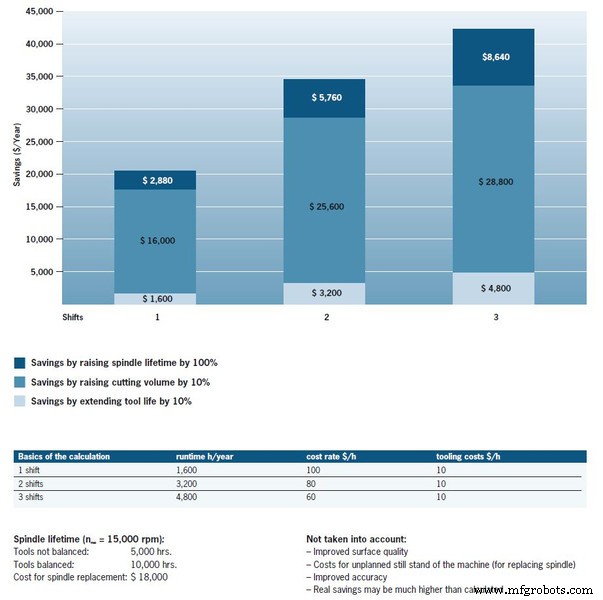
金属除去率と生産性の低下がもたらす問題は、シンプルな分析で明らかです。マシニングセンタの運転コストが時間当たり100ドル(1シフト、年間1,600稼働時間)とします。金属除去時間が10%短縮されれば、時間当たり10ドル、年間16,000ドルの節約になります。
バランス調整済みツールホルダーアセンブリのもう一つのメリットはスピンドル寿命延長。これはコスト削減と機械信頼性の鍵です。計画的なスピンドル交換が可能になり、予期せぬ機械ダウンタイムを排除できます。真にバランス調整されたシステムなら、機械1台あたり年間20,000ドル以上の節約が可能です。ここには、部品表面品質向上、寸法精度向上、機械故障・ダウンタイム削減による追加メリットは含まれていません。
これらの数字は、バランス測定機のコストへの異論を相対化します。「投資が高いのは、元が取れないか、十分に速く回収できないときだけ」と言えます。前述の計算通り、バランス測定機は非常に速く元が取れます。高回転でアンバランスホルダーを一度使うだけで加工精度が狂い、スピンドルが損傷するリスクを考えれば、スピンドル交換費用だけでバランス測定機の価格を超えることも珍しくありません。
測定テスト
ツールホルダーアセンブリのバランス測定は、安定した加工プロセスを保証するために必要です。真にバランス調整されたアセンブリを使えば、切削工具装着後の追加微調整は通常不要です。特にシュリンクフィットチャックでは顕著です。
プリバランス済みツールホルダーは正しい方向への一歩ですが、切削工具やフェイスミルカッターがアセンブリ全体のアンバランスに与える影響はどうでしょうか。簡単な測定テストで確認しましょう:
ツールダイナミックバランス測定機で、ウェルドンチャック、コレットチャック、シュリンクフィットチャック、フェイスミルカッターを測定。すべて軸径20mmのショートタイプで、精密バランス済み製品。測定条件:バランス等級G=2.5、回転数25,000 rpm、1プレーン(静的)測定。まず切削工具なしで4タイプのツールホルダーのアンバランスを測定。予想通り、すべて許容範囲内でした。続いて切削工具を装着して測定すると、明確なアンバランスが検出されました。特にクランプフラット付き工具(今日広く使われている)で顕著です。
円筒シャンクで切れ刃対称形状の工具をシュリンクフィット・コレットチャックに装着した場合、顕著なアンバランスは見られません。測定値は0.8〜1.3 g・mm。シュリンクフィットチャックは可動部がなく工具を芯でクランプするため、ここでもほぼ追加アンバランスなし。コレットチャックではクランプナットが非対称構造のため問題になり得ますが、そのためナット自体が特別にバランス調整されています。
対照的に、クランプフラット付き工具はバランス要件を全く満たせません。ウェルドンホルダーでも実測アンバランス5.5 g・mm(バランス等級G8相当)で、数学上の許容最高回転数は7,600 rpm。コレットチャックではG29、シュリンクチャックではG38に達し、許容最高回転数はそれぞれ2,700 rpm、1,600 rpmに低下します。
精密バランス済みシュリンク・コレットチャックでも、非対称工具やウェルドンフラット付き工具と組むと大幅にアンバランスになります。効率的・精密に加工するには、工具交換ごとに再バランス調整が必要です。
フェイスミルカッターでも同様の結果。インサート装着状態で20.3 g・mmのアンバランス(バランス等級G23相当)が検出されました。フェイスミルインサートカッターはクランプ部品を持ち、それらが常に同じ位置にあるとは限らないためです。フライスヘッドは組立構造(ピンとボア穴、クリアランスフィット)の公差が大きく、工具位置が100%定まりません。
これらのテストは、切削工具とホルダーの相互バランス調整が不可欠であることを示しています。高品質工具でも、トータルアセンブリとしての精密バランス調整が重要です。
バランス調整を簡単に
バランス調整への懸念はまだありますが、適切なバランス測定機と実践的なソフトウェアがあれば、迅速かつ容易に実現できます。要約すると:オペレーターがホルダーを機械にセットし、メニューから適切な要求精度を選ぶだけで、あとは機械が残りの手順をガイドします。
ツールホルダーに慣れた作業者なら、適切に設計されたバランス測定機を長時間のトレーニングなしで操作できます。専門知識は機械側に組み込まれており、各ツールの必要データがあらかじめ登録・保存されているため、時間短縮とミス防止になります。ユーザー管理による追加安全策も可能。例えば、ツールデータの作成・変更権限を特定担当者に限定し、他のユーザーは登録済みツールのバランス調整のみ実行可能にできます。
バランス調整プロセスは大幅に自動化されています。ツールホルダーをバランススピンドルにクランプして回転させ、測定。バランススピンドルの力センサーがアンバランスによる遠心力を検出。ソフトウェアが評価し、オペレーターに「どこをどれだけ削るか」「どこに重りを足すか」「バランスリングをどの角度に回すか」を指示します。
バランス測定機には、材料除去の代替手段も用意されています。例えば、バランスネジやリングで重りを追加する方法。対になる2つのリング(既知のアンバランスを持つ)をツールホルダーの円筒部にクランプし、アンバランスを相殺。ソフトウェアがリングの正確な回転角度を指示し、ラインレーザーで機械上に回転位置を直接表示できます。
測定は最大1分。バランスリングやネジを使えば全工程2分で完了。ホルダーに穴あけして質量調整する場合はもう少し時間がかかります。
より明確な理解へ
バランス技術の進歩により、ツールホルダーアセンブリのバランス調整は迅速・簡単・正確になり、工作機械の真の実力を引き出せるようになりました。バランスに関する基本物理を思い出し、それをバランス調整プロセスに適用すれば、すべての誤解は消え去るはずです。
原稿はHaimer-USA.comで以前公開されました。
MSCDirect.comでHaimer-USAのツールホルダーバランサーをご覧ください。
産業技術
- 最適な性能のための正しい工具鋼グレード選定
- CNC旋盤ツールホルダー完全ガイド:精度と信頼性のために
- CNCツールホルダータイプ完全ガイド
- 移動式CNCツールホルダーカートで機動性と効率を向上
- 効率的なCNCツールホルダーラック:工具収納と自動化を最適化
- タップのアップグレードで最適パフォーマンスを得る:最新タップ技術と選定のポイント
- PrimeTurning:前進・後退旋削を一本でこなす初のオールインワン工具
- ランピングで工具寿命を最大化:テクニックとメリット完全解説
- 工具振れ(ランアウト)マスター:摩耗最小化と生産性向上の戦略
- クリックチェンジ・ツールホルダー:5秒でインサート交換、8,000 PSIクランプ力
- パンチツールとは? 木工職人必携の基礎ガイド