



把持トルク:工具保持力評価における「間違った質問への答え」
把持トルク:間違った質問への答え。
パート2:全2部構成の第2部
(パート1「把持トルク:これが工具/ツールホルダー効果の正しい測定方法か?」を参照)
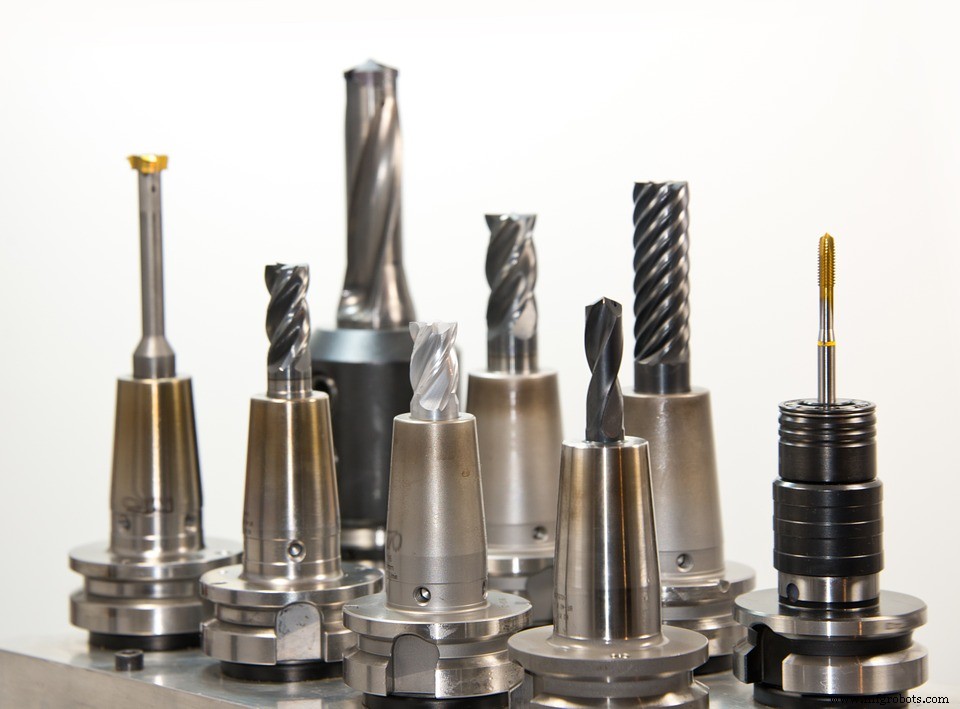
金属加工機械が進化し、より高速化するにつれ、我々が「工具保持力(ツールセキュリティ)」と呼ぶものへの探求も続いてきました。新しい形態のツールホルダーが登場するにつれ、把持トルクは異なる工具保持方法を判断・比較し、最高の生産性のために工具を固定するための好ましい方法であり続けました。
サイドロックエンドミルチャック
サイドロックチャックは、工具の保持を確実にする初期の(ほぼ100年前の)解決策でした。このインターフェースは、ホルダー側面のネジを締め付け、工具側面のフラット(平削り)と組み合わせるものです。工具保持力は確保されますが、この形状適合型ソリューションは、現代の機械加工手法には不向きな多くの問題を生み出します。
第一に、セットスクリューによる片側クランプの性質上、明らかな同心度問題が生じます。シャンク下部近くに力が加わると、工具の切削側が反対方向に動くため、ランアウト問題が発生し、工具寿命と寸法精度を低下させます。第二に、ホルダー片側のネジと、片側から材料が欠けた切削工具の組み合わせは、明らかなアンバランス問題を生みます。結果として振動が増加し、工具寿命、仕上げ面、スピンドルベアリング寿命に影響します。これら両欠点を克服する一般的な解決策は、工具寿命、仕上げ面、加工音を改善するために回転数と送りを落とすことです。究極の弊害は、多くの機械加工プロセスが受け継がれているためしばしば気づかれませんが、生産性の低下です。
前回の記事で触れたように、サイドロックチャックは今日でも使用されています。工具保持力の尺度を提供するからです。しかし、固有のランアウト精度とバランスの欠如が、同等に人気のコレットチャックシステムへの進化を導きました。しかし、このシステムが精度を得た代わりに、工具保持力を犠牲にしました。
コレットチャック
コレットチャックは、従来のサイドロックホルダーより高い精度が必要とされたことから進化しました。この点で、精度の指標は大幅に改善されました。さらに、設計の汎用性ももう1つの素晴らしい特長で、異なる工具径が必要なときに全く新しいホルダーを買う追加コストを削減しました。改善された汎用性と精度により、このチャックは業界でおそらく最も人気のある工具保持方法の1つになりました。しかし、コレットチャックが精度を得た代わりに失ったのは把持トルクでした。この機械的解決策の性質上、重切削フライス加工を試みた人にとって、工具抜けは現実の問題となりました。多くのオペレーターはナットを過度に締め付けて補おうとしましたが、 alas(残念ながら)これはランアウト精度の低下と、依然として不十分な工具保持力を招くだけでした。こうしてさらなる進化が続きました。
ミルチャック
工具保持の次なる進化は、ミルチャックの形で現れました。これは50年前に開発された機械的解決策で、コレットチャックより大きな把持トルク(より高い保持力)を、同等の精度で提供し、メーカーが荒フライス加工に耐えられるコレット型システムを持てるようにするものでした。ミルチャックは、コレットインターフェースにより工具シャンクを360°均等に把持し、ベアリングレースが締め付け時のトルク伝達を増大させることで、サイドロックより精度が向上し、把持トルクが増強されて保持力が改善されました——正しくクランプされれば。また、スリーブダウン可能で、工具径ごとに異なるホルダーを用意する必要が減りました。
しかし、ミルチャックには多くの個別部品があります。前述のように、工具はローラーベアリングケージで把持され、大きな外側ナットで締め付けてチャックを工具の周りで圧縮します。把持トルクはコレットより大幅に増大しますが、ローラーベアリングケージのサイズが大きいため、それを収める大きなナットが必要になり、ホルダープロファイルが非常に嵩張り、リーチ能力が劣ります。
以前にも触れましたが、ミルチャックの有効性はオペレーターに大きく依存します。適切なクランプには、ナットを限界まで締め付け、それから1/4回転戻す必要があります。これは、締め付け時にベアリングがわずかに自身の上を転がり、ランアウトを生じるためです。戻すことでベアリングへの圧力を解放します。しかし多くのオペレーターは、認識不足、時間的制約、その他の理由で、戻さずにナットを過度に締め付けがちです。
このシステムのもう1つの欠点は、ニードルベアリングが締め付けのたびに同じ位置に収まらず、しばしば互いに乗り上げることです。結果として、再現性のあるバランスが得られません。低速ではアンバランスの弊害が即座に見えないかもしれませんが、速度が上がるとランアウト精度と工具寿命が急速に低下します。
最後に、ミルチャックは高価な保持ソリューションです。初期費用に加え、メンテナンスコストも考慮すべきで、ほとんどが6ヶ月ごとに分解・グリスアップが必要です。時間とコストがかかるため、オペレーターはこの重要なステップをしばしばスキップします。結果、把持トルクが低下し、ランアウト精度が損なわれます。
その他の選択肢
エンドミルチャックやミルチャックの代替として、工具保持力を得るためにオペレーターが試みてきた他の選択肢は何でしょうか?
シュリンクフィットは、摩擦適合法を別のレベルに引き上げます。熱膨張の特性を利用し、高い把持力に加え、精度とバランス再現性を実現します。Safe-Lock™システムとの併用も可能です。このシステムは高いクランプトルク、精度、バランスを備えるだけでなく、オペレーターが習得しやすいシステムの1つでもあります。
プレスフィットシステムは、メカニカルプレスを使ってコレット/スリーブを一時的に変形させ、丸シャンク工具を挿入します。ホルダーにはコレットスリーブと合致するわずかな角度があります。直径の真ん中を通るストレートボアを油圧プレスが押し進め、コレットと工具を一体で押し込みます。把持トルクは高く、ランアウト精度も良好ですが、ホルダー本体に物理的質量が不足しているため、重い側面荷重には不向き——つまり重荒取りには不適切です。柔軟性も欠けます。工具シャンクが一定サイズでないとコレットが割れる可能性があります。またシステムが専有的であるため、価格、在庫可用性、提供選択肢の多様性で単一メーカーに大きく依存することになります。
油圧チャックは、真っ直ぐな垂直作業(ドリル/リーマ)には適していますが、フライス加工には向きません。流体圧力で内部ブラダーを膨らませ、最終的に工具を把持します。浅い切込みと切削力の高速加工には適していますが、重荒取りや、より大きなラジアルフォースや熱に遭遇するシナリオには不向きです。なぜか? チャック内の流体が柔軟すぎて、十分な把持トルク伝達を提供できないからです。さらに、高性能フライス加工では、内部オイルを蒸発させる温度が発生する場合があり、故障の原因になります。ミルチャックと同様、内部ブラダーが過度に摩耗して漏れないよう、時々メンテナンスも必要です。
この記事が示す通り、最大把持トルクの探求は数十年続きましたが、真の満足は得られませんでした。なぜなら、ニーズが適切に定義されていなかったからです。把持トルクは、間違った質問への答えだったのです。
元記事はHaimer-USA.comに掲載されました。
産業技術
- 維持管理契約の最適化:信頼性向上のための長期戦略
- 維持管理の委託:アウトソースすべきか、インハウス維持すべきか(パートI)
- デジタルファイナンスがサプライチェーン全体のESG進捗を加速
- エネルギー効率化サービス(EEaaS):気候変動対策の最先端ソリューション
- アンバランスが招く見えない損失:すべての機械加工現場が直面すべき課題
- 工具寿命を最大化:リード角が旋削性能をどう形作るか
- MEPが航空宇宙製造を強化:バリと鋭利エッジを排除
- 難削材旋削のマスター:先進工具で課題を克服
- 機械技師をエンパワー:工程内表面検査で製品品質を向上
- 高性能加工の成功を最大化:ツールホルダーが重要な理由
- 染料:テキスタイル、紙等に不可欠な着色剤