



CNCフライス加工パラメータ最適化:高精度・高効率のための実証済み技術
フライス加工の加工パラメータは効率と品質に直接影響するため、CNCフライス加工パラメータの最適化が必要です。各パラメータの定義、選定原則、推奨値を参考として掲載します。
CNCフライス加工パラメータとは - フライス加工パラメータの定義と式
フライス加工プロセスパラメータの最適化はCNCフライス精度、表面品質向上、生産性に密接に関連します。フライスパラメータには主に以下が含まれます:
- フライス主軸速度 (V): フライス加工中の主運動における切れ刃上の特定点の線速度。
V = π × d × n / 1000 (d: フライスカッター直径 mm、n: 主軸/カッター回転速度 r/min) - 送り速度 (F): 送り方向におけるフライスカッターのワークに対する単位変位。CNCフライス送り速度は加工精度、表面品質、ワーク変形、切削工具寿命に影響。
1回転当たり送り (f): フライスカッター1回転あたりの送り方向でのワークに対する変位
1歯当たり送り (fz): フライスカッター1回転における各歯の送り方向でのワークに対する変位
1分当たり送り (Vf): フライスカッター1分間の送り方向でのワークに対する変位
Vf = f × n = fz × z × n (n: フライス速度、z: フライス歯数) - フライス切削幅 (W): フライスカッター軸とワーク送り方向に垂直な方向で測定されたフライス層の寸法
- フライス切削深さ (D): フライスカッター軸に平行な方向で測定されたフライス層の寸法
CNCフライス加工パラメータの最適化 - 加工パラメータ選定
注: フライス加工の加工パラメータ選定原則は、加工品質を確保する前提で工作機械の作業効率と切削性能を最大限に発揮することです。プロセスシステムの剛性が許す条件下で、できるだけ大きな切削深さと幅を選び、次に大きな1歯当たり送りを選び、最後にフライス速度を計算します。
1) フライス幅と深さの最適化/選定
切削幅と深さの選択は工具寿命に影響し、加工手順、効率、品質に基づいて選ばれることが多いです。荒加工では大きな切削深さと幅を推奨、仕上げ加工では小さな深さと幅が良いです。エンドミルの場合、エンドミル直径は通常フライス幅の1.1〜1.6倍。円筒フライスカッターの場合、フライス深さはフライスカッター長さ未満とすべきです。
2) 送りの最適化/選定
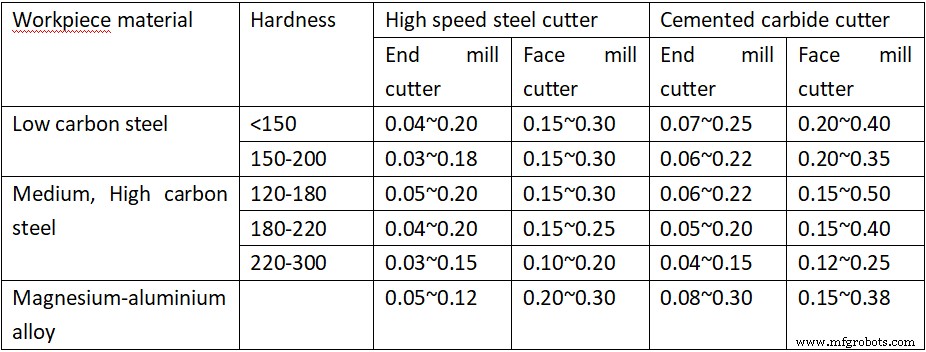
1歯当たり送り速度はフライス効率を測る重要指標です。荒フライスでは送り速度は主に切削力の影響を受け、中仕上げ・仕上げフライスでは主に表面粗さによって制限されます。
推奨フライスカッター1歯当たり送り (mm/z):
3) 主軸速度の最適化/選定
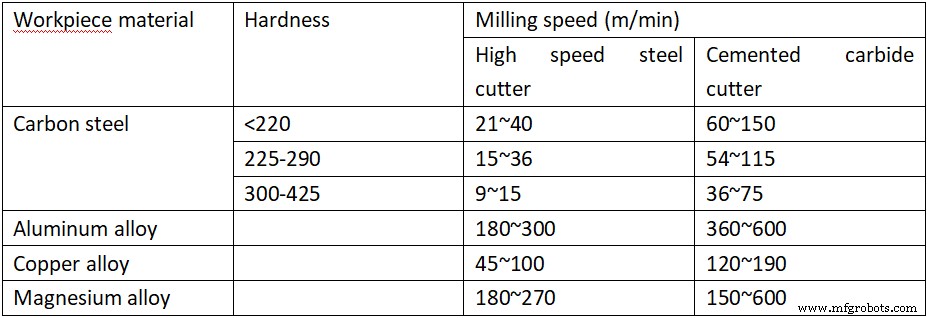
速度はワーク材料、フライス部品硬度、カッター材料等の要因に影響されます。
推奨速度表:
産業技術
- 曲面加工のための精密CNCフライス加工
- CNCフライス加工・機械加工の解説:主要用途とメリット
- CNC加工における精密穴あけ加工の種類と特徴
- CNCフライス vs 手動フライス:プロジェクトに最適なアプローチ選び
- CNC加工精度を極める:最適パフォーマンスのための実証済み戦略 | CNCLATHING
- CNC加工のための適切な材料選定:包括的ガイド
- CNC加工解説:金属・プラスチック部品の精密製造
- CNC加工材料選定のエキスパートガイド:最適な材料を選ぶために
- CNCプラスチック材料選定ガイド:精密加工に最適な素材の選び方
- CNC機械加工:現代製造業を牽引する精密パワーハウス
- CNC機械加工における穴あけ加工のエキスパート知見