



射出成形マスター:T1サンプルデバッグで市場投入品質を実現
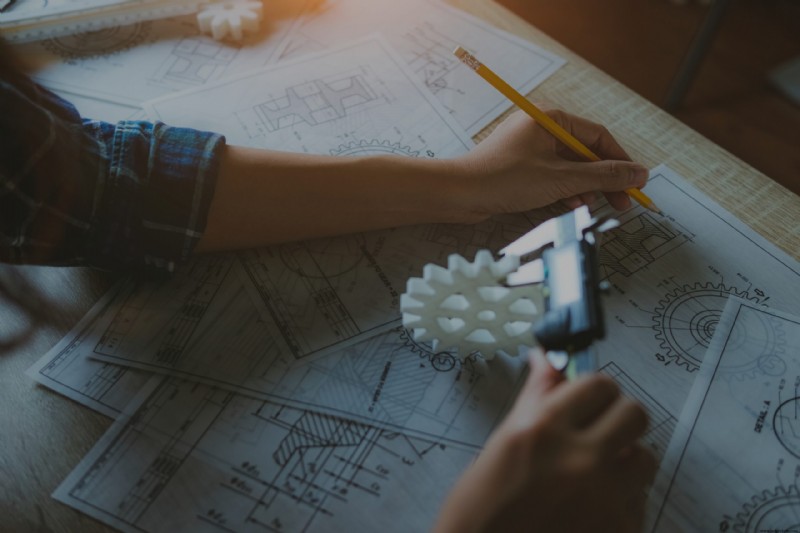
射出成形部品は市場投入まで多数のイテレーションを経ますが、T1サンプルほど重要なものはありません。T0サンプルは金型動作確認程度ですが、T1サンプルは表面仕上げを含め射出成形部品が初めて完全に組み立てられる段階。製品チームが工学的要件適合性を真に検証し、表面仕上げ欠陥等を指摘できる最初の機会です。
T1段階で多くの潜在欠陥を特定・修正できれば、完成品までの追加サンプルランを削減可能。それゆえT1サンプルは極めて重要で、この段階での適切な欠陥特定が大幅な時間・コスト削減につながります。製品チームが射出成形デバッグにどう取り組み、より良い成果をより速く得るかを解説します。
射出成形部品の早期デバッグ
射出成形プロセスはシンプル・コスト効率的でも多くの設計考慮事項を要求。製造要件を理解し、部品仕様が射出成形プロセスと整合するよう最初から設計を正しくするのが最適。
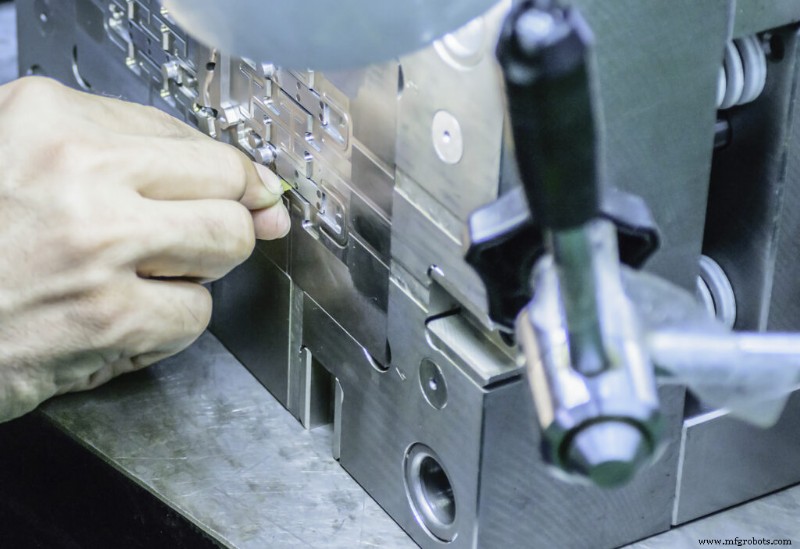
これら変数のいずれかのミスが欠陥部品を生む可能性ありだが、市場投入前に修正することは決して不可能ではない。
初期設計で全要素を正しくするのが最適だが、次善策はT1サンプルのデバッグ。完全な設計でもT1サンプルが不完全になることはよくあり(美観予測困難のため)、T1デバッグに長けたチームならサイクルタイム最小・部品コスト低位を維持可能。
射出成形部品欠陥の特定と対策
T1サンプルに欠陥があるのは珍しくないが、この早期段階で特定・対処すればプロジェクト全体のコスト・速度に大きな差が生じます。すべての問題は部品要件/意図機能と射出成形製造要件の乖離から生じるため、迅速な対処には「理想的製品」と「現状製品」双方の深い理解が必要。
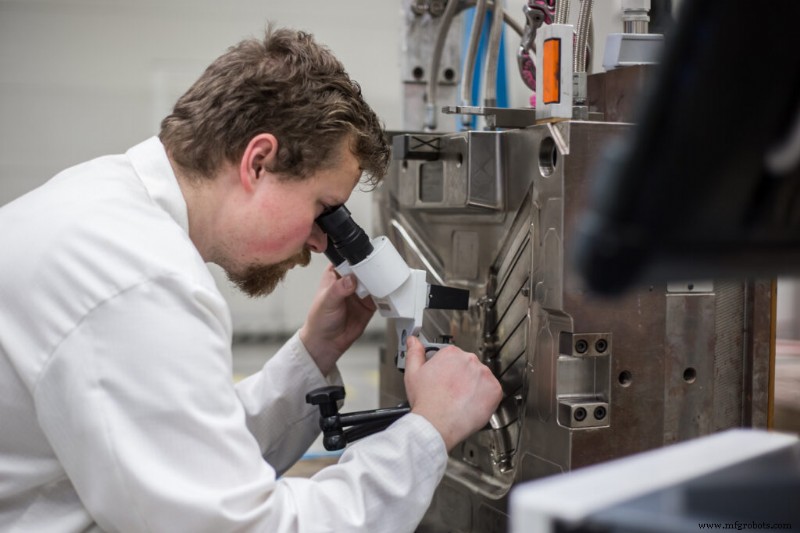
多くの欠陥は視覚的で比較的容易に修正可能。性能・寸法関連は修正困難で、高コストな金型修正を要することが多い。代表的問題:
ショートショット
射出工程で金型キャビティが完全充填されず不完全部品となる。設計不良ではなく、材料流動不良や射出成形機自体の問題が原因。機械確認と低粘度材料選定で改善可能。
フローライン
成形部品表面に現れるリング状バンド。金型内溶融材料が急冷却で粘度上昇し、後から射出された低粘度材料に押されることで発生。射出速度向上や金型温度上昇で後サンプルでは回避可能。
銀筋(シルバーストリーク)
部品表面の白縞。射出材料が金型内で水・空気・他ポリマー残渣と接触したことを示唆。材料徹底乾燥で解決可能。また金型設計を見直し、湿気・ガス逃がし用ベントが十分か確認。
不良ウェルドライン
金型内で材料が分流し別方向へ流れた後合流し、合流点で気泡を含むウェルドラインとなる。金型ベント困難や工具内での材料溶融不足が原因。材料温度上昇、低粘度材料選定、ガスベント設置、ゲート適正配置等で改善可能。
ボイドとヒケ
ボイド:急激な密度変化や金型内空気で部品内部に穴。ヒケ:同一原因で部品表面が陥没。射出圧力増加、金型温度低下、高粘度材料選定で急激密度/温度変化に対抗。影響箇所付近の工具ベント追加でガス逃がし、ヒケ防止。
金型張り付きによる部品損傷
排出時に部品が金型から離れず損傷する場合、設計問題の可能性。十分な抜き勾配確保、アンダーカット不在を確認。設計に問題なければ、成形プロセス残圧過大が原因の可能性。次サンプルで射出圧力低減を検討。
専門製造パートナーで製品設計を合理化
設計・材料・金型のいずれの問題を示唆する欠陥であれ、早期段階での特定が重要。欠陥をより速く対処すれば、部品が意図した最終用途に向けてより速く準備完了。
どんなプロジェクトでも、Fast Radiusのような専門製造パートナーと組めばメリット大。エキスパートエンジニア・デザイナーチームが製品チームと金型メーカーの橋渡し役となり、効率向上・問題のタイムリーかつコスト効率的解決を実現。
Fast Radiusはあらゆるチームが望むタイムライン・予算内で目標達成できるよう全力支援。アジャイルアプローチで、高度な経験・資格を持つエンジニアが設計デバッグ・修正・調整を行い、高品質部品を高速提供。射出成形サービスにご関心なら今すぐお問い合わせください。
さらに学ぶなら、リソースセンターで射出成形、切削加工、3Dプリント等主要サービスをご確認ください。
産業技術