



油圧部品精密加工における切削速度・送り・切込みの最適化
油圧機械は産業、商業、公共用途で幅広く使用され、重機、食品加工、航空機などに搭載されています。油圧部品の製造にはCNC旋盤などの精密工作機械が用いられます。
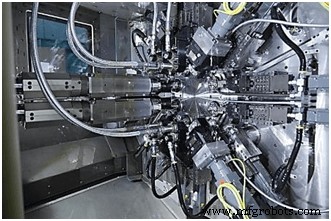
油圧部品製造用の旋盤は、ピストンやシリンダーアセンブリなどを迅速かつコスト効率よく製造できます。CNC旋盤はワークを回転させながら、設定された速度で材料を除去し、指定深度まで加工します。精密加工では摩擦、切りくず形成、発熱、熱伝導などの問題が発生し、金属の結晶構造に悪影響を及ぼし、精度不良の原因となります。
CNC旋盤は、切削速度、送り、切込み深さに焦点を当てた事前プログラムパラメータにより、これらの問題を最小限に抑えます。
切削速度、送り、切込み深さ
この3パラメータは油圧部品の切削方法を制御します。切削速度はワークから材料が除去される速さ、送りは工具1回転あたりの切削主軸移動距離、切込み深さは工具がワークに食い込む距離です。これら3パラメータが完成品の精度と表面仕上げを決定します。
切削速度と送りのパラメータ
切削速度は、回転切削工具に対してワークが送られる周速(フィート/分またはメートル/分)に基づき決定されます。切削送り速度と切削速度から、1回転あたりの切削量に適した動力要件を算出します。
これらをCNC旋盤に事前プログラムする際、ワーク材料の硬さと剛性を考慮する必要があります。軟らかい金属に対して速度や送りが高すぎると過剰切削になり、硬い金属に対して低すぎると所望の表面仕上げが得られません。重要なのは、材料の硬さと強度が増すにつれて工具速度も上げる必要があるという点です。
切込み深さのパラメータ
切込み深さは、工具がワークに押し込まれる三次切削運動に焦点を当てたパラメータで、千分の1インチまたは千分の1ミリメートルで測定されます。通常0.1〜1.0mmの範囲で変動します。
このパラメータは精密加工の性能と効率に影響します。適切な切込み深さ選定には以下の要因を考慮します。
- 加工種別
- 部品材料強度
- 生産性要求
- 工具能力
- 表面仕上げ要求
CNC旋盤を用いることで、切込み深さパラメータを下げて粗い仕上げにしたり、上げて材料除去量を増やし生産速度を向上させたりと、ワークに大幅な改善をもたらせます。油圧部品加工の詳細については、Improをご覧ください。
産業技術
- 油圧システムの必須コンポーネント:機能と重要性を解説
- カスタムCNC加工部品における切削速度・切込み深さ・送り速度のマスター
- 堅牢なITシステムがグローバルサプライチェーンの未来を駆動する
- ブランドと小売業者が3D Eコマースを採用する理由
- サプライチェーン可視化の鍵:データとコンテキストの重要な役割
- ディスカバリーフェーズの極意:開発プロジェクト成功を導く理由
- 航空宇宙・航空PCB設計の重要ガイドライン:信頼性・性能・コンプライアンス
- 航空宇宙・航空機用PCBの主要設計ガイドライン:信頼性とコンプライアンスの確保
- 切削速度、送り速度、切込み深さの理解:機械加工の基礎
- 一次包装向けコーディング・マーキングシステム選定:評価すべき5つの重要因子
- 産業安全にファイバーグラスグレーチングシステムが不可欠な理由