



ダクタイル鋳鉄砂鋳造:プロセス概要、メリット、制約
炭素鋼は融点が高いため砂鋳造が困難です。ダクタイル鋳鉄は代替材料となります。低融点により、砂鋳造部品で鋼と類似の冶金的特性を実現できます。鋼からダクタイル鋳鉄鋳造への切り替えは、機械加工工数削減とピースコスト低減の道となります。
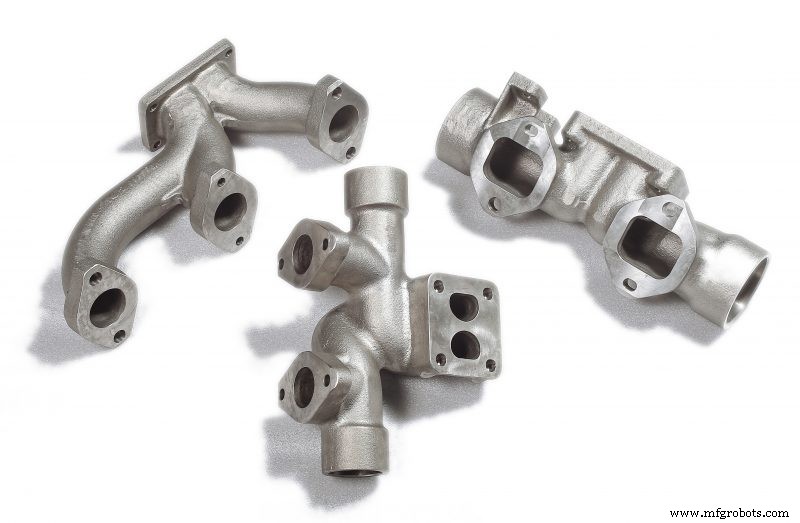
ここではダクタイル鋳鉄の概要と、その砂鋳造プロセスを解説します。
2種類の鋳鉄
鋳造所では数世紀にわたりグレー鋳鉄を製造・加工してきました。溶解・鋳造が容易で切削性も良好ですが、欠点は引張強度と延性が低いことです。
低強度の原因は、金属マトリックス全体に分布する黒鉛フレークです。これらはクラック発生点となり弱点を生みます。
20世紀半ばに開発されたダクタイル鋳鉄はこの問題を解決しました。厳選された微量元素を炭素豊富な高品質銑鉄に添加することで、フレークではなくフェライトとパーライト(Fe3C)マトリックス中に微細な黒鉛球(球状黒鉛)を形成します。このため球状黒鉛鋳鉄、またはノジュラ鋳鉄とも呼ばれます。
ダクタイル鋳鉄は鋼よりわずかに軽量(0.256 lb/in³ / 7.1 g/cm³ vs 0.284 lb/in³ / 7.8 g/cm³)ながら、引張強度は非常に類似しています。中程度の延性、良好な耐摩耗性、衝撃荷重吸収性を持ちます。
砂鋳造プロセス
砂鋳造は、鋳造部品を複製したパターンから始まります。これを箱(フラスク)に配置し砂を充填。パターンを抜き取って金属充填用キャビティを形成します。
フラスクは技術的に上型「コープ」と下型「ドラッグ」の2半分で構成されます。コープには溶湯流入通路と、キャビティ充填後に余剰金属が上昇する通路(ランナーとライザー)を形成します。
金属凝固後、砂をシェイクアウトし、ランナー・ライザー除去後、機械加工へ送られます。
ダクタイル鉄と砂
砂は鋳造プロセスで重要な役割を果たします。わずかな透過性を持ち、ガスを逃がしながら溶融金属を外側から内側へ向けてチル(急冷)し固化させます。充填密度と砂組成は、一貫した金属収縮と部品品質確保のため慎重に管理する必要があります。
ダクタイル鉄は通常、約5%の石炭粉(シーコール)を含むグリーンサンドで鋳造されます。「グリーン」は色ではなく水分含有を意味し、乾燥工程を経ていない砂です。
グリーンサンドにはベントナイト粘土がバインダーとして含まれ、フラスク内で充填砂を保持します。
石炭粉(シーコール)はダクタイル鉄鋳造用砂の重要成分です。熱い鉄が砂と接触して放出される酸素を吸収する還元雰囲気を生成し、膨張を抑制、焼き付き砂の少ないより滑らか・清浄な鋳造表面を実現します。石炭粉含有鋳造砂は灰色〜ほぼ黒色の外観で識別できます。
鋳鉄イノキュレーション(接種処理)
鋼と競合できる鋳鉄部品製造には、イノキュレーションとマグネシウム処理の2工程が鍵となります。最高品質のダクタイル鋳鉄では、注湯直前にこれらを実施します。
イノキュレーションは、炭素が黒鉛フレークとして析出する傾向に対処します。厳選された微量合金を添加し、炭素の核生成・結晶化ポイントを提供することで、強度と延性を損なうフレーク形成を防止します。
同様に、マグネシウム添加で鉄中の硫黄を「掃除」します。イノキュレーションと同様、結果として得られる金属の機械的特性を向上させます。
能力と制約
ダクタイル砂鋳造は、鋼と競合できる鋳鉄部品製造に最適です。品質部品製造には収縮代とドラフト角が必要で、穴や取付面など精密フィーチャーには二次加工がほぼ必須です。また薄肉セクションは非現実的ですが、石炭粉使用で良好な表面仕上げが得られます。
砂鋳造では鋳造可能な部品サイズにほぼ制限がなく、1ポンド(0.5kg)未満の小物から数百ポンド・フィート単位の大物まで対応可能です。
産業技術
- ベトナム鋳鉄株式会社:アルミニウム鋳造プロセスフローチャート完全ガイド
- 金属の凝固:メカニズム、速度、鋳造プロセスへの応用
- 冶金鋳造用鋳型砂:種類、主成分、主要特性の完全ガイド
- 砂型鋳造の基礎:定義、分類、湯湯給湯の原理
- 砂型鋳造プロセス完全ガイド:自動注湯、ゲート設計、ライザー、方向性凝固、産業応用
- ダイカストにおける温度制御の習得:最適品質のために
- エキスパート・レジンサンド鋳造:先進能力と精密プロセス
- 砂鋳造 vs 遠心鋳造:適切な金属部品製造方法の選択
- 砂鋳造 vs 鍛造:適切な金属加工方法の選択
- コンパクト黒鉛鋳鉄(CGI)砂鋳造:能力、制限、メリット
- レジン砂鋳造の選択:いつ、なぜ適しているのか