



リーン生産方式マスター:5S、カイゼン、継続的改善
学習目標
このユニットを修了すると、以下のことができるようになります:
- あらゆる工作機械現場で5Sを適用できる
- カイゼン(改善)の概念を説明できる
- リーン生産の導入プロセスを説明できる
リーン5S
「5S」は職場整理整頓の手法で、5つの「S」からなる言葉で構成されます:整理、整頓、清掃、清潔、躾。これら5要素は、物品の保管方法と新しい秩序の維持方法を定義します。意思決定時には標準化について話し合い、作業プロセスを作業者間で明確にします。これにより各従業員がプロセスのオーナーシップを持つようになります。
フェーズ0:安全(Safety)
5Sを適切に実行すれば職場安全が向上すると考えられがちですが、これは誤りです。安全はオプションではなく最優先事項です。
フェーズ1:整理
職場のすべての物品を見直し、必要なものだけを残す。
フェーズ2:整頓
「すべての物に場所があり、すべての物がその場所にある」状態を作る。物品を分類・ラベリングし、考え抜かれた配置にする。作業者が繰り返し屈まなくて済むよう配慮する。使用場所の近くに機器を配置する。このステップこそが、リーン5Sが単なる「標準化された清掃」ではない理由です。
フェーズ3:清掃
職場を清潔で整然とした状態に保つ。これにより、物がどこにあり、どこにあるべきかを把握しやすくなる。作業後はワークスペースを清掃し、すべてを元の位置に戻す。清掃を日課に組み込む。
フェーズ4:清潔
作業手順を標準化し、一貫性を持たせる。すべての作業者が、最初の3ステップを実行する際の自分の責任を理解していること。
フェーズ5:躾
基準を評価・維持する。前述のステップを新たな常態(ノルム)とする。徐々に旧来のやり方に戻らないよう注意する。新しい手順に取り組む際は、改善の方法を考える。新しい工具やアウトプット要件が提示されたら、最初の4ステップを見直す。
カイゼン(改善)
リーン5Sが「ムダの排除」に焦点を当てるのに対し、カイゼンは継続的改善の実践に焦点を当てます。リーン5Sと同様、カイゼンも職場の3つの主要側面を特定します:ムダ(無駄)、ムラ(不均一・ばらつき)、ムリ(人と機械への過負荷)。しかし、カイゼンのステップバイステッププロセスはリーン5Sより広範です。
カイゼンプロセス概要
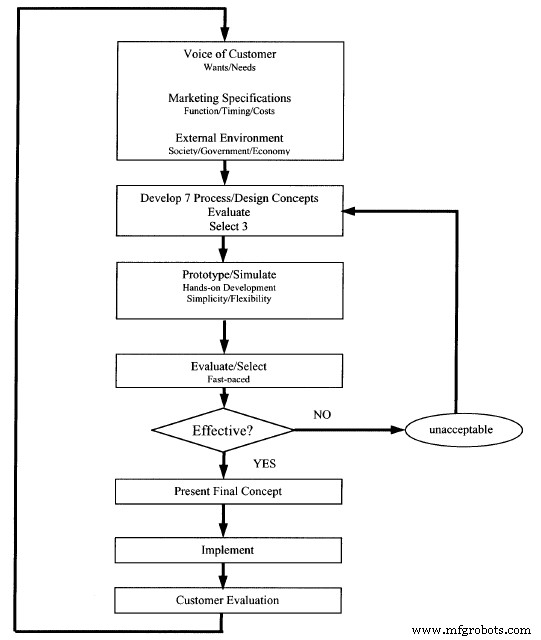
- 問題を特定する。
- チームを編成する。
- 社内外の顧客から情報を収集し、プロジェクト目標を設定する。
- 現状の状況またはプロセスを見直す。
- ブレインストーミングで7つの代替案を検討する。
- その中から最良の3案を選定する。
- 実装前にこれら3案をシミュレーション・評価する。
- アイデアと提案を管理層にプレゼンする。
- カイゼン成果を物理的に実装し、効果を検証する。
リーン生産は時間とともに改善されていくため、標準維持のための継続的教育が重要です。新しい設備やルールが導入されたら、標準を変更し、作業者を再教育することが不可欠です。
リーン(Lean)とは
メンテナンス部門を、社内のさまざまな部門・作業者という「内部顧客」にサービスを提供する組織と捉えます。
リーンは、規模の経済で利益を生む従来の西欧式大量生産モデルとは異なります。「多く作れば単価が下がり、利益率が上がる」という発想で、顧客ニーズの予測やニーズ創造に基づきます。需要の急変への対応が苦手です。
リーン生産は実証された顧客需要に対応します。プル型生産——顧客が生産を引っ張る。大量生産では生産者が市場に製品を押し付けるプッシュ型生産です。
リーンが重視する哲学:
- 顧客ニーズを満たす
- 継続的・漸進的な改善
- 製品を継続的に良くする
- 作業者の意見を尊重する
- 長期的視点を持つ
- ミスを排除する
- ムダを排除する
ムダ(無駄)の定義:材料、時間、エネルギー、スペース、資金、人的資源、不備な指示など、過剰なリソースを消費すること。
7つのムダ
- 過剰生産
- 不良品
- 不要な加工
- 待ち時間(時間の浪費)
- 人的時間と才能の浪費
- 過剰な工程・移動 / 過剰な輸送
- 過剰在庫
リーン生産には、サプライヤー、下請け、販売業者と連携し、プロセス全体を効率化することが含まれます。目標は、コストのかかる停止と再開を避け、生産フローをスムーズにすることです。
「ジャストインタイム(JIT)——必要なものを、必要なときに、必要な量だけ生産する」という考え方です。生産プロセスは柔軟で高速でなければなりません。
- 在庫 = 必要な分だけ
- 大量生産 = 「念のため」。万一に備えて余分な資材・製品をストックする。
用語解説
- プロセス簡素化:生産フローの外側にあるプロセス
- 不良品:大量生産では工程末端で検査し、出荷前に不良を捕捉する。しかしリソースはすでに「無駄な製品」に「費やされている」。問題をその場で防ぎ、再発防止する。工程中の各段階で検査する。
- 安全:ケガによる休業は時間の浪費
- 情報:適切な情報を適切なタイミングで(多すぎ・少なすぎ・遅すぎはダメ)
原則
- ポカヨケ( mistake-proofing ):問題の原因を特定し、原因を除去して再発防止する
- 判断エラー:工程後に問題を発見する
- 情報検査:工程中の検査データを分析する
- 源頭検査:工程開始前に検査し、エラーを防ぐ
ミーン・リーン(Mean Lean)
「ミーン・リーン」とは、単なるコストカット・人員削減といった狭義の解釈でリーンを適用することを指す用語です。多くの現代マネージャーは、作業者の重要性や長期的関係性を理解せずに「リーンをやっている」と思い込んでいます。
信頼性中心保全(RCM:Reliability Centered Maintenance)
RCMは費用対効果の高い保全プログラムを設計するためのシステムです。詳細で複雑、コンピュータ駆動、統計ベースになり得ますが、基本はシンプルです。その考え方はPM(予防保全)システムの設計・運用に適用でき、また維持管理・トラブルシューティング・修理・エネルギー管理の学習指針にもなります。
RCMの核心原則(9つの基本概念)
- 故障は起こる。
- すべての故障が同確率ではない。
- すべての故障が同等の結果(影響)を持つわけではない。
- 単純部品は摩耗し、複雑システムは故障する。
- 適切な保全は、必要な機能を最低実用コストで提供する。
- 保全が達成できるのは、設計固有の信頼性まで。
- 不要な保全は、必要な保全からリソースを奪う。
- 優れた保全プログラムは継続的改善を経る。
保全とは、コンポーネント、設備、システムが要求時に意図した機能を発揮できるよう確保するためのすべての行動です。
RCMシステムの基礎となる7つの質問
- 設備の機能と要求性能基準は何か?
- どのように機能不全に陥りうるか?(どの故障が最も起こりやすいか? それぞれの発生確率は? 故障は明らかか? 部分故障の可能性は?)
- 各故障の原因は何か?
- 各故障発生時、何が起こるか?(リスク、危険等)
- 各故障がどのように重要か? 完全・部分故障の帰結は?
- 各故障を予測・予防するには? 予測・予防コストは?
- 適切な予防的タスクが見つからない場合(デフォルトアクション)どうするか?(タスクが存在しない、またはリスクに見合わず高コスト)
設備は、それが使用される「場所・時期・方法」の文脈で研究されます。
保全作業の分類
すべての保全行動は以下の3カテゴリに分類されます:
- 事後保全:失われた/劣化した機能を回復
- 予防保全:機能喪失の機会を最小化
- 改善保全:システム設計や用途変更により不満足状態を根絶
予防保全カテゴリ内のすべてのタスクは、以下の5つの主要タスクタイプのいずれかに属します:
- 状態基準:測定状態と基準値の比較に基づき寿命を更新
- 時間基準:状態に関わらず寿命を更新
- 故障探索:故障発生の有無を判定
- 給仕・補充:消耗品の追加・補充
- 潤滑:オイル、グリス等による潤滑
「ハードウェア信頼性は経年劣化するが、元の信頼性を回復・維持するためにコストに見合う対策ができる」と信じるからこそ、私たちは保全を行うのです。
RCMは信頼性中心です。その目的は、システムや設備の設計固有の信頼性を維持することであり、固有信頼性の変更は設計変更によってのみ達成可能であることを認識しています。設備やシステムが、実際に稼働している状況で研究されなければならないことを理解する必要があります。
リーン生産の導入事例:チューブ生産ラインの再設計
変更前に、元のプロセスの各ステップを分析する。
リーン生産の主眼は、コスト削減、ターンアラウンド向上、製造プロセスに付加価値を与えない活動の排除です。簡単に言えば、適用・維持が容易なツールと技術を導入し、企業が目標生産を達成できるよう支援します。これらのツール・技術は、製造プロセスで不要なもの(ムダ)を削減・排除します。
製造エンジニアチームは、シックスシグマのDMAIC(定義・測定・分析・改善・管理)手法とリーン生産を組み合わせ、チューブ生産に関する顧客要求を満たすことを目指しました。
新しいチューブ生産ラインのプロセスレイアウト設計を担当し、以下の目的を設定:
- 品質向上
- スクラップ削減
- 使用現場への納入(ポイント・オブ・ユース)
- 小ロット化
- プルシステムの導入
- フィードバック改善
- 生産性向上
- 個人の責任明確化
- WIP(仕掛品)削減
- ラインの柔軟性向上
変更前の分析
- 元のプロセス状態を理解し、問題領域、不要ステップ、非付加価値を特定する。
- プロセスマッピング後、リーンチームはMRB(資材審査板)ベンチからデータを収集し、主要不良タイプを測定・分析。さらに20日間の生産ランでタイムスタディを実施し、プロセス理解を深めた。
元の状態では、チューブラインは1オペレーター・4工程で、大きなテーブルで2ステーションに分かれ、プッシュシステムで運用されていました。テーブルは第2・第3工程の仕切りになっていました。
発見された第1の問題:ラインバランスの悪さ
第1ステーション稼働率約70%、第2ステーションのオペレーターはサイクルタイム間で長時間待機。ステーション1と2を統合すると、個人責任、オペレーターによる在庫管理、問題発生時の即時フィードバックの面で改善余地が明確に。タイムスタディとレイアウトがこれを裏付けました。
第2の問題:生産ペースがスケジュールに追いつかない
プロセスフローのせいで2ステーションでは生産スケジュールを満たせない。オペレーターがマシンサイクルを見失い、機械がオペレーター待ちになる。ボトルネックの第1工程で部品を押し込み、後工程で継続生産するため、長大なWIPが蓄積し、大量不良が出てから品質問題に気づく。
改善実施と結果
元状態データは変更前ラスト20日間から取得。チームは各ステップを分析し変更を実施。タイムスタディ結果を基に、サイクルタイム短縮、ラインバランス最適化、JITカンバン・スケジューリング導入、品質向上、ロットサイズ・WIP削減、フロー改善を図りました。新プロセスデータは導入1ヶ月後から取得(オペレーターの習熟期間を確保)。
U字型セル導入の成果:
- すべての顧客要求を満たす
- 元プロセスのテーブルを撤去し、WIPをほぼゼロ化
- WIP削減と生産性向上を両立
改善に用いられた概念
- 全員参加(TEI:Total Employee Involvement)
- 小ロット化
- スケジューリング
- ポイント・オブ・ユース在庫
- レイアウト改善
全従業員・管理者が全フェーズに参加し、アイデア・提案を計画・実装に反映させ、変更受容性を高めました。小ロット化で不良検出までの生産数を最小化。カンバン(資材ハンドリングラック形態)でWIP管理とプルシステムを実装。セルレイアウトで工程間移動を削減。
オペレーターにライン停止権限を付与。元状態では不具合時も部品を流し続けていたが、カンバン管理でWIP貯蔵不能になり、ライン全体を止めざるを得なくなった。セルレイアウトでオペレーター間コミュニケーションが向上し、品質改善に寄与。
元状態では日々、資材ハンドリング担当待ちや自らハンドリング作業に時間を取られていた。U字セルでポイント・オブ・ユース納入が実現。オペレーターは可動ローラーカート6台に原材料箱を置き、24時間分を確保。
セットアップ時間短縮のため、機械修理・調整用工具をセル内に配置。ネジが非標準のため、工具をサイズ順に並べ即座に適切な工具を特定可能に。
3ヶ月間プロセスを監視し、管理状態を確認。元状態と導入後レイアウトのタイムスタディ比較で、以下の成果を確認:
- WIP 97%削減
- 生産量 72%増加(300→514個/シフト)
- スクラップ 43%削減
- 設備稼働率 50%向上
- 労働稼働率 25%向上
- 労務費 33%削減
- シグマレベル 2.6→2.8に向上
この再設計により、労務費とスクラップ費を削減し、より少ない完成品在庫で納期遵守率を向上させました。日次生産数と単品サイクルタイムをベンチマークに進捗管理。シグマレベル向上に加え、不良43%減、WIP 97%減、生産72%増がプロジェクト目標に貢献しました。
リーン導入は終わりのないプロセス——これが継続的改善の本質です。一つの側面が実装されても、さらに改善可能です。執着しすぎず、しかし出発点に戻らないよう注意。常にプロセスを洗練させる時間があります。
Nypro Oregon Inc.でリーン導入前は伝統的製造(設備を遊ばせないよう全量生産し、倉庫保管か未準備顧客へ出荷。売れ残れば大幅値引きかスクラップ——巨大なムダ)でした。リーン導入後はジャストインタイム:顧客が要求する量を、要求時に、要求分だけ生産・納入。リーンでは顧客が望むものを、望むときにのみ生産します。高価・大量設備よりコスト効率が高いことが多々あります。
単元テスト
- 5Sとは何か。
- 5Sの各「S」を説明せよ。
- カイゼンの概念を説明せよ。
- プル型生産(Pull Processing)とは何か。
- ポカヨケとは何か。
- シックスシグマDMAICとは何か。
- チューブ生産ライン新レイアウトの目的を挙げよ。
- 変更前、製造エンジニアチームは最初に何をしたか。
- 再設計の成果を挙げよ。
- リーンの新しいアイデア・概念を導入する鍵は何か。
出典情報
この章は以下の資料から派生しています。
- リーン5S:様々な著者「Lean Manufacturing」、CC:BY-SA 3.0
- カイゼン:VirginiaTech「A Kaizen Based Approach for Cellular Manufacturing System Design: A Case Study」、CC:BY-SA 4.0
- カイゼン(画像):同上、CC:BY-SA 4.0
産業技術
- シックスシグマ vs リーン製造:適切な戦略選択の明確なガイド
- 製造・メンテナンス担当者必読のトップ5ブログ
- 製造業コンサルタントがマスターすべき6つの主要改善領域
- リーン製造の必須ツール5選:インフォグラフィックで解説
- 貴社のビジネスに役立つ積層造形(アディティブ・マニュファクチャリング)の5つの主要メリット
- リーン製造を解き明かす:柔軟な自動化で効率を最大化
- D2C成功に不可欠なリーン製造ツール:手法からソフトウェアまで
- リーン生産の8大ムダを排除:合理化生産へのガイド
- コスト削減と品質向上:リーン生産で無駄を排除する3ステップ
- リーン生産の成功を取り戻す:効率回復とコスト削減の実証済み戦略
- オートメーションがリーン製造の成功をどう促進するか