



小さな金属部品の真直度測定:定性的アプローチのススメ
定性的アプローチが定量的を上回る場面
Metal Cutting Corporationでは、毎日数千本のロッド、チューブ、ワイヤを指定長さに切断しており、真直度は頻繁に扱う特徴です。センターレス研削では、研削対象の部品が真直であるときに最適な結果が得られるためです。
また、お客様は真直度を、位置度など他の幾何公差特徴とともに、部品の重要な特徴として指定されることがよくあります。
真直度は、穴に挿入されたり別の部品と嵌合したりするワイヤ、ピン、チューブ、その他の円筒部品にとって特に重要です。材料の真直度は端面切断の直角度にも影響するため、図面で真直度自体が呼び出されていなくても、直角度が指定されていれば、出発材料は真直でなければなりません。
真直度とは?
部品表面の一線に沿った平坦度を示す表面真直度ではなく、私たちが扱う真直度は、部品の軸にどれだけの弓なり(曲がり)が許容されるかを示すものです。
このいわゆる軸真直度は、GD&Tでは直線でシンボル化され、エンジニアリング図面では通常「Y長さにわたってX測定値以内」として呼び出されます。たとえば、0.001インチ(0.0254mm)over 1.0インチ(25.4mm)。これは、ワイヤ、チューブ、ロッドの1インチ長さにおいて、頂点での弓なりが0.001インチを超えてはならないことを意味します。
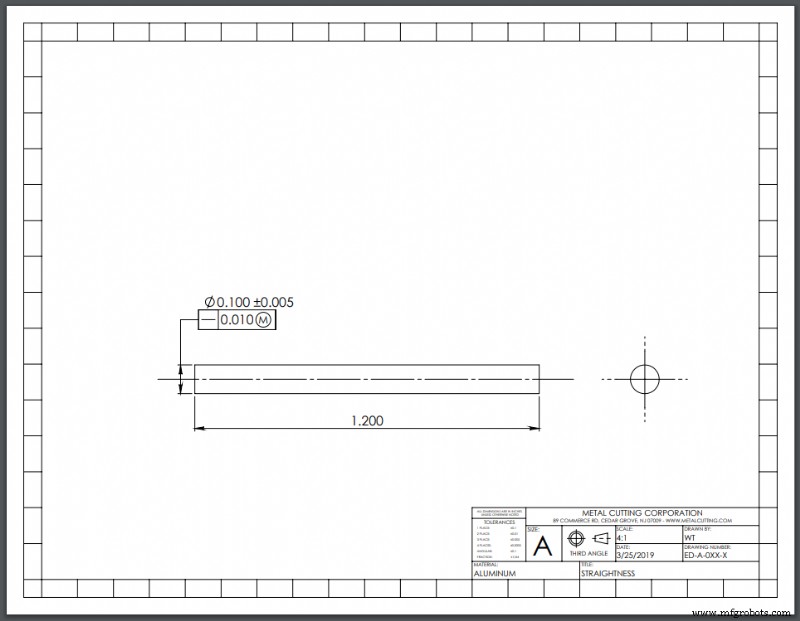
モリブデンおよびその合金の棒、ロッド、ワイヤに関するASTM B387-10仕様など、様々な材料のASTM標準があり、真直度要求は1フィート(304.8mm)長さにつき0.050インチ(1.27mm)と規定されています。
もし物事がそれほど単純なら!
測定の論争
厄介なのは、軸真直度の呼び出しが多くの解釈の余地を含むことです。
完全な弓なりがX以下であり、部品の全長にわたるすべてのY長さ区間で同じ弓なりがある場合、その部品は全長にわたって指定真直度X over Yを乗算した値を達成すると言えます。しかし、多くの人はそれは現実ではなく、したがって正確な真直度測定ではないと主張します。
実際、部品全長にわたる真直度の決定は驚くほど議論の的となっており、測定方法に関する意見は多岐にわたります。
まず、完全な弓なりというものは存在しません。部品全長を見ると、わずかに弓なりが大きい領域と真直な領域があり、ほぼ常に不整合があります。
また、結果は部品全長の任意のY区間を1つまたは2つの平面で見ることに依存します。1インチ、あるいはわずかな距離を左右に動かせば、異なるY区間を見ることになり、指数関数的に区間が増えます。
したがって、考慮すべきY区間は無限にあります。すべての区間を見る、あるいはどの区間が全体を正しく代表するかを決めることは、どうすれば可能でしょうか?
よりシンプルなアプローチ
測定方法を議論する代わりに、Metal CuttingではASTM F2819仕様に基づくシンプルなアプローチを採用しています。医療機器用の棒、ロッド、チューブ、ワイヤの真直度測定のための4つの標準試験方法を提供しています。
真直度の定量的測定法
2つの試験方法は定量的で、真直度測定を表す数値を生成します。
ギャップテストでは、部品を平らな面で転がし、平らな面と部品の間の最大隙間をピンゲージ、マイクロメータ、または何らかのリニアスケールで測定します。
全指示振れ(TIR)テストでは、材料をVブロック間に配置し、材料を1回転させながらインジケータで測定します。最大値と最小値を用いてTIRを計算します。
これら両テストの問題点は、Metal Cutting Corporationで通常扱う非常に小さな直径では、測定が非常に困難であることです。
また、測定時に誤差を導入しやすいです。たとえば、小さな隙間にピンゲージを挿入する際、誤って部品を持ち上げて測定値を変えてしまうことが容易です。
真直度の定性的測定法
このため、Metal Cuttingでは通常、シンプルな合否判定で真直度を判断する定性的テストを選択します。
指転がしテストでは、部品を平らな面で転がし、部品が揺れれば不合格、揺れなければ合格で十分に真直とみなします。
名前が示す通り、傾斜平板テストは、傾斜した平板を用いて真直度を合否判定します。
傾斜角度は部品の直径に基づいて設定されます(または顧客とサプライヤー間で合意)。部品を傾斜板の上部に置き、軽く叩いて動きを開始させます。速くスムーズに転がり降りれば合格で真直とみなし、止まれば不合格です。
繰り返し実証された成功
Metal Cuttingの経験は、実際の真直度測定が通常必要ないことを繰り返し示しています。当社の目的では、数値がどうであれ、部品をセンターレス研削で成功裏に加工でき、お客様の最終用途アプリケーションで真直として合格するかどうかが重要です。
お客様がX over Yの真直度を指定している稀なケースでも、当社の簡単で確実な試験方法は、お客様の要求を満たすことに失敗したことはありません。
激しいタンブラー作業やサンドブラストで曲がりが生じることがわかっている場合、または出発材料が曲がっている/弓なりがある場合、Metal Cuttingではギャップテストの合否版を用いて、部品の端部が部品長さにわたって仕様内にあるかを判断することがあります。
真直度の達成だけでなく、平行度、直角端面切断、その他の重要なGD&T特徴においても、目標はコスト効率と高品質・タイト公差部品の両立です。そのため、真直度や他の特徴に使用する定性的試験方法が、生産コストを管理しながらお客様が必要とする結果を一貫して提供するのに役立つと考えています。
産業技術
- 金属3Dプリント応用:高度なユースケース - パート2
- 金属3Dプリント応用:試作とツーリング - パート1
- 月間お客様パーツ:あなたの3Dプリントイノベーションをショーケース
- 金属3Dプリンティング解説:設計から完成部品までの3ステッププロセス
- 板金パーツ・エンクロージャのベアメタル仕上げ3選:グライン・バレル・無仕上げ
- 大量小型金属部品の効率的バリ取り:バリなし仕上げの実現
- 3Dプリント部品向け精密金属研磨:最先端ソリューション
- 大物から微細へ:CNC金属切削における小型部品マスタリング
- 小さな金属部品の直角度測定:ガイドと技術
- 小さな金属部品の円筒度公差をマスターし、製造可能性を最適化
- 産業卓越性のための精密小物部品加工サービス