



板金公差をマスターする:精密製造のための実践的知見
板金部品の製造業者を選ぶとき、「公差」という用語がよく出てきます。誰もが自分のモデルの完全なレプリカを望みますが、真実には常に完璧さの定義に多少の余地が必要です。その変動こそが私たち全員が公差と呼ぶものです。この用語は常に使われますが、製造公差の現実はいわゆるプロセスによってかなり複雑になり得ます。この記事では、機械加工、3Dプリント、板金プロセスを比較し、それらが達成可能な公差にどう影響するかを説明します。
板金加工 vs. 機械加工 vs. 3Dプリント
機械加工と3Dプリントは、最終形状を生成するために材料を精密に除去または追加(それぞれ)する高精度製造方法です。板金は、薄い金属板の切断、曲げ、伸ばしによって最終形状を生成する、やや低精度の製造方法です。板金手法で達成される緩い公差は、形状達成に使用される高度に変動するプロセスの産物です。
機械加工は、製造公差において最も理解された参照枠を提供します。板金図面に機械加工公差ブロックが記載されているのをよく見かけます。
工学部では、3有効数字で±0.005インチ(0.127mm)が基準公差と教えられます。これは、一つの機械が既に作成された特徴に関係なく特徴を作成するため可能です。ある場所に穴を開けても、次の穴の位置とサイズは、切削を行う機械のみによって決定されます。
3Dプリントも精密製造方法ですが、実際の精度レベルは使用材料とプロセスによって決まります。機械加工と同様、3Dプリントは前に来た特徴に関係なく部品に特徴を作ります。材料を必要な場所に追加し続け、高い精度を維持します(設計が製造中に部品を適切にサポートしていると仮定)。Protolabsでは、3Dプリント公差は±0.002インチから±0.012インチ(±0.051mm〜0.305mm)の範囲で変動します。
別段の定めがない限り: | |
.XX | ±0.01 |
.XXX | ±0.005 |
.XXXX | ±0.0005 |
角度 | ± 0.5° |
ある意味で、板金は製造と職人芸の境界線を歩きます。材料を曲げて伸ばして最終形状を実現します。単一の高精度機械で金属を追加・除去するわけではありません。実際、板金製造には必要な特徴に応じてほぼ1ダースの機械が必要です。最も基本的な成形部品でも、切断機と曲げ機が必要で、それぞれ独自の公差と制限があります。
Protolabsの板金公差
公差を2つのカテゴリに分類します。
- 単一面上の公差
- 複数面にわたる公差
単一面上の公差は、複数面にわたる公差よりもはるかにタイトです。単一面を見るとき、ほとんどの特徴はレーザーやパンチという1台の機械で作られます。機械加工や3Dプリントと同様、これによりタイトな公差を保持できます。曲げを形状に導入すると、状況が少し不明確になります。
単一面上の公差
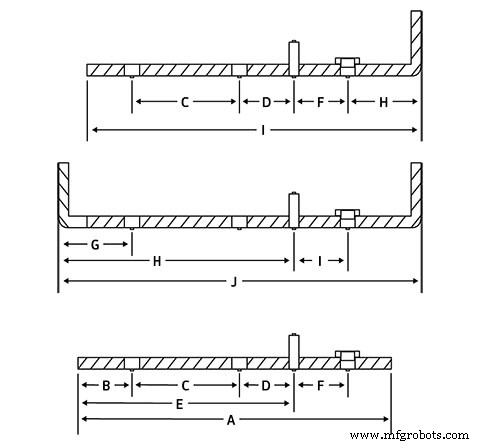
部品の各マークされたセクションの標準公差については下表を参照してください。
特徴 | 参照 | 公差 ± |
エッジ間 | A | 0.005 in. (0.13mm) |
エッジ-穴 | B | 0.005 in. (0.13mm) |
穴-穴 | C | 0.005 in. (0.13mm) |
穴-ハードウェア* | D | 0.010 in. (0.25mm) |
エッジ-ハードウェア* | E | 0.010 in. (0.25mm) |
ハードウェア-ハードウェア* | F | 0.015 in. (0.38mm) |
曲げ-穴 | G | 0.015 in. (0.38mm) |
曲げ-ハードウェア* | H | 0.015 in. (0.38mm) |
曲げ-エッジ | I | 0.010 in. (0.25mm) |
曲げ-曲げ | J | 0.015 in. (0.38mm) |
*ハードウェアはスタッド、ナット、スタンドオフ、その他の自己締結製品を指す。
複数面にわたる公差
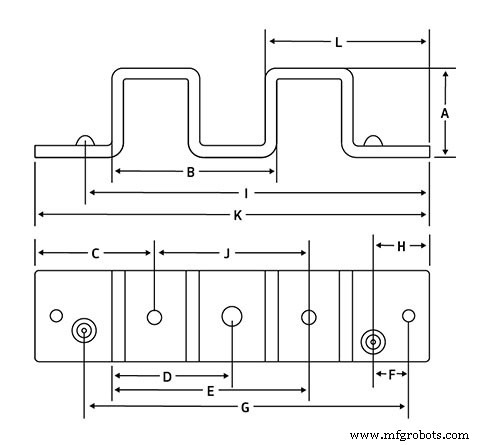
部品の各マークされたセクションの標準公差については下表を参照してください。
特徴 | 参照 | 公差 ± |
曲げ-曲げ | A | 0.015 in. (0.38mm) |
曲げ-曲げ | B | 0.030 in. (0.76mm)* |
エッジ-穴 | C | 0.015 in. (0.38mm) |
曲げ-穴 | D | 0.030 in. (0.76mm)* |
曲げ-穴 | E | 0.030 in. (0.76mm)* |
穴-成形特徴 | F | 0.010 in. (0.25mm) |
穴-成形特徴 | G | 0.030 in. (0.76mm)* |
エッジ-成形特徴 | H | 0.010 in. (0.25mm) |
エッジ-成形特徴 | I | 0.030 in. (0.76mm) |
穴-穴 | J | 0.020 in. (50mm)* |
エッジ-エッジ | K | 0.030 (.76mm) * |
エッジ-曲げ | L | 0.030 (.76mm) * |
*非累積。
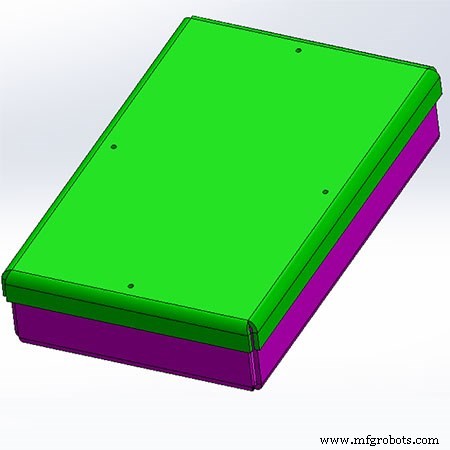
シンプルな蓋付き板金ボックスは設計がシンプルに見えますが、適切なフィットを確保するために考慮すべきニュアンスがあります。
積み上げ公差の苦闘
このボックスと蓋を板金公差のケーススタディとして使用します。これにより、板金製造が達成可能な公差に与える影響を分析できます。このアセンブリはそのシンプルさで欺かれます。設計を深く掘り下げると、優れた板金部品を設計するために関わるニュアンスが見えてきます。
まず、緑の蓋を見てください。この部品は中央部から4つのフランジが立ち上がって形成されています。中央部には、下のピンクのボックスに蓋を取り付けるための4つの穴があります。これら4つの穴はレーザーで切断され、その位置とサイズはコンピュータ制御プロセスによって厳密に管理されます。これらの穴は正確に位置決めされ、周囲の曲げ角度と線形公差の影響を受けません。
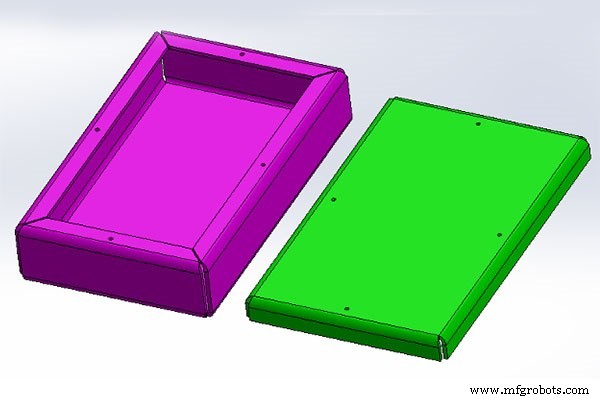
蓋を取り外した板金ボックスには、蓋付きボックスを適切に設計するのに役立つ追加の特徴が見えます。
一方、ピンクのボックスの穴の状況はわずかに異なります。蓋の穴がすべて同じ面上にあるのに対し、ボックスの穴は4つの曲げで分離された4つの異なる面上にあります。4つの曲げを跨いで穴間を測定すると、線形公差±0.030インチ(±0.762mm)と、曲げごとに1°の積み上げ角度公差が生じます。これは、これらの穴の位置が蓋ほど厳密には制御されていないことを意味します。板金コンポーネントを設計する際、これを念頭に置くことが重要です。
では、どう克服すればよいか? 蓋の穴を拡大して取り付け穴のミスアライメントを許容するか、ボックス側でフローティングハードウェアを使用して蓋とボックスのミスアライメントを許容するかです。両方を組み合わせれば、ボックスで見られる積み上げ公差を効果的に無視できます。確実に嵌合し、顧客を驚かせる板金設計力を発揮できる機能的アセンブリが完成します。
公差の教訓
当社は精密板金部品を製造しています。しかし、精度はすべての製造方法で同じではありません。設計者は板金部品で機械加工のような公差を保持できると期待してはなりません。これを理解し、設計ガイドラインと板金へのアプローチを熟慮すれば、あなたも部品で素晴らしい成果を達成できます。
産業技術