



レーザー切断+曲げ vs 溶接:板金加工でコスト効率が良いのはどちら?
カスタムエンクロージャやブラケットは伝統的に溶接で組み立てられてきましたが、進化する板金技術がこの慣習の見直しを促しています。
多くのケースで、レーザー切断とCNC制御曲げの組み合わせが、同等の構造完全性をより低コストで実現します。鍵は、このアプローチが真に報われるケースを見極めることです。
本ガイドでは真のコスト対比を解剖、メリット最大の部品ファミリーを特定、生産開始前の最適加工ルート評価法を示します。
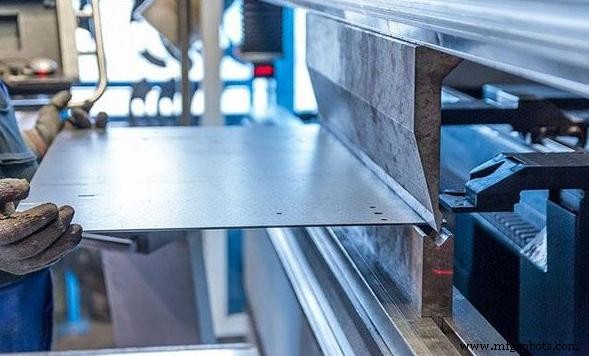
なぜ製造業者が従来の溶接組立を見直し始めたのか
フラットブラケット以上の複雑さなら、溶接組立が数十年の定石でした。しかし2つの収斂トレンドがエンジニアに再考を促しています。
製造労務コストの上昇
溶接は高度熟練職。熟練溶接工の採用・維持コストは過去10年で上昇し、その傾向は加速中。
溶接加工には治具セットアップ、溶接後研磨、複数検査が必要で、部品がショップを出るまでに隠れ工程が初期見積もりを大きく膨らませます。
レーザー切断と曲げ技術の進歩
最新ファイバーレーザーシステムは複雑形状を高精度・前例ない速度で切断。同時にCNCプレスブレーキが最小オペレーター介入で均一曲げを実現。
これらツールの相乗効果で、溶接なし・競争力あるコストで製造可能な形状範囲が拡大しました。
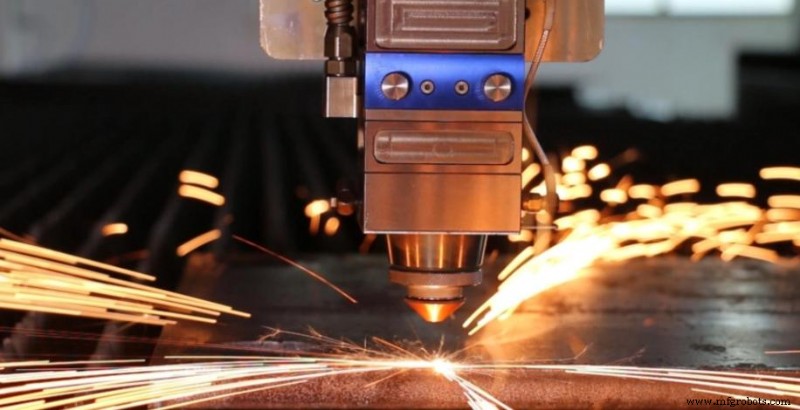
レーザー切断+曲げ vs 溶接組立:コストの真の源泉
公正比較には、各手法のコスト積み上げ箇所をトレースするのが有効。
溶接組立のコストドライバー
- 複数部品: 各別部品が切断、バリ取り、治具固定されてから溶接開始。
- 溶接労務: 熟練時間、消耗品、プロセス管理を含む最大単一コストドライバー。
- 表面仕上げ: 溶接ビードはクリーンに残らず、研磨、サンディング、コーティングで時間・コスト増。
- 組立複雑性: 継手増でミスアライメント、寸法ドリフト、手戻り機会増。
曲げ板金部品のコストドライバー
- 材料利用率: 単一フラットブランクを切断・成形、廃材と切り落とし削減。
- レーザー切断サービスコスト: 予測可能で競争力あり、特に安定設計リピート注文で顕著。
- 曲げ作業: CNC制御プレスブレーキで安定サイクルタイム、セットアップ変動低減。
- 工具考慮: ほとんどの曲げは標準工具対応;特殊プロファイルのみカスタムダイ必要。
主要コスト要素のクイック比較:
比較表
コスト要因 | レーザー切断+曲げ部品 | 溶接組立
部品点数 | 少 | 多
組立労務 | 最小 | 大幅
溶接コスト | なし | 必須
表面仕上げ | 限定的 | 多く必要
検査工数 | 少 | 多
手戻りリスク | 低 | 高
形状許容時、部品点数削減は単なる溶接最適化以上の節約効果を生みます。
曲げ向き部品 vs 溶接向き部品
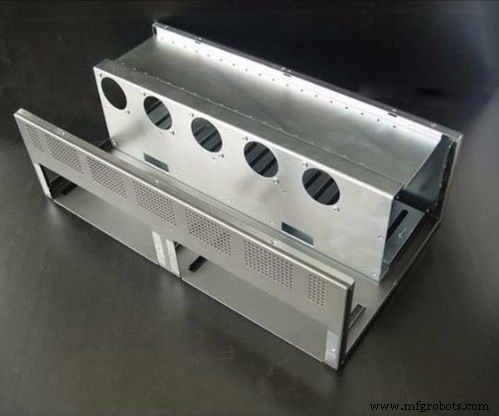
レーザー切断+曲げでメリット最大の部品
- 電気エンクロージャ・制御ボックス: 統一壁・フランジの箱形状は単一ブランクから多段曲げで最適。
- 機器カバー・キャビネット: 統一形状で最小継手生産可能。
- 取付ブラケット・ハウジング: 構造的優位性なく溶接がコスト増になる単純形状。
これら部品タイプは、フラットシートから直線曲げシーケンスで製造可能な形状を共有し、組立を排除・削減します。
曲げ有利な設計特性
- 直線曲げ: 曲線・複合曲げ回避で成形シンプルに
- 統一曲げ半径: 均一半径で工具調整最小化
- 中程度材料厚: 0.5〜6mm範囲で最適動作
- アクセス可能な曲げ位置: 隣接形状干渉なしでプレスブレーキダイが到達可能
溶接が依然優位なケース
- 曲げ力が非現実的な極厚材
- 重負荷支える大型構造フレーム
- フラットブランクから展開不能な複雑3D形状
- 溶接補強が構造上必須な高荷重用途
コストを超えて:製造パフォーマンス比較
コスト重要だが、リードタイムと品質一貫性がプロジェクトスケジュール遵守を左右することも。
リードタイムと生産効率
- レーザー切断+曲げ: 工程段階減で工程間移動時間短縮、キュータイム短縮、試作イテレーション高速化。
- 溶接: 各継手で治具準備、アーク着弧、溶接後仕上げに時間要す。
単一シートから製造可能な製品なら、曲げは複数組立ステップ排除で製造サイクル短縮。
品質一貫性と再現性
- レーザー切断+曲げ: CNC制御で再現性ある工具パス;曲げ位置はプログラム駆動でオペレーターばらつき低減。
- 溶接: 熱入力で近接形状歪み、寸法ばらつきはオペレータースキルとプロセス制御に大きく依存。
両手法とも適切管理で高品質部品製造可能だが、曲げ部品は大量生産でより予測可能な寸法一貫性を提供傾向。
以下の表で、部品設計と用途ニーズに最適な製造アプローチを素早く判断:
設計特性 | レーザー切断+曲げ | 溶接優位
薄〜中厚板 | ✅ |
複数フランジ | ✅ |
シンプル箱形状 | ✅ |
厚板構造 | | ✅
構造フレーム | | ✅
高荷重要求 | | ✅
エンジニアが最適価値オプションを判断する方法
エンジニアチームは3つの核心次元で評価:
- 形状: フラットブランクから展開し標準曲げで成形可能? イエスなら曲げ有効。
- 構造要件: 溶接継手補強が必要か、曲げフランジで十分か?
- 経済性: 労務、検査、手戻り、リードタイム込みで全生産ラン通じてどちらが優位?
カスタム板金プロジェクトでは、最安材料が必ずしも最低コスト選択とは限らず、プロセス合理化、労務削減、品質リスク最小化する設計判断が最大節約を生みます。
次回ファブリケーションプロジェクトで賢い判断を
レーザー切断+曲げと溶接組立の選択は必ずしも自明ではないが、早期に「曲げで代替可能か?」と問うだけで、下流で大幅な時間・コスト削減が可能。
多くのエンクロージャ、カバー、ブラケット、ハウジングでは、綿密設計された曲げ部品が溶接組立より安価・高速・寸法一貫性に優れます。
溶接全廃が必須とは限りません。最も経済的な設計は、レーザー切断、曲げ、戦略的配置の少数溶接を組み合わせ、不要継手を削減して節約実現することが多々あります。
JTRはレーザー切断サービス、精密板金曲げ、溶接ファブリケーションを一括提供し、エンジニアリングチームと共にこれらトレードオフを評価。設計検討中でプロジェクトに最適なアプローチの明確な評価が必要なら、お問い合わせください。
産業技術
- 製造業における女性の活躍を祝福:リーダーシップ推進と固定観念の打破
- ラジコンカー回路完全ガイド:自作・トラブルシューティング・マスターへの道
- PCB搭載緊急デバイスが命を救う5つの方法
- AIがグローバルサプライチェーンにおける人身・野生生物取引を検知
- 製造業の全貌:定義、プロセス、主要5分類
- ヒートシンク徹底解説:最適な冷却のための重要知識と種類
- サイリスタ技術:SCRからTRIAC、GTO、UJTまで
- 先行製品品質計画(APQP):定義とメリット
- CAT40 vs BT40ツールホルダー:見た目似て非なる3つの重要な違い
- 粉体塗装テクスチャ完全ガイド:サンドテックス・マット・グロスの使い分け
- 製造現場のデータ分析:生産専門家が問う5つの重要質問