工業製造
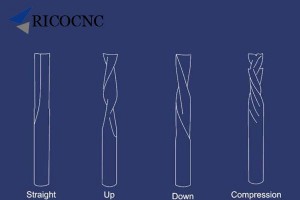
コンプレッションルータービットの正しい使い方 CNCルーターマシンにはビットが必要。目的別に多くの種類のルータービットがあり、加工タイプ、仕上げ精度、材料送り速度を決定します。 コンプレッションビットとは? アップカットとダウンカットスパイラルを組み合わせたハイブリッド工具。通常、カッター先端約1/3の切削長がアップカット単刃/二枚刃/三枚刃、残り2/3がダウンカットシアーに研削されています。 両形状を組み合わせることでウィン・ウィンを実現:材料底面を上方に引き上げながら上面を下方に押し込み、積層表面の損傷リスクを排除。全深度で走らせれば、ワーク両面にシャープでクリーンなエッジが得られま
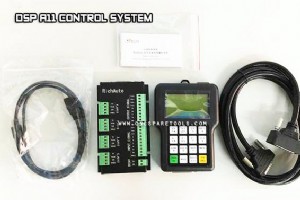
DSP 0501制御システムをA11E/Sコントローラーに配線し直す方法 2012年からRichAuto DSPはDSP 0501制御システムの生産を停止し、DSP A11SまたはA11E(英語版)制御システムに更新。多くのCNCルーターDSP 0501ユーザーが、A11への変更時の配線変更に苦労しています。 新しいRichAuto A11E入手は容易ですが、0501からA11Eへの配線図入手が困難。多くのマシン/制御システムサプライヤーは自社ケーブル情報を開示しません。しかし欧米企業では配線図が納品時に提供されます。 RicoCNCはこれらのクライアントをサポートし、常に最善のバックアップ
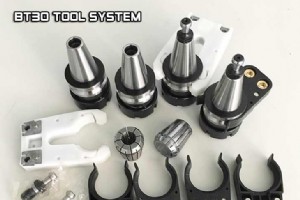
CNC BT30ツールシステム:ツールホルダー、クリップ、コレット、ナット これらのBT30コレットチャックツールホルダーは、BT30ツールホルダーにコレット、ナット、プルスタッドが付属。KomoとLagunaCNCルーター用。フランジにドッグなしタイプ。 製品ラインナップ BT30ツールホルダーコーン(プルポスト&コレットナット付):最大24,000 RPM、ER32コレット対応(Laguna 7.5 HP SmartShop2スピンドル適合) BT30ツールホルダークリップ:BT30ツールホルダープラスチックフォーク(Laguna SmartShop2 7.5 HPスピンドル適合)。
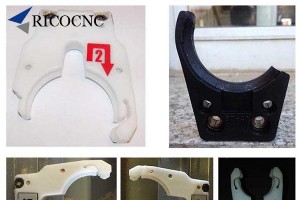
CNCプラスチックツールホルダーの破損を防ぐには? CNCプラスチックツールホルダーは、ツールホルダークレードル、グリッパー、クリップ、フォーク、フィンガー、CNCツールクリップとも呼ばれます。ATC(自動工具交換)CNCルーターオーナーの中には、プラスチックツールフィンガーが頻繁に破損する悩みを持つ方がいます。原因と解決策を解説します。 5つの主要原因と対策 定期清掃不足:ツールホルダーとスピンドル内部を定期清掃しないと、ツールホルダーが固着します。エアリリース作動中でもホルダーが固着し、強く引っ張られてプラスチッククリップが破損。作業前、ツールリリースボタンを押してホルダー解放時の抵
CIFFとWMFフェアから見る外資系木工企業の中国発展 第42回中国国際家具見本市(上海)と第1回上海国際家具機械・木工機械見本市(WMF)が、国家会展中心(上海・虹橋)で2018年9月10〜13日開催。 CIFF(中国国際家具見本市) 1998年創立、40回開催実績。2015年9月から年2回開催:3月は広州琶洲、9月は上海虹橋。家庭用家具、ホームデコ・テキスタイル、屋外家具、オフィス家具、商業家具、ホテル家具、家具機械・原材料をカバー。「アジアの家具調達センター」「中国家具業界の風向計」として、中国家具・ホームファッション業界の旗艦プラットフォーム。 WMF(木工機械見本市) 1986
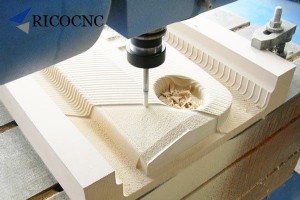
CNCルーターでの発泡彫刻成功のための2つのヒント CNCルーターでの発泡切削は非常に人気です。ポケット加工、全深度プロファイル、フル3D輪郭面加工が可能な理想的なマシンです。特に初心者オペレーターが最高の切削結果を得るには? ヒント1:発泡材の確実な固定 正確な加工には、発泡材をマシンベッドにしっかり固定することが必須です。一部の発泡材は非常に軽量で多孔質なため、標準的な真空デッキでは固定困難です。真空ポンプやブロワーを使用します。多孔質材料の保持力を高める効果的な方法として、材料裏面に低粘着プラスチックフィルムを一時的に貼付する方法があります。これにより良好なシールが得られ、ポンプ/
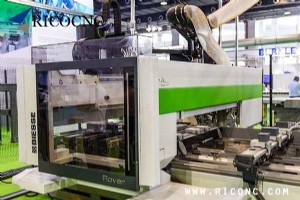
Biesseツールマガジン搭載CNCツールホルダーフォーク HSK63FとISO30ツールチェンジャーグリッパーはBiesse CNCマシンで標準的に見られます。これらのツールホルダークリップはBiesseツールマガジンで広く使用されています。 Biesse機種での適用例 Biesse Rover C あらゆる形状・サイズ・厚みの家具、階段、ドア・窓部品製造対応の新型加工センター。大型工具・アグリゲート必要な重切削向け設計。X工具キャリッジに44〜66ポジションのダブルツールマガジン搭載でクイック工具交換と加工時間短縮を実現。8ポジションマガジンで多様なアグリゲート管理、汎用性向上。
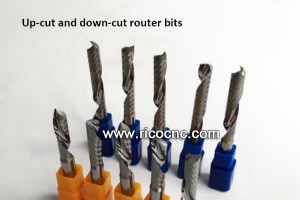
アップカットビットとダウンカットビットを瞬時に見分ける方法 棚にアップカットスパイラルビットとダウンカットスパイラルビットが置いてあるが、しばらく使っておらずどっちがどっちか分からない。どうやって素早く判別するか? テスト1:右側フルートの方向を見る ビットの右側を見る(先端が上向きでも下向きでもOK)。フルートが裏側へ回る際、どちら方向に進んでいるか観察。右側でフルートが上向きに進んでいればアップカットビット。 テスト2:光の反射で確認 ビットを手に持ち、先端を下に向け自分から離す。時計回りに回転させ、ビットへの光の反射を観察。光がビットに沿って上へ動けばアップカット、下へ動けばダウン
CNCにおける「送り速度と回転数」とは? 「フィードとスピード」は一般的に「送り速度(フィードレート)」「スルーレート」「プランジレート(突込み速度)」「スピンドルRPM」を指します。 送り速度:切削時にルータービットが材料内を移動する速さ。良好な切削面を得るために極めて重要。 スルーレート:材料上空での移動速度(切削間の移動)。サイクルタイム短縮のため可能な限り高く設定。 プランジレート:切削開始時にルータービットを材料に突き入れる速度。ビットと材料により変化。速すぎるとカッター先端破損の原因。 スピンドル回転数:使用工具と加工材料に適した値に設定。送り速度と相互関係あり。RPMを上げ
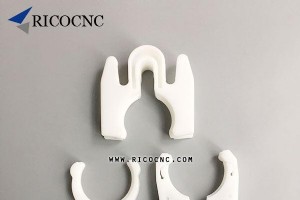
CNCルーター用HSK63Fツールホルダーフォーク:3種類の違いと互換性 すべてHSK63Fと呼ばれるCNCルーターツールホルダークランプには、外観と形状が異なる3つの主要タイプがあります。これらはすべてHSK63Fツールホルダーのクランプ用ですが、見た目と形状が異なります。 タイプ1:汎用HSK63Fツールチェンジャーグリッパー 以下のメーカーのHSK63Fツールホルダー搭載CNCルーターで使用: Biesse、CNT Motion、CR Onsrud、DMS、Flexicam、Multicam、Northwood、Techno、Laguna、Thermwood、Bulleri
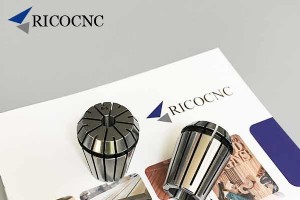
コレットチャックを新品に交換するタイミングはいつ? コレットチャックはCNCルーターマシンで使用され、カッタービットをスピンドルに保持します。スリーブ/カラーとして機能し、振動を最小化し、カッタービットを安定させ、加工品質向上とカッタービット・スピンドル寿命延長に貢献します。ERコレット、EOC、SYOZ、RDOコレット、SKコレット、Cコレットなどが各種マシンで広く使用されています。 定期メンテナンスで寿命延長 コレットは経年劣化します。定期的な清掃・手入れ・メンテナンスが重要です。不適切なメンテナンスは予期せぬ早期故障の原因になります。清掃液を含ませた布でピッチと粉塵を定期的に除去。ナ
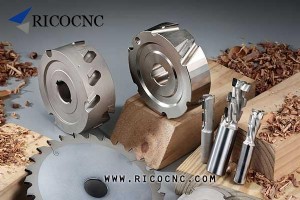
多結晶ダイヤモンド(PCD)とは? CNCルータービットへの応用 多結晶ダイヤモンド(PCD)は、厳選された合成ダイヤモンド微粒子を焼結した多結晶焼結体です。硬度はHV6500〜HV8000で、超硬の80〜120倍。熱伝導率が高く(700W/mK)、熱膨張係数が低い(0.9×10⁻⁶)。弾性係数が高く、摩擦係数が低い(0.1〜0.3)。 超高圧・高温技術により、人工超微細ダイヤモンド結晶層とタングステンカーバイド基材が密接に結合され、様々な産業加工に広く応用されています。PCDはコバルトを促進剤とし微粒子ダイヤモンドをタングステンカーバイドに結合/コーティングし、高圧装置で加熱焼結して複合
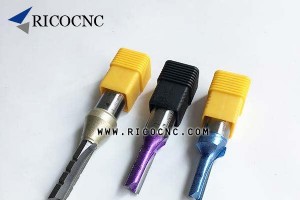
プルージング(突込み切削)に正しいビットタイプは? フォーラムでホットな話題:「プルージングとは? プルージング用ビットの見分け方?」 熱心なユーザーからの質問と提案を紹介します。 質問 「木材パネルを段階的に全貫通させたい。プルージング専用の特殊ストレートビットが必要か?」 専門家の回答 John Brock: 刃先が底面まで研磨されているものを選ぶ。さらに良いのは、アップスパイラルビットで、チップが盲穴から排出され、スパイラルフルートで側面がせん断切削される。HSSや超硬ソリッドエンドミルを使用。金属加工用設計だが木材でも優れた仕事をする。 John Swanson: ルータービ
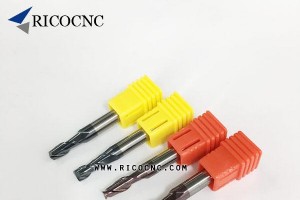
超硬ソリッドCNCカッタービットはステンレス鋼加工に不向き? お使いの超硬カッター工具がステンレス鋼加工に適していない可能性があります。ステンレス鋼のニッケルとクロム含有量は普通鋼の約10倍で、引張強度と降伏限界は普通鋼とそれほど変わりません。場合によっては普通鋼より劣ることも。同等の引張強度でも、伸び、絞り、衝撃値など他の性能指標はステンレス鋼の方が高く、これは高合金元素によるものです。 ステンレス鋼切削の難しさ 高温強度と高温硬度が高く、切削力が大きい 高い塑性と靭性で切削エネルギー大、工具切削温度が高い 高温で強度・硬度が低下しにくく、切削力が刃先付近に集中 → 刃先の塑性変形と損
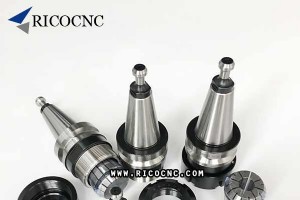
CNCツールホルダーとコレット、どのくらいの頻度で交換すべきか? 質問(CNCフォーラムより) 「HSK63ツールホルダーを2年間同じものを使っています。毎年交換すべきという推奨を見かけますが、30本以上あるためコストがかかります。3ヶ月ごとに旋盤でチャッキングして錆を落としています。本当に交換が必要?性能は問題なさそうです。コレットもエッジ品質が悪くなるまで交換していません。ツールホルダー同様、決まったスケジュールで交換すべきか、それとも感覚で判断している方が多いですか?」 専門家の回答 ツールホルダーの寿命予測は極めて困難です。タイプごとに切削力への反応が異なるため、頻繁な点検が重
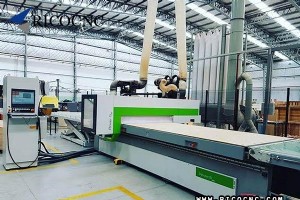
CNCルーターマシンに集塵機を設置しよう 安全はあらゆる木工現場で最優先事項です。工作機械から発生する木屑と破片は、火災、転倒、健康被害のリスクをもたらします。乾燥した微細な木屑が床に散らばると滑りやすくなります。浮遊した木屑に火花が引火すれば、工場全体に瞬く間に火災が広がります。また、機械から発生する粉塵を吸い込むことは、喉頭がんと肺がんのリスクファクターとされています。集塵機の設置で、作業をより安全かつ快適にしましょう。 新設計産業用集塵機の特長 弊社の集塵機は木工業界で広く採用されている新設計産業用粉塵抽出機械です。従来の木材集塵機と異なり、この1.5kW集塵機の吸引能力は従来の3
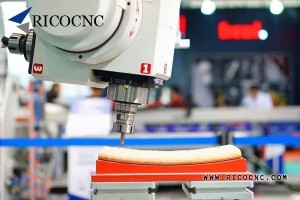
CNCルーターマシン作業で安全を守る3つのヒント 木工現場での安全は極めて重要です。ルータービットの正しい使い方は、木工作業の安全確保に不可欠です。カッタービット使用における3つの鉄則を紹介します。 1. ルータービット交換時は必ず電源オフ 一見大げさに思えるかもしれませんが、ルータービットを扱う際は細心の注意を払うに越したことはありません。指がビットに触れている一瞬で重大な怪我を負う可能性があります。CNCルーターの電源を切り、ビット交換後に再び電源を入れるだけのわずかな手間で、安全面では天と地ほどの差が生まれます。 2. 作業に適したルータービットを使用する 使用するビットが作業
RicoCNC、フィリピン・マニラで開催の第23回Worldbexに出展 会期:2018年3月14〜18日 10:00〜20:00 会場:World Trade Center Metro Manila, East Wing A ブース番号:73 ご来場・お打ち合わせをお待ちしております。 Worldbexについて Worldbexは、2018年3月14〜18日、フィリピン・マニラのWorld Trade Center Metro Manilaで開催される5日間のイベントです。建設機械、建材、インテリア装飾、庭園・造園ツール、DIYホーム改善キット、照明システム、代替エネルギーなどを展示。建
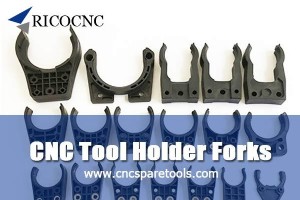
CNC工具交換装置プラスチックグリッパーフォークのメンテナンス CNCツールフォークグリッパーは時間経過で摩耗します。 HSK/ISO30/BTスピンドルが工具を正しくクランプしない場合、ツールホルダーフォークの摩耗によるアライメント問題の可能性があります。 工具ホルダーは常に横方向から挿入・取り外ししてください。 ツールホルダーグリッパーは、切り屑や破片への露出を最小限に抑える場所に取り付けてください。 摩耗や損傷があれば交換してください。 工具ホルダーとスピンドルテーパーも同様にメンテナンスしてください。 清潔なコーンテーパー(ゴミ・バリなし)は、工具の固着防止に役立ちます。 テーパ
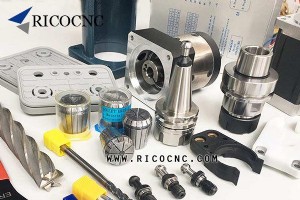
CNCルーターマシンを稼働し続けるためのスペアパーツリスト どれほどよく設計・製造されたCNCルーターマシンでも、時間経過とともに特定コンポーネントは摩耗します。同様に、スタッフがどれほど訓練されていても、事故は起こり得ます。あらゆる理由で中断が発生した際、できるだけ早く修理・稼働再開したいものです。 最も迅速かつ容易な復旧策は、重要なCNCルータースペアパーツを手元に備えておくことです。もちろん無駄な在庫コストは避けたいので、よく検討されたスペアパーツリストを持つのが賢明です。リストの具体的内容は、保有機器の種類と行う作業の性質によります。24時間365日稼働で複雑な部品や難削材を扱うマシ
産業技術