工業製造
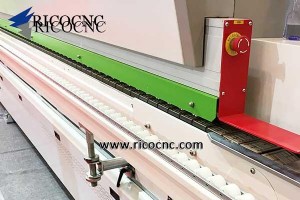
エッジバンディングマシン導入を決定する際に知っておくべき基礎知識 ストレートエッジバンディングマシンの作業工程 プレミリング: ワークピースのエッジが接着に十分な平滑度でない場合に実施します。再封止板材のエッジにわずかなチップや余分な接着剤がある場合、製品品質に応じて最大1mmずつ削り取れます。 剥離剤(アンチグルーコーティング剤)塗布: 別離剤とも呼ばれます。接着前に板材エッジの上下端に塗布し、封止時に接着剤が板材表面に付着するのを防ぎます。清掃機能も兼ねます。 板材の予熱: エッジ封止プロセスでは温度が重要な要素で、環境温度、ワークピース温度、ホットメルト接着剤温度を適切に管理する
CNCルーターマシン日常メンテナンスの8つのヒント CNCルーターマシンの購入は、木工ショップにとって重要な決断であり、多額の投資です。CNCマシンは工場の命綱です。機械が故障すれば時間とコストが浪費され、製造業者に直接的な損失をもたらします。したがって、機械の日常メンテナンスを軽視してはなりません。機械の稼働率と生産性を維持するために不可欠です。CNCマシンの適切な使用とメンテナンスは、機械故障を防ぎ、機械寿命を大幅に延ばします。機械が適切にメンテナンスされていれば、良好な作業状態と安定性が保たれ、加工速度と精度が確保されます。日常メンテナンスは時間がかかりません。逆に、時間とコストを
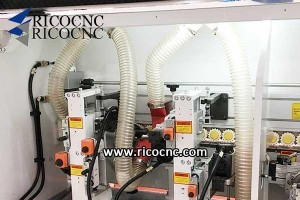
エッジバンダー(エッジバンディングマシン)メンテナンスの4ステップ すべての機械は、最高のパフォーマンスを発揮するために調整とメンテナンスが必要です。エッジバンディングマシンには、プレミリング、剥離剤塗布、板材予熱、圧着・切断、前後トリミング・上下荒取り、傷補修・研磨の各工程があり、各プロセスを定期的にチェックして、機械部品の摩耗やコンピューターシステム障害による機械損傷を防止する必要があります。そこで、定期的にチェックすべき4つの項目をまとめました: エッジバンディングマシンの外部を定期的に清掃する。 まず、生産工程で発生する木くずや各種木材破片を清掃し、木くずの蓄積による機械

工作機械で使用される4大代表的木工切削工具 木工カッターは、木材を所望の形状とサイズに切削する工具です。木工カッターは手動用と機械用に分類され、機械用木工工具は通常、大量生産向けです。 機械用木工工具は5カテゴリーに分けられます:木工用鋸、切削ブレード、CNCルータービット、ドリルビット、穴あけ工具。 木工用機械鋸 機械鋸には、丸鋸、帯鋸、チェーンソー、糸鋸など多くの種類があります。丸鋸と帯鋸が最も一般的です。木材を木目方向に切ることを「縦挽き(スリッティング)」、木目に直角に切ることを「横挽き(トランケーション)」と呼びます。縦挽き用の鋸歯形状は横挽き用とは異なり、木材繊維の横
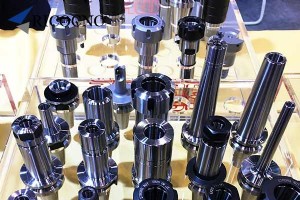
高効率木工生産向け3タイプのコレットチャック 現代の木工加工技術は高速・高効率化に向かって発展しており、主な目的は生産性向上とコスト削減です。例えば、パーティクルボード加工において、スピンドル回転数を18,000 rpmから30,000 rpmへ引き上げると、作業時間を15〜22%短縮できます。さらに、特定条件下ではスピンドル回転数の向上が加工品質の改善と工具寿命延長をもたらす事例も報告されています。木材ワークピースの品質は、各切れ刃の送り量(フィードパートゥース)と1回転あたりの送り量によって決まります。 切削理論によれば、ルータービットの送り量が小さいほどワークピースの粗さが減少し、
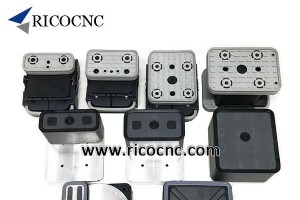
木工機械市場で一般的な3種類のCNCバキューム吸着ポッド CNC吸着カップは、CNCポッドおよびレールマシニングセンター、CNCルーターマシンの重要な構成部品です。コンソールに取り付けられ、バキュームでワークピースをクランプし、ワークピースに応じて位置を移動調整できます。吸着ポッドは小型・高精度部品の加工に適し、側面加工も可能です。無垢材加工で広く使用されています。 木工機械市場には、ワークセンター向けに3種類の一般的なCNCバキュームポッドがあります。 1. Biesse ATS CNCバキュームポッド ATSは「Advanced Table Setting」の略です。これら
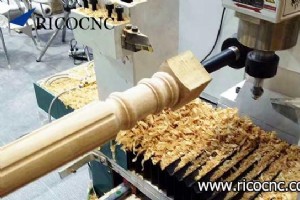
CNC木工旋盤を安全に作業するための15ステップ CNC木工旋盤を安全に操作するには? 適切なCNC木工旋盤工具をどう選ぶ? 正しい操作手順は? 詳細を解説します。 CNC木工旋盤を操作する前に、ワークピースを確実に固定してください。テールストックのロックボルトとセンターを締め付けます。次に、工具ホルダーデバイスの位置を調整し、ワークピース中心から2〜3mmの位置に設定してください。工具ホルダーとワークピースの距離が大きすぎると、送り過大で事故を招きやすくなります。 ワークピースをしっかりチャッキングした後、手で旋盤チャックを正しい位置に調整し、工具ホルダーデバイスと工具が確実に固
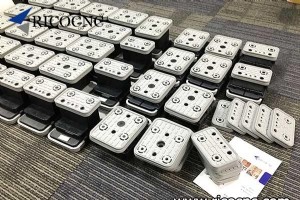
破損したCNC吸着パッド修理に役立つ、トップ6のスペア・交換部品 CNCマシニングセンターの吸着カップ(サクションカップ)は、木材加工中に容易に損傷します。バキュームカップの破損を発見しても、すぐに吸着ポッド全体を交換しようとせず、まずポッドを取り外して破損箇所を特定してください。通常、バキュームブロックのメインボディは破損しにくいですが、一部の小さなコンポーネントは破損しやすい傾向があります。これらの小さな要素は交換が容易で、ポッド全体を交換するよりもコストが大幅に安く、工場コストを大きく削減できます。ここでは、Biesse、Homag、SCMのバキュームポッドを例に、CNC工作機械吸
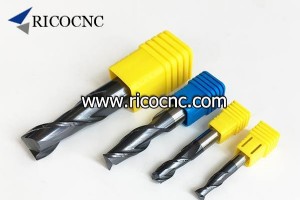
木工用超硬スパイラルルータービットの代表的な種類 高速切削は木材加工で最も効率的な手法であり、家具製造業で広く採用されています。高速切削とは、切削速度を高めることで加工時間を短縮し、表面品質を向上させることです。適切な機械設備に加え、高速切削には専用工具が必要です。現在、高速切削用切削工具の主流は3種類あります:超硬ソリッドスパイラルエンドミル、交換刃式フライスカッター、多結晶ダイヤモンド(PCD)ルータービットです。 本稿では、超硬ソリッドスパイラルルータービットによる木工加工を中心に、フライスカッターの選定についても簡単に紹介します。 ストレートルータービットとスパイラル
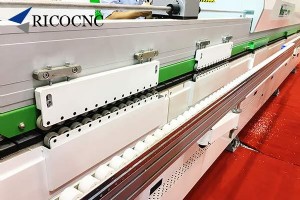
エッジバンディング品質に影響する6つの主要因 エッジバンディングマシンの問題は、その特殊な機能と構造に起因し、加工中に品質に影響する要因は多数あります。機能と構造の観点から、エッジバンディングマシンは、ワークピースのエッジを保護し、確実に封止し、変形を抑制するだけでなく、美観も求められます。完璧なエッジを実現するには、エッジバンディングストリップがワークピースのエッジに確実かつ平坦に接着され、露出部分、欠け、エッジ封止面と他面の接合部に大きな隙間がないこと、自然で滑らかで迅速な仕上がりが必要です。 板状ワークピースのエッジ封止品質問題は、主に接着剤シームの切断とエッジバンディングス

CNCルータービット選定の基礎知識と運用上の注意点 木工用CNCルータービットは、木工彫刻機専用に設計されています。電気ドリルやボール盤などの機械では使用できません。また、CNCルータービットは通常、時計回り(正回転)で使用するよう設計されています。 目的に合わせて、切れ刃が最も短い工具を選定してください。切れ刃が長すぎたり、ブレードボディが長すぎたりすると、振動とたわみが発生し、工具破損の原因になります。 シャンク径の大きいルータービットを使用してください。 正常で適切なコレット(チャック)を使用することが極めて重要です。 断面欠け、真円度不足、重度の摩耗、
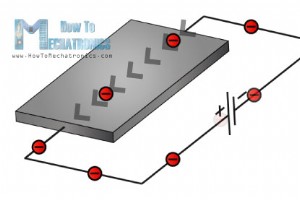
このチュートリアルでは、ホール効果とは何か、ホール効果センサがどのように機能するかを解説します。動画または記事で学習できます。 概要 ホール効果は磁場を測定する最も一般的な手法であり、ホール効果センサは幅広い現代的用途で活用されています。車両のホイール速度センサ、クランクシャフト/カムシャフト位置センサ、スイッチ、MEMSコンパス、近接センサなどが代表例です。これらのセンサの動作を見る前に、まずホール効果自体を説明します。 ホール効果とは 薄い導電板に電流を流すと、電荷キャリアは板の一方から他方へ直線的に流れます。 ここに磁場を近づけると、ローレンツ力により電荷キャリアの直線的な流れが乱
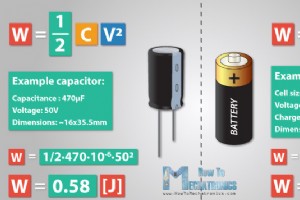
このチュートリアルでは、コンデンサとは何か、その動作原理、基本的な応用例について解説します。以下の動画を視聴するか、記事をお読みください。 概要 コンデンサなしの回路はほぼ存在せず、抵抗器、インダクタとともに、エレクトロニクスで使用される基本的な受動部品の一つです。 コンデンサとは コンデンサは、電荷の形でエネルギーを蓄えるデバイスです。同じサイズの電池と比較すると、コンデンサの蓄電量は約10,000分の1と非常に小さいですが、多くの回路設計において不可欠な役割を果たします。 コンデンサの構造 コンデンサは、誘電体と呼ばれる絶縁材料で隔てられた2枚の金属板で構成されます。金属板は導電性を
このチュートリアルでは、史上最も人気があり広く使われているICの一つである555タイマーの仕組みを学びます。以下の動画を見るか、書面チュートリアルをお読みください。 概要 1971年にHans Camenzindによって設計された555タイマーは、おもちゃやキッチン家電から宇宙船まで、多くの電子機器に搭載されています。正確な時間遅延と発振を生成できる高安定性集積回路です。555タイマーには3つの動作モードがあります:バイステーブル、モノステーブル、アステーブルモード。 仕組み、内部回路図、ブロック図 555タイマーの内部を見て、3つのモードそれぞれでの動作を説明します。こちらが555タイ
このチュートリアルでは、555タイマーICを使ったPWM DCモーター速度コントローラーの作り方を学びます。555タイマーPWM発生回路の仕組み、DCモーター速度制御への応用、カスタムPCBの作り方を詳しく解説します。 以下の動画を見るか、書面チュートリアルをお読みください。 概要 DCモーターの速度は、モーターへの入力電圧を制御することで調整できます。そのためにPWM(パルス幅変調)を使用します。 PWM DCモーター速度制御 PWMは、電子デバイスへの電源を高速でオン・オフすることで可変電圧を生成する手法です。平均電圧は信号のデューティサイクル、つまり1周期あたりのオン時間とオフ時間
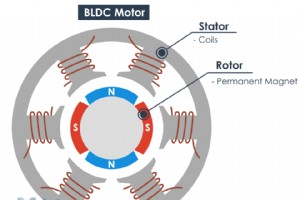
このチュートリアルでは、ブラシレスモーターとESCの仕組みを学びます。この記事は以下の動画の前半部分で、ブラシレスDCモーターとESC(電子速度制御装置)の動作原理を学び、後半ではArduinoを使ったBLDCモーター制御方法を学びます。 以下の動画を見るか、書面チュートリアルをお読みください。 動作原理 BLDCモーターは主に2つの部分で構成されます:ステーター(固定子)とローター(回転子)。この図解では、ローターは2極の永久磁石、ステーターは下図のように配置されたコイルで構成されています。 ご存知の通り、コイルに電流を流すと磁場が発生し、磁力線や極性は電流の方向に依存します。 適切
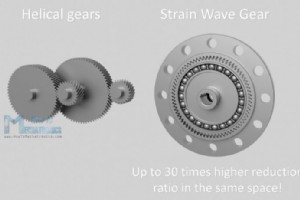
このチュートリアルでは、ストレインウェーブギア(別名ハーモニックドライブ)について学びます。まず動作原理を説明し、自作モデルを設計・3Dプリントして実物で動作を確認し、理解を深めます。 以下の動画を見るか、書面チュートリアルをお読みください。 ストレインウェーブギアとは? ストレインウェーブギアは、コンパクトで軽量なパッケージで非常に高い減速比を実現するユニークな機械式ギアリングシステムです。ヘリカルギアや遊星ギアなどの従来型ギアリングシステムと比較して、同じスペースで最大30倍の減速比を達成できます。さらに、ゼロバックラッシュ特性、高トルク、高精度、高信頼性を備えています。そのため、ロボ
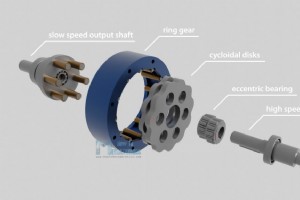
このチュートリアルでは、サイクロイドドライブとは何か、どう動くのかを学び、自作モデルの設計方法と3Dプリントを通じて実物で動作を確認し、理解を深めます。 以下の動画を見るか、書面チュートリアルをお読みください。 サイクロイドドライブとは? サイクロイドドライブは、コンパクトで堅牢な設計ながら非常に高い減速比を実現するユニークなタイプの減速機です。スパーギアや遊星ギアなどの従来型ギアドライブと比較して、同じスペースや段数で最大10倍の減速比を達成できます。さらに、実質的なゼロバックラッシュ、高い負荷容量、剛性、最大90%の高効率を特徴とします。これらの特性により、位置決め精度と性能が重要なロ

ねじれ、曲がり、そしてパキッ。これは私の稀な筋トレの結末ではなく、遠心ポンプシャフトの破断プロセスです。 シャフト破断原因を探るべく、サービスセンターのベテラン技術者に話を聞きました。7つの主要因を教えてくれました。 1. 冶金/製造プロセスの欠陥 稀に金属や製造プロセスの欠陥が早期破断を招きます。シャフトが折れるとメーカーのせいにしがちですが、実際は運転条件起因が大半。製造起因はごく少数です。 2. 振動 主因はキャビテーション、臨界速度、通過ベーン周波数、BEP(最高効率点)外運転。ベアリング摩耗でシャフトが横揺れし、繰り返し曲げ応力で疲労破壊。振動ハーモニクスもシャフトに余分な応力
「ポンプカップリングタイプ速攻ガイド」で触れた通り、カップリング選定はポンプの運転効率を左右します。復習すると、カップリングはポンプ軸とモーター軸を接続し、モーター動力を効率的に伝達する役割を担います。 ポンプに見合ったカップリングを慎重に選ばなければ、現場が求める精度と信頼性で運転できません。選定時に考慮すべきポイントをまとめました。 馬力と運転速度 - HPと回転数からトルクを算出。全カップリングに最大トルク定格と最大HP/100RPM定格があり、メーカーとタイプにより異なる。これらの値算出とサイジングにHPと速度が必要。 周囲温度 - カップリング構成材料には耐温度範囲がある。選定
産業技術