



紙からポリプロピレンへ:飲み物ストロー現代製造の全貌
背景
ストローは、飲み物をより便利に楽しむためのシンプルかつ必須のツールです。初期歴史家は最初のストローが乾燥麦わらから切り出されたと推測、実用的解決策が現代製造技術へ進化しました。
産業時代にはロウ引き紙を中空管状に巻く紙ストローが生産されました。ロウコーティングで吸水防止しましたが、時間経過でふやけて使用不能に。1960年代、業界はポリプロピレンプラスチックへシフト、耐久性・安全性・低コストを実現。今日、ストローは多様な形状・色・特殊機能で展開されています。
原材料
ストローはプラスチック樹脂、着色剤、添加剤の慎重に設計されたブレンドで構成。
プラスチック
ポリプロピレン(PP)が現代飲料ストローの主力材料。1950年代半ば開発、PPは軽量、耐薬品性、繰り返し溶融再成形可能な熱可塑性樹脂。間接食品接触承認済み、ヨーグルト容器・ボトルキャップ等包装材で広く採用。
着色剤
着色剤で視覚魅力付与。米国では食品接触FDA承認顔料、または溶出しない厳格試験済み素材のみ使用可。少量顔料で鮮やか安定色彩実現。
その他添加剤
可塑剤、酸化防止剤、UV安定剤、不活性充填剤で柔軟性向上、酸化耐性、耐光性、見かけ密度増大。全添加剤FDA安全基準適合必須。
包装材料
個包装は紙スリーブ、バルクはプラスチックポーチまたは段ボール箱で衛生維持・輸送保護。
製造工程
飲料ストロー生産は主要段階:コンパウンディング、押出、特殊加工、最終包装。
プラスチックコンパウンディング
- ポリプロピレン樹脂を押出コンパウンダーで可塑剤、着色剤、酸化防止剤、安定剤、充填剤と混合。機内で加熱混錬、溶融ストリームとしてバレル吐出、典型径0.125インチ(0.3175cm)ストランド形成。
- ストランド冷却・短尺ペレット化、乾燥、後工程用保管。
ストロー押出
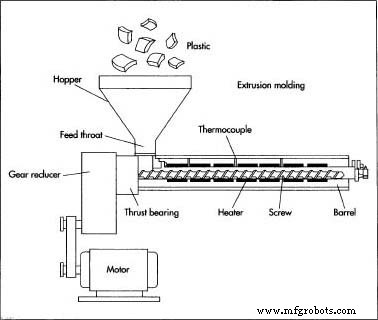
- ペレットを中空チューブダイ装備第2押出機へ投入。高速スクリューで溶融樹脂をダイ押出、連続ストロー形成。
- 押出ストローをプーラーでガイド、オプションで金属プレート通過し均一径確保。
- 水槽冷却または冷却マンドレル通過で内径固定、ナイフアセンブリで所定長カット。
特殊加工
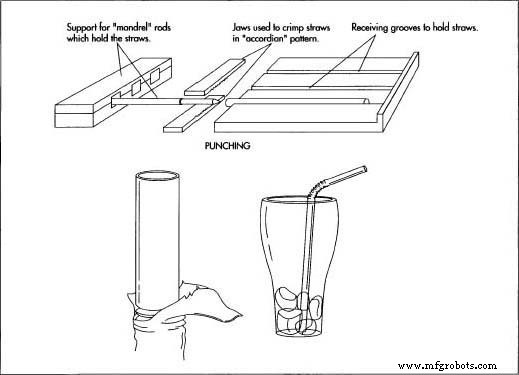
- 特殊デザイン(「クレイジー」や曲げタイプ等)ストローは追加加工。曲げストローは溝/リングをクリンプ加工、潰れず屈曲可能に。
- 特殊成形装置で冷却・カット前押出ストローを曲げ・成形。
包装
- 押出後、ストロー個別紙スリーブ包装。ファネルと回転ホイールで各ストロー拾い上げ、真空保持紙シートへ配置。
- 追加紙層重ね、加熱ローラーでシール、パリッとした衛生的パッケージ完成。
- ダイカットで個別包装ストロー分離、束ねて箱/ポーチ梱包出荷。
品質管理
生産ライン全域で品質保証実施。コンパウンディング時ブレンド精密比率監視。押出前パージサイクルでバレル洗浄・設備準備確認。
押出中温度管理極重要。樹脂冷しすぎで粘度上昇・フローストール、熱しすぎで熱劣化・強度低下。ダイ付着と酸化監視、両者とも外観・完全性損なう。
生産後洗浄で前ロット残留除去、クロスコンタミネーション防止。機械高温維持しダイ適正洗浄、残留樹脂易々剥離。
副産物と廃棄物
主廃棄物ストリームは不良・過熱樹脂廃棄。しかし不良ストローは再粉砕可能:粉砕・再溶融・再利用、ポリプロピレン熱可塑性のおかげで材料ロス最小化。
将来展望
ストロー製造でもイノベーション継続。新ポリマーブレンドでコスト削減・コンプライアンス向上、ブロー成形・サーモクロミック着色剤等先進加工技術で機能拡張。サーモクロミック顔料は温度で変色、冷温飲料表示ストロー実現。印刷技術で飲料ブランド直接ストロー印刷、即時製品識別可能に。
製造プロセス
- 射出成形部品設計: シームレスな脱型のためのドラフト角マスター
- プレミアムプラスチック人形:遊び道具からコレクターズアートへ
- クッショニングラミネート(気泡緩衝材)の製造・材料・未来動向
- アクリル樹脂:特性、製造、そして未来のトレンド
- 高品質・高性能なプラスチック射出成形材料トップ10
- アルミニウム vs 鋼:どちらの射出成形金型材料が最適な性能を発揮するか
- 繊維強化プラスチック(FRP)の基礎:特徴、用途、主要特性を解説
- プラスチックヒンジが現代用途で選ばれる5つの理由
- プレミアム中古射出成形機 - グローバルカタログ
- プラスチックを解き明かす:定義・材料・用途のエキスパートFAQ
- プラスチックのクリープ現象:原因、種類、実務的インプリケーションを理解する