



射出成形部品設計: シームレスな脱型のためのドラフト角マスター
ドラフト(傾斜)は射出成形部品に不可欠です。側壁をわずかに傾けることで、部品が金属金型からくっついたり、新しく形成された表面を損傷したりせずに離型できます。
ドラフトは部品の外観、フィット、組み立てに影響します。設計者と機械エンジニアは、設計意図、部品アライメント、製造実現可能性を最初期段階から検討しなければなりません。
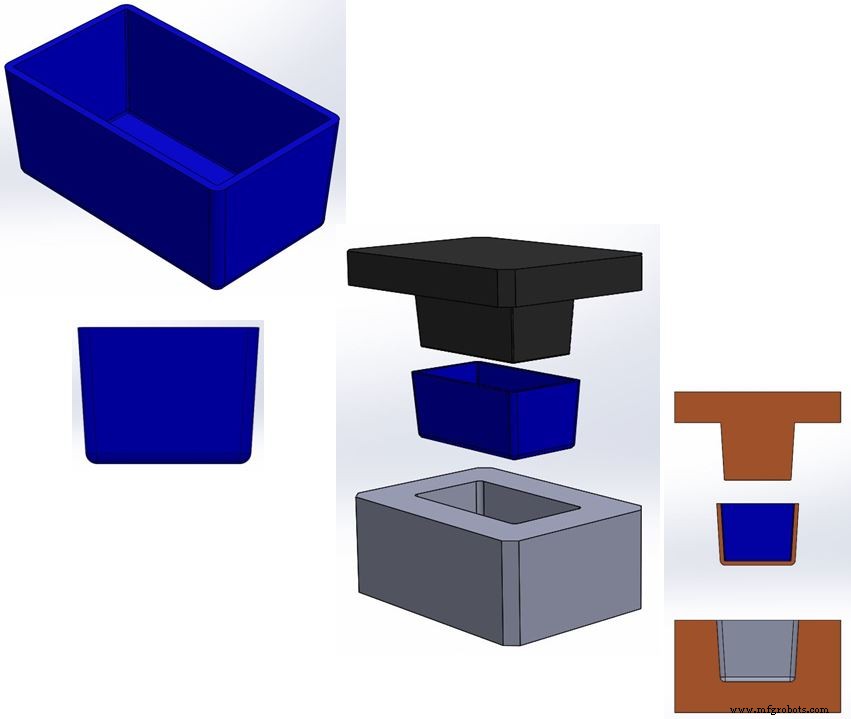
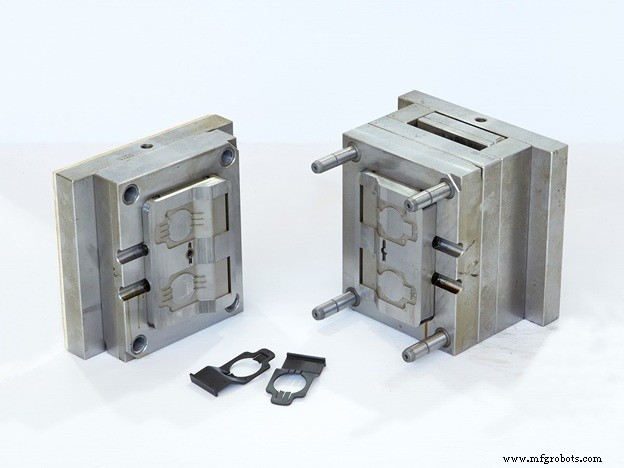
射出成形部品は、金型の2つの半分によって作られる大きな金属キャビティ内で形成されます。溶融プラスチックが圧力で押し込まれ、冷却後に金型半分が分離して部品を押し出します。側壁のドラフトが大きいほど、脱型が容易かつ迅速になります。
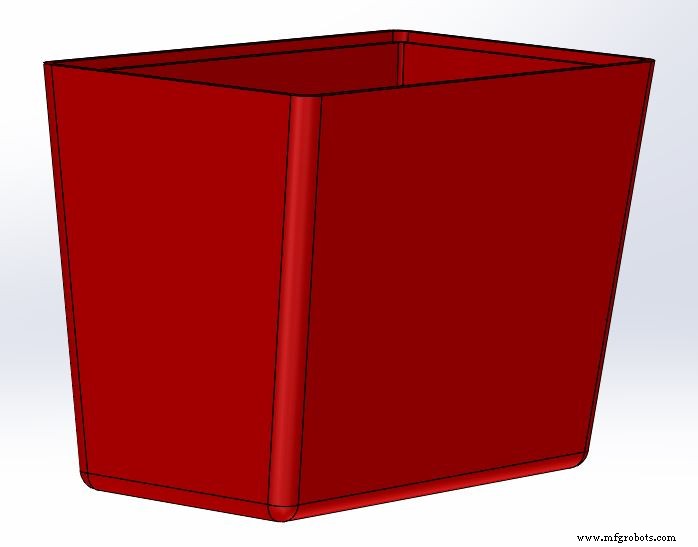
成形表面のテクスチャやパターンは高低差を生みます。低い部分は金型側で盛り上がった形状となり、ドラフトが不十分だと部品が引っかかります。したがって、より深いテクスチャはより多くのドラフトを必要とすることが多いです。
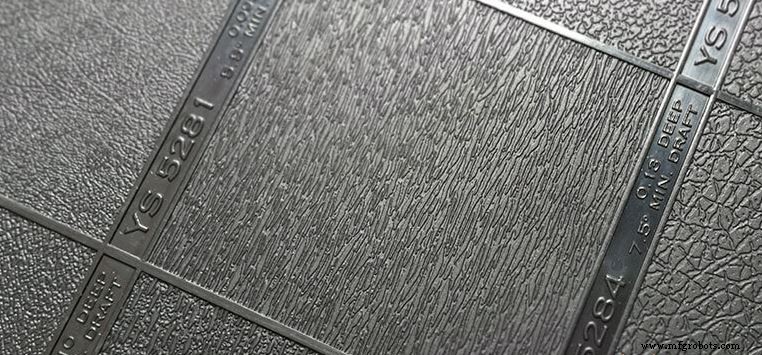
一般的なガイドラインは、テクスチャ深さ0.001インチあたり1.0〜1.5°のドラフトです。内壁は冷却時に収縮がドラッグを増やすため、より高い角度が必要になることがよくあります。一部の成形業者は、仕上げリスク低減、引っかかり防止、サイクルタイム短縮(彼らの利益率に有利)のため、追加ドラフトを推奨します。
しかし、ドラフトが多ければ良いわけではありません。タイトなフィット設計、内部部品へのクリアランス、洗練された平行壁の美観が最小ドラフトを要求する場合があり、これは金型コストを押し上げ、仕上げ保持を複雑にする可能性があります。
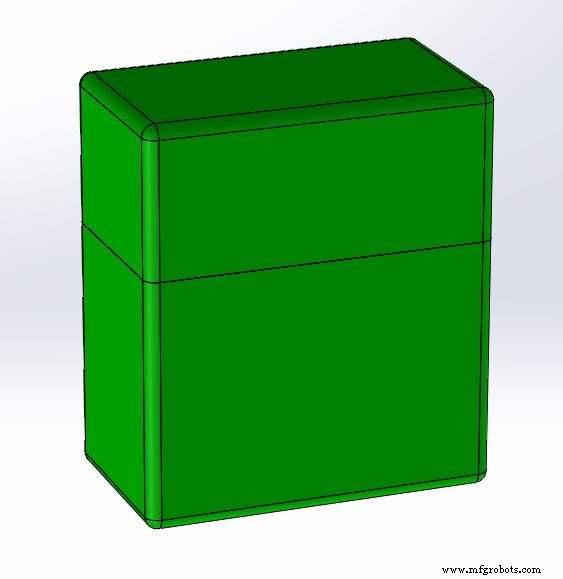
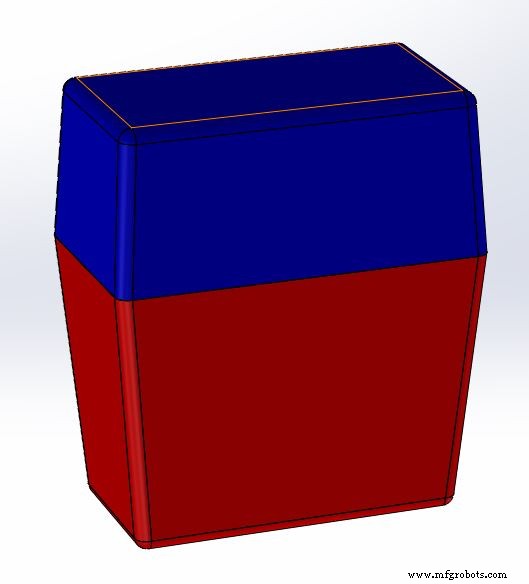
適切なバランスを見つけるには妥協が必要です。ドラフト要件は材料、サイクルタイム、脱型難易度、仕上げに依存します。目標は、ある側面を調整することを意味しても、すべてのステークホルダーを満足させる解決策です。
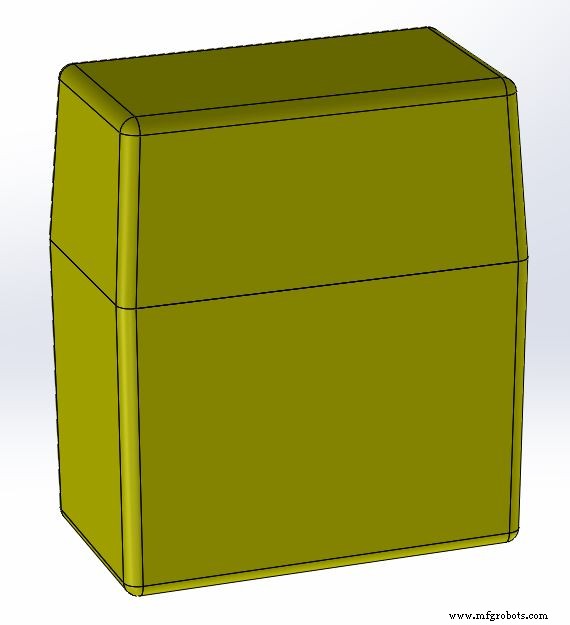
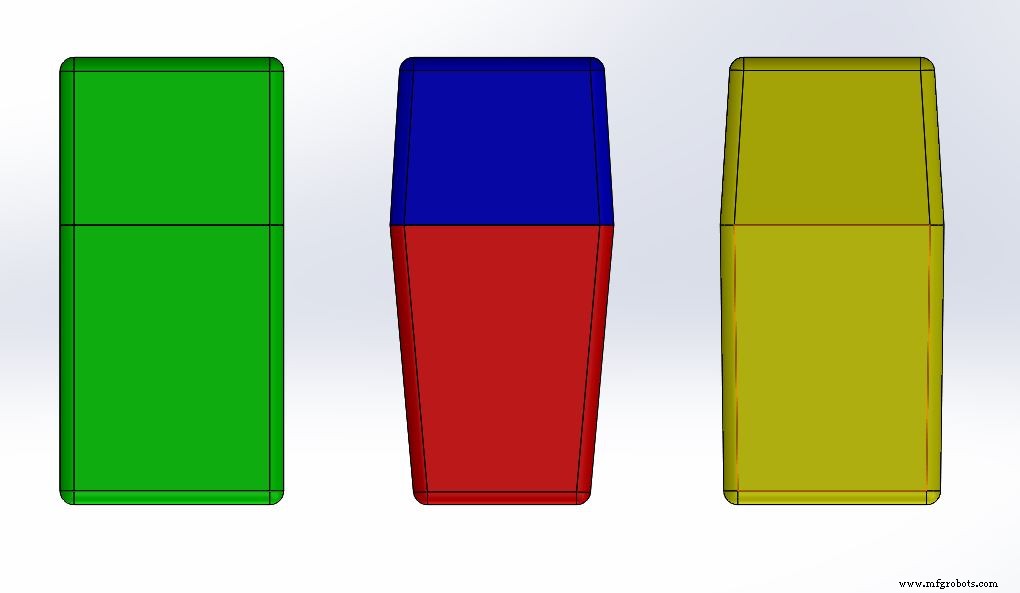
インダストリアルデザインチーム、クライアント、成形業者と協力してテクスチャ深度を減らしたり仕上げを滑らかにしたりすることで、必要なドラフトを低減できます。内部表面を滑らかにすることで、壁厚を過度に薄くせずにドラフトを減らせます。
アライメント機能付近でテクスチャを薄くまたはフェードアウトさせると、ドラフト角はゼロに近づけられます。特に低ボリューム部品ではサイクルタイムがクリティカルでなく、追加冷却により部品が金型からクリーンに分離できるためです。
当社のコンサルタンシーでは、スケッチ段階の設計が最安オプションのために海外契約金型業者に手渡され、クライアントが後で高コストな修正のために戻ってくるプロジェクトをよく目にします。解決策は、最初からすべてのステークホルダーを巻き込む統合設計アプローチであり、時間とコストを節約し、最終製品が意図した外観と機能を満たすことを保証します。
射出成形部品の製品設計は真のチームワークです。エンジニア、デザイナー、成形業者をプロセス全体を通じて巻き込むことで、最良の結果とより速い市場投入が保証されます。
関連記事: アンダーカット、シンクマーク、ボス
製造プロセス