



モダン家具用ワックス完全ガイド:歴史、成分、製造
背景
家具用ワックス(ペースト、クリーム、ローション)は、木製家具を洗浄、保護、光沢を与える製品です。歴史的にはミツロウやカルナバワックスなどの天然ワックスから作られていました。初期の処方は熱いアイロンと手作業での磨きが必要で、厚い残留膜が残り定期的な剥離が必要でした。今日では、天然ワックス、オイル、石油系成分に合成ポリマーを組み合わせた先進的なブレンドにより、古い膜残留物を洗浄しながら新しい保護層を一工程で形成できます。
米国ではエアゾール式家具ワックスが市場を独占し、年間販売8,000万本を超えます。しかし、新たな法規制でエアゾールに使用できる噴射剤の範囲が厳しくなっており、メーカーはより安全でコンプライアンスに準拠した処方の開発を迫られています。
木材の経年劣化(乾燥、ひび割れ、シミ)への対策として、オイルやバームの使用は古くからありました。初期記録では亜麻仁油とシダーウッドオイルが家具に塗布され、12世紀イタリアでは床用ワックスに桐油とエゴマ油が好まれました。14世紀にミツロウが普及しましたが、熱施工が必要なため用途は限定的でした。1797年のカルナバワックス発見により、より硬く融点の高いワックスが得られ、過度な磨きなしで光沢が得られるようになりました。19世紀後半にはカルナバワックスとカンデリラ、エスパルトなどの植物ワックスのブレンドが登場しました。
20世紀初頭、石油化学がワックス処方に導入されました。パラフィンワックス、鉱物ワックス(モンタンワックス等)、ケロシンやナフサなどの安価な溶剤が成分パレットを拡大。1929年、化学者たちが初の自己研磨ワックスエマルション(カルナバベースを石鹸水に懸濁)を市場投入しましたが、筋ムラと水溶性の問題を抱えていました。過去数十年で合成ポリマーエマルション、特にシリコーン系システムが多くの伝統ワックスに取って代わり、優れた光沢、潤滑性、耐水性を提供。エアゾールスプレーは広い面積を楽に塗布できるため、最も人気のある塗布方法です。
原材料
家具ワックスの主要成分は研磨剤、溶剤、乳化剤。防腐剤、着色料、香料などの補助成分が性能と感覚的魅力を高めます。
研磨剤
研磨剤(ワックス、ポリマー、オイル)は家具表面の状態を改善します。ワックスは植物、動物、鉱物由来があります:
- 植物ワックス: カルナバ(ヤシ葉)、カンデリラ(メキシコ植物)、サトウキビワックス、綿ワックスなど。
- 動物/昆虫ワックス: ミツロウ(独自の物理的特性)、シェラック(イチジク属のラック昆虫)、歴史的にはマッコウクジラの精巣油。
- 鉱物ワックス: オゾケライト、パラフィン、マイクロクリスタリン、酸化マイクロクリスタリン、フィッシャー・トロプシュ、モンタンワックス。
- ポリマー: メチルアクリレート、エチルアクリレート、ブチルアクリレート、酢酸ビニル、スチレン、塩化ビニル、アクリロニトリル。
- オイル: 植物油、石油系、シリコーンオイルで光沢を強化。
溶剤
溶剤は水不溶性成分を溶解または軟化させます。一般的な選択肢にはミネラルスピリッツ、テレピン油、ナフサ。選定基準には引火性と毒性も含まれます。
乳化剤/界面活性剤
界面活性剤は油と水の相を橋渡しし、安定したクリーム、ペースト、ローションを形成。安定したエマルションには不可欠です。
噴射剤
プロパン、ブタンなどの液化ガス(いずれも高引火性)がエアゾールワックスを噴射。法規制の変化でこれらの噴射剤がますます制限されています。
その他の成分
研磨剤、着色料、香料、防腐剤、pHを上げて金属缶を保護する腐食防止剤など。ワックスはペースト、クリーム、液体、エアゾールスプレー、非エアゾールポンプスプレーとして処方可能。
設計
家具ワックスの処方には、光沢、伸び、磨きやすさ、柔軟性、機械的強度、防水性、耐汚性など複数の特性のバランスが必要です。単一成分で全てを満たすことは稀です。例えば20%カルナバペーストは優れた光沢ですが、ざらつきがあり伸びが悪い。鉱物ワックスやシリコーンポリマーを加えると流動性が改善しながら光沢を維持できます。
メーカーは対象木材の種類、既存仕上げ、ホコリ付着、こぼれ耐性も考慮。安全性と法規制順守(特に毒性学と噴射剤選択)は設計プロセスに不可欠です。
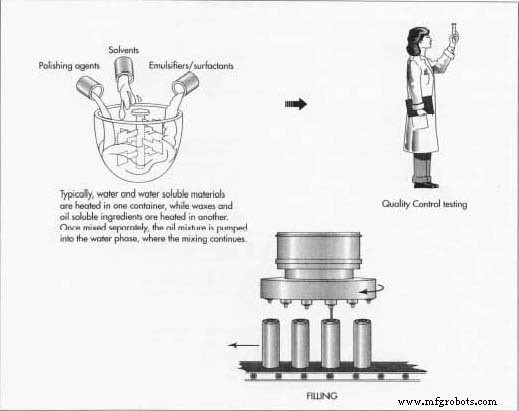
製造プロセス
エアゾール家具ワックスの製造は4つの主要工程で構成:ワックスエマルション調合、一次容器充填、缶加圧/ガス充填、最終仕上げ。
ワックスエマルション調合
- 油相成分(ワックス、オイル、ポリマー)をジャケット付き冷却/加熱制御付きステンレス槽で加熱。水相成分を別途加熱。
- 両相が158〜176°F(70〜80℃)に達したら、タービンミキサーで高せん断下にブレンドし均質なエマルションを形成。
- 冷却工程で防腐剤、染料、香料を添加。
- 完成バッチを固形分、pH、その他品質パラメータで分析後、貯蔵タンクまたは充填ラインへ移送。
一次容器充填
- エアゾール缶(通常ブリキ鋼板またはアルミニウム)をコンベアで充填ヘッドへ供給。ホッパーから精密な容量のエマルションを充填。
- 充填直後にバルブをカシメ密封、ガス充填工程へ準備。
缶加圧/ガス充填
- 噴射剤(プロパンまたはブタン)を加圧注入。アンダーカッピング法(バルブカップ周りにガス噴射)またはプレッシャーフィリング法(カシメ後バルブステムから注入)。
- 全設備は空気圧駆動で適切に接地され、火花リスクを排除。
最終作業/仕上げ工程
- 充填中または直後に各缶へバッチデータをコーディングしトレーサビリティ確保。原材料問題時のリコールに不可欠。
- 缶キャップとプラスチックオーバーキャップでバルブ誤作動と漏れを防止。
- 品質チェック(加温水槽でのリークテスト含む)後、段ボールカートンに梱包、パレタイズ、配送センターへ出荷。
品質管理
品質保証は複数段階で実施:
- 原材料を使用前仕様で検査。
- バッチ分析で水分、pH、固形分、防腐剤活性を測定。
- 充填後、噴霧特性とバルブ性能を検証。缶は米国規制限界を満たす耐圧試験を実施。
将来
技術進歩(特にシリコーンポリマー)がワックス性能をさらに向上させ続けます。法規制動向が最大の変化ドライバーで、噴射剤と溶剤へのより厳しい制限が処方戦略を形作ります。メーカーはより安全なエアゾール噴射剤、非エアゾールポンプスプレー、または全く新しい塗布システムへの転換を図り、コンプライアンスと高光沢・長持続仕上げへの消費者要求の両立を目指します。
製造プロセス